
 EN



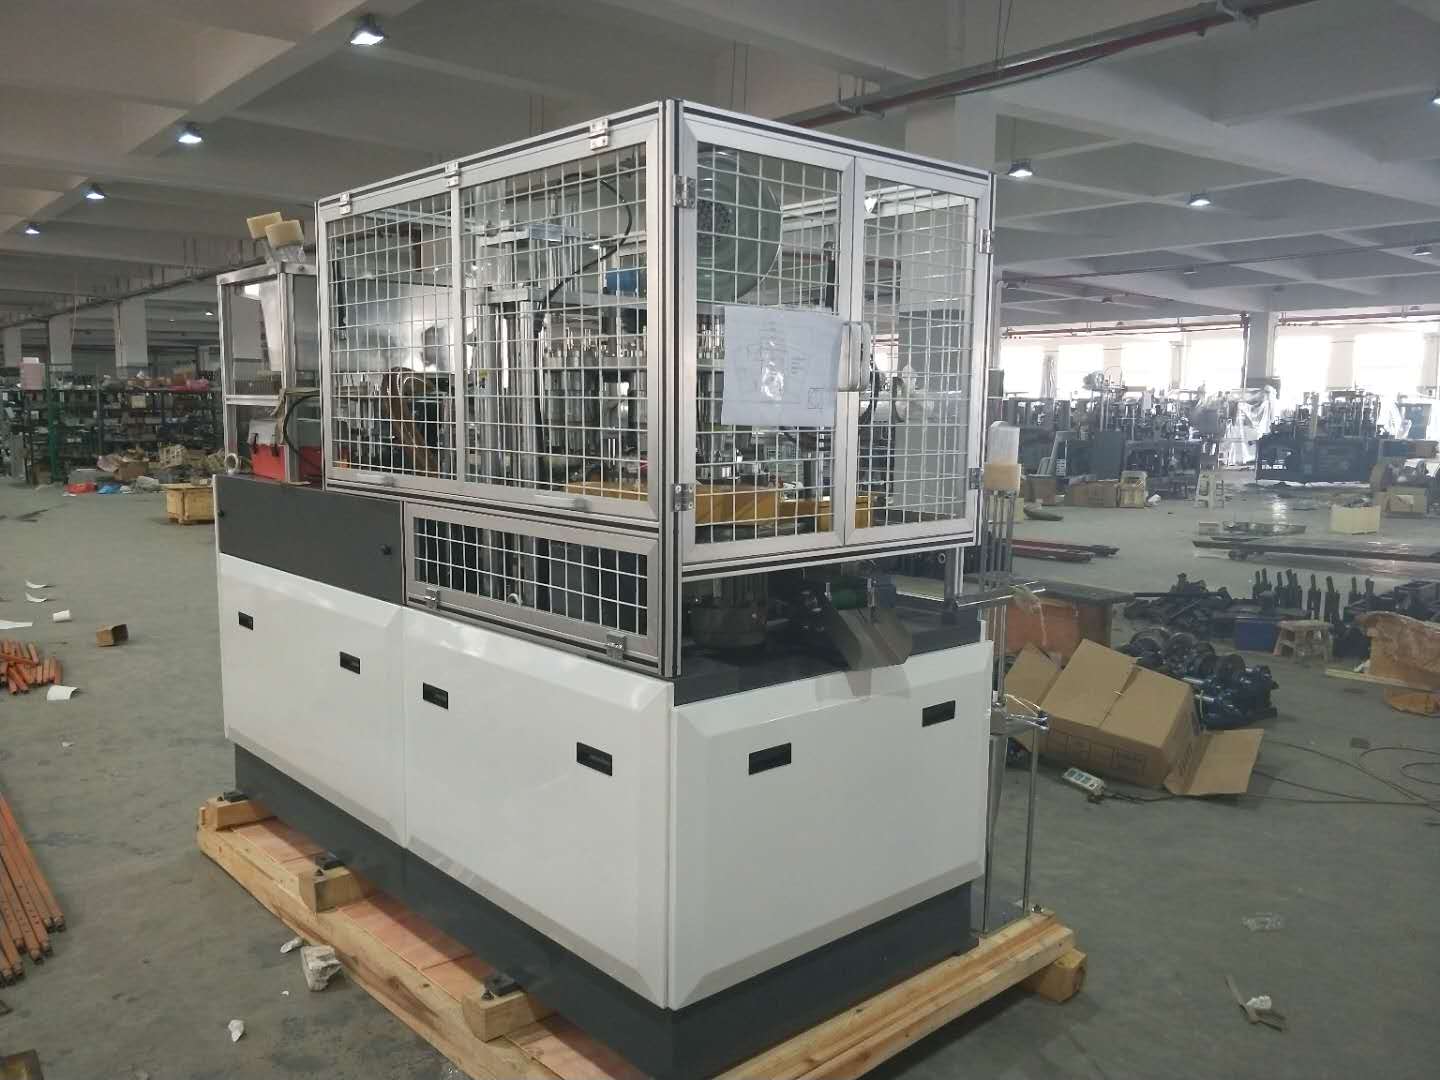
Nowoczesne opakowania żywności wymagają elastyczności. Jedna linia produkcyjna może być zobowiązana do wytwarzania miseczek na zupę, pojemników na sałatkę oraz kubków na przekąski w ramach jednej zmiany roboczej — każdy z tych produktów charakteryzuje się innym średnicą, wysokością oraz kątem nachylenia ścianek. Dla producentów stawiających czoło tej rzeczywistości zrozumienie tego, jak maszyna do produkcji miseczek papierowych radzi sobie z wieloma wymiarami miseczek na jednej ciągłej linii produkcyjnej, nie jest tylko inżynierską ciekawostką — stanowi to bezpośrednie pytanie biznesowe związane z wydajnością, kosztami przeustawiania linii oraz szybkością reagowania na potrzeby rynku.
Odpowiedź tkwi w połączeniu modułowego projektowania narzędzi, precyzyjnych systemów mechanicznej regulacji oraz inteligentnej architektury sterowania. Dobrze zaprojektowana maszyna do produkcji papierowych miseczek nie jest ograniczona do jednej, konkretnej geometrii. Zamiast tego jest ona zbudowana wokół wymiennych zestawów form i programowalnych profili ruchu, które pozwalają operatorom przełączać się z jednego rozmiaru miseczki na inny bez konieczności demontażu całej linii produkcyjnej. W niniejszym artykule szczegółowo wyjaśniono, w jaki sposób osiągana jest ta wielowymiarowa funkcjonalność, jakie ma ona znaczenie w praktyce oraz co operatorzy powinni wiedzieć przed pełnym wykorzystaniem tej możliwości w warunkach produkcyjnych.
Podstawowy mechanizm kształtowania i dlaczego umożliwia zmianę rozmiaru
Jak płyta papierowa przekształca się w miseczkę
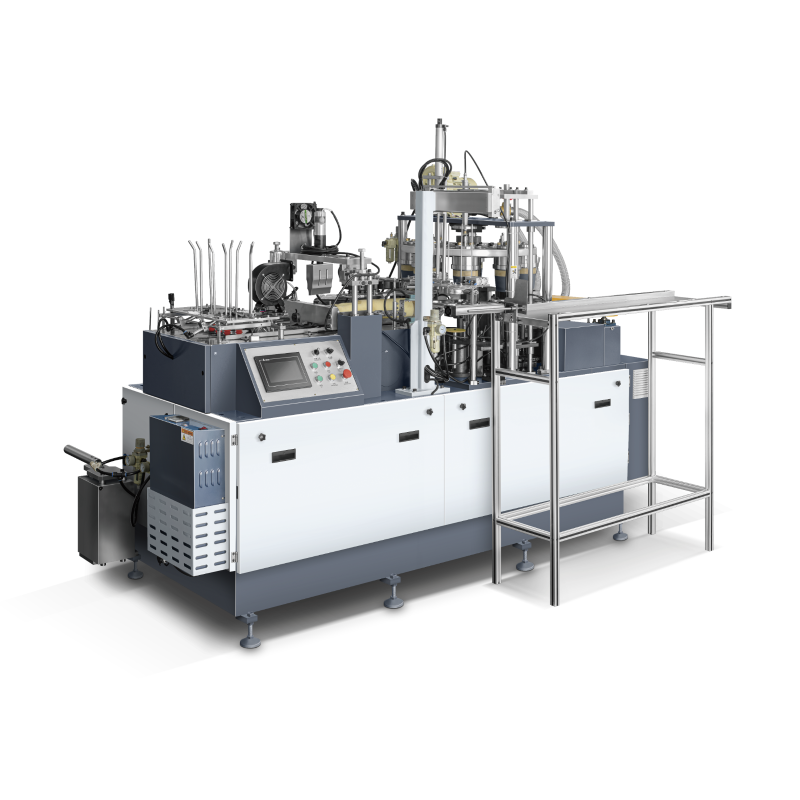
Każda maszyna do produkcji papierowych miseczek rozpoczyna pracę od wstępnie wykrojonej, wachlarzowatej płytki papierowej. Ta płytka jest pobierana z magazynu, zwijana w kształt stożka, a następnie wciskana do formy kształtującej, gdzie ciepło i ciśnienie spajają szew boczny ścianki. Następnie wkładany jest dolny dysk, który jest uszczelniany metodą ultradźwiękową lub termiczną, co kończy tworzenie naczynia. Wynikowe wymiary — średnica, wysokość, kąt stożkowości — są niemal w całości określone przez geometrię zestawu form oraz parametry mechaniczne sterujące sposobem podawania i owijania płytki.
Ponieważ forma jest podstawowym elementem definiującym kształt, zmiana wymiarów misy oznacza zasadniczo zmianę formy. Jest to podstawowa logika projektowa stojąca za możliwościami produkcji mis naczyniowych o wielu rozmiarach na jednej maszynie do produkcji mis papierowych. Zamiast przebudowywać układ napędowy, system grzewczy lub indeksator transportowy, producenci konstruują maszynę tak, aby uchwyt formy umożliwiał zamontowanie standardowych wkładów formowych w różnych rozmiarach. Pozostała część maszyny pozostaje bez zmian, a wymieniane są jedynie te elementy decydujące o kształcie.
Takie podejście nie jest przypadkowe. Odzwierciedla ono dziesięciolecia doskonalenia sprzętu, którego celem było obniżenie kosztów zmiany SKU. Maszyna do produkcji mis papierowych wymagająca pełnej rozbudowy przy każdej zmianie rozmiaru byłaby niewykonalna w warunkach rynku, na którym liczba rozmiarów opakowań szybko rośnie w odpowiedzi na trendy związane z kontrolą porcji oraz specyfikacje restauracji szybkiej obsługi.
Geometria stacji formującej i jej rola w zapewnieniu elastyczności wymiarowej
Stacja formująca maszyny do produkcji papierowych miseczek zwykle składa się z zewnętrznego matrycu (matrycy) oraz wewnętrznego tłoczka lub trzpienia. Zewnętrzny matryc kontroluje zewnętrzny kształt miseczki, podczas gdy wewnętrzny tłoczek określa jej objętość wewnętrzną oraz jednolitość grubości ścianek. Gdy wymagane są inne wymiary miseczki, oba elementy muszą zostać wymienione jako zestaw dopasowanych części, aby zachować spójność grubości ścianek oraz prawidłowe ułożenie szwu.
Zaawansowane konstrukcje maszyn do produkcji papierowych miseczek zawierają szybkozdejmowane uchwyty zaciskowe na nośniku matryc, umożliwiające wykwalifikowanemu operatorowi wymianę zestawu matryc w ciągu kilku minut zamiast godzin. Powierzchnie lokalizacyjne matryc są frezowane z bardzo ścisłymi tolerancjami, dzięki czemu każdy zestaw matryc ponownie zajmuje dokładnie to samo położenie niezależnie od liczby jego instalacji. Ta powtarzalność jest kluczowa — nawet ułamek milimetra niedoskonałości w pozycjonowaniu matryc przekłada się na widoczne wady szwu lub brak dopasowania pokrywki na gotowej miseczce.
Niektóre konfiguracje maszyn do produkcji papierowych misek idą dalej, wykorzystując zewnętrzne formy segmentowe z regulowanymi pierścieniami ekscentrycznymi. Pozwalają one na ograniczoną regulację średnicy bez konieczności pełnej wymiany formy, co jest szczególnie przydatne, gdy producent musi uwzględnić niewielkie regionalne różnice w rozmiarach w obrębie tej samej rodziny produktów. Taka możliwość regulacji zmniejsza liczbę kompletnych zestawów form, jakie zakład musi przechowywać w zapasie.
Systemy mechanicznej regulacji umożliwiające operacje w wielu wymiarach
Ścieżka podawania surowca i koordynacja rozmiaru cięcia
Maszyna do produkcji papierowych misek obsługująca wiele wymiarów misek musi również obsługiwać wiele rozmiarów półproduktów. Półprodukt w kształcie wachlaka przeznaczony na miseczkę o pojemności 32 uncje jest znacznie większy niż półprodukt do kubka o pojemności 12 uncji, a ścieżka podawania — w tym magazynek półproduktów, ramię ssące do przenoszenia oraz prowadnica owijająca — musi uwzględniać tę różnicę. Maszyny zaprojektowane do pracy z wieloma rozmiarami wykorzystują regulowane prowadnice szerokości magazynku oraz programowalne ustawienie przysłon ssących, dzięki czemu półprodukty o różnych długościach łuku i promieniach mogą być obsługiwane bez konieczności wymiany elementów sprzętowych.
Przewodnik owijania, który zakręca pustą blaszkę wokół wałka formującego, jest szczególnie wrażliwy na geometrię pustej blaszki. Jeśli promień przewodnika nie odpowiada zamierzonej krzywiźnie pustej blaszki, ścianka boczna będzie albo nierównomiernie nachodzić na siebie, albo pozostawi szczelinę osłabiającą połączenie szwu. W elastycznych modelach maszyn do produkcji papierowych miseczek przewodnik owijania jest albo wymienny jako część zestawu form, albo ciągle regulowany za pomocą kalibrowanego mechanizmu śrubowego. Operatorzy zapisują ustawienie przewodnika dla każdej średnicy miseczki na karcie odniesienia do przygotowania maszyny lub – w nowszych maszynach – w pamięci parametrów interfejsu HMI.
Koordynacja rozmiaru pustej formy obejmuje również dostawę rolek papieru lub gotowych pustych form z wyższego poziomu procesu. Jeśli maszyna do produkcji papierowych miseczek jest zintegrowana ze stacją wycinania inline, matryca tnąca musi zostać również wymieniona lub przeprogramowana tak, aby odpowiadała nowej geometrii pustej formy. Samodzielne maszyny do produkcji papierowych miseczek wykorzystujące gotowe, wycięte wcześniej puste formy wymagają jedynie wymiany zawartości magazynku pustych form – czynność ta przebiega szybciej, ale wymaga wcześniejszego przygotowania zapasu wyciętych pustych form dla każdego aktywnego SKU.
Profile temperatury i ciśnienia zgrzewania w zależności od wymiarów miseczki
Wykonanie zgrzewania cieplnego w maszynie do produkcji miseczek papierowych zależy bezpośrednio od grubości materiału, rodzaju powłoki oraz powierzchni styku między nakładką (przykrywką) a dnem miseczki. Przy zmianie wymiarów miseczki wszystkie trzy te zmienne mogą ulec jednoczesnej zmianie. Większa miseczka zwykle wykorzystuje grubszy karton z grubszą powłoką polietylenową (PE), co wymaga wyższej temperatury zgrzewania oraz dłuższego czasu utrzymywania nacisku. Mniejsza i cieńsza miseczka może wymagać mniejszej ilości ciepła, aby uniknąć odwarstwienia powłoki lub przypalenia włókien papierowych.
Zaawansowane platformy maszyn do produkcji papierowych miseczek przechowują w pamięci PLC profile zgrzewania dostosowane do konkretnych wymiarów. Gdy operator wywołuje zapisany numer zadania odpowiadający określonej wielkości miseczki, maszyna automatycznie dostosowuje ustawienia temperatury grzałek, przepływu gorącego powietrza oraz ciśnienia głowicy zgrzewającej. Eliminuje to kłopotliwe i czasochłonne dostrajanie metodą prób i błędów, które wcześniej zajmowało znaczną część okna zmiany formatu, a także wspomaga ochronę jakości papieru w okresie przejściowym między jednym rozmiarem miseczki a kolejnym.
Niektóre konstrukcje maszyn do produkcji papierowych miseczek wyposażone są również w niezależne strefy temperaturowe dla grzałki szwu bocznego i stacji zgrzewania dna, umożliwiając optymalizację każdej ze stref osobno. Jest to szczególnie przydatne podczas produkcji miseczek, w których masa materiału ścianki bocznej różni się od masy materiału dysku dnego — sytuacja powszechna, gdy producenci stosują lekkie, nadrukowane zewnętrzne półfabrykaty w połączeniu z cięższymi, nielakierowanymi wewnętrznymi dyskami zapewniającymi odporność na przecieki.
Systemy sterowania i przepływ pracy przy zmianie formatu
Programowalna logika i zapisane parametry zadań
Architektura sterowania nowoczesną maszyną do produkcji miseczek papierowych jest tak samo ważna dla elastyczności w wielu wymiarach, jak i projekt mechaniczny. Ekran dotykowy HMI połączony z PLC umożliwia operatorom zapisywanie pełnych przepisów technologicznych dla każdego rozmiaru miseczek znajdujących się w aktualnym asortymencie produkcyjnym maszyny. Każdy przepis zawiera nie tylko temperatury zgrzewania omówione powyżej, ale także czas indeksowania, długość skoku podawania płytki, ciśnienie formowania oraz prędkość wyjściową. Wywołanie zapisanego przepisu zamienia zadanie kiedyś wymagające umiejętności specjalistycznych w uporządkowaną, powtarzalną procedurę, którą może wykonać każdy wykwalifikowany operator.
Głębokość pamięci parametrów zależy od modelu maszyny do produkcji miseczek papierowych. Jednostki podstawowe mogą przechowywać od dziesięciu do dwudziestu receptur zadań, podczas gdy przemysłowe modele o wysokiej pojemności mogą przechowywać setki różnych konfiguracji. Dla zakładów obsługujących szeroką gamę rozmiarów porcji dla wielu klientów z sektora QSR (Quick Service Restaurant) głęboka pamięć receptur zmniejsza obciążenie dokumentacją przygotowawczą oraz obniża ryzyko błędów wprowadzania danych podczas przełączania konfiguracji. Niektóre maszyny oferują również eksport plików receptur za pośrednictwem portu USB, umożliwiając menedżerowi produkcji utrzymywanie centralnej kopii zapasowej oraz wdrażanie aktualizacji parametrów na wielu jednostkach maszyn do produkcji miseczek papierowych znajdujących się na tym samym piętrze.
Zamknięta pętla sprzężenia zwrotnego to kolejna funkcja sterowania wspierająca stabilną produkcję w wielu wymiarach. Czujniki monitorujące obecność blachy, temperaturę szwu oraz wysokość uformowanego kubka przekazują dane w czasie rzeczywistym do sterownika PLC. Jeśli uformowany kubek wykracza poza zaprogramowaną tolerancję wysokości — co może oznaczać przesunięcie się ustawienia matrycy lub niewystarczające zwinięcie brzegu blachy — maszyna automatycznie sygnalizuje odchylenie i zatrzymuje pracę, zamiast nadal produkować wyroby niezgodne ze specyfikacją. Tego typu adaptacyjne sterowanie jest szczególnie wartościowe podczas uruchamiania mniejszych partii specjalnych rozmiarów kubków, które nie korzystają z długotrwałych cykli stabilizacji ustawień charakterystycznych dla masowej produkcji standardowych rozmiarów.
Ciąg czynności przy zmianie konfiguracji i strategie redukcji czasu przestoju
Rzeczywista sekwencja przełączania na wielowymiarowej maszynie do produkcji papierowych miseczek przebiega w logicznej kolejności, zaprojektowanej tak, aby zminimalizować czas postoju. Operator najpierw zużywa lub usuwa pozostałe półfabrykaty (blanki) przeznaczone na poprzedni rozmiar miseczek, a następnie wywołuje na interfejsie HMI docelową recepturę zadania, aby wcześniejszo załadować nowy zestaw parametrów. W trakcie gdy elementy grzejne zaczynają się nagrzewać do nowych temperatur docelowych, operator wykonuje zmiany mechaniczne — wymienia zestaw form, ponownie ustawia prowadnice podawania półfabrykatów oraz ładowa nowy magazynek z półfabrykatami. Gdy prace mechaniczne są zakończone, elementy grzejne znajdują się zwykle w zakresie dopuszczalnych odchyleń od nowych wartości zadanych, co eliminuje konieczność dodatkowego oczekiwania.
Dobrze zorganizowane zakłady produkujące maszyny do wyrobu papierowych misek utrzymują dedykowany wózek zmianowy dla każdego aktywnego zestawu form. Wózek zawiera parę dopasowanych form, odpowiadający im wkład kierujący, wszelkie wymagane elementy dystansujące oraz wcześniej wydrukowaną kartę weryfikacji ustawienia. Zastosowanie standardowego rozwiązania z wózkiem zapobiega powszechnemu problemowi, jakim jest poszukiwanie przez operatorów poszczególnych komponentów po całym pomieszczeniu magazynowym w trakcie naciskającej czasowo zmiany form, co stanowi jedną z najczęstszych przyczyn nieplanowanego postoju linii produkcyjnej w zakładach wyposażonych w maszyny do wyrobu papierowych misek.
Całkowity czas przejścia na profesjonalnie konserwowanej maszynie do produkcji papierowych misek z uchwytami szybkozdejmowanymi form do tłoczenia zwykle wynosi od piętnastu do czterdziesięciu pięciu minut, w zależności od różnicy rozmiarów misek oraz doświadczenia operatora. Linie produkcyjne przełączające się między sąsiednimi rozmiarami — na przykład pomiędzy miseczką o pojemności 16 uncji a miseczką o pojemności 20 uncji, które mają podobne proporcje półproduktu — często osiągają czas przejścia na dolnym końcu tego zakresu. Przejścia pomiędzy bardzo małymi a bardzo dużymi miseczkami, przy których niemal wszystkie ustawienia mechaniczne zmieniają się znacznie, zbliżają się do górnego końca tego zakresu. Śledzenie czasu przejścia jako wskaźnika KPI sprzyja ciągłej poprawie procesów i ułatwia uzasadnienie inwestycji w dodatkowe zestawy form lub ulepszone wyposażenie do szybkiej wymiany.
Wnioski praktyczne dla planowania produkcji
Efektywne planowanie wielowymiarowych serii produkcyjnych
Zrozumienie możliwości przełączania maszyny do produkcji papierowych miseczek ma bezpośredni wpływ na strategię planowania produkcji. Zakłady, które realizują często niewielkie serie obejmujące wiele różnych średnic miseczek, korzystają z grupowania zamówień o podobnych wymiarach w kolejnych cyklach produkcyjnych, co minimalizuje zakres każdej zmiany ustawień mechanicznych. Metodę tę określa się czasem jako harmonogramowanie rodzinowe — organizację sekwencji produkcji w taki sposób, aby kolejne zadania miały jak najwięcej wspólnych parametrów maszynowych, co skraca czas przełączania oraz zmniejsza ryzyko odchylenia jakości między poszczególnymi seriami.
Maszyna do produkcji papierowych miseczek obsługująca pięć rozmiarów miseczek w jednej zmianie osiąga najlepsze wyniki, gdy kolejność rozmiarów przebiega w jednym kierunku — od najmniejszego do największego lub odwrotnie — zamiast losowo skakać między różnymi rozmiarami. Takie podejście powoduje, że ustawienia mechaniczne kumulują się w jednym kierunku, co ułatwia ich śledzenie i weryfikację w porównaniu z dwukierunkowymi oscylacjami pomiędzy dużymi i małymi ustawieniami. Planisci produkcji, którzy rozumieją logikę działania maszyny do produkcji papierowych miseczek, mogą wykorzystać tę wiedzę przy podejmowaniu decyzji planistycznych, które zapewniają zarówno wysoką wydajność, jak i jakość.
Planowanie zapasów pustych arkuszy papierowych i dolnych tarcz wiąże się również z wielowymiarowym harmonogramowaniem. Gotowe, wstępnie przycięte arkusze dla każdego rozmiaru miseczki muszą być dostępne w odpowiedniej ilości w momencie zmiany rozmiaru. Maszyna do produkcji miseczek papierowych zmuszona do przerwania pracy w trakcie cyklu, ponieważ arkusze na następny rozmiar nie zostały jeszcze przycięte i przygotowane do użycia, marnuje wydajność uzyskaną dzięki szybkiej mechanicznej zmianie rozmiaru. Włączenie przygotowania arkuszy do harmonogramu produkcji — z celem zapewnienia gotowości arkuszy na następny rozmiar co najmniej jeden cykl produkcyjny wcześniej — to prosta dyscyplina operacyjna, która znacznie zwiększa wartość wbudowanej elastyczności maszyny.
Inwestycja w zestawy form i jej rola w ogólnej ekonomice linii produkcyjnej
Wielowymiarowa elastyczność maszyny do produkcji papierowych misek jest tak szeroka, jak liczba zestawów matryc, w które zakład inwestował. Każdy zestaw matryc — składający się z zewnętrznej matrycy, wewnętrznej tłoczni, prowadnicy owijania oraz powiązanego wyposażenia — stanowi inwestycję kapitałową, której uzasadnienie wymaga odpowiedniej ilości wyprodukowanych misek w danym rozmiarze. W przypadku ustalonych rozmiarów misek o przewidywalnym, długoterminowym popycie inwestycja w pełny zestaw matryc jest łatwa do uzasadnienia. Dla nowych rozmiarów lub próbnych artykułów SKU niektórzy producenci zawierają umowy najmu matryc lub umowy o współfinansowanie kosztów z dostawcą maszyn do produkcji papierowych misek.
Konserwacja formy wpływa również na ekonomię. Powierzchnie form w maszynie do produkcji papierowych miseczek są narażone na powtarzające się cykle termiczne, ciśnienie mechaniczne oraz ścieranie spowodowane kontaktem z papierem laminowanym. Z biegiem czasu nawet nieznaczny zużycie powierzchni może wpływać na jakość szwów oraz spójność wymiarów miseczek. Systematyczny harmonogram inspekcji i regeneracji form — zwykle powiązany z liczbą cykli produkcyjnych, a nie z odstępami kalendarzowymi — wydłuża okres użytkowania formy i zapobiega stopniowemu pogorszeniu jakości, które w przeciwnym razie mogłoby pozostać niezauważone aż do momentu otrzymania skarg od klientów.
Całkowity koszt wielowymiarowej eksploatacji maszyny do produkcji papierowych miseczek obejmuje więc nie tylko samą maszynę, ale także zestaw form, infrastrukturę do ich przechowywania i konserwacji oraz inwestycje w szkolenia niezbędne do regularnego i bezbłędnego wykonywania wymiany form. Zakłady, które uwzględniają wszystkie te czynniki przy ocenie zakupu maszyny do produkcji papierowych miseczek, podejmują lepiej uzasadzone decyzje dotyczące rzeczywistych wymagań co do specyfikacji maszyny w porównaniu z możliwościami, które pozostaną nieużytkowane ze względu na rzeczywisty asortyment produkowanych wyrobów.
Często zadawane pytania
Jak długo trwa zmiana wymiarów miseczek na maszynie do produkcji papierowych miseczek?
Na maszynie do produkcji papierowych miseczek wyposażonej w uchwyty form z szybkim zwalnianiem oraz zapisane w HMI receptury zadań wykwalifikowany operator może zwykle zakończyć zmianę wymiarów w ciągu piętnastu do czterdziesięciu pięciu minut. Dokładny czas zależy od stopnia różnicy między wymiarami wymienianej i nowej miseczki, organizacji miejsca przechowywania narzędzi oraz poziomu doświadczenia operatora z danym modelem maszyny.
Czy jednoczesne produkcja naczyń o różnych wymiarach na jednej maszynie do wyrobu papierowych miseczek wpływa na jakość produktu?
Jednoczesna produkcja naczyń o różnych wymiarach nie obniża z natury jakości, pod warunkiem że przełączenie maszyny jest wykonane poprawnie. Ryzyko pogorszenia jakości pojawia się w przypadku braku weryfikacji ustawienia matrycy po jej zamontowaniu, nieodpowiedniego dostosowania parametrów zgrzewania do nowej masy materiału lub pozostawienia ustawień podawania pustych arkuszy na wartościach odpowiadających poprzedniemu rozmiarowi. Zastosowanie strukturalnej listy kontrolnej przełączenia, specyficznej dla każdego rozmiaru miseczek, minimalizuje te ryzyka na każdej dobrze konserwowanej maszynie do wyrobu papierowych miseczek.
Ile rozmiarów miseczek może zwykle obsługiwać jedna maszyna do wyrobu papierowych miseczek?
Większość przemysłowych modeli maszyn do produkcji papierowych miseczek jest zaprojektowana z mechanicznym zakresem regulacji obejmującym określony zakres średnic i wysokości — na przykład od około 90 mm do 180 mm średnicy górnej krawędzi oraz od 40 mm do 90 mm wysokości. W obrębie tego zakresu liczba różnych rozmiarów, jakie może produkować dana maszyna, ograniczona jest wyłącznie liczbą zakupionych zestawów form oraz pojemnością pamięci systemu sterowania do przechowywania receptur. W aktywnych zakładach produkcyjnych powszechne jest utrzymywanie czterech do ośmiu różnych konfiguracji rozmiarów miseczek na jedną maszynę do produkcji papierowych miseczek.
Jaka jest różnica między maszyną do produkcji papierowych miseczek a maszyną do produkcji papierowych kubków pod względem elastyczności rozmiarowej?
Maszyny do produkcji kubków papierowych i maszyny do produkcji miseczek papierowych opierają się na podobnych zasadach formowania, ale różnią się geometrią, dla której są zoptymalizowane. Maszyny do produkcji miseczek są zwykle zaprojektowane do wytwarzania naczyń o większym średnicy i mniejszej wysokości oraz większym kącie stożkowości, co wymaga innej geometrii matryc i proporcji półproduktów niż wyższe i węższe walce produkowane na maszynach do kubków. Maszyna do produkcji miseczek papierowych może zazwyczaj przyjmować szerszy zakres zmienności średnicy względem wysokości niż maszyna do kubków, co czyni ją lepiej przystosowaną do różnorodnych formatów płytkich naczyń powszechnie stosowanych w aplikacjach gastronomicznych.
Spis treści
- Podstawowy mechanizm kształtowania i dlaczego umożliwia zmianę rozmiaru
- Systemy mechanicznej regulacji umożliwiające operacje w wielu wymiarach
- Systemy sterowania i przepływ pracy przy zmianie formatu
- Wnioski praktyczne dla planowania produkcji
-
Często zadawane pytania
- Jak długo trwa zmiana wymiarów miseczek na maszynie do produkcji papierowych miseczek?
- Czy jednoczesne produkcja naczyń o różnych wymiarach na jednej maszynie do wyrobu papierowych miseczek wpływa na jakość produktu?
- Ile rozmiarów miseczek może zwykle obsługiwać jedna maszyna do wyrobu papierowych miseczek?
- Jaka jest różnica między maszyną do produkcji papierowych miseczek a maszyną do produkcji papierowych kubków pod względem elastyczności rozmiarowej?