
 EN



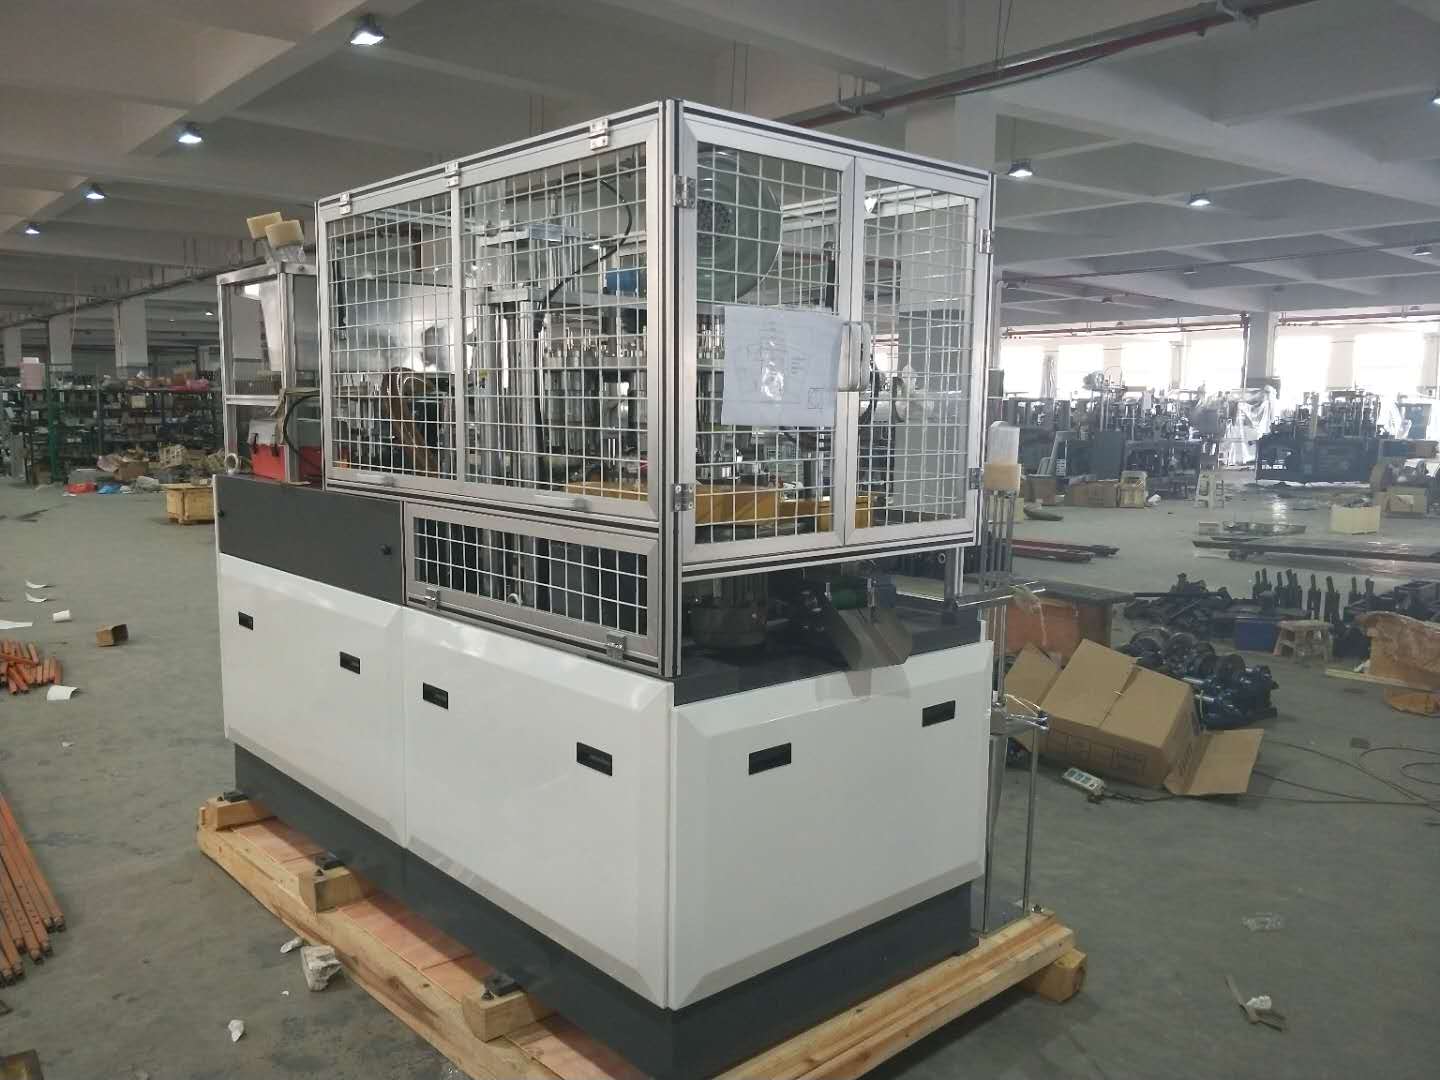
Moderne fødevareemballage kræver fleksibilitet. En enkelt produktionsfacilitet må muligvis fremstille suppeskåle, salatskåle og snacksbægre alle sammen inden for samme skift, hvor hver type har forskellige diametre, højder og væggeometrier. For producenter, der står over for denne virkelighed, er det forståelse af, hvordan en papirskelettmaskine håndterer flere skålsdimensioner på én kontinuerlig linje, ikke blot en teknisk kuriositet – det er et direkte forretningsmæssigt spørgsmål, der vedrører kapacitet, omstillingstid og markedsrespons.
Svaret ligger i en kombination af modulær værktøjsdesign, præcise mekaniske justeringssystemer og intelligent styringsarkitektur. En veludviklet papirskålsmaskine er ikke begrænset til én enkelt geometri. I stedet er den bygget omkring udskiftelige formssæt og programmerbare bevægelsesprofiler, der giver operatører mulighed for at skifte fra én skålstørrelse til en anden uden at skulle demontere hele produktionslinjen. I denne artikel gennemgås præcis, hvordan denne flerdimensionelle kapacitet opnås, hvad den betyder i praksis og hvad operatører bør vide, inden de påligner den i fuld produktionsstørrelse.
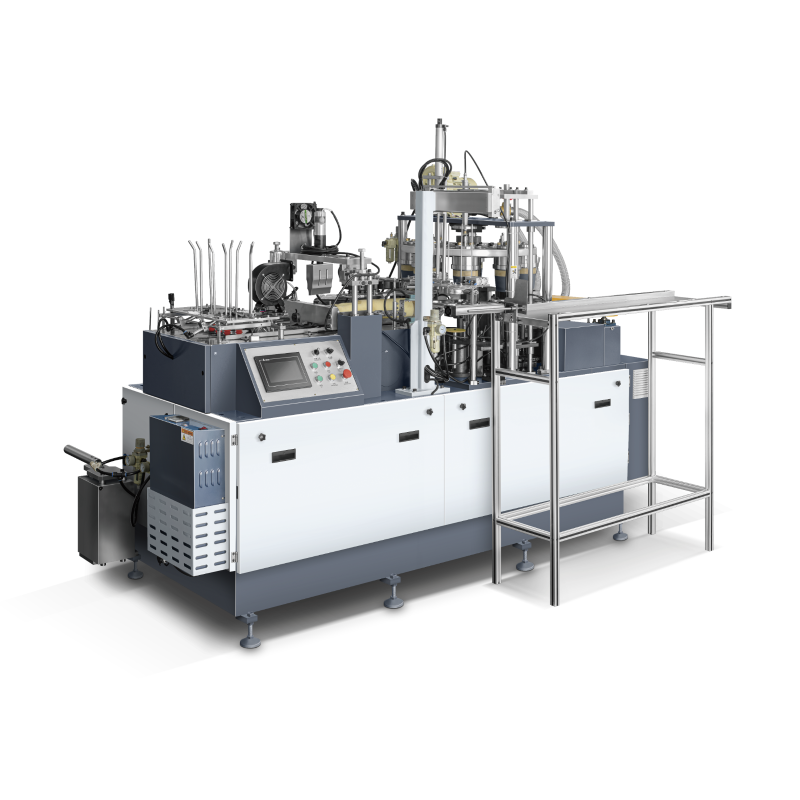
Den centrale formningsmekanisme og hvorfor den understøtter størrelsesvariation
Hvordan papirblanketten bliver til en skål
Hver papirskålsmaskine starter sit arbejde med et forudklippet, vifteformet papirblank. Det blank trækkes fra en magasin, rulles til en kegle og trykkes derefter ind i en formemold, hvor varme og tryk fæster sidevægssømmen. Bundskiven indsættes herefter og forsegles ultralydsmæssigt eller termisk for at fuldføre beholderen. Den dimensionelle afslutning — diameter, højde, koniske vinkel — bestemmes næsten udelukkende af formemoldens geometri og de mekaniske parametre, der styrer, hvordan blanket føres og rulles.
Da formen er den primære komponent, der definerer formen, betyder en ændring af skålens dimensioner i videste forstand en ændring af formen. Dette er den grundlæggende designlogik bag muligheden for at fremstille flere størrelser på én enkelt papirskålmaskine. I stedet for at genopbygge drivakslen, opvarmningssystemet eller transportindeksoren udvikler producenterne maskinen således, at formbægeren kan modtage standardiserede formindsatser i forskellige størrelser. Resten af maskinen forbliver på plads, mens kun de dele, der er afgørende for formen, udskiftes.
Denne tilgang er ikke tilfældig. Den afspejler årtier med udstyrsforbedringer, der har haft til formål at reducere omkostningerne ved skift mellem SKU’er. En papirskålmaskine, der kræver fuldstændig nedtagning ved hver enkelt størrelsesændring, ville være urimelig i en markedssegment, hvor emballagestørrelser hurtigt former sig i takt med portionsstyringstendenser og specifikationer fra quick-service-restauranter.
Geometrien i formstationen og dens rolle for dimensional fleksibilitet
Formstationen på en papirskålsmaskine indeholder typisk en ydre form (stansen) og en indre stempel eller mandrel. Den ydre form styrer skålens ydre profil, mens det indre stempel styrer den indre volumen og væggenes jævnhed. Når der kræves en anden skålstørrelse, skal begge elementer udskiftes som et par, så vægtykkelsen forbliver konstant og sømmene er korrekt justeret.
Avancerede papirskålsmaskiner er udstyret med hurtigfrigørende klemme på formbæreren, hvilket gør det muligt for en trænet operatør at udskifte formsættet på få minutter i stedet for timer. Lokaliseringsoverfladerne på formen er maskineret med ekstremt stramme tolerancer, så hvert formsæt genmonteres præcist på samme position, uanset hvor mange gange det har været installeret. Denne gentagelighed er afgørende – selv en brøkdel af en millimeter usammenfald mellem formerne resulterer i synlige sømfejl eller dårlig lågpassning på den færdige skål.
Nogle konfigurationer af papirskålsmaskiner går endnu længere ved at bruge segmenterede ydre forme med justerbare kurveringe. Disse muliggør en begrænset diameterjustering uden behov for en fuldstændig formudskiftning, hvilket er særligt nyttigt, når en producent skal tilpasse sig små regionale størrelsesvariationer inden for samme produktfamilie. Denne type justerbarhed reducerer antallet af komplette formsæt, som en produktionsfacilitet skal have på lager.
Mekaniske justeringssystemer, der muliggør flerdimensionel drift
Råmaterialeindførselssti og koordinering af skærestrør
En papirskålsmaskine, der håndterer flere skålstørrelser, skal også kunne håndtere flere råmaterialestørrelser. Det vifteformede råmateriale til en 32-ounce-skål er betydeligt større end råmaterialet til en 12-ounce-bæger, og tilførselsbanen – herunder råmaterialemagasin, sugeoverførselsarmen og pakkevejlederen – skal kunne tilpasse sig denne forskel. Maskiner, der er designet til at håndtere flere størrelser, bruger justerbare magasinbreddesvejledere og programmerbar placering af sugedåser, så råmaterialer med forskellige buelængder og radier kan håndteres uden udskiftning af hardware.
Viklevejlederen, som krøller råmaterialet rundt om mandrilen, er særligt følsom over for råmaterialets geometri. Hvis vejlederens radius ikke svarer til råmaterialets tilsigtede krumning, vil sidevæggen enten overlappe uregelmæssigt eller efterlade en sprække, der svækker sømmens binding. På fleksible papirskålsmaskinemodeller er viklevejlederen enten udskiftelig som en del af formssæt-pakken eller kontinuerligt justerbar via en kalibreret skruemekanisme. Operatører registrerer vejlederindstillingen for hver skålstørrelse på et opsætningsreferencekort eller, på nyere maskiner, i HMI-parameterhukommelsen.
Koordinering af blankstørrelse omfatter også papirrullen eller blankforsyningen i forløbet. Hvis papirskålsmaskinen er integreret med en inline-udskæringsstation, skal udskæringsdies også udskiftes eller genprogrammeres, så den passer til den nye blankgeometri. Selvstændige papirskålsmaskiner, der bruger forudskårne blanks, kræver blot en udskiftning af indholdet i blankmagasinet, hvilket er hurtigere, men kræver forudgående forberedelse af forudskåret lager for hver aktiv SKU.
Forseglingstemperatur og trykprofiler efter skålsdimension
Termisk forseglingsydelse i en papirskålsmaskine er direkte relateret til materialetykkelsen, belægningstypen og kontaktarealet mellem overlappende udsparingsområde og bundskive. Når skålens dimensioner ændres, kan alle tre af disse variable ændre sig samtidigt. En større skål bruger typisk tykkere papirplade med en tykkere PE-belægning, hvilket kræver højere forseglingstemperatur og længere forblivelsestid. En mindre, tyndere skål kan kræve mindre varme for at undgå adskillelse af belægningen eller forbrænding af papirfibre.
Avancerede papirskålsmaskinplatforme gemmer dimensionsspecifikke forseglingsprofiler i deres PLC-hukommelse. Når en operatør kalder en gemt jobsnummer, der svarer til en bestemt skålstørrelse, justerer maskinen automatisk varmeelementets indstillinger, varmluftens strømningshastighed og forseglingshovedets tryk. Dette eliminerer den tidligere nødvendige prøve-og-fejl-indstilling, som tidligere optog en betydelig del af hver skiftperiode, og beskytter papirkvaliteten under overgangen fra én skålstørrelse til den næste.
Nogle papirskålsmaskinkonstruktioner har også uafhængige temperaturzoner for sidevægsfugevarmeren og bundforseglingsstationen, hvilket gør det muligt at optimere hver zone separat. Dette er særligt værdifuldt ved produktion af skåle, hvor sidevægsmaterialets vægt adskiller sig fra bundskivens materiale — en almindelig situation, når producenter bruger lette, trykte ydre blanke i kombination med tykkere, ubelagte indre skiver for at sikre tætheden.
Styringssystemer og skiftarbejdsgang
Programmerbar logik og gemte jobparametre
Styringsarkitekturen i en moderne papirskålsmaskine er lige så vigtig for fleksibilitet i flere dimensioner som den mekaniske konstruktion. En touchscreen-HMI forbundet til en PLC giver operatører mulighed for at gemme komplette jobopsætninger for hver skålstørrelse i maskinens aktive produktprogram. Hver opsætning indeholder ikke kun de ovennævnte forseglingstemperaturer, men også indkørselstiden, blankfodlængden, formetrykket og udførelseshastigheden. Ved genkaldelse af en gemt opsætning omdannes en tidligere kun forbeholdt fagoperatører justeringsopgave til en struktureret, gentagelig procedure, som enhver uddannet operatør kan udføre.
Parameternes hukommelsesdybde varierer afhængigt af papirskålsmaskinens model. Indgangsmodeller kan gemme ti til tyve jobopskrifter, mens industrielle modeller med høj kapacitet kan indeholde hundredvis af forskellige konfigurationer. For faciliteter, der kører et bredt udvalg af portioner til flere QSR-kunder, reducerer en dyb opskriftshukommelse dokumentationsbyrden ved opsætning og mindsker risikoen for tastefejl under skift mellem opgaver. Nogle maskiner tilbyder også eksport af opskriftsfiler via USB, hvilket giver en produktionschef mulighed for at opretholde en masterbackup og overføre parameteropdateringer til flere papirskålsmaskinenheder på samme produktionsområde.
Lukket-loop feedback er en anden styrefunktion, der understøtter stabil flerdimensional produktion. Sensorer, der overvåger tilstedeværelsen af råmateriale, sømmens temperatur og den formede kuppels højde, sender realtidsdata tilbage til PLC'en. Hvis en formet skål falder uden for den programmerede højdetolerance – et tegn på, at støbeformens justering muligvis har ændret sig eller at råmaterialens krølle er utilstrækkelig – markerer maskinen afvigelsen og standser automatisk i stedet for at fortsætte med at producere produkter uden for specifikationen. Denne type adaptiv kontrol er særligt værdifuld, når der kører specialskåle i små serier, som ikke drager fordel af de lange opsætningsstabiliseringskørsler, der typisk anvendes ved store serier af standardstørrelser.
Skiftsekvens og strategier til reduktion af udstyrsnedgang
Den faktiske skifteprocedure på en papirskålsmaskine med flere dimensioner følger en logisk rækkefølge, der er designet til at minimere standtid. Operatøren tømmer først eller fjerner den resterende råmaterialebeholdning for den nuværende skålstørrelse, hvorefter han/hun vælger den ønskede produktionsopsætning på HMI'en for at forudindlæse den nye parametergruppe. Mens opvarmningselementerne begynder at nå de nye temperaturmål, udfører operatøren de mekaniske ændringer – udskiftning af formssættet, genpositionering af råmaterialerammerne og indlæsning af den nye råmaterialemagasin. Når den mekaniske arbejdsproces er afsluttet, er opvarmningselementerne typisk nået inden for det ønskede temperaturområde, hvilket eliminerer yderligere ventetid.
Velorganiserede faciliteter for papirskålsmaskiner opretholder en dedikeret udskiftningsskur til hver aktiv formssæt. Skuren indeholder det matchede formpar, den tilsvarende guideindsats, eventuelle påkrævede afstandsstykker og et forudtrykt opsætningsverifikationskort. Ved at anvende en standardiseret skurtilgang undgås det almindelige problem, at operatører leder efter komponenter rundt i et lagerlokale under en tidspresseret udskiftning, hvilket er én af de hyppigste årsager til uventet produktionsstop på papirskålsmaskininstallationer.
Den samlede omstillingstid på en professionelt vedligeholdt papirskålsmaskine med hurtigudskiftelige formeholdere ligger typisk mellem femten og fyrre-fem minutter, afhængigt af forskellen i skålstørrelse og operatørens erfaring. Produktionslinjer, der skifter mellem tilstødende størrelser – for eksempel en 16-ounces- og en 20-ounces-skål med lignende råmaterialeproportioner – opnår ofte omstilling på den lavere ende af dette interval. Overgange mellem meget små og meget store skåle, hvor næsten alle mekaniske indstillinger ændres betydeligt, nærmer sig den øvre ende. At følge omstillingstiden som en nøglepræstation (KPI) fremmer kontinuerlig forbedring og hjælper med at retfærdiggøre investeringer i yderligere formsæt eller opgraderet hardware til hurtig udskiftning.
Praktiske konsekvenser for produktionsplanlægning
Effektiv planlægning af flerdimensionelle produktioner
At forstå skiftedygtigheden for en papirskålsmaskine har direkte konsekvenser for produktionsplanlægningsstrategien. Produktionsfaciliteter, der kører mange små partier med hyppige skifter mellem mange forskellige skålstørrelser, drager fordel af at gruppere ordrer med lignende dimensioner i sekventielle produktioner, hvilket minimerer omfanget af hver mekanisk justering. Dette kaldes nogle gange for familieplanlægning – at organisere produktionssekvensen, så efterfølgende ordrer deler så mange maskinparametre som muligt, hvilket reducerer både skiftetid og risikoen for kvalitetsafvigelse mellem produktionerne.
En papirskålsmaskine, der kører fem forskellige skålstørrelser i en enkelt skift, fungerer bedst, når størrelsesrækken følger en ensrettet sekvens – enten fra mindst til størst eller omvendt – frem for at springe vilkårligt mellem størrelser. Denne fremgangsmåde betyder, at de mekaniske justeringer akkumuleres i én retning, hvilket er nemmere at følge og verificere end en torettet svingning mellem store og små indstillinger. Produktionsplanlæggere, der forstår den mekaniske logik i papirskålsmaskinen, kan omsætte denne viden til planlægningsbeslutninger, der sikrer både gennemløbshastighed og kvalitet.
Lagerplanlægning af papirblanketter og bundskiver samspiller også med flerdimensionel planlægning. Forudklippede blanketter til hver skålstørrelse skal være tilgængelige i den rigtige mængde på tidspunktet for omstillingen. En papirskålmaskine, der er tvunget til at standse midt i en produktion, fordi blanketterne til den næste størrelse endnu ikke er klippet og stillet klar, spilder den effektivitet, der er opnået ved en hurtig mekanisk omstilling. At integrere blankettilberedningen i produktionsplanen – med målsætningen om at have blanketterne til den næste størrelse færdige mindst én fuld produktionscyklus i god tid før brug – er en enkel operativ disciplin, der forstærker værdien af maskinens indbyggede fleksibilitet.
Investering i formssæt og dets rolle for den samlede linjens økonomi
En papirskålsmaskines fleksibilitet i flere dimensioner er kun lige så bred som formssættene, en produktionsfacilitet har investeret i. Hvert formssæt – som består af ydre stempel, indre stempel, viklevejledning og tilhørende værktøj – udgør en kapitaludgift, der skal begrundes ud fra antallet af skåle, der fremstilles i den pågældende størrelse. For etablerede skålstørrelser med forudsigelig langtidsefterspørgsel er investeringen i et komplet formssæt let at begrave. For nye størrelser eller prøve-SKU'er indgår nogle producenter lejeaftaler for forme eller omkostningsdelingsaftaler med deres leverandør af papirskålsmaskiner.
Moldvedligeholdelse indgår også i økonomien. Moldoverflader i en papirkopmaskine udsættes for gentagne termiske cyklusser, mekanisk tryk og slidende kontakt med belagt papkarton. Med tiden kan mindste overfladeslid påvirke sømmens kvalitet og koppenes dimensionelle konsekvens. En disciplineret inspektions- og reparationsskema for moulds – typisk knyttet til antallet af produktionscyklusser frem for kalenderintervaller – forlænger moldens levetid og forhindrer den gradvise kvalitetsnedgang, som ellers kan gå ubemærket hen, indtil der modtages klager fra kunder.
Den samlede omkostning ved flerdimensionelle operationer på en papirskålsmaskine omfatter derfor ikke kun selve maskinen, men også formværkssættets portefølje, lager- og vedligeholdelsesinfrastrukturen samt den investering i uddannelse, der kræves for at udføre rene skift konsekvent. Produktionsfaciliteter, der tager alle disse faktorer i betragtning ved vurdering af en køb af en papirskålsmaskine, træffer bedre informerede beslutninger om, hvilke maskinspecifikationer de rent faktisk har brug for, frem for hvilke funktioner der vil blive ubenyttet, givet deres reelle produktblanding.
Ofte stillede spørgsmål
Hvor lang tid tager det at ændre skålsdimensioner på en papirskålsmaskine?
På en papirskålsmaskine udstyret med hurtigfrigivende formholder og gemte HMI-jobopskrifter kan en uddannet operatør typisk gennemføre en dimensionsskift på femten til fyrre-fem minutter. Den præcise tid afhænger af graden af forskel mellem de udgående og indgående skålstørrelser, organiseringen af værktøjslagringen samt operatørens erfaring med den specifikke maskinmodel.
Påvirker det kvaliteten at køre flere skål-dimensioner på én papirskålsmaskine?
At køre flere dimensioner nedsætter ikke i sig selv kvaliteten, så længe omstillingen udføres korrekt. Kvalitetsrisici opstår, når formens justering ikke verificeres efter montering, når forseglingsparametrene ikke justeres korrekt til det nye materialevejts, eller når indstillingerne for blankfremføring bibeholdes fra den forrige størrelse. En struktureret omstillingscheckliste, der er specifik for hver skål-dimension, minimerer disse risici på enhver velvedligeholdt papirskålsmaskine.
Hvor mange skål-størrelser kan en enkelt papirskålsmaskine typisk håndtere?
De fleste industrielle maskiner til fremstilling af papirskåle er designet med en mekanisk indstillingsmulighed, der dækker et defineret område af diametre og højder – for eksempel fra ca. 90 mm til 180 mm øverste diameter og fra 40 mm til 90 mm højde. Inden for dette område er antallet af forskellige størrelser, som en maskine kan producere, kun begrænset af antallet af købte formssæt og kapaciteten i styresystemets opbevaring af produktionsopskrifter. Det er almindeligt, at aktive produktionsfaciliteter vedligeholder fire til otte forskellige skålstørrelseskonfigurationer pr. papirskålsmaskine.
Hvad er forskellen mellem en papirskålsmaskine og en papirkopmaskine med hensyn til størrelsesfleksibilitet?
Maskiner til fremstilling af papirkopper og papirsætter har lignende formningsprincipper, men adskiller sig ved den geometri, de er optimeret til at fremstille. Sættemaskiner er typisk konstrueret til beholdere med større diameter og lavere højde samt større koniske vinkler, hvilket kræver en anden formgeometri og anden forholdsmæssig størrelse på råmaterialet sammenlignet med de højere, smalere cylindre, der fremstilles på en kopmaskine. En papirsættemaskine kan generelt håndtere en bredere variation af diameter i forhold til højde end en kopmaskine kan, hvilket gør den mere velegnet til de mange forskellige, flade beholderformater, der er almindelige inden for fødevareforsyningsapplikationer.
Indholdsfortegnelse
- Den centrale formningsmekanisme og hvorfor den understøtter størrelsesvariation
- Mekaniske justeringssystemer, der muliggør flerdimensionel drift
- Styringssystemer og skiftarbejdsgang
- Praktiske konsekvenser for produktionsplanlægning
-
Ofte stillede spørgsmål
- Hvor lang tid tager det at ændre skålsdimensioner på en papirskålsmaskine?
- Påvirker det kvaliteten at køre flere skål-dimensioner på én papirskålsmaskine?
- Hvor mange skål-størrelser kan en enkelt papirskålsmaskine typisk håndtere?
- Hvad er forskellen mellem en papirskålsmaskine og en papirkopmaskine med hensyn til størrelsesfleksibilitet?