
 EN



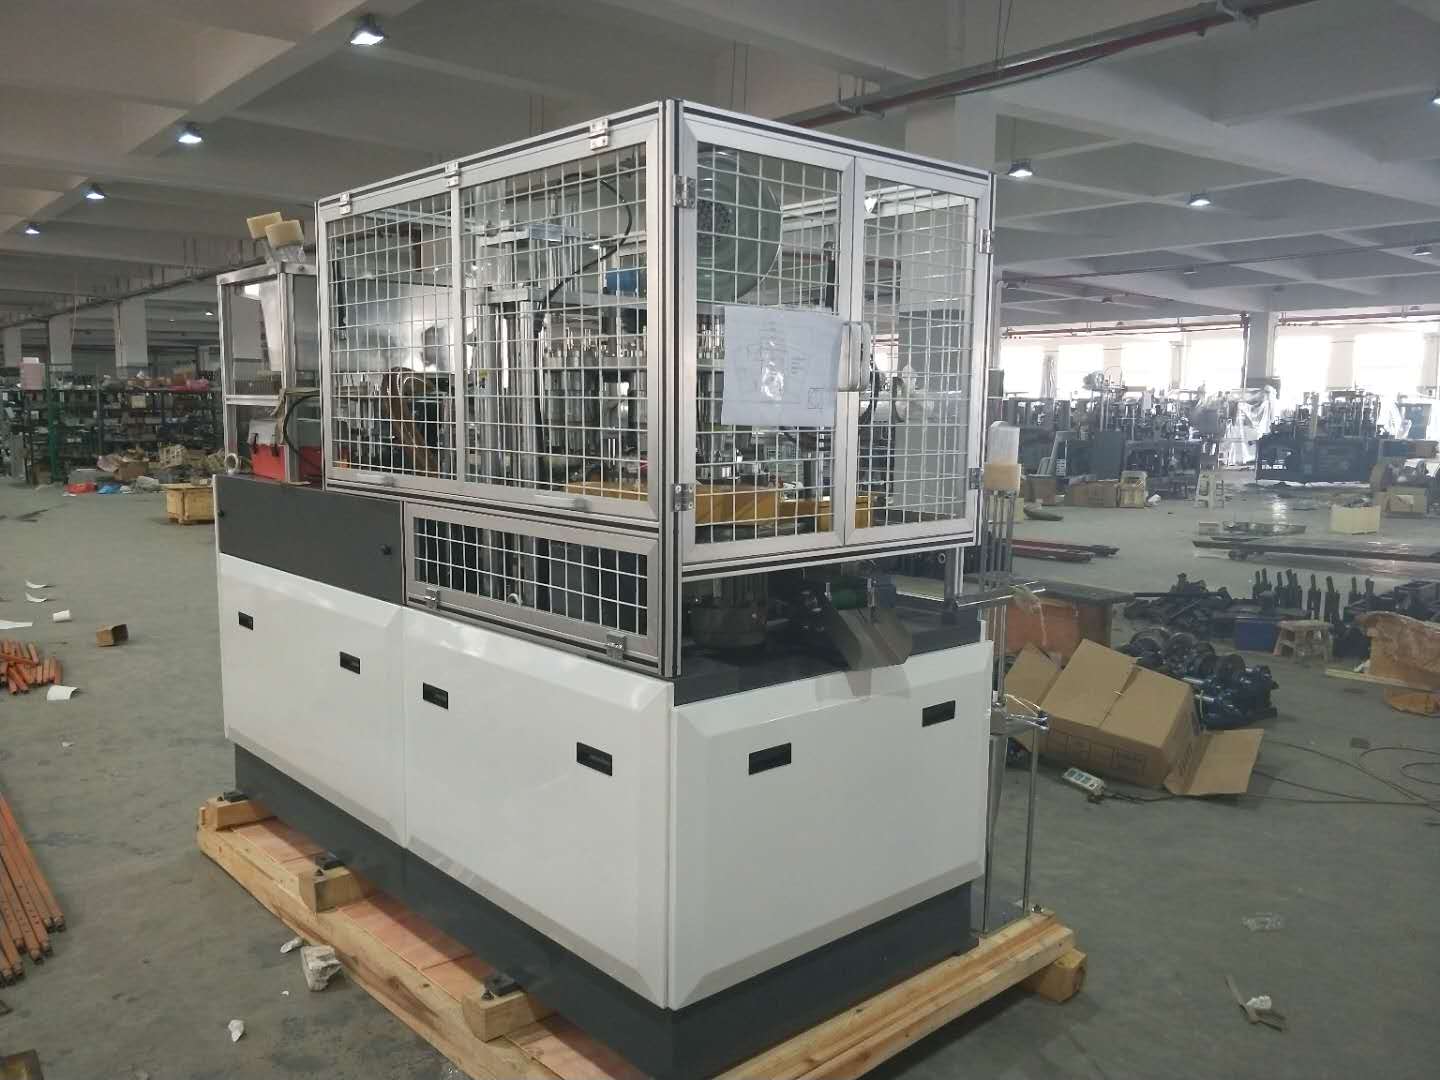
L’emballage alimentaire moderne exige de la flexibilité. Une seule installation de production peut être amenée à fabriquer, au cours d’un même poste de travail, des bols à soupe, des récipients à salade et des gobelets à collation, chacun présentant des diamètres, des hauteurs et des angles de paroi distincts. Pour les fabricants confrontés à cette réalité, comprendre comment une machine de fabrication de bols en papier gère plusieurs dimensions de bols sur une même ligne continue n’est pas seulement une question d’intérêt technique — c’est une question commerciale directe liée au débit de production, au coût des changements de série et à la réactivité face au marché.
La réponse réside dans une combinaison de conception modulaire des outillages, de systèmes précis de réglage mécanique et d’une architecture de commande intelligente. Une machine à bols en papier bien conçue n’est pas verrouillée sur une seule géométrie. Elle est plutôt conçue autour de jeux de moules interchangeables et de profils de mouvement programmables, permettant aux opérateurs de passer d’une taille de bol à une autre sans démonter l’ensemble de la ligne. Cet article explique précisément comment cette capacité multidimensionnelle est obtenue, ce qu’elle implique concrètement et ce que les opérateurs doivent comprendre avant de compter pleinement sur elle à l’échelle de la production.
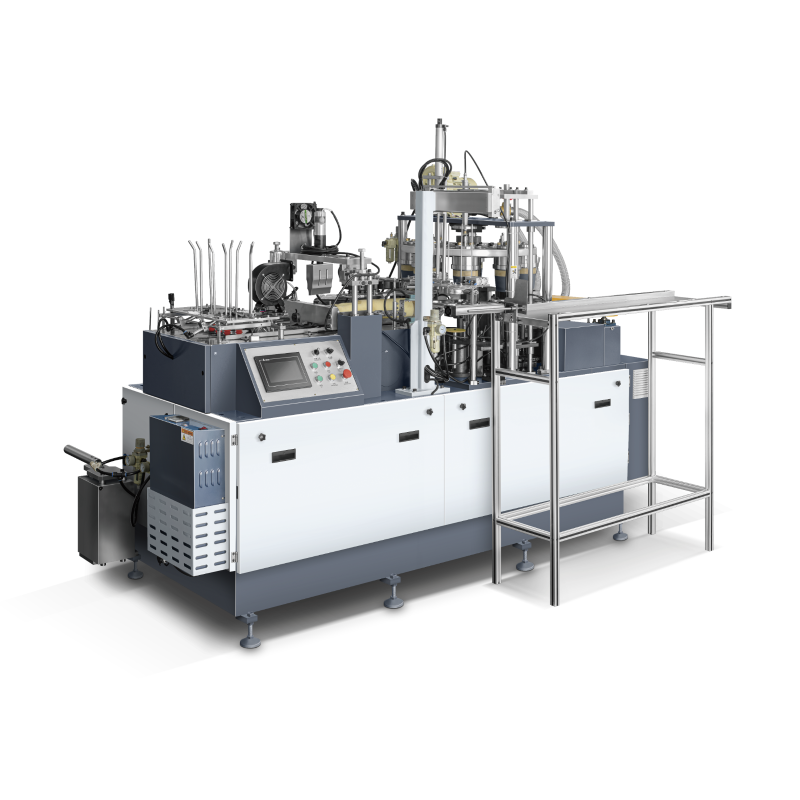
Le mécanisme fondamental de formage et pourquoi il permet la variation de taille
Comment la feuille de papier devient un bol
Chaque machine à bols en papier commence son travail avec une pièce de papier pré-découpée en forme d'éventail. Cette pièce est tirée d'un magasin, enroulée en cône, puis pressée dans un moule de formage où la chaleur et la pression scellent la jointure de la paroi latérale. Le fond circulaire est ensuite inséré et scellé par ultrasons ou par voie thermique pour finaliser le récipient. Le résultat dimensionnel — diamètre, hauteur, angle de conicité — est déterminé presque entièrement par la géométrie du jeu de moules et par les paramètres mécaniques régissant l'alimentation et l'enroulement de la pièce.
Puisque le moule est le composant principal définissant la forme, modifier les dimensions du bol implique fondamentalement de changer le moule. C’est là la logique de conception fondamentale sous-tendant la capacité multi-dimensions d’une seule machine à bols en papier. Plutôt que de reconstruire l’ensemble du système d’entraînement, du système de chauffage ou de l’indexeur de transport, les fabricants conçoivent la machine de façon à ce que le porte-moule accepte des inserts de moules normalisés de différentes tailles. Le reste de la machine reste en place, seules les pièces critiques pour la définition de la forme étant remplacées.
Cette approche n’est pas fortuite. Elle reflète des décennies d’amélioration des équipements visant à réduire le coût de chaque changement de référence (SKU). Une machine à bols en papier nécessitant un démontage complet à chaque modification de taille serait impraticable sur un marché où les dimensions des emballages se multiplient rapidement en réponse aux tendances de contrôle des portions et aux spécifications des restaurants à service rapide.
Géométrie de la station de formage et son rôle dans la flexibilité dimensionnelle
La station de formage d'une machine à bols en papier comprend généralement un moule extérieur (la matrice) et un poinçon ou mandrin intérieur. Le moule extérieur détermine le profil externe du bol, tandis que le poinçon intérieur régule le volume interne et l’uniformité de l’épaisseur des parois. Lorsqu’une dimension différente de bol est requise, les deux éléments doivent être remplacés ensemble, en tant que paire appariée, afin de maintenir une épaisseur de paroi constante et un alignement précis des joints.
Les conceptions avancées de machines à bols en papier intègrent un système de serrage à dégagement rapide sur le porte-moule, permettant à un opérateur qualifié de remplacer l’ensemble du moule en quelques minutes plutôt qu’en plusieurs heures. Les surfaces de positionnement des moules sont usinées avec des tolérances extrêmement serrées, de sorte que chaque ensemble de moules se replace systématiquement dans la même position, quel que soit le nombre d’installations précédentes. Cette reproductibilité est essentielle : même un écart de fraction de millimètre dans l’alignement des moules se traduit par des défauts visibles au niveau des joints ou par des problèmes d’ajustement des couvercles au stade final de fabrication du bol.
Certaines configurations de machines à bols en papier vont plus loin en utilisant des moules extérieurs segmentés équipés d'anneaux à cames réglables. Ces derniers permettent un ajustement limité du diamètre sans nécessiter un remplacement complet du moule, ce qui s'avère particulièrement utile lorsqu’un fabricant doit tenir compte de légères variations régionales de dimensions au sein de la même gamme de produits. Ce type de réglage réduit le nombre d’ensembles complets de moules que l’installation doit conserver en stock.
Systèmes de réglage mécanique permettant un fonctionnement multidimensionnel
Coordination entre le cheminement de la feuille brute et la dimension de coupe
Une machine à fabriquer des bols en papier qui traite plusieurs dimensions de bols doit également traiter plusieurs formats de découpes. La découpe en forme d’éventail destinée à un bol de 32 onces est nettement plus grande que celle destinée à un gobelet de 12 onces, et le chemin d’alimentation — y compris le magasin de découpes, le bras de transfert à dépression et le guide d’enroulement — doit pouvoir s’adapter à cette différence. Les machines conçues pour fonctionner avec plusieurs formats utilisent des guides réglables de largeur de magasin et un positionnement programmable des ventouses afin de traiter des découpes présentant différentes longueurs d’arc et différents rayons, sans nécessiter de remplacement de composants matériels.
Le guide d'enroulement, qui enroule la tôle autour du mandrin, est particulièrement sensible à la géométrie de la tôle. Si le rayon du guide ne correspond pas à la courbure prévue de la tôle, la paroi latérale chevauchera de manière inégale ou laissera un espace qui affaiblira la liaison de la soudure. Sur les modèles de machines à bols en papier flexibles, le guide d'enroulement est soit interchangeable dans le cadre du jeu de moules, soit réglable en continu au moyen d’un mécanisme à vis calibrée. Les opérateurs consignent le réglage du guide pour chaque dimension de bol sur une fiche de référence de paramétrage ou, sur les machines les plus récentes, dans la mémoire des paramètres de l’IHM.
La coordination des dimensions des empreintes implique également l’approvisionnement en rouleaux de papier ou en empreintes en amont. Si la machine à bols en papier est intégrée à une station de découpe en ligne, la matrice de découpe doit également être remplacée ou reprogrammée afin de correspondre à la nouvelle géométrie de l’empreinte. Pour les machines autonomes à bols en papier utilisant des empreintes prédécoupées, il suffit de changer le contenu du magasin d’empreintes, ce qui est plus rapide, mais nécessite une préparation anticipée des stocks prédécoupés pour chaque SKU actif.
Profils de température et de pression de scellage selon les dimensions du bol
Les performances d'étanchéité thermique sur une machine à bols en papier sont directement liées à l'épaisseur du matériau, au type de revêtement et à la surface de contact entre le recouvrement de la forme et le disque inférieur. Lorsque les dimensions du bol changent, ces trois variables peuvent varier simultanément. Un bol plus grand utilise généralement un carton plus épais doté d'un revêtement PE plus épais, ce qui exige une température de scellage plus élevée et un temps de maintien plus long. À l'inverse, un bol plus petit et plus fin peut nécessiter moins de chaleur afin d'éviter la délamination du revêtement ou la carbonisation des fibres de papier.
Les plates-formes sophistiquées de machines à bols en papier stockent dans leur mémoire PLC des profils d’étanchéité spécifiques aux dimensions. Lorsqu’un opérateur sélectionne un numéro de travail enregistré correspondant à une taille donnée de bol, la machine ajuste automatiquement les consignes des thermostats, les débits d’air chaud et la pression de la tête d’étanchéité. Cela élimine le réglage empirique par tâtonnement qui absorbait auparavant une part importante de chaque fenêtre de changement de référence et contribue à préserver la qualité du papier pendant la transition entre une taille de bol et la suivante.
Certains modèles de machines à bols en papier comportent également des zones de température indépendantes pour le chauffage de la couture latérale et pour la station d’étanchéité du fond, permettant d’optimiser séparément chaque zone. Cette fonctionnalité est particulièrement utile lors de la fabrication de bols dont le grammage du matériau de la paroi latérale diffère de celui du disque de fond — une situation courante lorsque les fabricants utilisent des découpes extérieures imprimées légères associées à des disques intérieurs non enduits plus épais afin d’assurer une résistance aux fuites.
Systèmes de commande et processus de changement de référence
Logique programmable et paramètres de travail enregistrés
L'architecture de commande d'une machine moderne de fabrication de bols en papier est tout aussi importante pour la flexibilité multidimensionnelle que la conception mécanique. Un IHM tactile connecté à un automate programmable (API) permet aux opérateurs d'enregistrer des recettes complètes de production pour chaque dimension de bol figurant dans le portefeuille actif de produits de la machine. Chaque recette mémorise non seulement les températures de scellage mentionnées ci-dessus, mais aussi le temps d'indexage, la course d'alimentation de la plaque, la pression de formage et la vitesse de sortie. Le rappel d'une recette enregistrée transforme une tâche de réglage autrefois réservée aux opérateurs expérimentés en une procédure structurée et reproductible que tout opérateur formé peut exécuter.
La profondeur de mémoire des paramètres varie selon le modèle de machine à bols en papier. Les unités d'entrée de gamme peuvent stocker de dix à vingt recettes de travaux, tandis que les modèles industriels haut de gamme peuvent contenir des centaines de configurations distinctes. Pour les installations qui produisent un large éventail de tailles de portions destinées à plusieurs clients de restauration rapide (QSR), une mémoire étendue des recettes réduit la charge liée à la documentation de configuration et diminue le risque d'erreurs de saisie lors des changements de production. Certaines machines permettent également l'exportation des fichiers de recettes via USB, ce qui permet à un responsable de production de conserver une sauvegarde maîtresse et de déployer des mises à jour de paramètres sur plusieurs unités de machines à bols en papier situées au même niveau.
La rétroaction en boucle fermée est une autre fonction de commande qui assure une production stable dans plusieurs dimensions. Des capteurs surveillant la présence de la tôle, la température de la soudure et la hauteur de la coupelle formée renvoient des données en temps réel à l’API. Si une coupelle formée sort des tolérances de hauteur programmées — ce qui peut indiquer un décalage de l’alignement du moule ou une ondulation insuffisante de la tôle — la machine signale l’écart et s’arrête automatiquement, plutôt que de continuer à produire des pièces hors spécifications. Ce type de commande adaptative est particulièrement utile lors de la fabrication de séries plus petites de coupelles spécialisées, pour lesquelles les longues phases de stabilisation après réglage, typiques des tailles standard à forte cadence, ne sont pas pertinentes.
Séquence de changement de série et stratégies de réduction des temps d’arrêt
La séquence réelle de changement sur une machine à bols en papier multi-dimensionnelle suit un ordre logique conçu pour minimiser le temps d’arrêt. L’opérateur commence par épuiser ou retirer le stock restant de plaques brutes destinées à la taille de bol en cours de sortie, puis appelle la recette du nouveau travail sur l’interface homme-machine (IHM) afin de précharger le nouveau jeu de paramètres. Pendant que les éléments chauffants commencent à atteindre progressivement les nouvelles températures cibles, l’opérateur effectue les modifications mécaniques : remplacement de l’ensemble de moules, repositionnement des guides d’alimentation des plaques brutes et chargement de la nouvelle magasin de plaques brutes. Lorsque les interventions mécaniques sont terminées, les éléments chauffants se trouvent généralement déjà dans la plage des nouvelles consignes, ce qui élimine tout temps d’attente supplémentaire.
Les installations bien organisées de machines à bols en papier disposent d’un chariot dédié pour chaque jeu de moules actif. Ce chariot contient la paire de moules correspondante, l’insert de guidage associé, tous les composants entretoises éventuellement requis, ainsi qu’une fiche de vérification de réglage pré-imprimée. L’utilisation d’une approche standardisée des chariots évite le problème courant consistant, pour les opérateurs, à rechercher des composants dans toute une salle de stockage pendant un changement de configuration soumis à des contraintes temporelles, ce qui constitue l’une des causes les plus fréquentes d’arrêts imprévus de la ligne sur les installations de machines à bols en papier.
Le temps total de changement de série sur une machine à bols en papier correctement entretenue, équipée de porte-moules à démontage rapide, varie généralement entre quinze et quarante-cinq minutes, selon l’écart de taille entre les bols et l’expérience de l’opérateur. Sur des lignes passant d’un format à un format voisin — par exemple, d’un bol de 16 onces à un bol de 20 onces partageant des proportions similaires de feuilles brutes — les changements de série sont souvent réalisés à l’extrémité inférieure de cette fourchette. En revanche, les transitions entre des bols très petits et très grands, où presque tous les réglages mécaniques doivent être modifiés de façon significative, s’approchent de l’extrémité supérieure. Le suivi du temps de changement de série en tant qu’indicateur clé de performance (KPI) favorise l’amélioration continue et aide à justifier les investissements dans des jeux supplémentaires de moules ou dans des équipements améliorés pour le changement rapide.
Implications pratiques pour la planification de la production
Planification efficace de séries de production multidimensionnelles
Comprendre la capacité de changement d'une machine à bols en papier a des conséquences directes sur la stratégie de planification de la production. Les installations qui exécutent fréquemment de petites séries comportant de nombreux formats de bols tirent profit du regroupement des commandes de dimensions similaires en séries consécutives, ce qui réduit au minimum l'ampleur de chaque réglage mécanique. Cette approche est parfois appelée « planification par familles » : elle consiste à organiser la séquence de production de façon à ce que les travaux consécutifs partagent le plus grand nombre possible de paramètres machines, réduisant ainsi à la fois le temps de changement de série et le risque de dérive de la qualité entre les séries.
Une machine à bols en papier produisant cinq tailles de bols au cours d’un seul poste fonctionne de façon optimale lorsque la séquence des tailles suit un balayage unidirectionnel — du plus petit au plus grand, ou inversement — plutôt que de passer arbitrairement d’une taille à l’autre. Cette approche implique que les réglages mécaniques s’accumulent dans une seule direction, ce qui est plus facile à suivre et à vérifier que des oscillations bidirectionnelles entre des réglages grands et petits. Les planificateurs de production qui comprennent la logique mécanique de la machine à bols en papier peuvent traduire cette connaissance en décisions d’ordonnancement qui préservent à la fois le débit et la qualité.
La planification des stocks de découpes en papier et de disques inférieurs interagit également avec l’ordonnancement multidimensionnel. Les découpes pré-découpées pour chaque taille de bol doivent être disponibles en quantité exacte au moment du changement de format. Une machine à bols en papier contrainte de s’arrêter en cours de production parce que les découpes destinées à la taille suivante ne sont pas encore prêtes et mises en place gaspille l’efficacité obtenue grâce à un changement mécanique rapide. Intégrer la préparation des découpes dans le planning de production — avec pour objectif d’avoir les découpes de la taille suivante prêtes au moins un cycle de production à l’avance — constitue une discipline opérationnelle simple qui multiplie la valeur de la flexibilité intrinsèque de la machine.
Investissement dans les jeux de moules et leur rôle dans l’économie globale de la ligne
La flexibilité multidimensionnelle d'une machine à bols en papier est aussi étendue que l'éventail de jeux de moules dont l'installation est équipée. Chaque jeu de moules — composé de la matrice extérieure, du poinçon intérieur, du guide d'enroulement et des outillages associés — représente un investissement en capital qui doit être justifié par le volume de bols produits dans cette dimension. Pour les dimensions de bols bien établies et dont la demande à long terme est prévisible, l'investissement complet dans un jeu de moules se justifie aisément. Pour les nouvelles dimensions ou les références testées à titre expérimental, certains fabricants concluent avec leur fournisseur de machines à bols en papier des accords de location de moules ou de partage des coûts.
La maintenance des moules entre également en jeu sur le plan économique. Les surfaces des moules d’une machine à bols en papier sont soumises à des cycles thermiques répétés, à des pressions mécaniques et à un contact abrasif avec du carton couché. Avec le temps, une usure minime de la surface peut nuire à la qualité des soudures et à la constance des dimensions des bols. Un calendrier rigoureux d’inspection et de rénovation des moules — généralement basé sur le nombre de cycles de production plutôt que sur des intervalles calendaires — prolonge la durée de vie utile des moules et empêche une dégradation progressive de la qualité qui, autrement, pourrait passer inaperçue jusqu’à l’arrivée de réclamations clients.
Le coût total des opérations multidimensionnelles sur une machine à bols en papier comprend donc non seulement la machine elle-même, mais aussi le portefeuille d’ensembles de moules, les infrastructures de stockage et de maintenance, ainsi que l’investissement en formation nécessaire pour effectuer systématiquement des changements de production sans contamination. Les installations qui prennent en compte tous ces facteurs lors de l’évaluation de l’achat d’une machine à bols en papier prennent des décisions mieux informées quant aux spécifications réellement nécessaires de la machine, par opposition aux fonctionnalités qui resteraient inutilisées compte tenu de leur gamme réelle de produits.
FAQ
Combien de temps faut-il pour modifier les dimensions d’un bol sur une machine à bols en papier ?
Sur une machine à bols en papier équipée de porte-moules à dégagement rapide et de recettes de travail sauvegardées dans l’interface homme-machine (IHM), un opérateur formé peut généralement effectuer un changement de dimensions en quinze à quarante-cinq minutes. La durée exacte dépend du degré de différence entre les dimensions des bols sortants et entrants, de l’organisation du stockage des outillages, ainsi que du niveau d’expérience de l’opérateur avec ce modèle spécifique de machine.
Le fait d'exécuter plusieurs dimensions de bols sur une même machine à bols en papier affecte-t-il la qualité du produit ?
L'exécution de plusieurs dimensions n'entraîne pas intrinsèquement une baisse de qualité, à condition que le changement de configuration soit effectué correctement. Les risques pour la qualité surviennent lorsque l'alignement des moules n'est pas vérifié après leur installation, lorsque les paramètres de scellage ne sont pas correctement ajustés en fonction du nouveau poids du matériau, ou lorsque les réglages d'alimentation des découpes restent inchangés par rapport à la dimension précédente. Une liste de contrôle structurée de changement de configuration, spécifique à chaque dimension de bol, permet de minimiser ces risques sur toute machine à bols en papier bien entretenue.
Combien de tailles de bols une seule machine à bols en papier peut-elle généralement prendre en charge ?
La plupart des modèles de machines industrielles pour bols en papier sont conçus avec une plage de réglage mécanique couvrant une étendue définie de diamètres et de hauteurs — par exemple, un diamètre supérieur allant approximativement de 90 mm à 180 mm et une hauteur allant de 40 mm à 90 mm. Dans cette plage, le nombre de tailles distinctes que peut produire une machine est limité uniquement par le nombre d’ensembles de moules achetés et par la capacité de stockage des recettes du système de commande. Il est courant que les installations de production actives disposent de quatre à huit configurations distinctes de tailles de bols par machine à bols en papier.
Quelle est la différence entre une machine à bols en papier et une machine à gobelets en papier en termes de flexibilité dimensionnelle ?
Les machines à fabriquer des gobelets en papier et les machines à fabriquer des bols en papier reposent sur des principes de formage similaires, mais diffèrent par la géométrie qu’elles sont conçues pour produire. Les machines à bols sont généralement conçues pour fabriquer des récipients de plus grand diamètre et de hauteur moindre, avec des angles de conicité plus importants, ce qui exige une géométrie de moule et des proportions de flan différentes de celles requises pour les cylindres plus hauts et plus étroits produits sur une machine à gobelets. Une machine à bols en papier peut généralement accepter une plus grande variation de diamètre par rapport à la hauteur qu’une machine à gobelets, ce qui la rend mieux adaptée aux formats variés de récipients peu profonds couramment utilisés dans les applications de service alimentaire.
Table des matières
- Le mécanisme fondamental de formage et pourquoi il permet la variation de taille
- Systèmes de réglage mécanique permettant un fonctionnement multidimensionnel
- Systèmes de commande et processus de changement de référence
- Implications pratiques pour la planification de la production
-
FAQ
- Combien de temps faut-il pour modifier les dimensions d’un bol sur une machine à bols en papier ?
- Le fait d'exécuter plusieurs dimensions de bols sur une même machine à bols en papier affecte-t-il la qualité du produit ?
- Combien de tailles de bols une seule machine à bols en papier peut-elle généralement prendre en charge ?
- Quelle est la différence entre une machine à bols en papier et une machine à gobelets en papier en termes de flexibilité dimensionnelle ?