
 EN



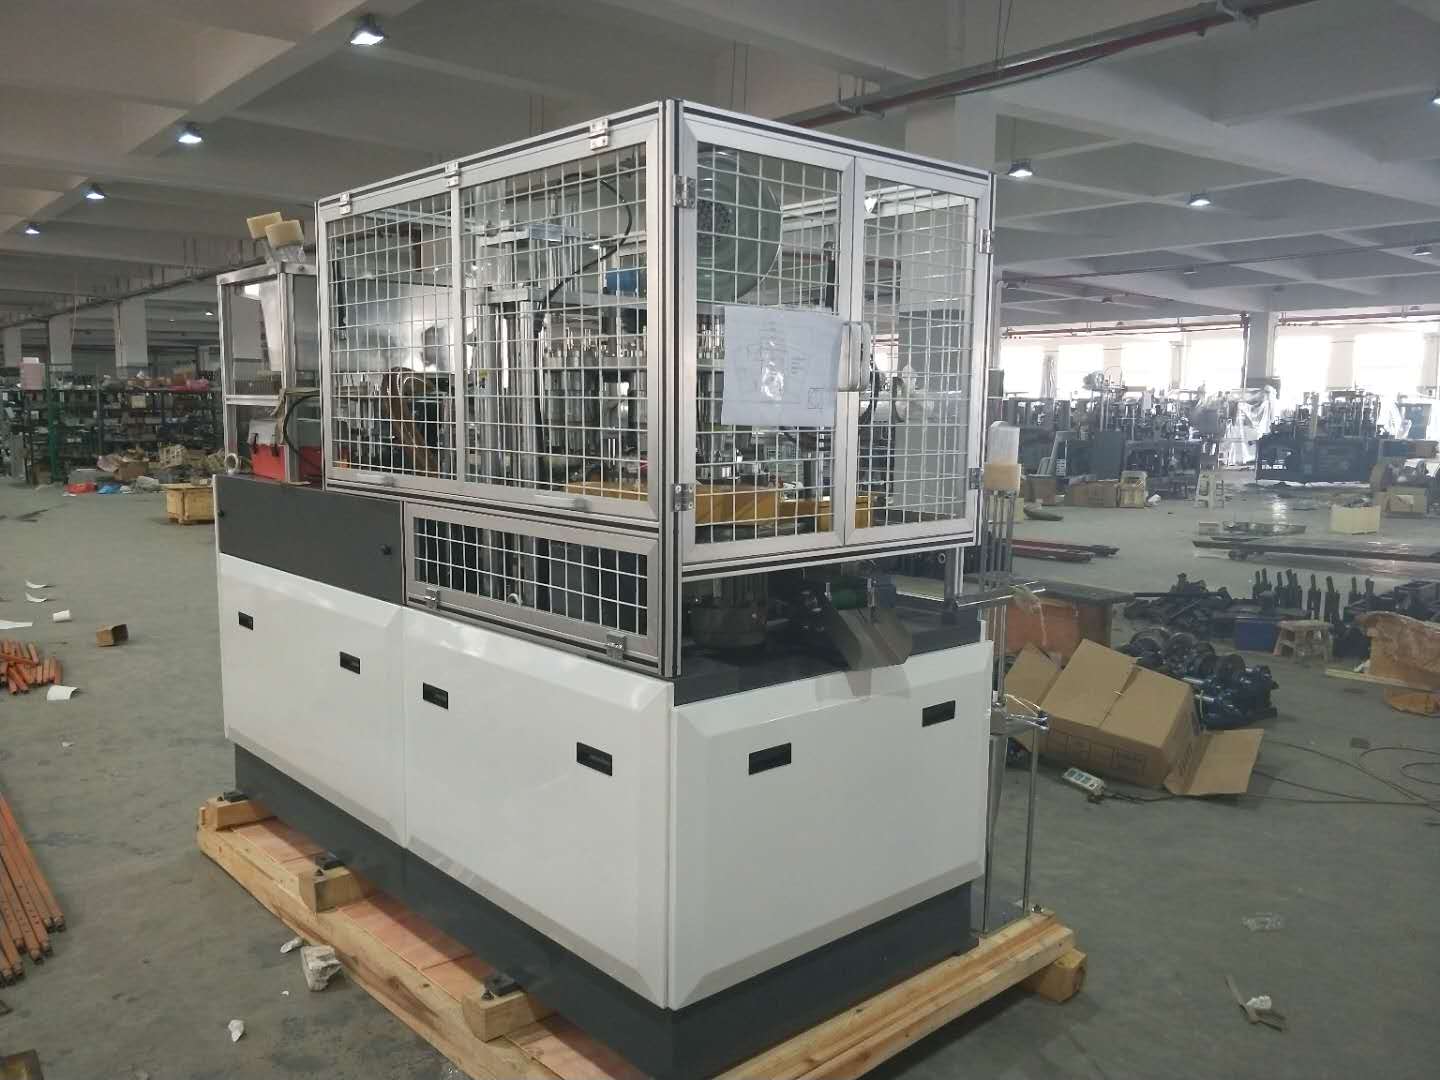
บรรจุภัณฑ์อาหารสมัยใหม่ต้องการความยืดหยุ่น โรงงานผลิตแห่งหนึ่งอาจจำเป็นต้องผลิตถ้วยซุป ภาชนะใส่สลัด และถ้วยใส่ของว่างภายในกะการทำงานเดียวกัน โดยแต่ละชนิดมีเส้นผ่านศูนย์กลาง ความสูง และมุมของผนังที่แตกต่างกัน สำหรับผู้ผลิตที่เผชิญกับความเป็นจริงเช่นนี้ การเข้าใจว่าเครื่องผลิตถ้วยกระดาษ เครื่องทำชามกระดาษ จัดการกับขนาดถ้วยที่หลากหลายบนสายการผลิตแบบต่อเนื่องเดียวกันนั้น ไม่ใช่เพียงแค่เรื่องน่าสนใจทางวิศวกรรมเท่านั้น — แต่ยังเป็นคำถามเชิงธุรกิจโดยตรงที่เกี่ยวข้องกับอัตราการผลิต ต้นทุนในการเปลี่ยนแปลงการตั้งค่าเครื่อง และความสามารถในการตอบสนองต่อตลาด
คำตอบอยู่ที่การผสมผสานกันระหว่างการออกแบบแม่พิมพ์แบบโมดูลาร์ ระบบปรับแต่งเชิงกลที่แม่นยำ และสถาปัตยกรรมการควบคุมอัจฉริยะ เครื่องผลิตถ้วยกระดาษที่ออกแบบมาอย่างดีไม่ได้ถูกจำกัดให้ผลิตเฉพาะรูปทรงเดียว แต่กลับถูกสร้างขึ้นรอบชุดแม่พิมพ์ที่สามารถเปลี่ยนแปลงได้และโพรไฟล์การเคลื่อนที่ที่สามารถเขียนโปรแกรมได้ ซึ่งช่วยให้ผู้ปฏิบัติงานเปลี่ยนจากขนาดถ้วยหนึ่งไปยังอีกขนาดหนึ่งได้โดยไม่จำเป็นต้องถอดสายการผลิตทั้งหมดออก บทความนี้จะอธิบายอย่างละเอียดว่าความสามารถในการผลิตหลายมิตินี้เกิดขึ้นได้อย่างไร ความหมายของมันในทางปฏิบัติคืออะไร และผู้ปฏิบัติงานควรเข้าใจประเด็นใดบ้างก่อนนำระบบนี้ไปใช้งานเต็มรูปแบบในระดับการผลิตจริง
กลไกหลักของการขึ้นรูปและเหตุผลที่สนับสนุนการเปลี่ยนแปลงขนาด
แผ่นกระดาษเปล่ากลายเป็นถ้วยได้อย่างไร
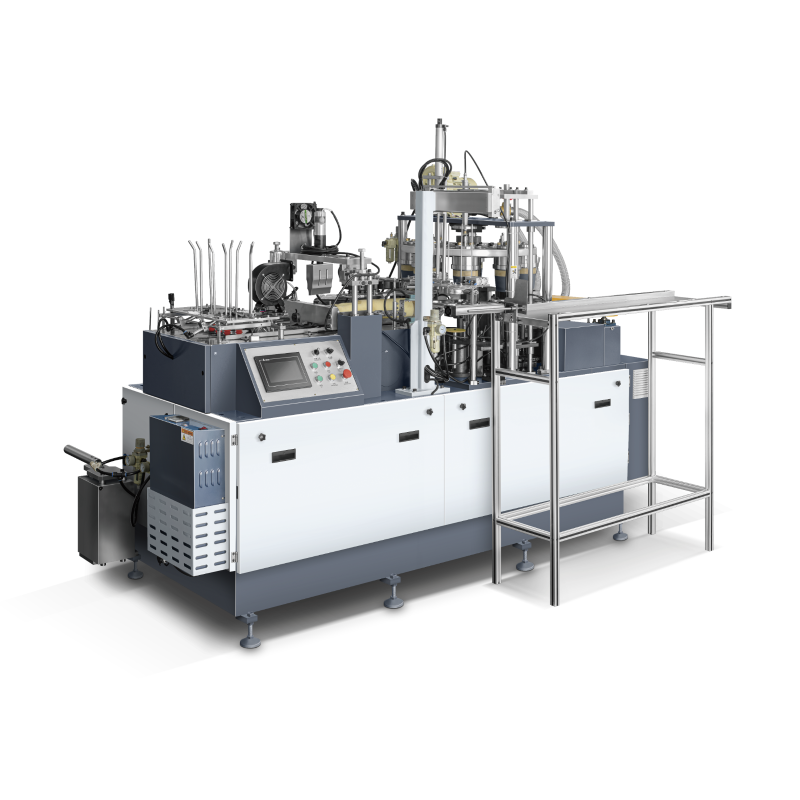
เครื่องผลิตถ้วยกระดาษทุกเครื่องเริ่มต้นการทำงานด้วยแผ่นกระดาษรูปพัดที่ตัดไว้ล่วงหน้า แผ่นนั้นจะถูกดึงออกมาจากช่องเก็บวัตถุดิบ ขดให้เป็นรูปกรวย จากนั้นจึงกดลงในแม่พิมพ์ขึ้นรูป ซึ่งความร้อนและแรงดันจะทำหน้าที่ยึดขอบด้านข้างให้ติดกัน หลังจากนั้นจึงใส่แผ่นก้นถ้วยเข้าไป และผ่านกระบวนการเชื่อมด้วยคลื่นอัลตราโซนิกหรือความร้อนเพื่อให้ได้ภาชนะสมบูรณ์แบบ ขนาดสุดท้ายของผลิตภัณฑ์ — ได้แก่ เส้นผ่านศูนย์กลาง ความสูง และมุมเอียง — จะถูกกำหนดโดยรูปทรงเรขาคณิตของชุดแม่พิมพ์เป็นหลัก รวมทั้งพารามิเตอร์เชิงกลที่ควบคุมการป้อนและการห่อแผ่นกระดาษ
เนื่องจากแม่พิมพ์เป็นส่วนประกอบหลักที่กำหนดรูปร่าง ดังนั้นการเปลี่ยนขนาดของถ้วยจึงหมายถึงการเปลี่ยนแม่พิมพ์โดยพื้นฐาน ซึ่งเป็นหลักการออกแบบพื้นฐานที่อยู่เบื้องหลังความสามารถในการผลิตถ้วยกระดาษหลายขนาดบนเครื่องผลิตถ้วยกระดาษเครื่องเดียว แทนที่จะต้องสร้างใหม่ทั้งระบบขับเคลื่อน ระบบทำความร้อน หรือตัวจัดตำแหน่งลำเลียง ผู้ผลิตจึงออกแบบเครื่องให้ส่วนยึดแม่พิมพ์สามารถรองรับแผ่นแม่พิมพ์มาตรฐานที่มีขนาดต่างกันได้ ส่วนอื่นๆ ของเครื่องยังคงอยู่เหมือนเดิม โดยมีเพียงชิ้นส่วนที่เกี่ยวข้องโดยตรงกับรูปร่างเท่านั้นที่ต้องเปลี่ยน
แนวทางนี้ไม่ได้เกิดขึ้นโดยบังเอิญ แต่สะท้อนถึงการปรับปรุงอุปกรณ์มาเป็นเวลาหลายทศวรรษ เพื่อลดต้นทุนในการเปลี่ยน SKU แต่ละครั้ง เครื่องผลิตถ้วยกระดาษที่จำเป็นต้องถอดแยกชิ้นส่วนทั้งหมดทุกครั้งที่เปลี่ยนขนาด จะไม่สามารถใช้งานได้จริงในตลาดที่ขนาดบรรจุภัณฑ์เพิ่มขึ้นอย่างรวดเร็ว เพื่อตอบสนองแนวโน้มการควบคุมปริมาณอาหารและข้อกำหนดเฉพาะของร้านอาหารแบบบริการด่วน
เรขาคณิตของสถานีขึ้นรูปและบทบาทของมันต่อความยืดหยุ่นด้านมิติ
สถานีขึ้นรูปของเครื่องผลิตถ้วยกระดาษมักประกอบด้วยแม่พิมพ์ภายนอก (die) และหัวเจาะหรือแกนกลางภายใน (mandrel) แม่พิมพ์ภายนอกควบคุมรูปร่างภายนอกของถ้วย ในขณะที่หัวเจาะหรือแกนกลางภายในควบคุมปริมาตรภายในและความสม่ำเสมอของความหนาผนัง ทั้งสองส่วนนี้จำเป็นต้องเปลี่ยนพร้อมกันเป็นคู่ที่สอดคล้องกันเมื่อต้องการผลิตถ้วยที่มีขนาดต่างออกไป เพื่อรักษาระดับความหนาของผนังให้คงที่และให้รอยต่อจัดแนวอย่างถูกต้อง
การออกแบบเครื่องผลิตถ้วยกระดาษรุ่นล่าสุดมีระบบยึดแบบปลดล็อกอย่างรวดเร็วติดตั้งอยู่บนโครงยึดแม่พิมพ์ ซึ่งช่วยให้ผู้ปฏิบัติงานที่ผ่านการฝึกอบรมสามารถเปลี่ยนชุดแม่พิมพ์ได้ภายในไม่กี่นาที แทนที่จะใช้เวลาหลายชั่วโมง พื้นผิวตำแหน่งแม่พิมพ์ถูกกลึงด้วยความแม่นยำสูงมาก เพื่อให้แต่ละชุดแม่พิมพ์สามารถติดตั้งกลับเข้าไปในตำแหน่งเดิมได้อย่างแม่นยำทุกครั้ง ไม่ว่าจะเคยติดตั้งมาก่อนกี่ครั้งก็ตาม ความแม่นยำซ้ำได้นี้มีความสำคัญยิ่ง — แม้เพียงเศษเสี้ยวมิลลิเมตรของการไม่จัดแนวแม่พิมพ์อย่างถูกต้อง ก็อาจส่งผลให้เกิดข้อบกพร่องที่มองเห็นได้บริเวณรอยต่อ หรือทำให้ฝาปิดไม่สามารถสวมลงบนถ้วยสำเร็จรูปได้อย่างพอดี
การจัดวางเครื่องทำถ้วยกระดาษบางรุ่นนั้นก้าวไปอีกขั้นด้วยการใช้แม่พิมพ์ภายนอกแบบแยกส่วนพร้อมแหวนคามที่ปรับได้ ซึ่งช่วยให้สามารถปรับเส้นผ่านศูนย์กลางได้ในขอบเขตจำกัดโดยไม่จำเป็นต้องเปลี่ยนแม่พิมพ์ทั้งชุด ซึ่งมีประโยชน์อย่างยิ่งเมื่อผู้ผลิตต้องรองรับความแตกต่างของขนาดตามภูมิภาคเล็กน้อยภายในครอบครัวผลิตภัณฑ์เดียวกัน ความสามารถในการปรับแต่งเช่นนี้ช่วยลดจำนวนชุดแม่พิมพ์ทั้งหมดที่โรงงานจำเป็นต้องเก็บไว้ในสต๊อก
ระบบปรับแต่งเชิงกลที่รองรับการปฏิบัติงานหลายมิติ
เส้นทางป้อนแผ่นวัตถุดิบและการประสานงานกับขนาดที่ตัด
เครื่องผลิตถ้วยกระดาษที่สามารถรองรับขนาดถ้วยหลายแบบได้ ต้องสามารถจัดการกับขนาดแผ่นวัตถุดิบ (blank) ที่แตกต่างกันหลายขนาดด้วยเช่นกัน แผ่นวัตถุดิบที่มีลักษณะเป็นรูปพัดสำหรับถ้วยขนาด 32 ออนซ์ มีขนาดใหญ่กว่าแผ่นวัตถุดิบสำหรับถ้วยขนาด 12 ออนซ์อย่างเห็นได้ชัด และเส้นทางการป้อนวัตถุดิบ — ซึ่งรวมถึงช่องเก็บแผ่นวัตถุดิบ (blank magazine), แขนดูดส่งผ่าน (suction transfer arm) และไกด์ห่อ (wrapping guide) — จะต้องสามารถรองรับความแตกต่างนี้ได้ เครื่องจักรที่ออกแบบมาเพื่อการใช้งานแบบหลายขนาดจะใช้ไกด์ปรับความกว้างของช่องเก็บแผ่นวัตถุดิบได้ และตำแหน่งของหัวดูดสามารถตั้งค่าผ่านโปรแกรมได้ เพื่อให้สามารถจัดการกับแผ่นวัตถุดิบที่มีความยาวโค้ง (arc length) และรัศมี (radius) ที่แตกต่างกันได้โดยไม่จำเป็นต้องเปลี่ยนชิ้นส่วนฮาร์ดแวร์
คู่มือการห่อ ซึ่งทำหน้าที่ม้วนแผ่นวัตถุดิบให้โค้งรอบแกนหมุน (mandrel) นั้นมีความไวต่อรูปทรงของแผ่นวัตถุดิบเป็นพิเศษ หากค่ารัศมีของคู่มือการห่อไม่สอดคล้องกับความโค้งที่กำหนดไว้สำหรับแผ่นวัตถุดิบ ผนังด้านข้างจะเกิดการทับซ้อนกันอย่างไม่สม่ำเสมอ หรือเกิดช่องว่างซึ่งจะทำให้ความแข็งแรงของการยึดติดบริเวณรอยต่อเสื่อมลง สำหรับเครื่องผลิตถ้วยกระดาษแบบยืดหยุ่น คู่มือการห่อนั้นสามารถเปลี่ยนได้ตามชุดแม่พิมพ์ (mold set package) หรือปรับค่าได้อย่างต่อเนื่องผ่านกลไกสกรูที่สอบเทียบแล้ว ผู้ปฏิบัติงานจะบันทึกค่าการตั้งค่าของคู่มือการห่อสำหรับแต่ละขนาดของถ้วยไว้ในบัตรอ้างอิงการตั้งค่า (setup reference card) หรือในหน่วยความจำพารามิเตอร์ของ HMI สำหรับเครื่องรุ่นใหม่ๆ
การประสานงานขนาดของแผ่นว่าง (blank) ยังรวมถึงการจัดหากระดาษม้วนหรือแผ่นว่างจากส่วนต้นทางด้วย หากเครื่องผลิตถ้วยกระดาษเชื่อมต่อกับสถานีตัดตายไลน์ (in-line die-cutting station) แม่พิมพ์ตัดก็จะต้องเปลี่ยนหรือเขียนโปรแกรมใหม่ให้สอดคล้องกับรูปทรงของแผ่นว่างแบบใหม่ด้วย เครื่องผลิตถ้วยกระดาษแบบแยกตัว (standalone) ที่ใช้แผ่นว่างที่ตัดเรียบร้อยแล้ว จะต้องเปลี่ยนเฉพาะเนื้อหาในแม็กกาซีนสำหรับเก็บแผ่นว่างเท่านั้น ซึ่งทำได้รวดเร็วกว่า แต่จำเป็นต้องเตรียมแผ่นว่างที่ตัดไว้ล่วงหน้าสำหรับแต่ละ SKU ที่ใช้งานอยู่
อุณหภูมิและแรงดันในการปิดผนึกตามมิติของถ้วย
ประสิทธิภาพการปิดผนึกด้วยความร้อนในเครื่องผลิตถ้วยกระดาษขึ้นอยู่โดยตรงกับความหนาของวัสดุ ประเภทของการเคลือบ และพื้นที่สัมผัสระหว่างส่วนที่ซ้อนทับกันของแผ่นวัตถุดิบกับแผ่นก้นถ้วย เมื่อขนาดของถ้วยเปลี่ยนแปลง ตัวแปรทั้งสามประการนี้อาจเปลี่ยนแปลงพร้อมกันได้ ถ้วยที่มีขนาดใหญ่ขึ้นมักใช้วัสดุแผ่นกระดาษที่หนากว่าและมีชั้นเคลือบ PE ที่หนาขึ้น จึงต้องการอุณหภูมิในการปิดผนึกที่สูงขึ้นและระยะเวลาในการกดทับที่นานขึ้น ในขณะที่ถ้วยขนาดเล็กที่บางกว่าอาจต้องการความร้อนน้อยลงเพื่อหลีกเลี่ยงไม่ให้ชั้นเคลือบแยกตัวหรือเส้นใยกระดาษไหม้
แพลตฟอร์มเครื่องผลิตถ้วยกระดาษขั้นสูงจัดเก็บโปรไฟล์การปิดผนึกที่กำหนดตามขนาดเฉพาะไว้ในหน่วยความจำ PLC ของเครื่อง เมื่อผู้ปฏิบัติงานเรียกใช้หมายเลขงานที่บันทึกไว้ซึ่งสอดคล้องกับขนาดถ้วยเฉพาะ ตัวเครื่องจะปรับค่าตั้งอุณหภูมิของฮีตเตอร์ อัตราการไหลของอากาศร้อน และแรงดันของหัวปิดผนึกโดยอัตโนมัติ วิธีนี้ช่วยกำจัดการปรับแต่งแบบลองผิดลองถูกที่เคยใช้เวลาไปมากในช่วงเปลี่ยนงานแต่ละครั้ง และยังช่วยรักษาคุณภาพของกระดาษระหว่างช่วงเปลี่ยนจากขนาดถ้วยหนึ่งไปยังอีกขนาดหนึ่ง
การออกแบบเครื่องผลิตถ้วยกระดาษบางรุ่นยังมีโซนควบคุมอุณหภูมิแยกต่างหากสำหรับฮีตเตอร์รอยต่อผนังด้านข้างและสถานีปิดผนึกส่วนก้น ทำให้สามารถปรับแต่งแต่ละโซนได้อย่างอิสระ ซึ่งมีความสำคัญเป็นพิเศษเมื่อผลิตถ้วยที่น้ำหนักวัสดุผนังด้านข้างต่างจากน้ำหนักแผ่นก้น — สถานการณ์ที่พบได้บ่อยเมื่อผู้ผลิตใช้แผ่นวัสดุภายนอกที่พิมพ์ลายแล้วและมีน้ำหนักเบา คู่กับแผ่นวัสดุภายในที่ไม่มีการเคลือบและมีน้ำหนักมากกว่า เพื่อเพิ่มความต้านทานการรั่วซึม
ระบบควบคุมและกระบวนการทำงานในการเปลี่ยนงาน
ตรรกะที่สามารถเขียนโปรแกรมได้และพารามิเตอร์งานที่บันทึกไว้
สถาปัตยกรรมการควบคุมของเครื่องผลิตถ้วยกระดาษแบบทันสมัยมีความสำคัญต่อความยืดหยุ่นในหลายมิติไม่แพ้การออกแบบเชิงกล หน้าจอสัมผัส (HMI) ที่เชื่อมต่อกับระบบ PLC ช่วยให้ผู้ปฏิบัติงานสามารถจัดเก็บสูตรงาน (job recipes) แบบครบวงจรสำหรับขนาดถ้วยแต่ละแบบที่อยู่ในพอร์ตโฟลิโอผลิตภัณฑ์ที่ใช้งานอยู่ของเครื่องแต่ละเครื่อง สูตรแต่ละสูตรจะบันทึกไม่เพียงแต่อุณหภูมิการปิดผนึกที่กล่าวมาข้างต้นเท่านั้น แต่ยังรวมถึงเวลาการเคลื่อนตำแหน่ง (index timing) ความยาวของการเคลื่อนที่ของแผ่นวัตถุดิบ (blank feed stroke length) แรงในการขึ้นรูป (forming pressure) และความเร็วในการผลิต (output speed) ด้วย การเรียกสูตรที่บันทึกไว้มาใช้งานอีกครั้งจะเปลี่ยนงานปรับตั้งที่เคยต้องอาศัยทักษะเฉพาะทางให้กลายเป็นขั้นตอนที่มีโครงสร้างชัดเจนและทำซ้ำได้อย่างแม่นยำ ซึ่งผู้ปฏิบัติงานที่ผ่านการฝึกอบรมแล้วสามารถดำเนินการได้
ความลึกของหน่วยความจำพารามิเตอร์ขึ้นอยู่กับรุ่นของเครื่องผลิตถ้วยกระดาษ โดยรุ่นเริ่มต้นอาจจัดเก็บสูตรงานได้ 10–20 สูตร ขณะที่รุ่นอุตสาหกรรมแบบกำลังการผลิตสูงสามารถจัดเก็บการตั้งค่าที่แตกต่างกันได้หลายร้อยชุด สำหรับโรงงานที่ดำเนินการผลิตถ้วยขนาดต่าง ๆ จำนวนมากเพื่อรองรับลูกค้าในกลุ่มร้านอาหารฟาสต์ฟู้ด (QSR) หลายราย การมีหน่วยความจำสำหรับสูตรงานที่มีความลึกจะช่วยลดภาระงานด้านเอกสารการตั้งค่า และลดความเสี่ยงจากข้อผิดพลาดในการป้อนค่าพารามิเตอร์ระหว่างการเปลี่ยนสูตรงาน นอกจากนี้ เครื่องบางรุ่นยังรองรับการส่งออกไฟล์สูตรงานผ่านพอร์ต USB ซึ่งช่วยให้ผู้จัดการการผลิตสามารถจัดทำสำเนาสำรองหลักไว้ และปรับปรุงพารามิเตอร์ให้กับเครื่องผลิตถ้วยกระดาษหลายเครื่องที่ตั้งอยู่บนพื้นที่เดียวกันได้อย่างพร้อมเพรียงกัน
การป้อนกลับแบบวงจรปิดเป็นคุณสมบัติการควบคุมอีกประการหนึ่งที่สนับสนุนการผลิตแบบหลายมิติอย่างมีเสถียรภาพ เซนเซอร์ที่ตรวจสอบการมีอยู่ของแผ่นวัตถุดิบ อุณหภูมิของรอยต่อ และความสูงของถ้วยที่ขึ้นรูปแล้ว จะส่งข้อมูลแบบเรียลไทม์กลับไปยัง PLC หากถ้วยที่ขึ้นรูปแล้วมีความสูงผิดไปจากช่วงความคลาดเคลื่อนที่ตั้งโปรแกรมไว้ — ซึ่งเป็นสัญญาณบ่งชี้ว่าอาจมีการเลื่อนตำแหน่งของแม่พิมพ์ หรือขอบของแผ่นวัตถุดิบที่ม้วนขึ้นไม่เพียงพอ — เครื่องจักรจะแจ้งเตือนความเบี่ยงเบนดังกล่าวและหยุดการทำงานโดยอัตโนมัติ แทนที่จะดำเนินการผลิตต่อไปซึ่งอาจได้ผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด ระบบควบคุมแบบปรับตัวเช่นนี้มีคุณค่าอย่างยิ่งโดยเฉพาะเมื่อผลิตชิ้นส่วนทรงถ้วยพิเศษในปริมาณน้อย ซึ่งไม่สามารถใช้ประโยชน์จากการปรับเทียบเครื่องจักรเป็นเวลานานแบบที่ใช้กับชิ้นส่วนมาตรฐานที่ผลิตในปริมาณมากได้
ลำดับการเปลี่ยนการผลิตและกลยุทธ์ลดเวลาหยุดเครื่อง
ลำดับการเปลี่ยนขนาดจริงบนเครื่องผลิตถ้วยกระดาษแบบหลายมิติจะดำเนินไปตามลำดับที่มีเหตุผล เพื่อให้เวลาที่เครื่องหยุดทำงานน้อยที่สุด ผู้ปฏิบัติงานจะเริ่มต้นด้วยการใช้วัสดุแผ่นเปล่าที่เหลืออยู่สำหรับถ้วยขนาดเดิมให้หมด หรือถอดวัสดุแผ่นเปล่านั้นออก จากนั้นจึงเรียกชุดสูตรงานเป้าหมายขึ้นมาบนหน้าจอ HMI เพื่อโหลดพารามิเตอร์ชุดใหม่ล่วงหน้า ขณะที่องค์ประกอบให้ความร้อนเริ่มปรับอุณหภูมิขึ้นไปยังค่าเป้าหมายใหม่ ผู้ปฏิบัติงานจะดำเนินการเปลี่ยนแปลงเชิงกล เช่น เปลี่ยนชุดแม่พิมพ์ ปรับตำแหน่งตัวนำแผ่นเปล่าใหม่ และโหลดแม็กกาซีนแผ่นเปล่าชุดใหม่ เมื่อการดำเนินการเชิงกลเสร็จสมบูรณ์แล้ว มักจะพบว่าองค์ประกอบให้ความร้อนได้ปรับอุณหภูมิเข้าใกล้ค่าตั้งเป้าหมายใหม่แล้ว จึงไม่จำเป็นต้องรอเพิ่มเติม
โรงงานที่มีระบบการผลิตถ้วยกระดาษอย่างเป็นระเบียบจะจัดเตรียมรถเข็นสำหรับเปลี่ยนแม่พิมพ์โดยเฉพาะสำหรับชุดแม่พิมพ์แต่ละชุดที่ใช้งานอยู่ รถเข็นดังกล่าวจะบรรจุคู่แม่พิมพ์ที่ตรงกัน แท่งนำทาง (guide insert) ที่สอดคล้องกัน ชิ้นส่วนเว้นระยะ (spacer components) ที่จำเป็นทั้งหมด และบัตรยืนยันการตั้งค่าล่วงหน้าที่พิมพ์ไว้เรียบร้อยแล้ว การใช้รถเข็นตามมาตรฐานเดียวกันนี้ช่วยป้องกันปัญหาทั่วไปที่ผู้ปฏิบัติงานต้องเสียเวลาค้นหาชิ้นส่วนต่าง ๆ ทั่วห้องเก็บของในระหว่างการเปลี่ยนแม่พิมพ์ซึ่งมักมีความเร่งด่วน — ซึ่งเป็นหนึ่งในสาเหตุหลักที่ทำให้สายการผลิตถ้วยกระดาษหยุดทำงานโดยไม่คาดคิด
เวลาทั้งหมดที่ใช้ในการเปลี่ยนแบบ (changeover) บนเครื่องผลิตถ้วยกระดาษที่ได้รับการบำรุงรักษาอย่างมืออาชีพซึ่งติดตั้งตัวยึดแม่พิมพ์แบบปลดล็อกเร็ว มักอยู่ในช่วงสิบห้านาทีถึงสี่สิบห้านาที ขึ้นอยู่กับความต่างของขนาดถ้วยและประสบการณ์ของผู้ปฏิบัติงาน สายการผลิตที่เปลี่ยนระหว่างขนาดที่ใกล้เคียงกัน — เช่น จากถ้วยขนาด 16 ออนซ์ ไปเป็นถ้วยขนาด 20 ออนซ์ ซึ่งมีสัดส่วนของแผ่นวัตถุดิบ (blank) คล้ายคลึงกัน — มักสามารถดำเนินการเปลี่ยนแบบได้ภายในช่วงเวลาที่สั้นกว่า แต่หากเปลี่ยนจากถ้วยขนาดเล็กมากไปเป็นถ้วยขนาดใหญ่มาก ซึ่งเกือบทุกการตั้งค่าเชิงกลต้องปรับเปลี่ยนอย่างมีนัยสำคัญ เวลาในการเปลี่ยนแบบจะเข้าใกล้ช่วงเวลาที่ยาวนานที่สุด การติดตามเวลาในการเปลี่ยนแบบในฐานะตัวชี้วัดประสิทธิภาพหลัก (KPI) จะส่งเสริมการปรับปรุงอย่างต่อเนื่อง และช่วยสนับสนุนการลงทุนเพิ่มเติมในชุดแม่พิมพ์เพิ่มหรืออุปกรณ์ระบบเปลี่ยนแบบเร็วที่ทันสมัยขึ้น
ผลกระทบเชิงปฏิบัติสำหรับการวางแผนการผลิต
การจัดตารางการผลิตแบบหลายมิติอย่างมีประสิทธิภาพ
การเข้าใจความสามารถในการเปลี่ยนแบบของเครื่องผลิตถ้วยกระดาษมีผลกระทบโดยตรงต่อกลยุทธ์การวางแผนการผลิต สถานที่ผลิตที่ดำเนินการผลิตเป็นจำนวนมากเล็กๆ บ่อยครั้ง และครอบคลุมขนาดถ้วยหลายแบบ จะได้รับประโยชน์จากการจัดกลุ่มคำสั่งซื้อที่มีมิติใกล้เคียงกันให้ผลิตต่อเนื่องกัน เพื่อลดขอบเขตของการปรับแต่งเครื่องจักรในแต่ละครั้ง วิธีนี้บางครั้งเรียกว่า การจัดตารางการผลิตแบบกลุ่ม (family scheduling) — คือ การจัดลำดับการผลิตให้งานที่ผลิตติดต่อกันมีพารามิเตอร์ของเครื่องจักรร่วมกันมากที่สุด เท่าที่จะเป็นไปได้ ซึ่งจะช่วยลดเวลาในการเปลี่ยนแบบลง รวมทั้งลดความเสี่ยงของการแปรปรวนคุณภาพระหว่างรอบการผลิต
เครื่องผลิตถ้วยกระดาษที่ทำงานตลอดหนึ่งกะและสามารถผลิตถ้วยได้ทั้งหมดห้าขนาด จะให้ประสิทธิภาพดีที่สุดเมื่อจัดลำดับขนาดถ้วยแบบกวาดไปในทิศทางเดียว — คือจากขนาดเล็กที่สุดไปยังขนาดใหญ่ที่สุด หรือกลับกัน — แทนที่จะสลับเปลี่ยนขนาดอย่างไม่เป็นระบบระหว่างขนาดต่าง ๆ แนวทางนี้ทำให้การปรับแต่งกลไกเกิดขึ้นแบบสะสมไปในทิศทางเดียว ซึ่งทำให้ติดตามและตรวจสอบได้ง่ายกว่าการปรับแต่งกลับไปกลับมา (oscillation) ระหว่างการตั้งค่าขนาดใหญ่กับขนาดเล็ก ผู้วางแผนการผลิตที่เข้าใจหลักการทำงานเชิงกลไกของเครื่องผลิตถ้วยกระดาษสามารถนำความรู้นั้นไปประยุกต์ใช้ในการตัดสินใจจัดตารางการผลิต เพื่อรักษาทั้งอัตราการผลิต (throughput) และคุณภาพของผลิตภัณฑ์ไว้ได้
การวางแผนสินค้าคงคลังสำหรับแผ่นกระดาษเปล่า (paper blanks) และแผ่นก้นถ้วย (bottom discs) ยังมีปฏิสัมพันธ์กับการจัดตารางการผลิตแบบหลายมิติอีกด้วย แผ่นกระดาษที่ตัดไว้ล่วงหน้าสำหรับแต่ละขนาดของถ้วยจะต้องมีพร้อมใช้งานในปริมาณที่ถูกต้อง ณ เวลาที่เปลี่ยนขนาดการผลิต หากเครื่องผลิตถ้วยกระดาษต้องหยุดทำงานกลางการผลิตเนื่องจากยังไม่มีแผ่นกระดาษสำหรับขนาดถ้วยถัดไปตัดเสร็จและจัดเตรียมไว้แล้ว ก็จะสูญเสียประสิทธิภาพที่ได้มาจากการเปลี่ยนขนาดเชิงกลอย่างรวดเร็ว การผนวกกระบวนการเตรียมแผ่นกระดาษเข้าไว้ในตารางการผลิต — โดยมีเป้าหมายให้แผ่นกระดาษสำหรับขนาดถ้วยถัดไปพร้อมใช้งานล่วงหน้าอย่างน้อยหนึ่งรอบการผลิต — คือระเบียบวิธีปฏิบัติในการดำเนินงานที่ตรงไปตรงมา แต่สามารถเพิ่มมูลค่าของความยืดหยุ่นโดยธรรมชาติของเครื่องจักรได้หลายเท่า
การลงทุนในชุดแม่พิมพ์ (mold set) และบทบาทของมันต่อเศรษฐศาสตร์โดยรวมของสายการผลิต
ความยืดหยุ่นแบบหลายมิติของเครื่องผลิตถ้วยกระดาษนั้นมีขอบเขตกว้างเพียงใดก็ขึ้นอยู่กับชุดแม่พิมพ์ที่โรงงานได้ลงทุนไว้เท่านั้น แต่ละชุดแม่พิมพ์ — ซึ่งประกอบด้วยแม่พิมพ์ด้านนอก ลูกสูบด้านใน คู่มือห่อหุ้ม และอุปกรณ์เครื่องมือที่เกี่ยวข้อง — ถือเป็นการลงทุนด้านทุนที่จำเป็นต้องพิสูจน์ความคุ้มค่าผ่านปริมาณการผลิตถ้วยในขนาดนั้นๆ สำหรับขนาดถ้วยที่มีการใช้งานอย่างแพร่หลายและมีความต้องการในระยะยาวที่คาดการณ์ได้อย่างชัดเจน การลงทุนเต็มรูปแบบในชุดแม่พิมพ์จึงสามารถพิสูจน์ความคุ้มค่าได้อย่างตรงไปตรงมา อย่างไรก็ตาม สำหรับขนาดถ้วยใหม่ที่กำลังเริ่มเปิดตัว หรือสินค้าต้นแบบ (trial SKUs) ผู้ผลิตบางรายจัดทำข้อตกลงเช่าชุดแม่พิมพ์ หรือข้อตกลงแบ่งปันต้นทุนกับผู้จัดจำหน่ายเครื่องผลิตถ้วยกระดาษของตน
การบำรุงรักษาแม่พิมพ์ยังส่งผลต่อปัจจัยด้านเศรษฐศาสตร์อีกด้วย ผิวของแม่พิมพ์ในเครื่องผลิตถ้วยกระดาษจะได้รับผลกระทบจากภาวะการเปลี่ยนแปลงอุณหภูมิซ้ำๆ แรงกดเชิงกล และการสัมผัสแบบกัดกร่อนกับแผ่นกระดาษเคลือบ ตลอดระยะเวลาที่ใช้งาน รอยสึกหรอเล็กน้อยบนผิวแม่พิมพ์อาจส่งผลต่อคุณภาพของรอยต่อและสม่ำเสมอของขนาดถ้วย การตรวจสอบและซ่อมแซมแม่พิมพ์อย่างเป็นระบบ — โดยทั่วไปจะกำหนดตามจำนวนรอบการผลิต มากกว่าช่วงเวลาตามปฏิทิน — จะช่วยยืดอายุการใช้งานของแม่พิมพ์ และป้องกันไม่ให้คุณภาพลดลงอย่างค่อยเป็นค่อยไป ซึ่งหากไม่มีการเฝ้าสังเกตอย่างใกล้ชิด อาจไม่ถูกตรวจพบจนกว่าจะมีข้อร้องเรียนจากลูกค้า
ต้นทุนรวมของการดำเนินงานแบบหลายมิติบนเครื่องผลิตถ้วยกระดาษจึงไม่ได้ประกอบด้วยเพียงตัวเครื่องเท่านั้น แต่ยังรวมถึงชุดแม่พิมพ์ที่ครอบคลุม โครงสร้างพื้นฐานสำหรับการจัดเก็บและการบำรุงรักษา รวมทั้งการลงทุนด้านการฝึกอบรมเพื่อให้สามารถเปลี่ยนแม่พิมพ์ได้อย่างสะอาดและสม่ำเสมออีกด้วย สถานประกอบการที่พิจารณาปัจจัยทั้งหมดเหล่านี้อย่างรอบด้านเมื่อประเมินการซื้อเครื่องผลิตถ้วยกระดาษ จะสามารถตัดสินใจได้อย่างมีข้อมูลมากขึ้นว่า ข้อกำหนดเฉพาะของเครื่องใดบ้างที่จำเป็นจริงๆ สำหรับการใช้งาน และความสามารถใดบ้างที่จะไม่ถูกใช้งานเลย เนื่องจากสอดคล้องกับสัดส่วนผลิตภัณฑ์จริงของพวกเขา
คำถามที่พบบ่อย
การเปลี่ยนขนาดของถ้วยบนเครื่องผลิตถ้วยกระดาษใช้เวลานานเท่าใด?
บนเครื่องผลิตถ้วยกระดาษที่ติดตั้งระบบยึดแม่พิมพ์แบบปล่อยเร็ว (quick-release mold holders) และมีสูตรงาน (job recipes) ที่บันทึกไว้ล่วงหน้าใน HMI ผู้ปฏิบัติงานที่ผ่านการฝึกอบรมมาแล้วมักจะสามารถเปลี่ยนขนาดถ้วยได้ภายในเวลาประมาณสิบห้านาทีถึงสี่สิบห้านาที โดยระยะเวลาที่แน่นอนขึ้นอยู่กับระดับความแตกต่างระหว่างขนาดถ้วยเดิมกับขนาดถ้วยใหม่ ความเป็นระเบียบเรียบร้อยของการจัดเก็บแม่พิมพ์ และระดับประสบการณ์ของผู้ปฏิบัติงานกับรุ่นเครื่องเฉพาะนั้น
การผลิตถ้วยกระดาษที่มีขนาดต่างกันหลายแบบบนเครื่องผลิตถ้วยกระดาษเครื่องเดียวส่งผลต่อคุณภาพของผลิตภัณฑ์หรือไม่
การผลิตถ้วยที่มีขนาดต่างกันหลายแบบไม่ได้ลดคุณภาพโดยธรรมชาติ ตราบใดที่การเปลี่ยนขนาดทำได้อย่างถูกต้อง ความเสี่ยงด้านคุณภาพจะเกิดขึ้นเมื่อไม่มีการตรวจสอบการจัดแนวแม่พิมพ์หลังติดตั้งเสร็จ หรือเมื่อพารามิเตอร์การปิดผนึกไม่ได้ปรับให้เหมาะสมกับน้ำหนักวัสดุใหม่ หรือเมื่อการตั้งค่าการป้อนแผ่นวัตถุดิบยังคงใช้ค่าที่กำหนดไว้สำหรับขนาดก่อนหน้า ดังนั้น การใช้รายการตรวจสอบการเปลี่ยนขนาดอย่างเป็นระบบซึ่งออกแบบมาเฉพาะสำหรับแต่ละขนาดของถ้วย จะช่วยลดความเสี่ยงเหล่านี้ได้อย่างมีประสิทธิภาพบนเครื่องผลิตถ้วยกระดาษที่ได้รับการบำรุงรักษาอย่างดี
เครื่องผลิตถ้วยกระดาษหนึ่งเครื่องสามารถรองรับขนาดถ้วยได้กี่ขนาดโดยทั่วไป
แบบจำลองเครื่องผลิตถ้วยกระดาษส่วนใหญ่ในอุตสาหกรรมได้รับการออกแบบให้มีช่วงการปรับแต่งเชิงกลที่ครอบคลุมช่วงเส้นผ่านศูนย์กลางและความสูงที่กำหนดไว้ — ตัวอย่างเช่น เส้นผ่านศูนย์กลางด้านบนตั้งแต่ประมาณ 90 มม. ถึง 180 มม. และความสูงตั้งแต่ 40 มม. ถึง 90 มม. ภายในช่วงดังกล่าว จำนวนขนาดที่แตกต่างกันซึ่งเครื่องสามารถผลิตได้จะขึ้นอยู่กับจำนวนชุดแม่พิมพ์ที่จัดหาไว้และขีดความสามารถในการจัดเก็บสูตรของระบบควบคุมเท่านั้น โดยทั่วไปแล้ว โรงงานผลิตที่ดำเนินงานจริงมักจะจัดเตรียมการตั้งค่าขนาดถ้วยที่แตกต่างกัน 4 ถึง 8 แบบ ต่อเครื่องผลิตถ้วยกระดาษหนึ่งเครื่อง
ความแตกต่างระหว่างเครื่องผลิตถ้วยกระดาษกับเครื่องผลิตแก้วกระดาษในแง่ของความยืดหยุ่นด้านขนาดคืออะไร
เครื่องผลิตถ้วยกระดาษและเครื่องผลิตชามกระดาษมีหลักการขึ้นรูปที่คล้ายคลึงกัน แต่แตกต่างกันในด้านเรขาคณิตที่ออกแบบให้เหมาะสมกับผลิตภัณฑ์แต่ละชนิด เครื่องผลิตชามกระดาษมักถูกออกแบบมาเพื่อผลิตภาชนะที่มีเส้นผ่านศูนย์กลางกว้างกว่าและสูงน้อยกว่า พร้อมมุมเอียง (taper angle) ที่มากกว่า ซึ่งจำเป็นต้องใช้แม่พิมพ์ที่มีรูปทรงต่างออกไป และสัดส่วนของแผ่นวัตถุดิบ (blank) ที่ไม่เหมือนกับที่ใช้ในการผลิตถ้วยกระดาษซึ่งมีลักษณะเป็นทรงกระบอกที่สูงและแคบกว่า เครื่องผลิตชามกระดาษโดยทั่วไปสามารถรองรับความแปรผันของเส้นผ่านศูนย์กลางได้กว้างกว่าเมื่อเทียบกับความสูง จึงเหมาะกว่าสำหรับการผลิตภาชนะแบบตื้นหลากหลายรูปแบบ ซึ่งพบได้ทั่วไปในงานบริการอาหาร
สารบัญ
- กลไกหลักของการขึ้นรูปและเหตุผลที่สนับสนุนการเปลี่ยนแปลงขนาด
- ระบบปรับแต่งเชิงกลที่รองรับการปฏิบัติงานหลายมิติ
- ระบบควบคุมและกระบวนการทำงานในการเปลี่ยนงาน
- ผลกระทบเชิงปฏิบัติสำหรับการวางแผนการผลิต
-
คำถามที่พบบ่อย
- การเปลี่ยนขนาดของถ้วยบนเครื่องผลิตถ้วยกระดาษใช้เวลานานเท่าใด?
- การผลิตถ้วยกระดาษที่มีขนาดต่างกันหลายแบบบนเครื่องผลิตถ้วยกระดาษเครื่องเดียวส่งผลต่อคุณภาพของผลิตภัณฑ์หรือไม่
- เครื่องผลิตถ้วยกระดาษหนึ่งเครื่องสามารถรองรับขนาดถ้วยได้กี่ขนาดโดยทั่วไป
- ความแตกต่างระหว่างเครื่องผลิตถ้วยกระดาษกับเครื่องผลิตแก้วกระดาษในแง่ของความยืดหยุ่นด้านขนาดคืออะไร