
 EN



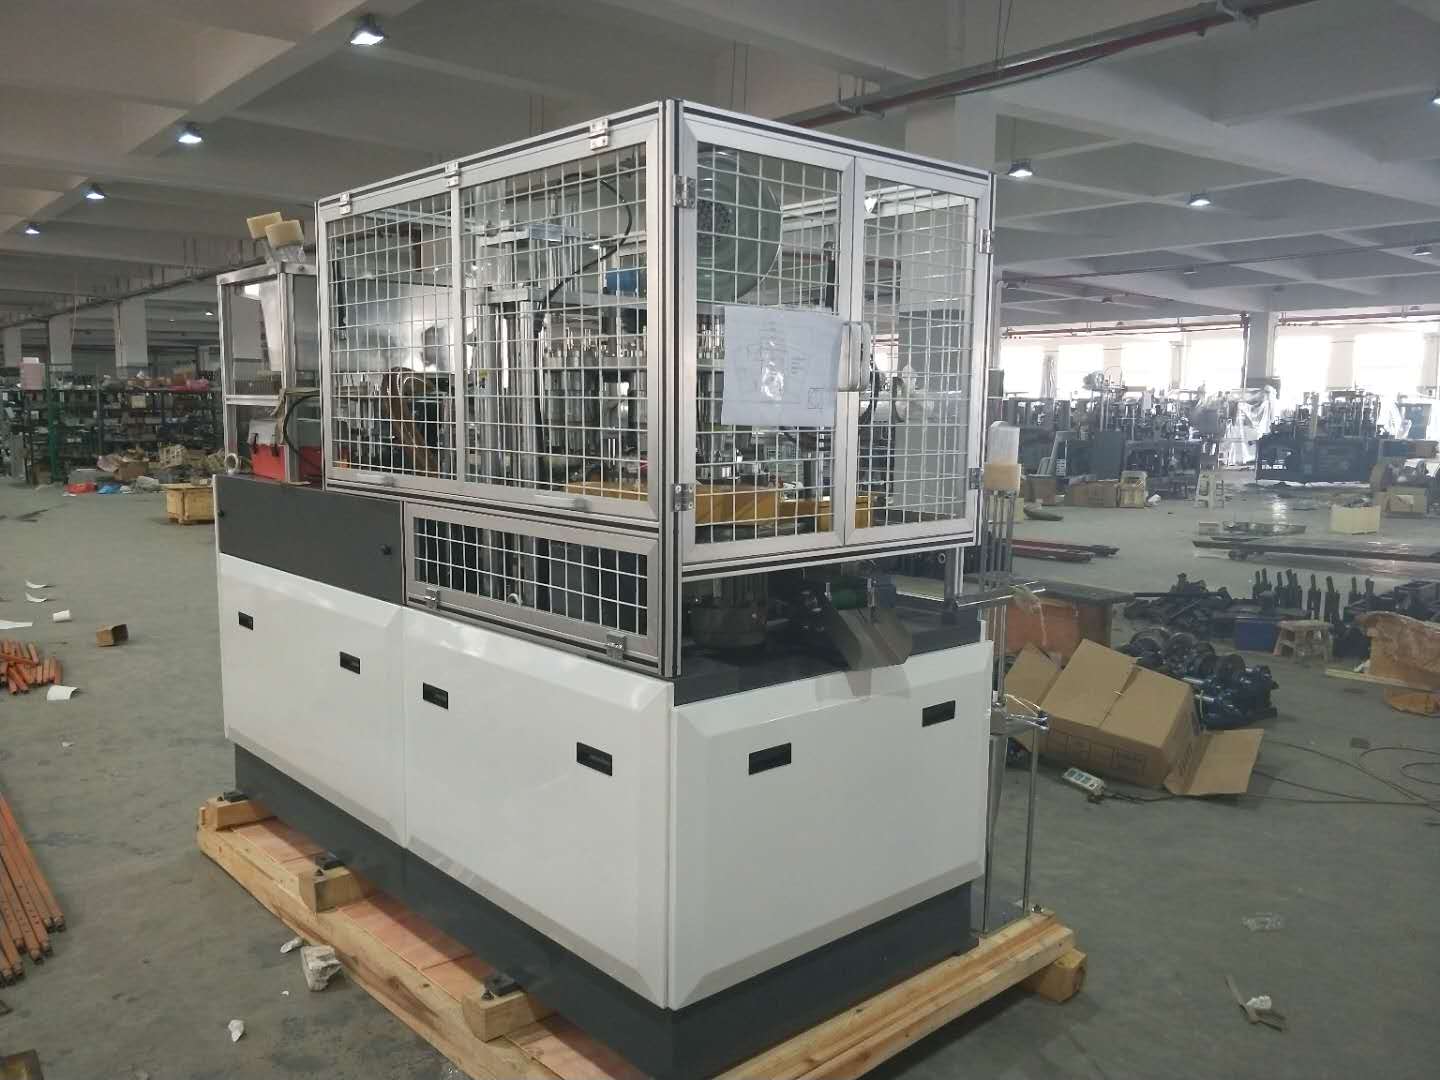
Modern livsmedelsförpackning kräver flexibilitet. En enda produktionsanläggning kan behöva tillverka soppkålar, salladsbehållare och snackskålar alla under samma skift, var och en med olika diametrar, höjder och väggvinklar. För tillverkare som står inför denna verklighet är det att förstå hur en pappersskåls maskin hanterar flera kålsdimensioner på en och samma kontinuerliga linje inte bara en teknisk nyfikenhet – det är en direkt affärsfråga som hänger samman med genomströmning, omställningskostnader och marknadsrespons.
Svaret ligger i en kombination av modulär verktygsdesign, precisionsmekaniska justeringssystem och intelligent styrarkitektur. En välkonstruerad papperskoppmaskin är inte begränsad till en enda geometri. Istället är den byggd kring utbytbara formuppsättningar och programmerbara rörelseprofiler som gör att operatörer kan byta från en koppstorlek till en annan utan att demontera hela produktionslinjen. I den här artikeln beskrivs exakt hur denna flerdimensionella funktionalitet uppnås, vad den innebär i praktiken och vilka aspekter operatörer bör förstå innan de förlitar sig på den vid full produktionsskala.
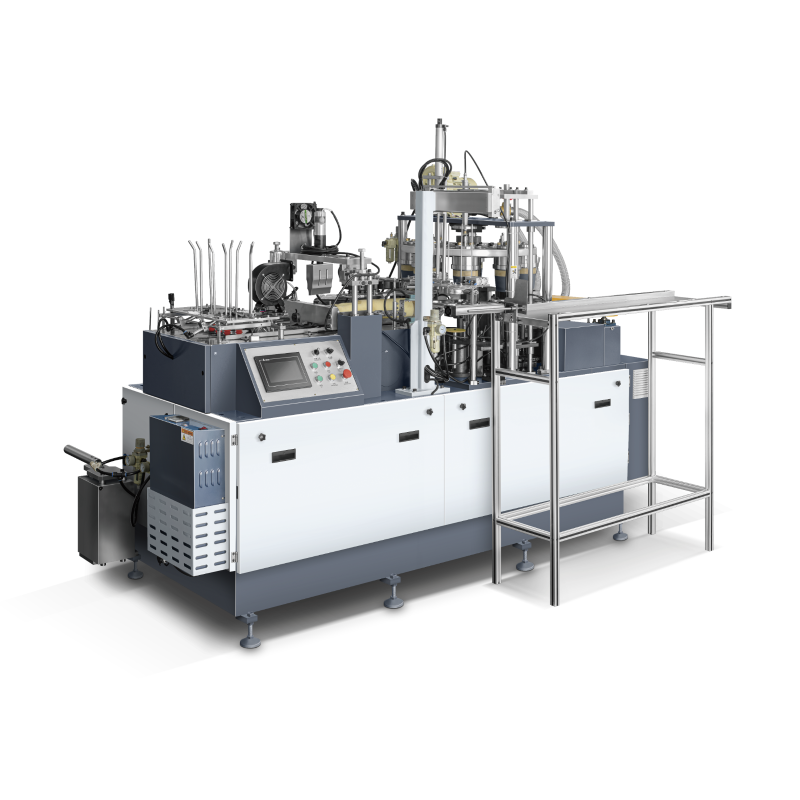
Den centrala formningsmekanismen och varför den stödjer storleksvariation
Hur pappersblanketten blir en kopp
Varje maskin för tillverkning av papperskärl börjar sitt arbete med ett förskuret, fläderformigt pappersblank. Detta blank dras från en magasin, rullas ihop till en kon och trycks sedan in i en formgivningsform där värme och tryck sammanfogar sidoväggens söm. Bottenplattan sätts därefter in och förseglas ultraljuds- eller termiskt för att slutföra kärlen. De dimensionella resultaten – diameter, höjd, konvinkel – bestäms nästan helt av formuppsättningens geometri och de mekaniska parametrarna som styr hur blanket matas in och rullas.
Eftersom formen är den primära komponenten som definierar formen innebär en förändring av skålens mått i grunden en förändring av formen. Detta är den grundläggande designlogiken bakom möjligheten att tillverka flera olika storlekar på en enda papperskålsmaskin. Istället for att bygga om drivtrainet, uppvärmningssystemet eller transportindexeraren konstruerar tillverkare maskinen så att formbäraren accepterar standardiserade forminsatser i olika storlekar. Resten av maskinen förblir på plats medan endast de delar som är avgörande för formen byts ut.
Detta tillvägagångssätt är inte slumpmässigt. Det speglar decennier av utrustningsförbättringar som syftar till att minska kostnaden per SKU-byte. En papperskålsmaskin som kräver fullständig demontering vid varje storleksändring skulle vara opraktisk på en marknad där förpackningsstorlekarna snabbt ökar i samband med portionsstyrningstrender och specifikationer från snabbmatsrestauranger.
Geometri för formstationen och dess roll för dimensionell flexibilitet
Formstationen på en papperskålsmaskin innehåller vanligtvis en yttre form (stansen) och en inre stanspinne eller mandel. Den yttre formen styr kärlets yttre profil, medan den inre stanspinnen styr det inre volymutrymmet och väggtjocklekens jämnhet. När en annan kärldimension krävs måste båda komponenterna bytas ut som ett par för att bibehålla konsekvent väggtjocklek och korrekt sömsammanfogning.
Avancerade konstruktioner av papperskålsmaskiner omfattar snabbkopplingar för spännning av formbäraren, vilket gör att en skicklig operatör kan byta ut formsatsen på några minuter istället för timmar. Ytorna för formpositionering är slipade med extremt stränga toleranser så att varje formsats återmonteras på exakt samma position oavsett hur många gånger den har monterats. Denna upprepelighet är avgörande – redan en bråkdel av en millimeter i formfelpositionering leder till synliga sömfel eller problem med lockets passform vid den färdiga kärlen.
Vissa konfigurationer av papperskoppmaskiner går längre genom att använda segmenterade yttre former med justerbara kamringar. Dessa möjliggör en begränsad justeringsomfattning av diameter utan att byta ut hela formen, vilket är särskilt användbart när en tillverkare behöver anpassa sig till små regionala storleksvariationer inom samma produktfamilj. Denna typ av justerbarhet minskar antalet fullständiga formsats som en anläggning behöver ha i lager.
Mekaniska justeringssystem som möjliggör flerdimensionell drift
Råmaterialets fördelningsbana och samordning av snittstorlek
En papperskålsmaskin som hanterar flera skåldimensioner måste också hantera flera blankstorlekar. Den flärdformade blanken för en 32-unce-skål är betydligt större än blanken för en 12-unce-bägare, och fördelningsbanan – inklusive blankmagasinet, sugöverföringsarmen och veckningsguiden – måste kunna anpassas efter den skillnaden. Maskiner som är utformade för drift med flera storlekar använder justerbara breddguider för magasinet och programmerbar placering av sugkoppar, så att blankar med olika båglängder och radier kan hanteras utan att byta ut hårdvara.
Vikningsguiden, som vrider blankettet runt mandeln, är särskilt känslomässig för blankettens geometri. Om guidens radie inte stämmer överens med blankettens avsedda krökning kommer sidoväggen antingen att överlappa ojämnt eller lämna ett mellanrum som försvagar sömsförbindningen. På flexibla modeller av papperskrukvärmaskiner är vikningsguiden antingen utbytbar som en del av formuppsättningssatsen eller kontinuerligt justerbar via en kalibrerad skruvmekanism. Operatörer registrerar guidinställningen för varje krukdiameter på en installationsreferenskort eller, på nyare maskiner, i HMI:s parameterminne.
Samordning av blankstorlek omfattar även pappersrullen eller blankförsörjningen uppströms. Om papperskärlsmaskinen är integrerad med en linjeinbyggd stansstation måste stansverktyget också bytas ut eller omladdas för att anpassas till den nya blankgeometrin. Friliggande papperskärlsmaskiner som använder förstansade blankar kräver endast en byte av innehållet i blankmagasinet, vilket är snabbare men kräver förberedelse i förväg av förstansat lager för varje aktiv SKU.
Förseglingstemperatur och tryckprofil enligt kärldimension
Termiskt förseglingsutförande i en papperskoppsmaskin är direkt kopplat till materialtjocklek, beläggningstyp och kontaktarean mellan överlappningen av blankett och bottenplattan. När koppsdimensionerna ändras kan alla tre av dessa variabler förändras samtidigt. En större kopp använder vanligtvis tyngre kartong med en tjockare PE-beläggning, vilket kräver högre förseglingstemperatur och längre hålltid. En mindre, tunnare kopp kan kräva mindre värme för att undvika avskiljning av beläggningen eller förbränning av pappersfibrerna.
Avancerade maskinplattformar för papperskärl lagrar dimensionsspecifika förseglingsprofiler i sin PLC-minne. När en operatör anropar ett sparat jobbnummer som motsvarar en viss kärldiameter justerar maskinen automatiskt värmeelementens inställning, varmluftsflödeshastigheten och förseglingens tryck. Detta eliminerar den tidigare tidskrävande justeringen genom prövning och misstag, som tidigare upptog en betydande del av varje omställningsfönster, och hjälper till att skydda papperskvaliteten under övergången mellan en kärldiameter och nästa.
Vissa konstruktioner av papperskärllsmaskiner har även oberoende temperaturzoner för sidoväggens fogvärmare och bottenförseglingen, vilket gör att varje zon kan optimeras separat. Detta är särskilt värdefullt vid produktion av kärll där materialvikten på sidoväggen skiljer sig från materialvikten på bottenplattan – en vanlig situation när tillverkare använder lättviktiga tryckta yttre blanketter kombinerade med tyngre, okladda inre plattor för att säkerställa läckagebeständighet.
Styrsystem och omställningsarbetsflöde
Programmerbar logik och sparade arbetsparametrar
Styrarkitekturen för en modern papperskålsmaskin är lika viktig för flerdimensionell flexibilitet som den mekaniska konstruktionen. En touchscreen-HMI ansluten till en PLC gör det möjligt for operatörer att lagra fullständiga arbetsrecept för varje kålsstorlek i maskinens aktiva produktportfölj. Varje recept registrerar inte bara de ovan nämnda förseglingstemperaturerna, utan även indexeringstiden, blankettmatningens slaglängd, formningstrycket och utmatningshastigheten. När ett sparat recept återkallas omvandlas en uppgift som tidigare krävde specialkompetens till en strukturerad och återanvändbar procedur som varje utbildad operatör kan utföra.
Djupet på parameterminnet varierar beroende på modell av papperskoppmaskin. Enkla modeller kan lagra tio till tjugo jobbreciper, medan högkapacitiva industriella modeller kan lagra hundratals olika konfigurationer. För anläggningar som kör ett brett utbud av portionstorlekar för flera QSR-kunder minskar ett omfattande receptminne dokumentationsbelastningen vid inställning och sänker risken för inmatningsfel vid omställning. Vissa maskiner erbjuder även export av receptfiler via USB, vilket gör att en produktionsansvarig kan hålla en huvudbackup och distribuera parameteruppdateringar till flera papperskoppmaskiner på samma fabriksgolv.
Återkoppling i sluten loop är en annan styrningsfunktion som stödjer stabil flerdimensionell produktion. Sensorer som övervakar närvaron av blank, sömnadstemperatur och höjden på den formade skålen matar in realtidsdata till PLC:n. Om en formad skål ligger utanför den programmerade höjdtoleransen – vilket kan tyda på att formens justering har förskjutits eller att blankens krökning är otillräcklig – markerar maskinen avvikelsen och pausar automatiskt istället for att fortsätta producera produkter som inte uppfyller specifikationerna. Denna typ av adaptiv styrning är särskilt värdefull vid produktion av specialskålar i mindre serier, där man inte får fördel av de långa inställningsperioder som vanligtvis krävs för att stabilisera produktionen vid högvolymsstandardstorlekar.
Bytsekvens och strategier för minskning av driftstopp
Den faktiska bytsekvensen på en flerdimensionell papperskoppsmaskin följer en logisk ordning som är utformad för att minimera tiden utanför drift. Operatören tömmer eller tar bort den återstående blankettlagret för den nuvarande koppstorleken, och anropar sedan måljobbets recept på HMI:n för att förinläsa den nya parameternsatsen. Medan uppvärmningselementen börjar stiga till de nya temperaturmålen utför operatören de mekaniska ändringarna – byter ut formuppsättningen, omplacerar blankettmatningsledarna och laddar den nya blankettmagasinet. När den mekaniska arbetet är slutfört har uppvärmningselementen vanligtvis nått inom intervallet för de nya inställningarna, vilket eliminerar extra väntetid.
Välorganiserade anläggningar för papperskålsmaskiner har en dedicerad bytkarta för varje aktiv formuppsättning. Kärnan innehåller det matchade formparet, den motsvarande ledinsatsen, eventuella nödvändiga avståndsdelar samt ett förtryckt installationsverifikationskort. Genom att använda en standardiserad karta undviks det vanliga problemet att operatörer letar efter komponenter över hela lagrumsytan under tidspressade byten – vilket är en av de vanligaste orsakerna till oväntad produktionsstopp på installationer av papperskålsmaskiner.
Den totala omställningstiden för en professionellt underhållen papperskoppmaskin med snabbt utbytbara formhållare ligger vanligtvis mellan femton och fyrtiofem minuter, beroende på skillnaden i koppstorlek och operatörens erfarenhet. Produktionslinjer som byter mellan närliggande storlekar – till exempel en 16-uns- och en 20-uns-kopp med liknande blankproportioner – uppnår ofta omställningar vid den lägre änden av detta intervall. Övergångar mellan mycket små och mycket stora koppar, där nästan alla mekaniska inställningar ändras avsevärt, närmar sig den övre änden. Att följa upp omställningstiden som en nyckeltal (KPI) främjar kontinuerlig förbättring och hjälper till att motivera investeringar i ytterligare formsats eller uppgraderad snabbomställningsutrustning.
Praktiska konsekvenser för produktionsplanering
Effektiv schemaläggning av flerdimensionella produktioner
Att förstå bytbarhetsförmågan hos en papperskoppsmaskin har direkta konsekvenser för produktionsplaneringsstrategin. Anläggningar som kör många små partier med olika koppsstorlekar drar nytta av att gruppera beställningar med liknande dimensioner i sekventiella produktioner, vilket minimerar omfattningen av varje mekanisk justering. Detta kallas ibland familjeplanering – att organisera produktionssekvensen så att påföljande jobb delar så många maskinparametrar som möjligt, vilket minskar både byttiden och risken för kvalitetsavvikelser mellan produktioner.
En papperskålsmaskin som kör fem olika kålsstorlekar under en enda skiftperiod fungerar bäst när storlekssekvensen går i en riktning — antingen från minst till störst eller tvärtom — snarare än att hoppa godtyckligt mellan olika storlekar. Detta tillvägagångssätt innebär att de mekaniska justeringarna ackumuleras i en riktning, vilket är lättare att spåra och verifiera än en tvåriktad svängning mellan stora och små inställningar. Produktionsplanerare som förstår den mekaniska logiken i papperskålsmaskinen kan översätta den kunskapen till schemaläggningsbeslut som skyddar både genomströmning och kvalitet.
Lagerplanering för pappersblanketter och bottenplattor samverkar också med flerdimensionell schemaläggning. Förskurna blanketter för varje skålstorlek måste vara tillgängliga i rätt kvantitet vid bytet. En papperskålmaskin som tvingas pausa mitt i en produktion eftersom blanketterna för nästa storlek inte ännu är skurna och ställda på plats slösar bort effektiviteten från en snabb mekanisk omställning. Att integrera blankettillverkningen i produktionsschemat – med målet att ha blanketterna för nästa storlek klara minst en hel produktionscykel i förväg – är en enkel operativ disciplin som förstärker värdet av maskinens inbyggda flexibilitet.
Investering i formuppsättningar och dess roll för den totala linjekonomin
En papperskoppsmaskins flerdimensionella flexibilitet är endast lika omfattande som formuppsättningarna som en anläggning har investerat i. Varje formuppsättning – som består av den yttre formen, den inre stanshuvudet, värdet för omslag och tillhörande verktyg – utgör en kapitalinvestering som måste motiveras av volymen koppar som tillverkas i den aktuella storleken. För etablerade kopparstorlekar med förutsägbar långsiktig efterfrågan är investeringen i en fullständig formuppsättning enkelt att motivera. För nya storlekar eller provartiklar ordnar vissa tillverkare hyresavtal för former eller kostnadsdelningsavtal med leverantören av sina papperskoppsmaskiner.
Formunderhåll ingår också i ekonomin. Formytor i en papperskålsmaskin utsätts för upprepad termisk cykling, mekanisk tryckbelastning och abrasiv kontakt med belagd pappkartong. Med tiden kan minimal ytslitning påverka sömskvaliteten och konsekvensen i skålens mått. En strukturerad schema för forminspektion och återställning — vanligtvis kopplad till antalet produktionscykler snarare än kalendertid — förlänger formens livslängd och förhindrar gradvis kvalitetsförsämring som annars kan gå obemärkt fram tills kundklagomål inkommer.
Den totala kostnaden för flerdimensionell drift av en papperskålsmaskin omfattar därför inte bara själva maskinen, utan även verktygssatsportföljen, lagrings- och underhållsinfrastrukturen samt den investering i utbildning som krävs för att utföra rena byten konsekvent. Anläggningar som tar hänsyn till alla dessa faktorer vid bedömning av en inköpsförfrågan för en papperskålsmaskin fattar bättre informerade beslut om vilka maskinspecifikationer de faktiskt behöver jämfört med vilka funktioner som skulle förbli outnyttjade givet deras verkliga produktmix.
Vanliga frågor
Hur lång tid tar det att byta kålsdimensioner på en papperskålsmaskin?
På en papperskålsmaskin som är utrustad med snabbkopplade formhållare och sparade HMI-jobbreciper kan en utbildad operatör vanligtvis slutföra en dimensionell byte inom femton till fyrtiofem minuter. Den exakta tiden beror på hur stor skillnaden är mellan de utgående och de inkommande kålstorlekarna, hur väl verktygen är organiserade i lagret samt operatörens erfarenhetsnivå med just den aktuella maskinmodellen.
Påverkar körning av flera skålformat på en enda papperskålsmaskin produktkvaliteten?
Körning av flera format minskar inte i sig kvaliteten, förutsatt att omställningen utförs korrekt. Kvalitetsrisker uppstår när formens justering inte verifieras efter installation, när förseglingsparametrarna inte anpassas korrekt för det nya materialvikten eller när inställningarna för blankettmatning lämnas oförändrade från det tidigare formatet. En strukturerad omställningschecklista som är specifik för varje skåldimension minimerar dessa risker på vilken väl underhållen papperskålsmaskin som helst.
Hur många skålstorlekar kan en enda papperskålsmaskin vanligtvis hantera?
De flesta industriella maskiner för tillverkning av papperskärl är utformade med en mekanisk justeringsomfattning som täcker ett definierat spann av diametrar och höjder – till exempel från cirka 90 mm till 180 mm öppningsdiameter och från 40 mm till 90 mm höjd. Inom detta spann begränsas antalet olika storlekar som en maskin kan tillverka endast av antalet inköpta formuppsättningar och kontrollsystemets kapacitet att lagra recept. Det är vanligt att aktiva produktionsanläggningar har fyra till åtta olika storlekskonfigurationer per maskin för papperskärl.
Vad är skillnaden mellan en maskin för tillverkning av papperskärl och en maskin för tillverkning av papperskaffekoppar när det gäller storleksflexibilitet?
Maskiner för tillverkning av papperskärl och maskiner för tillverkning av pappersskålar bygger på liknande formningsprinciper, men skiljer sig åt när det gäller den geometri de är optimerade för att producera. Skålmaskiner är vanligtvis konstruerade för kärl med större diameter och lägre höjd samt större konisk lutning, vilket kräver annorlunda formsgeometri och blankproportioner jämfört med de högre, smalare cylindrarna som tillverkas på en kärmmaskin. En pappersskålsmaskin kan i allmänhet hantera ett bredare utbud av diametervariationer i förhållande till höjd än vad en kärmmaskin kan, vilket gör den bättre lämpad för de många olika grunt-formade kärlen som är vanliga inom livsmedelssektorn.
Innehållsförteckning
- Den centrala formningsmekanismen och varför den stödjer storleksvariation
- Mekaniska justeringssystem som möjliggör flerdimensionell drift
- Styrsystem och omställningsarbetsflöde
- Praktiska konsekvenser för produktionsplanering
-
Vanliga frågor
- Hur lång tid tar det att byta kålsdimensioner på en papperskålsmaskin?
- Påverkar körning av flera skålformat på en enda papperskålsmaskin produktkvaliteten?
- Hur många skålstorlekar kan en enda papperskålsmaskin vanligtvis hantera?
- Vad är skillnaden mellan en maskin för tillverkning av papperskärl och en maskin för tillverkning av papperskaffekoppar när det gäller storleksflexibilitet?