
 EN



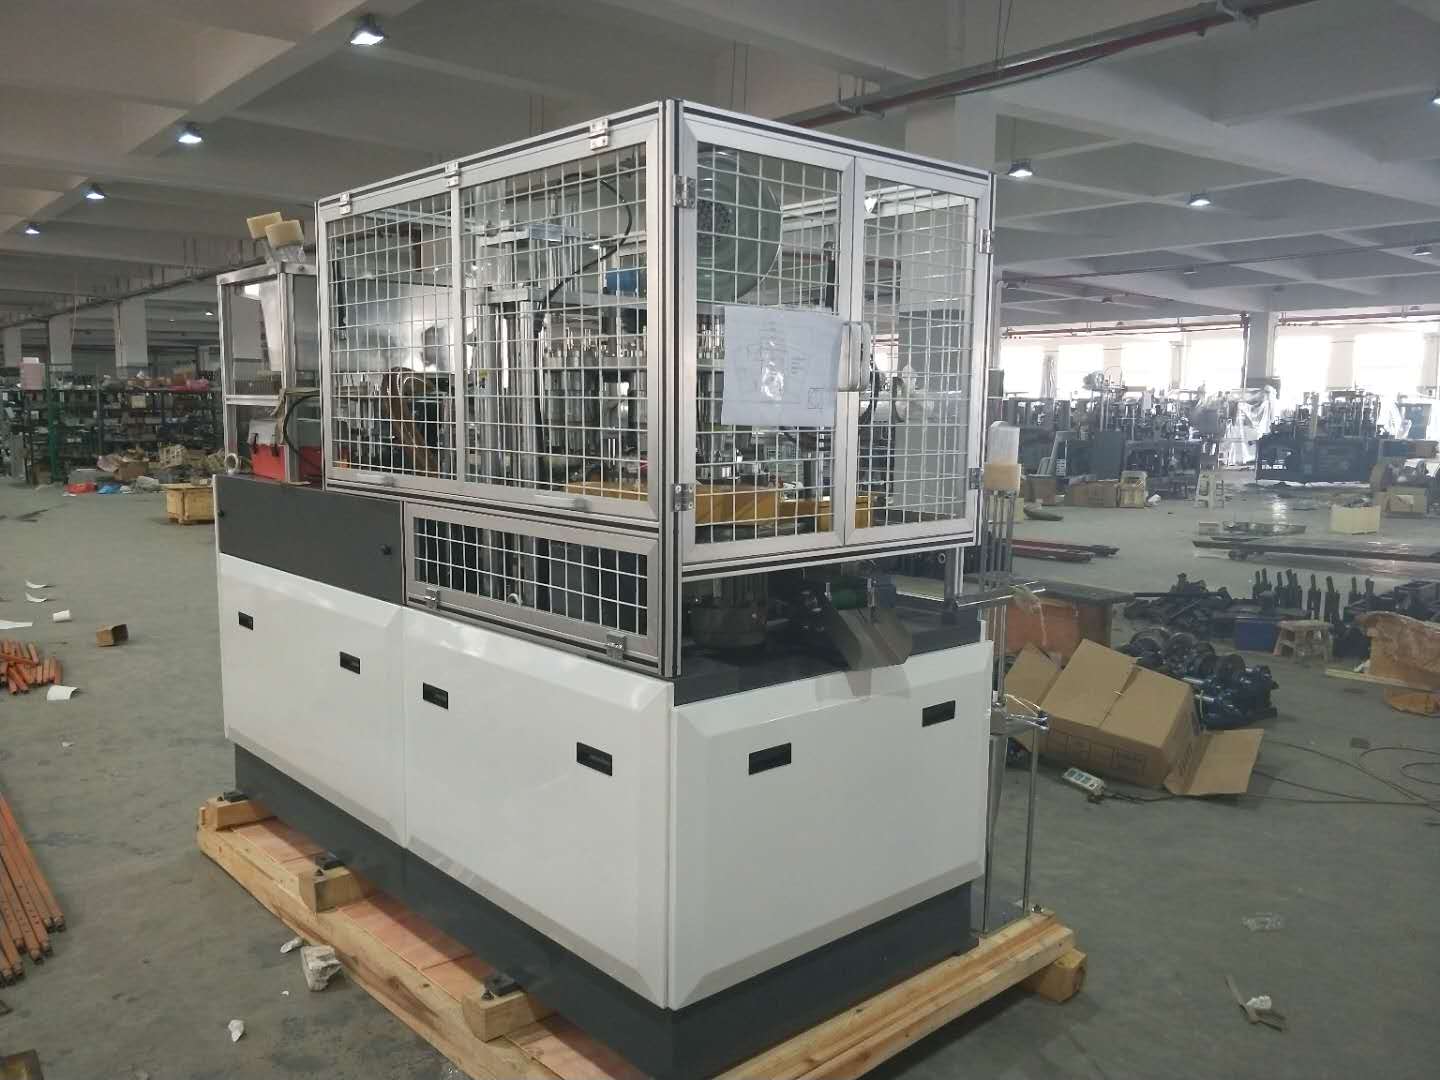
يتطلب تغليف الأغذية الحديث مرونةً عاليةً. فقد يحتاج مرفق إنتاج واحد إلى تصنيع أطباق الحساء، وحاويات السلطات، وأكواب الوجبات الخفيفة، كل ذلك خلال نفس النوبة الإنتاجية، وكل نوعٍ منها يختلف عن الآخر في القطر والارتفاع وزاوية الجدار. وللمصنّعين الذين يواجهون هذه الحقيقة، فإن فهم كيفية تعامل ماكينة أطباق ورقية ماكينة صنع الأطباق الورقية مع أبعاد مختلفة للأطباق على خط إنتاج مستمر واحد ليس مجرد فضول هندسيٍّ فحسب، بل هو سؤالٌ تجاريٌّ مباشرٌ مرتبطٌ بسعة الإنتاج وتكاليف التحويل بين المنتجات واستجابة الشركة للسوق.
تكمن الإجابة في مزيج من تصميم الأدوات الوحدية، وأنظمة التعديل الميكانيكي الدقيقة، والهندسة الذكية للتحكم. فآلة تصنيع أطباق الورق المُهندَسة جيدًا ليست مقيدة بشكلٍ واحدٍ فقط، بل تُبنى حول قوالب قابلة للتبديل وملفات حركة قابلة للبرمجة، مما يسمح للمُشغلين بالانتقال من حجم طبق إلى آخر دون الحاجة إلى تفكيك الخط الكامل. ويشرح هذا المقال بالضبط كيفية تحقيق هذه القدرة متعددة الأبعاد، وما تعنيه عمليًّا، وما يجب أن يفهمه المشغلون قبل الاعتماد عليها بالكامل في الإنتاج على نطاق واسع.
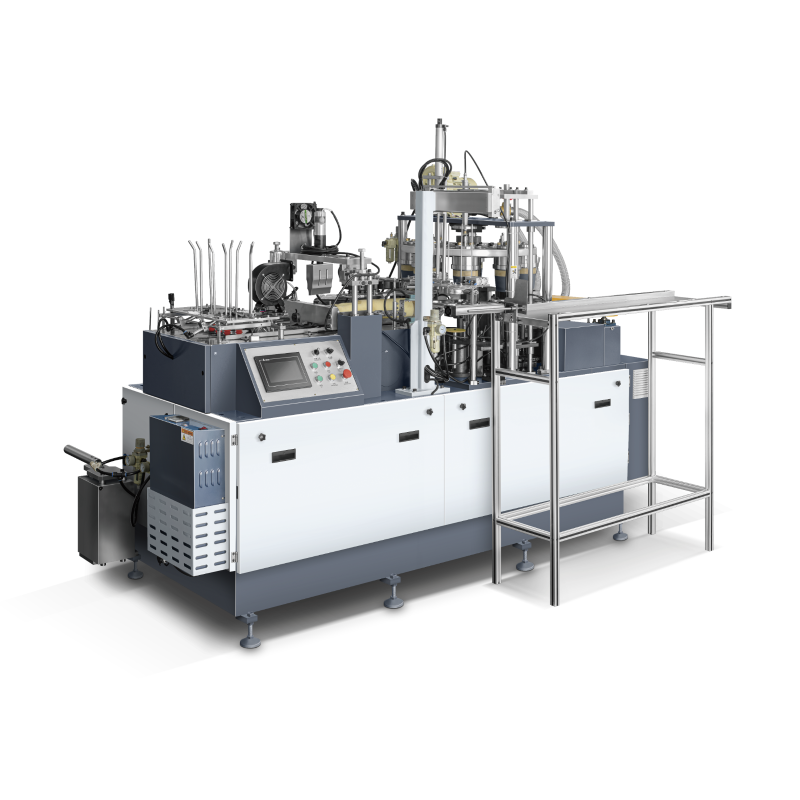
آلية التشكيل الأساسية ولماذا تدعم تنوع الأحجام
كيف يتحول ورقة الورق المسطحة إلى طبق
يبدأ تشغيل كل آلة لتصنيع الأكواب الورقية بقطعة ورقية مُقطَّعة مسبقًا على شكل مروحة. وتُسحب هذه القطعة من مجلة التغذية، ثم تُلَفّ على هيئة مخروط، وبعد ذلك تُضغط داخل قوالب التشكيل حيث تُلصق درزة الجدار الجانبي باستخدام الحرارة والضغط. ثم يُدخل القرص السفلي ويُغلَق إما باللحام فوق الصوتي أو الحراري لإكمال تصنيع الإناء. أما الناتج المتعلق بالأبعاد — كقطر الإناء وارتفاعه وزاوية الانحدار — فيتحدد بشكلٍ شبه كاملٍ بواسطة هندسة مجموعة القوالب والمعايير الميكانيكية التي تحكم طريقة تغذية القطعة الورقية ولَفِّها.
وبما أن القالب هو المكوّن الرئيسي الذي يُحدِّد الشكل، فإن تغيير أبعاد الوعاء يعني جوهريًّا تغيير القالب. وهذه هي المنطق التصميمي الأساسي وراء القدرة على إنتاج أحجام متعددة على آلة واحدة لتصنيع الأوعية الورقية. فبدلًا من إعادة بناء نظام الدفع أو نظام التسخين أو مؤشر النقل، يقوم المصنعون بتصميم الآلة بحيث يقبل حامل القوالب إدخال قوالب قياسية بأحجام مختلفة. وبقيّة أجزاء الآلة تبقى في أماكنها دون تغيير، بينما يتم استبدال الأجزاء الحاسمة في تحديد الشكل فقط.
وهذا النهج ليس عرضيًّا؛ بل هو انعكاس لعقود من التطوير والتحسين المستمر لمعدات التصنيع بهدف خفض التكلفة المرتبطة بتغيير كل رمز من رموز الوحدات المخزَّنة (SKU). فآلة تصنيع الأوعية الورقية التي تتطلّب تفكيكًا كاملاً في كل مرة يتم فيها تغيير الحجم ستكون غير عملية في سوقٍ تزداد فيه أحجام العبوات ازديادًا سريعًا استجابةً لاتجاهات التحكم في أحجام الحصص الغذائية ومواصفات مطاعم الخدمة السريعة.
هندسة محطة التشكيل ودورها في المرونة البُعدية
تتكون محطة التشكيل في آلة صنع الأطباق الورقية عادةً من قوالب خارجية (القالب) وسندان أو عمود داخلي. وتتحكم القوالب الخارجية في الشكل الخارجي للطبق، بينما يُنظِّم السندان أو العمود الداخلي الحجم الداخلي لجدار الطبق واتساق سماكته. وعند الحاجة إلى طبقٍ بأبعاد مختلفة، يجب استبدال كلا العنصرين معًا كزوجٍ متناسق للحفاظ على اتساق سماكة الجدار ومحاذاة الوصلات.
وتتضمن تصاميم آلات صنع الأطباق الورقية المتطورة نظام تثبيت سريع الإفلات على حامل القالب، ما يسمح لعامل مدرب باستبدال مجموعة القوالب خلال دقائق بدلًا من الساعات. كما تُصنع أسطح تحديد موضع القوالب بدقةٍ عالية جدًّا، بحيث تستقر كل مجموعة قوالب في الموقع نفسه تمامًا بغض النظر عن عدد مرات تركيبها. وهذه القابلية للتكرار ضروريةٌ للغاية؛ إذ إن أي انحرافٍ في محاذاة القالب بمقدار جزءٍ من الملليمتر يُترجم مباشرةً إلى عيوبٍ ظاهرة في الوصلات أو فشلٍ في تركيب الغطاء على الطبق النهائي.
تذهب بعض تكوينات آلات أكواب الورق إلى أبعد من ذلك باستخدام قوالب خارجية مقسَّمة ذات حلقات كام مُعدَّلة. وتسمح هذه الحلقات بتعديل محدود لمدى القطر دون الحاجة إلى استبدال القالب بالكامل، وهي ميزةٌ مفيدةٌ بشكل خاص عندما يحتاج المصنِّع إلى تكييف الأحجام لتتناسب مع الاختلافات الإقليمية الطفيفة ضمن نفس عائلة المنتجات. وتساعد هذه المرونة في تقليل عدد مجموعات القوالب الكاملة التي يجب أن تحتفظ بها المنشأة في مخزونها.
الأنظمة الميكانيكية للضبط التي تتيح التشغيل متعدد الأبعاد
مسار تغذية الورقة الخام وتنسق حجم القطع
آلة تصنيع الأوعية الورقية التي تتعامل مع أبعاد متعددة للأوعية يجب أن تتعامل أيضًا مع أحجام مختلفة من الألواح غير المُشكَّلة. فاللوح غير المُشكَّل على شكل مروحة الخاص بالوعاء السعة ٣٢ أونصة يكون أكبر بكثير من اللوح الخاص بالكوب السعة ١٢ أونصة، ويجب أن تكون مسار التغذية — بما في ذلك خزان الألواح غير المُشكَّلة، وذراع النقل الماص، والدليل الملتف — قادرًا على استيعاب هذه الفروق. وتستخدم الآلات المصممة للعمل مع أحجام متعددة أدلة قابلة للتعديل لعرض الخزان، وموضعًا قابلاً للبرمجة لمصاصات الهواء، بحيث يمكن التعامل مع ألواح ذات أطوال قوسية ونصف قطرات مختلفة دون الحاجة إلى استبدال أي مكونات ميكانيكية.
دليل التغليف، الذي يلف الورقة الفارغة حول القالب، يكون حساسًا بشكل خاص لهندسة الورقة الفارغة. فإذا لم يتطابق نصف قطر الدليل مع الانحناء المقصود للورقة الفارغة، فإن الجدار الجانبي إما أن يتداخل بشكل غير متساوٍ أو يترك فجوةً تُضعف رابطة الوصل. وفي طرازات آلات أكواب الورق المرنة، يكون دليل التغليف إما قابلًا للاستبدال كجزء من مجموعة القوالب، أو قابلًا للضبط المستمر عبر آلية برغي مُعايرة. ويقوم المشغلون بتسجيل إعداد الدليل الخاص بكل أبعاد الكوب في بطاقة مرجعية للإعداد، أو — في الآلات الأحدث — في ذاكرة المعاملات الخاصة بشاشة واجهة الإنسان والآلة (HMI).
يشمل تنسيق حجم القوالب أيضًا توريد لفائف الورق أو القوالب من المرحلة السابقة. وإذا كانت آلة تصنيع أطباق الورق مدمجة مع محطة قصّ على الخط، فيجب أيضًا تغيير قالب القص أو إعادة برمجته ليطابق هندسة القالب الجديدة. أما آلات تصنيع أطباق الورق المستقلة التي تستخدم قوالب مقطوعة مسبقًا، فهي تتطلب ببساطة تغيير محتويات خزانة القوالب، وهي عملية أسرع لكنها تتطلب التحضير المسبق للمخزون المقطوع مسبقًا لكل رمز من رموز المخزون النشطة (SKU).
ملفات درجة حرارة وضغط الإغلاق حسب أبعاد الطبق
أداء الختم الحراري في آلة صنع الأطباق الورقية مرتبط ارتباطًا مباشرًا بسماكة المادة ونوع الطلاء والمساحة التلامسية بين التداخل (الفراغ) والقرص السفلي. وعند تغيُّر أبعاد الطبق، قد تتغير هذه المتغيرات الثلاثة معًا في الوقت نفسه. فعادةً ما يستخدم الطبق الأكبر لوحًا أكثر ثقلًا مع طلاء بولي إيثيلين (PE) أكثر سماكة، مما يتطلب درجة حرارة ختم أعلى وزمن تلامس أطول. أما الطبق الأصغر والأقل سماكة فقد يحتاج إلى حرارة أقل لتفادي انفصال طبقة الطلاء أو احتراق ألياف الورق.
تُخزِّن منصات آلات أكواب الورق المتطوَّرة ملفات إغلاق محددة الأبعاد في ذاكرة وحدة التحكم المنطقية القابلة للبرمجة (PLC). وعندما يستدعي المشغل رقم مهمة محفوظة تتوافق مع حجم معين للكوب، تقوم الآلة تلقائيًا بضبط نقاط ضبط درجات حرارة السخانات ومعدلات تدفق الهواء الساخن وضغط رأس الإغلاق. ويؤدي ذلك إلى القضاء على عملية الضبط التجريبية التي كانت تستهلك جزءًا كبيرًا من وقت التحويل بين المهام، كما يساعد في حماية جودة الورق أثناء الفترة الانتقالية بين حجم كوب وآخر.
وتتميَّز بعض تصاميم آلات أكواب الورق أيضًا بوجود مناطق حرارية مستقلة لكلٍّ من سخان طيّة الجدار الجانبي ومحطة إغلاق القاعدة، مما يسمح بتحسين كل منطقة على حدة. وهذه الميزة ذات قيمة خاصة عند تشغيل أكواب يكون فيها وزن مادة الجدار الجانبي مختلفًا عن وزن قرص القاعدة — وهي حالة شائعة عندما يستخدم المصنِّعون أوراق خارجية مطبوعة خفيفة الوزن مقترنة بأقراص داخلية غير مطلية وأثقل وزنًا لمقاومة التسرب.
أنظمة التحكم وتدفق عمل التحويل بين المهام
منطق قابل للبرمجة ومعايير المهمة المحفوظة
إن بنية التحكم في آلة صنع أطباق الورق الحديثة تكتسب أهميةً مماثلةً لأهمية التصميم الميكانيكي من حيث المرونة متعددة الأبعاد. ويسمح واجهة المستخدم الرسومية التي تعمل باللمس (HMI) المتصلة بجهاز التحكم المنطقي القابل للبرمجة (PLC) للمشغلين بتخزين وصفات إنتاج كاملة لكل مقاس من أطباق الورق ضمن المجموعة النشطة من المنتجات التي تنتجها الآلة. وتتضمن كل وصفةٍ ليس فقط درجات حرارة الإغلاق المذكورة أعلاه، بل كذلك توقيت التقدم (Index Timing)، وطول حركة تغذية الورقة المسطحة (Blank Feed Stroke Length)، وضغط التشكيل (Forming Pressure)، وسرعة الإخراج (Output Speed). وباسترجاع وصفةٍ محفوظةٍ، تتحول مهمة الضبط التي كانت تتطلب سابقًا مهاراتٍ متخصصةً فقط إلى إجراءٍ منظمٍ وقابلٍ للتكرار يمكن لأي مشغلٍ مدربٍ تنفيذه.
تتفاوت عمق ذاكرة المعايير حسب طراز آلة صنع الأطباق الورقية. فقد تحتفظ الوحدات الأساسية بعشرة إلى عشرين وصفة عمل، في حين يمكن للنماذج الصناعية عالية السعة أن تحتفظ بمئات التكوينات المختلفة. وللمنشآت التي تُنتج مجموعة واسعة من أحجام الحصص لصالح عدة عملاء من قطاع مطاعم الوجبات السريعة (QSR)، فإن اتساع سعة الذاكرة المخصصة للوصفات يقلل من العبء الإداري المتعلق بتوثيق إعدادات التشغيل، ويقلل كذلك من احتمال وقوع أخطاء في إدخال المعايير أثناء التبديل بين الوصفات. وبعض الآلات توفر أيضًا إمكانية تصدير ملفات الوصفات عبر منفذ USB، ما يسمح لمدير الإنتاج بإنشاء نسخة احتياطية رئيسية ونشر تحديثات المعايير على عدة وحدات من آلات صنع الأطباق الورقية الموجودة في نفس الطابق.
التغذية الراجعة المغلقة هي ميزة تحكم إضافية تدعم الإنتاج المستقر في أبعاد متعددة. وتقوم أجهزة الاستشعار التي تراقب وجود القرص الفارغ، ودرجة حرارة الوصل، وارتفاع الكوب المُشكَّل بإرسال بياناتٍ فوريةٍ إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC). فإذا خرج وعاءٌ مُشكَّلٌ عن حدود ارتفاعه المبرمجة — وهي إشارةٌ تدل على أن محاذاة القالب قد تغيَّرت أو أن انحناء القرص الفارغ غير كافٍ — فإن الجهاز يُشير إلى هذا الانحراف ويُوقِف التشغيل تلقائيًّا بدلًا من مواصلة إنتاج منتجاتٍ لا تتوافق مع المواصفات. وهذه النوعية من التحكم التكيُّفي تكون ذات قيمةٍ خاصةٍ عند تشغيل أحجام أوعية متخصصةٍ بإنتاجٍ صغير، والتي لا تستفيد من عمليات الاستقرار الطويلة أثناء الإعداد المعتادة في الأحجام القياسية عالية الحجم.
تسلسل تغيير التكوين واستراتيجيات خفض وقت التوقف
تتبع سلسلة التحويل الفعلية على آلة أكواب الورق متعددة الأبعاد ترتيبًا منطقيًّا مُصمَّمًا لتقليل الوقت الذي تقضيه الآلة خارج الخدمة. ويبدأ المشغِّل أولًا بإفراغ أو إزالة مخزون الألواح المتبقية الخاصة بحجم الكوب المُستبعد، ثم يستدعي وصفة الوظيفة المستهدفة على واجهة التشغيل والتحكم (HMI) لتحميل مجموعة المعايير الجديدة مسبقًا. وفي الوقت الذي تبدأ فيه عناصر التسخين بالوصول تدريجيًّا إلى درجات الحرارة المستهدفة الجديدة، يقوم المشغِّل بالتعديلات الميكانيكية — مثل استبدال مجموعة القوالب، وإعادة تحديد موضع أدلة تغذية الألواح، وتحميل مجلة الألواح الجديدة. وبمجرد الانتهاء من العمل الميكانيكي، تكون العناصر الساخنة عادةً ضمن النطاق المطلوب من قيم الإعداد الجديدة، ما يلغي الحاجة إلى وقت انتظار إضافي.
تحتفظ مرافق ماكينات أطباق الورق المنظمة جيدًا بعربة تغيير مخصصة لكل مجموعة قوالب نشطة. وتضم العربة زوج القوالب المتطابقة، وإدخال الدليل المقابل، وأي مكونات فاصلة مطلوبة، وبطاقة التحقق من الإعداد المطبوعة مسبقًا. ويمنع اعتماد نهج عربيّة قياسية من المشكلة الشائعة المتمثلة في قيام المشغلين بالبحث عن المكونات في غرفة التخزين أثناء عملية تغيير القوالب تحت ضغط الوقت، وهي إحدى أكثر الأسباب شيوعًا للتوقف غير المتوقع لخط الإنتاج في تركيبات ماكينات أطباق الورق.
إجمالي وقت التحويل على آلة صنع أطباق الورق المُدارة بشكل احترافي والمزودة بحوامل قوالب قابلة للفك السريع يتراوح عادةً بين خمسة عشر وخمسة وأربعين دقيقة، وذلك تبعًا للاختلاف في أحجام الأطباق وخبرة المشغل. أما الخطوط التي تتحول بين أحجام متجاورة — مثل تحول من طبق سعة ١٦ أونصة إلى طبق سعة ٢٠ أونصة، حيث تكون نسب الألواح المستخدمة متشابهة جدًّا — فهي غالبًا ما تحقق عمليات التحويل عند الطرف الأدنى من هذا النطاق. أما التحولات بين أطباق صغيرة جدًّا وكبيرة جدًّا، والتي تتطلب تغييرًا كبيرًا في معظم الإعدادات الميكانيكية تقريبًا، فتقترب من الطرف الأعلى من هذا النطاق. ويعزِّز تتبع وقت التحويل كمؤشر أداء رئيسي (KPI) التحسين المستمر ويساعد في تبرير الاستثمارات في مجموعات قوالب إضافية أو في معدات متقدمة للتبديل السريع.
الانعكاسات العملية لتخطيط الإنتاج
جدولة التشغيل متعدد الأبعاد بكفاءة
إن فهم قدرة آلة تصنيع الأطباق الورقية على التحويل بين الأحجام المختلفة يُحدث تأثيرات مباشرةً على استراتيجية جدولة الإنتاج. فالمنشآت التي تُنتج دفعات صغيرة متكررة تشمل أحجام أطباق متنوعة تستفيد من تجميع الطلبات ذات الأبعاد المتشابهة في دورات إنتاجية متتالية، مما يقلل إلى أدنى حدٍّ من مدى التعديلات الميكانيكية المطلوبة في كل مرة. ويُشار إلى هذه الطريقة أحيانًا باسم «جدولة المجموعات» — أي تنظيم تسلسل الإنتاج بحيث تشترك المهام المتتالية في أكبر عددٍ ممكن من معايير التشغيل الخاصة بالماكينة، وبالتالي تقليل وقت التحويل بين المهام وتخفيض خطر انحراف الجودة بين الدورات المختلفة.
آلة تصنيع أوعية الورق التي تعمل على خمسة أحجام مختلفة من الأوعية خلال وردية واحدة تؤدي أفضل أداءٍ لها عندما يكون تسلسل الأحجام يتحرك في اتجاه واحد — أي من الأصغر إلى الأكبر أو العكس — بدلًا من الانتقال عشوائيًّا بين الأحجام. ويُفضَّل هذا النهج لأن التعديلات الميكانيكية تتراكم في اتجاه واحد، مما يجعل متابعتها والتحقق منها أسهل مقارنةً بالتذبذب ثنائي الاتجاه بين الإعدادات الكبيرة والصغيرة. ويمكن لمخططي الإنتاج الذين يفهمون المنطق الميكانيكي لآلة تصنيع أوعية الورق أن يحوِّلوا هذه المعرفة إلى قرارات جدولة تحمي كلاً من معدل الإنتاج وجودة المنتج.
تتفاعل تخطيط المخزون للأقراص الورقية الجاهزة والأقراص السفلية أيضًا مع الجدولة متعددة الأبعاد. ويجب أن تكون الأقراص الورقية المقطَّعة مسبقًا لكل مقاس من الأوعية متوفرة بالكمية الصحيحة في وقت التحويل بين المقاسات. فعندما تُجبر آلة تصنيع الأوعية الورقية على إيقاف التشغيل وسط دورة الإنتاج بسبب عدم اكتمال قص وتوفير الأقراص الورقية للمقاس التالي، فإن ذلك يُضيِّع الكفاءة التي تحقَّقت بفضل عملية التحويل الميكانيكي السريعة. ولذلك فإن دمج إعداد الأقراص في جدول الإنتاج — مع تحديد هدفٍ يتمثِّل في توافر أقراص المقاس التالي جاهزةً قبل دورة تشغيل واحدة على الأقل — يُشكِّل انضباطًا تشغيليًّا مباشرًا يضاعف القيمة المتأتية من المرونة الفطرية للآلة.
استثمار مجموعة القوالب ودورها في اقتصاد الخط الإنتاجي الكلي
مرونة آلة إنتاج أوعية الورق متعددة الأبعاد لا تتعدى اتساع القوالب التي استثمرتها المنشأة. ويمثل كل مجموعة قوالب — والتي تشمل القالب الخارجي، والقالب الداخلي (البُنْدُقِيَّة)، ودليل التغليف، والأدوات المرتبطة بها — إنفاقًا رأسماليًّا يجب تبريره من خلال حجم الأوعية المنتجة بتلك المقاسات. وللمقاسات الراسخة من الأوعية التي يُتوقَّع أن تستمر الحاجة إليها على المدى الطويل، يكون تبرير الاستثمار الكامل في مجموعات القوالب أمرًا مباشرًا. أما بالنسبة للمقاسات الناشئة أو الوحدات المُجرَّبة (SKUs) فبعض المصنِّعين يتفقون مع مورِّدي آلات إنتاج أوعية الورق على تأجير القوالب أو اقتسام تكاليفها.
كما تدخل صيانة القوالب في الحسابات الاقتصادية. فتكون أسطح القوالب في آلة تصنيع الأطباق الورقية عُرضةً للتغيرات الحرارية المتكررة، والضغط الميكانيكي، والتلامس التآكلي مع الورق المقوى المغلف. وبمرور الوقت، قد يؤثر التآكل السطحي الطفيف على جودة الوصلات وثبات أبعاد الأطباق. ولذلك فإن اتباع جدول منضبط لفحص القوالب وإعادة تأهيلها — الذي يُربط عادةً بعدد دورات الإنتاج بدلًا من الفترات الزمنية التقويمية — يطيل عمر القوالب التشغيلي ويمنع التدهور التدريجي في الجودة الذي قد يمر دون أن يُلاحظ حتى تصل شكاوى العملاء.
وبالتالي، فإن التكلفة الإجمالية للتشغيل متعدد الأبعاد على آلة صنع أكواب الورق لا تشمل فقط الآلة نفسها، بل تشمل أيضًا مجموعة القوالب، وبُنى التخزين والصيانة، والاستثمار في التدريب اللازم لتنفيذ عمليات التحويل النظيفة بشكلٍ متسق. أما المنشآت التي تأخذ جميع هذه العوامل في الاعتبار عند تقييم شراء آلة صنع أكواب الورق، فهي تتخذ قراراتٍ أكثر استنارةً بشأن المواصفات الفعلية التي تحتاجها من الآلة، مقارنةً بالقدرات التي ستظل غير مستخدمة نظرًا لمزيج المنتجات الفعلي الذي تنتجه.
الأسئلة الشائعة
كم يستغرق تغيير أبعاد الكوب على آلة صنع أكواب الورق؟
وعلى آلة صنع أكواب الورق المزودة بماسكات قوالب سريعة الإفلات ووصفات التشغيل المحفوظة في واجهة المستخدم البشرية (HMI)، يمكن لعاملٍ مدربٍ عادةً إنجاز عملية تغيير الأبعاد خلال فترة تتراوح بين خمسة عشر وخمسة وأربعين دقيقة. ويعتمد الوقت الدقيق المطلوب على مدى الاختلاف بين أحجام الأكواب الخارجة والداخلة، ودرجة تنظيم تخزين الأدوات، ومستوى خبرة العامل في التعامل مع طراز الآلة المحدد.
هل يؤثر تشغيل أبعاد متعددة للأطباق على جودة المنتج عند استخدام آلة واحدة لإنتاج الأطباق الورقية؟
لا يؤدي تشغيل أبعاد متعددة إلى خفض الجودة بشكلٍ ذاتي طالما تمت عملية التحويل بين الأبعاد بشكلٍ صحيح. وتظهر مخاطر الجودة عندما لا يتم التحقق من محاذاة القوالب بعد تركيبها، أو عند عدم ضبط معايير الإغلاق بشكلٍ مناسب وفقًا لوزن المادة الجديدة، أو عند ترك إعدادات تغذية الألواح (Blanks) كما كانت في الحجم السابق. ويقلل استخدام قائمة تدقيق منظمة للتحويل الخاصة بكل بُعد من أبعاد الأطباق من هذه المخاطر في أي آلة لإنتاج الأطباق الورقية تكون في حالة صيانة جيدة.
كم عدد أحجام الأطباق التي يمكن لآلة واحدة لإنتاج الأطباق الورقية أن تستوعبها عادةً؟
تُصمَّم معظم طرازات آلات صنع الأكواب الورقية الصناعية بسعة ميكانيكية قابلة للضبط تغطي مدىً محدَّدًا من الأقطار والارتفاعات — على سبيل المثال، من حوالي ٩٠ مم إلى ١٨٠ مم في القطر العلوي، ومن ٤٠ مم إلى ٩٠ مم في الارتفاع. وضمن هذا النطاق، يقتصر عدد المقاسات المختلفة التي يمكن للآلة إنتاجها فقط على عدد مجموعات القوالب المشتراة وقدرة نظام التحكم على تخزين الوصفات. ومن الشائع أن تحتفظ مرافق الإنتاج النشطة بأربعة إلى ثمانية تشكيلات مختلفة لمقاسات الأكواب لكل آلة لصنع الأكواب الورقية.
ما الفرق بين آلة صنع الأكواب الورقية وآلة صنع الأكواب الورقية من حيث المرونة في المقاسات؟
تتشابه آلات تصنيع الأكواب الورقية وآلات تصنيع الأطباق الورقية من حيث مبادئ التشكيل، لكنها تختلف في الهندسة التي صُمّمت خصيصًا لإنتاجها. فعادةً ما تُصمَّم آلات إنتاج الأطباق الورقية لإنتاج أواني ذات قطرٍ أوسع وارتفاعٍ أقل وزوايا انحدار أكبر، مما يتطلب هندسة قوالب ونسب أوراق تغذية مختلفة عما هو مطلوب لإنتاج الأسطوانات الأطول والأضيق على آلة إنتاج الأكواب. وبشكل عام، يمكن لآلة إنتاج الأطباق الورقية استيعاب مدى أوسع من التغيرات في القطر بالنسبة إلى الارتفاع مقارنةً بما تستطيع آلة إنتاج الأكواب فعله، ما يجعلها أكثر ملاءمةً للأشكال المتنوعة من الأواني الضحلة الشائعة في تطبيقات خدمات الطعام.
فهرس المحتويات
- آلية التشكيل الأساسية ولماذا تدعم تنوع الأحجام
- الأنظمة الميكانيكية للضبط التي تتيح التشغيل متعدد الأبعاد
- أنظمة التحكم وتدفق عمل التحويل بين المهام
- الانعكاسات العملية لتخطيط الإنتاج
-
الأسئلة الشائعة
- كم يستغرق تغيير أبعاد الكوب على آلة صنع أكواب الورق؟
- هل يؤثر تشغيل أبعاد متعددة للأطباق على جودة المنتج عند استخدام آلة واحدة لإنتاج الأطباق الورقية؟
- كم عدد أحجام الأطباق التي يمكن لآلة واحدة لإنتاج الأطباق الورقية أن تستوعبها عادةً؟
- ما الفرق بين آلة صنع الأكواب الورقية وآلة صنع الأكواب الورقية من حيث المرونة في المقاسات؟