
 EN



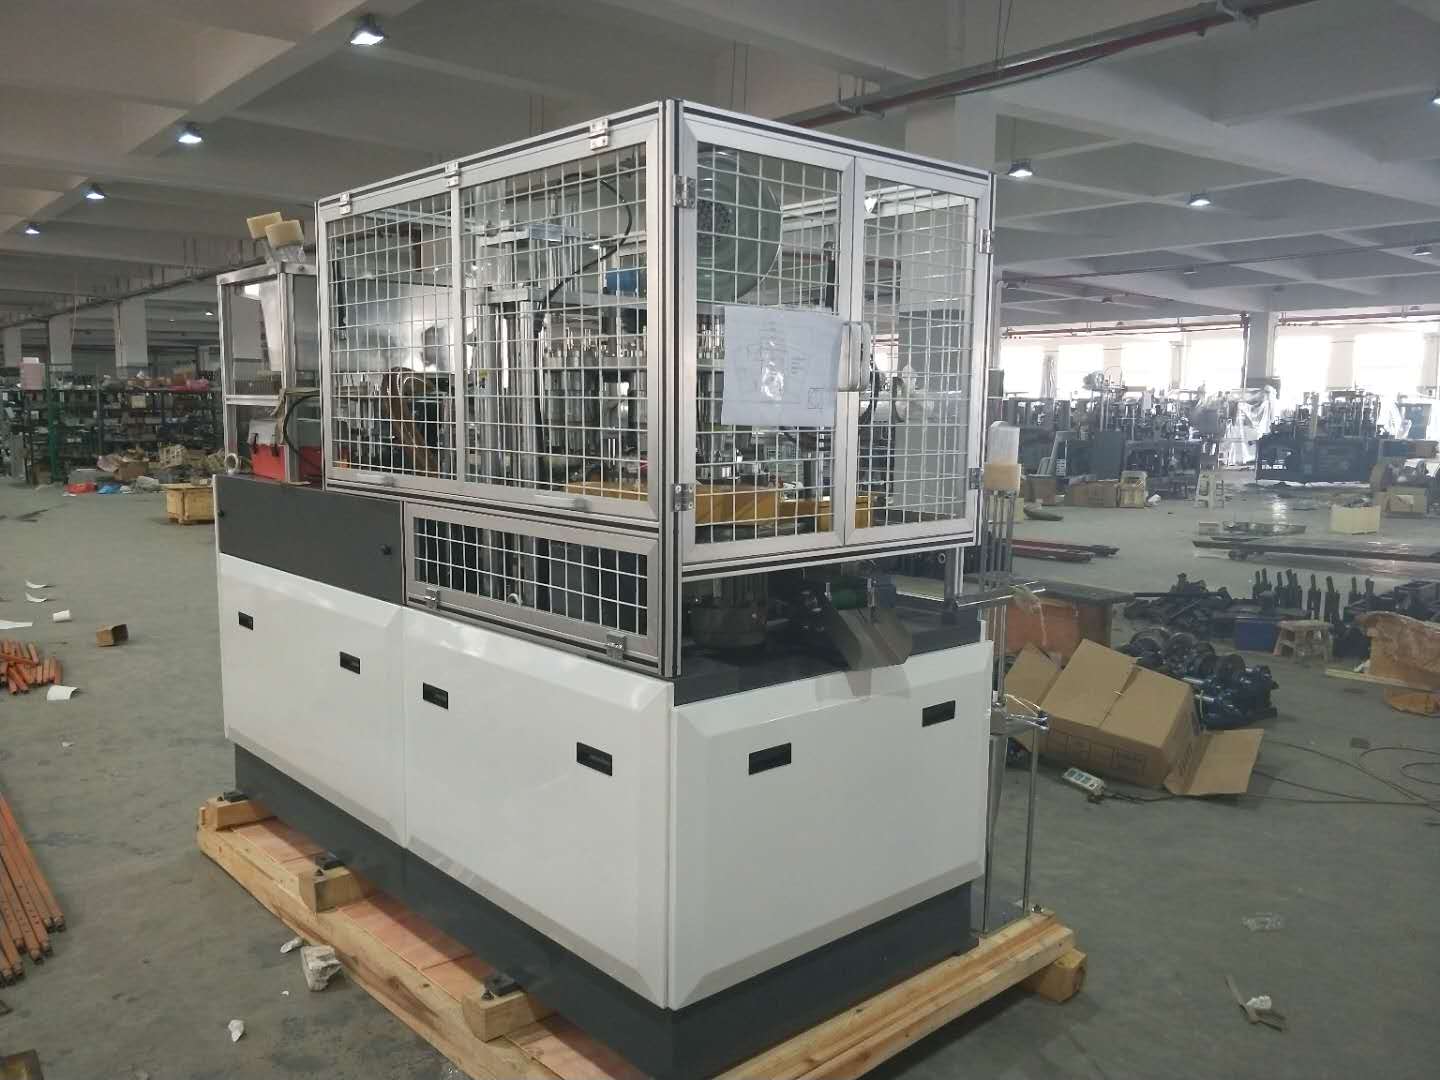
El embalaje alimentario moderno exige flexibilidad. Una única instalación de producción puede necesitar fabricar cuencos para sopa, recipientes para ensalada y vasos para aperitivos, todos ellos en el mismo turno, cada uno con diámetros, alturas y ángulos de pared distintos. Para los fabricantes que se enfrentan a esta realidad, comprender cómo una máquina de Cuencos de Papel maneja múltiples dimensiones de cuencos en una sola línea continua no es simplemente una curiosidad ingenieril, sino una cuestión empresarial directa vinculada a la capacidad de producción, al coste de los cambios de formato y a la capacidad de respuesta ante el mercado.
La respuesta radica en una combinación de diseño modular de herramientas, sistemas de ajuste mecánico preciso y una arquitectura de control inteligente. Una máquina para fabricar cuencos de papel bien diseñada no está limitada a una única geometría. Por el contrario, está construida alrededor de juegos de moldes intercambiables y perfiles de movimiento programables que permiten a los operarios cambiar de un tamaño de cuenco a otro sin desmontar toda la línea. Este artículo explica detalladamente cómo se logra esta capacidad multidimensional, qué implica en la práctica y qué deben comprender los operarios antes de confiar plenamente en ella a escala de producción completa.
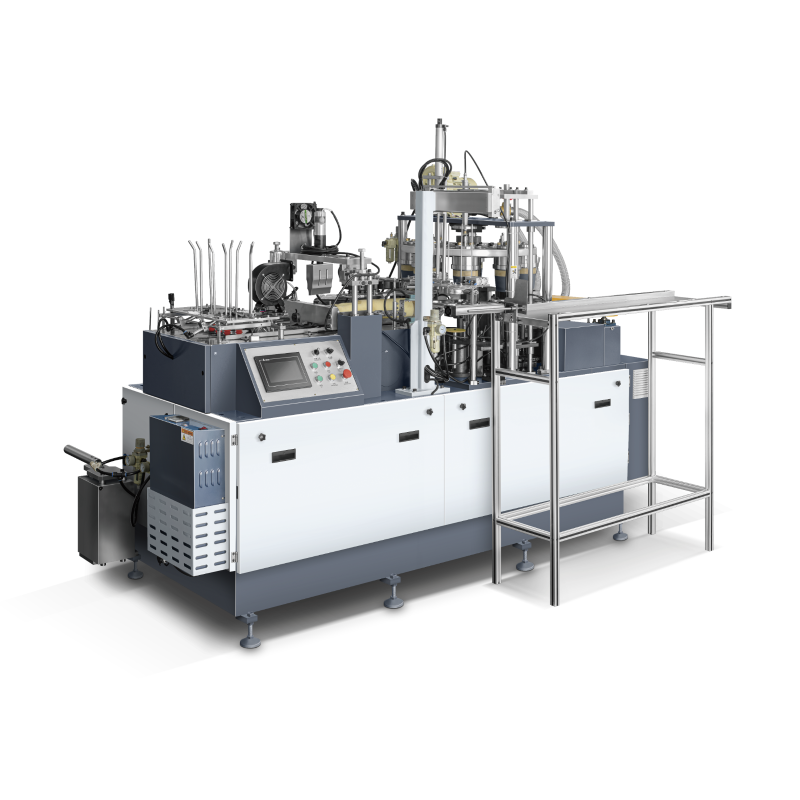
El mecanismo fundamental de conformado y por qué permite la variación de tamaño
Cómo la lámina de papel se convierte en un cuenco
Cada máquina para fabricar cuencos de papel comienza su trabajo con una lámina de papel pre-cortada en forma de abanico. Esa lámina se extrae de un depósito, se enrolla formando un cono y luego se presiona en un molde de conformado, donde el calor y la presión sellan la costura lateral. A continuación, se inserta el disco inferior y se sella ultrasónicamente o térmicamente para completar el recipiente. El resultado dimensional —diámetro, altura y ángulo de conicidad— queda determinado casi por completo por la geometría del juego de moldes y por los parámetros mecánicos que rigen cómo se alimenta y enrolla la lámina.
Dado que el molde es el componente principal que define la forma, cambiar las dimensiones del recipiente implica fundamentalmente cambiar el molde. Esta es la lógica de diseño básica detrás de la capacidad multi-tamaño en una única máquina para fabricar recipientes de papel. En lugar de reconstruir el tren de transmisión, el sistema de calefacción o el indexador de transporte, los fabricantes diseñan la máquina de modo que el portamoldes acepte insertos de moldes estandarizados de distintos tamaños. El resto de la máquina permanece inalterado, mientras que únicamente se sustituyen las piezas críticas para la conformación de la forma.
Este enfoque no es casual. Refleja décadas de perfeccionamiento de los equipos orientado a reducir el costo por cambio de referencia (SKU). Una máquina para fabricar recipientes de papel que requiriera su desmontaje completo cada vez que se cambiara el tamaño resultaría poco práctica en un mercado donde los tamaños de los envases proliferan rápidamente en respuesta a las tendencias de control de porciones y a las especificaciones de los restaurantes de servicio rápido.
Geometría de la estación de conformación y su papel en la flexibilidad dimensional
La estación de conformado de una máquina para fabricar cuencos de papel suele contener un molde exterior (la matriz) y un punzón o mandril interior. El molde exterior controla el perfil externo del cuenco, mientras que el punzón interior regula el volumen interno y la uniformidad de las paredes. Cuando se requiere una dimensión distinta del cuenco, ambos elementos deben reemplazarse como un par coincidente para mantener la coherencia del espesor de las paredes y la alineación de la costura.
Los diseños avanzados de máquinas para fabricar cuencos de papel incorporan sistemas de sujeción de liberación rápida en el soporte del molde, lo que permite a un operario capacitado cambiar el conjunto de moldes en cuestión de minutos, en lugar de horas. Las superficies de ubicación del molde están mecanizadas con tolerancias extremadamente ajustadas, de modo que cada conjunto de moldes vuelve a asentarse exactamente en la misma posición, independientemente del número de veces que se haya instalado. Esta repetibilidad es esencial: incluso una fracción de milímetro de desalineación del molde se traduce en defectos visibles de la costura o en fallos de ajuste de la tapa en la etapa final del cuenco terminado.
Algunas configuraciones de máquinas para fabricar cuencos de papel van más lejos al utilizar moldes exteriores segmentados con anillos excéntricos ajustables. Estos permiten un ajuste limitado del diámetro sin necesidad de sustituir completamente el molde, lo cual resulta especialmente útil cuando un fabricante debe adaptarse a ligeras variaciones regionales de tamaño dentro de la misma familia de productos. Este tipo de ajustabilidad reduce el número de juegos completos de moldes que una instalación debe mantener en inventario.
Sistemas mecánicos de ajuste que permiten operación multidimensional
Recorrido de alimentación de la lámina y coordinación del tamaño de corte
Una máquina para fabricar cuencos de papel que maneje múltiples dimensiones de cuencos también debe manejar múltiples tamaños de planchas. La plancha en forma de abanico para un cuenco de 32 onzas es considerablemente mayor que la plancha para una taza de 12 onzas, y la trayectoria de alimentación —incluidos el depósito de planchas, el brazo de transferencia por succión y la guía de envoltura— debe adaptarse a esa diferencia. Las máquinas diseñadas para operar con múltiples tamaños utilizan guías ajustables de anchura del depósito y posicionamiento programable de las ventosas, de modo que se puedan manejar planchas con distintas longitudes de arco y radios sin necesidad de sustituir componentes hardware.
La guía de envoltura, que enrolla la lámina alrededor del mandril, es especialmente sensible a la geometría de la lámina. Si el radio de la guía no coincide con la curvatura prevista de la lámina, la pared lateral se superpondrá de forma irregular o dejará un hueco que debilite la unión de la costura. En los modelos de máquinas para fabricar cuencos de papel flexibles, la guía de envoltura es intercambiable como parte del paquete de juego de moldes o bien ajustable continuamente mediante un mecanismo de tornillo calibrado. Los operarios registran el ajuste de la guía para cada dimensión de cuenco en una tarjeta de referencia de configuración o, en las máquinas más recientes, en la memoria de parámetros de la interfaz hombre-máquina (HMI).
La coordinación del tamaño de la preforma también implica el suministro aguas arriba del rollo de papel o de las preformas. Si la máquina para fabricar cuencos de papel está integrada con una estación de troquelado en línea, también debe cambiarse o reprogramarse la matriz de corte para que coincida con la nueva geometría de la preforma. En las máquinas independientes para fabricar cuencos de papel que utilizan preformas ya cortadas, simplemente se requiere cambiar el contenido del cargador de preformas, lo cual es más rápido, pero exige la preparación anticipada de existencias previamente cortadas para cada SKU activo.
Perfiles de temperatura y presión de sellado según las dimensiones del cuenco
El rendimiento del sellado térmico en una máquina para fabricar cuencos de papel está directamente relacionado con el grosor del material, el tipo de recubrimiento y el área de contacto entre la superposición de la pieza plana y el disco inferior. Cuando cambian las dimensiones del cuenco, estas tres variables pueden variar simultáneamente. Un cuenco más grande suele utilizar cartón más grueso con un recubrimiento de PE más grueso, lo que requiere una temperatura de sellado más elevada y un tiempo de permanencia más largo. Un cuenco más pequeño y delgado puede necesitar menos calor para evitar la deslaminación del recubrimiento o la quema de las fibras de papel.
Las sofisticadas plataformas de máquinas para fabricar cuencos de papel almacenan en su memoria PLC perfiles de sellado específicos para cada dimensión. Cuando un operario selecciona un número de trabajo guardado que corresponde a un tamaño determinado de cuenco, la máquina ajusta automáticamente los puntos de consigna de los calentadores, los caudales de aire caliente y la presión del cabezal de sellado. Esto elimina la necesidad de ajustes empíricos, que antes consumían una parte significativa de cada ventana de cambio de formato, y contribuye a proteger la calidad del papel durante la transición entre un tamaño de cuenco y el siguiente.
Algunos diseños de máquinas para fabricar cuencos de papel cuentan además con zonas de temperatura independientes para el calentador de la costura lateral y la estación de sellado del fondo, lo que permite optimizar cada zona por separado. Esto resulta especialmente valioso al fabricar cuencos cuyo peso del material de la pared lateral difiere del del disco inferior —una situación habitual cuando los fabricantes utilizan plantillas exteriores impresas ligeras combinadas con discos interiores sin recubrimiento y más pesados para garantizar resistencia a fugas.
Sistemas de control y flujo de trabajo para el cambio de formato
Lógica programable y parámetros de trabajo guardados
La arquitectura de control de una máquina moderna para fabricar cuencos de papel es tan importante para la flexibilidad multidimensional como el diseño mecánico. Una interfaz hombre-máquina (HMI) táctil conectada a un autómata programable (PLC) permite a los operarios almacenar recetas completas de trabajo para cada tamaño de cuenco incluido en el portafolio de productos activo de la máquina. Cada receta registra no solo las temperaturas de sellado mencionadas anteriormente, sino también el tiempo de indexación, la longitud de carrera de alimentación de la lámina, la presión de conformado y la velocidad de salida. Recuperar una receta guardada convierte una tarea de ajuste que antes requería personal altamente calificado en un procedimiento estructurado y repetible que cualquier operario capacitado puede ejecutar.
La profundidad de memoria de parámetros varía según el modelo de máquina para fabricar cuencos de papel. Las unidades de gama de entrada pueden almacenar de diez a veinte recetas de trabajo, mientras que los modelos industriales de alta capacidad pueden guardar cientos de configuraciones distintas. Para instalaciones que producen una amplia variedad de tamaños de porción destinados a múltiples clientes de restaurantes de comida rápida (QSR), una memoria profunda de recetas reduce la carga administrativa asociada a la documentación de configuración y disminuye el riesgo de errores al introducir parámetros durante los cambios de formato. Algunas máquinas también ofrecen la exportación de archivos de recetas mediante USB, lo que permite al responsable de producción mantener una copia maestra de respaldo y distribuir actualizaciones de parámetros a varias unidades de máquinas para fabricar cuencos de papel ubicadas en la misma planta.
La retroalimentación en bucle cerrado es otra función de control que respalda una producción estable en múltiples dimensiones. Los sensores que monitorean la presencia de la lámina, la temperatura de la costura y la altura del vaso formado envían datos en tiempo real de vuelta a la PLC. Si un recipiente formado se sale de la tolerancia programada de altura —una señal de que la alineación del molde puede haberse desplazado o de que el doblado de la lámina es insuficiente—, la máquina marca la desviación y se detiene automáticamente, en lugar de continuar produciendo piezas fuera de especificación. Este tipo de control adaptativo resulta especialmente valioso al fabricar tamaños especiales de recipientes en lotes pequeños, que no se benefician de las largas corridas de estabilización típicas de los tamaños estándar de alta producción.
Secuencia de cambio de configuración y estrategias para reducir el tiempo de inactividad
La secuencia real de cambio en una máquina de cuencos de papel multidimensional sigue un orden lógico diseñado para minimizar el tiempo fuera de línea. Primero, el operario agota o retira el stock restante de preformas para el tamaño de cuenco que se está retirando; a continuación, selecciona la receta del trabajo objetivo en la interfaz hombre-máquina (HMI) para precargar el nuevo conjunto de parámetros. Mientras los elementos calefactores comienzan a alcanzar las nuevas temperaturas objetivo, el operario realiza los ajustes mecánicos: sustituye el juego de moldes, reposiciona las guías de alimentación de preformas y carga la nueva revista de preformas. Para cuando finaliza el trabajo mecánico, normalmente los calentadores ya se encuentran dentro del rango de los nuevos valores de consigna, eliminando así tiempos adicionales de espera.
Las instalaciones bien organizadas de máquinas para fabricar cuencos de papel mantienen un carro especializado para cambios de moldes dedicado a cada juego de moldes en uso. El carro contiene el par de moldes correspondiente, la pieza guía asociada, cualquier componente espaciador necesario y una tarjeta preimpresa de verificación de configuración. El uso de un carro estandarizado evita el problema habitual de que los operarios busquen componentes dispersos por toda la sala de almacenamiento durante un cambio de moldes bajo presión de tiempo, lo cual constituye una de las causas más frecuentes de paradas imprevistas de la línea en las instalaciones de máquinas para fabricar cuencos de papel.
El tiempo total de cambio de formato en una máquina profesionalmente mantenida para fabricar cuencos de papel con portamoldes de liberación rápida suele oscilar entre quince y cuarenta y cinco minutos, dependiendo de la diferencia de tamaño entre los cuencos y la experiencia del operario. Las líneas que alternan entre tamaños adyacentes —por ejemplo, un cuenco de 16 onzas y otro de 20 onzas que comparten proporciones similares de lámina— suelen lograr cambios de formato en el extremo inferior de ese rango. Las transiciones entre cuencos muy pequeños y muy grandes, donde casi todos los ajustes mecánicos cambian significativamente, se acercan al extremo superior. Registrar el tiempo de cambio de formato como un indicador clave de rendimiento (KPI) fomenta la mejora continua y ayuda a justificar inversiones en juegos adicionales de moldes o en hardware mejorado para cambios rápidos.
Implicaciones prácticas para la planificación de la producción
Programación eficiente de series de producción multidimensionales
Comprender la capacidad de cambio de una máquina para fabricar cuencos de papel tiene consecuencias directas para la estrategia de programación de la producción. Las instalaciones que ejecutan con frecuencia pequeños lotes de diversos tamaños de cuencos se benefician de agrupar pedidos de dimensiones similares en series consecutivas, minimizando así la magnitud de cada ajuste mecánico. Esto se denomina, en ocasiones, programación por familias: organizar la secuencia de producción de modo que los trabajos consecutivos compartan el mayor número posible de parámetros de la máquina, reduciendo tanto el tiempo de cambio como el riesgo de derivación de la calidad entre series.
Una máquina para fabricar cuencos de papel que produce cinco tamaños distintos de cuencos durante un solo turno funcionará mejor cuando la secuencia de tamaños avance en un barrido unidireccional — es decir, del más pequeño al más grande o viceversa — en lugar de alternar arbitrariamente entre distintos tamaños. Este enfoque implica que los ajustes mecánicos se acumulan en una sola dirección, lo cual resulta más sencillo de seguir y verificar que una oscilación bidireccional entre configuraciones grandes y pequeñas. Los planificadores de producción que comprenden la lógica mecánica de la máquina para fabricar cuencos de papel pueden trasladar ese conocimiento a decisiones de programación que protejan tanto el rendimiento como la calidad.
La planificación de inventario de láminas de papel y discos inferiores también interactúa con la programación multidimensional. Las láminas precortadas para cada tamaño de recipiente deben estar disponibles en la cantidad correcta en el momento del cambio de formato. Una máquina para fabricar recipientes de papel que se vea obligada a detenerse a mitad de una producción porque las láminas para el siguiente tamaño aún no han sido cortadas y preparadas provoca una pérdida de la eficiencia lograda mediante un cambio mecánico rápido. Integrar la preparación de las láminas en el programa de producción —con el objetivo de tener listas las láminas del siguiente tamaño al menos un ciclo de producción antes— es una disciplina operativa sencilla que multiplica el valor de la flexibilidad inherente de la máquina.
Inversión en juegos de moldes y su papel en la economía general de la línea
La flexibilidad multidimensional de una máquina para fabricar cuencos de papel es tan amplia como lo permitan los juegos de moldes en los que la instalación ha invertido. Cada juego de moldes —que comprende la matriz exterior, el punzón interior, la guía de envoltura y las herramientas asociadas— representa una inversión de capital que debe justificarse con el volumen de cuencos producidos en ese tamaño. Para tamaños establecidos de cuencos con una demanda predecible a largo plazo, la inversión completa en un juego de moldes es sencilla de justificar. Para tamaños emergentes o referencias (SKUs) de prueba, algunos fabricantes acuerdan con su proveedor de máquinas para fabricar cuencos de papel alquileres de moldes o acuerdos de reparto de costes.
El mantenimiento de los moldes también incide en la economía. Las superficies de los moldes en una máquina para fabricar cuencos de papel están expuestas a ciclos térmicos repetitivos, presión mecánica y contacto abrasivo con cartón recubierto. Con el tiempo, un desgaste superficial mínimo puede afectar la calidad de las costuras y la consistencia de las dimensiones de los cuencos. Un programa disciplinado de inspección y restauración de moldes —normalmente vinculado al número de ciclos de producción y no a intervalos calendáricos— prolonga la vida útil de los moldes y evita la degradación gradual de la calidad, que de lo contrario podría pasar desapercibida hasta que lleguen quejas de los clientes.
El costo total de la operación multidimensional en una máquina para fabricar cuencos de papel incluye, por lo tanto, no solo la propia máquina, sino también el conjunto de moldes, la infraestructura de almacenamiento y mantenimiento, y la inversión en formación necesaria para ejecutar cambios limpios de forma constante. Las instalaciones que tienen en cuenta todos estos factores al evaluar la adquisición de una máquina para fabricar cuencos de papel toman decisiones mejor fundamentadas sobre qué especificaciones técnicas de la máquina realmente necesitan, frente a qué capacidades quedarían inutilizadas dada su mezcla real de productos.
Preguntas frecuentes
¿Cuánto tiempo se tarda en cambiar las dimensiones del cuenco en una máquina para fabricar cuencos de papel?
En una máquina para fabricar cuencos de papel equipada con portamoldes de desenganche rápido y recetas de trabajo guardadas en la interfaz hombre-máquina (HMI), un operario capacitado puede completar normalmente un cambio de dimensiones en quince a cuarenta y cinco minutos. El tiempo exacto depende del grado de diferencia entre las dimensiones del cuenco anterior y las del nuevo, de la organización del almacenamiento de las herramientas y del nivel de experiencia del operario con ese modelo específico de máquina.
¿Afecta la ejecución de múltiples dimensiones de cuenco en una misma máquina para fabricar cuencos de papel a la calidad del producto?
Ejecutar múltiples dimensiones no reduce intrínsecamente la calidad, siempre que la transición se realice correctamente. Los riesgos para la calidad surgen cuando no se verifica el alineamiento del molde tras su instalación, cuando los parámetros de sellado no se ajustan adecuadamente al nuevo peso del material o cuando los ajustes de alimentación de la lámina se mantienen con los valores correspondientes al tamaño anterior. Una lista de verificación estructurada para la transición, específica para cada dimensión de cuenco, minimiza estos riesgos en cualquier máquina para fabricar cuencos de papel bien mantenida.
¿Cuántos tamaños de cuenco puede alojar típicamente una sola máquina para fabricar cuencos de papel?
La mayoría de los modelos de máquinas industriales para fabricar tazones de papel están diseñados con un rango mecánico de ajuste que abarca un intervalo definido de diámetros y alturas, por ejemplo, desde aproximadamente 90 mm hasta 180 mm de diámetro superior y desde 40 mm hasta 90 mm de altura. Dentro de ese rango, el número de tamaños distintos que puede producir una máquina está limitado únicamente por la cantidad de juegos de moldes adquiridos y por la capacidad de almacenamiento de recetas del sistema de control. Es habitual que las instalaciones productivas activas mantengan entre cuatro y ocho configuraciones distintas de tamaño de tazón por máquina para tazones de papel.
¿Cuál es la diferencia entre una máquina para tazones de papel y una máquina para vasos de papel en cuanto a la flexibilidad de tamaño?
Las máquinas para fabricar vasos de papel y las máquinas para fabricar cuencos de papel comparten principios de conformado similares, pero difieren en la geometría para la que están optimizadas. Las máquinas para cuencos suelen estar diseñadas para fabricar recipientes de mayor diámetro y menor altura, con ángulos de conicidad más pronunciados, lo que requiere una geometría de molde y proporciones de la lámina distintas a las necesarias para los cilindros más altos y estrechos producidos en una máquina para vasos. En general, una máquina para cuencos de papel puede admitir una mayor variación de diámetro en relación con la altura que una máquina para vasos, lo que la hace más adecuada para los diversos formatos de recipientes poco profundos comunes en aplicaciones de servicios alimentarios.
Tabla de Contenidos
- El mecanismo fundamental de conformado y por qué permite la variación de tamaño
- Sistemas mecánicos de ajuste que permiten operación multidimensional
- Sistemas de control y flujo de trabajo para el cambio de formato
- Implicaciones prácticas para la planificación de la producción
-
Preguntas frecuentes
- ¿Cuánto tiempo se tarda en cambiar las dimensiones del cuenco en una máquina para fabricar cuencos de papel?
- ¿Afecta la ejecución de múltiples dimensiones de cuenco en una misma máquina para fabricar cuencos de papel a la calidad del producto?
- ¿Cuántos tamaños de cuenco puede alojar típicamente una sola máquina para fabricar cuencos de papel?
- ¿Cuál es la diferencia entre una máquina para tazones de papel y una máquina para vasos de papel en cuanto a la flexibilidad de tamaño?