
 EN



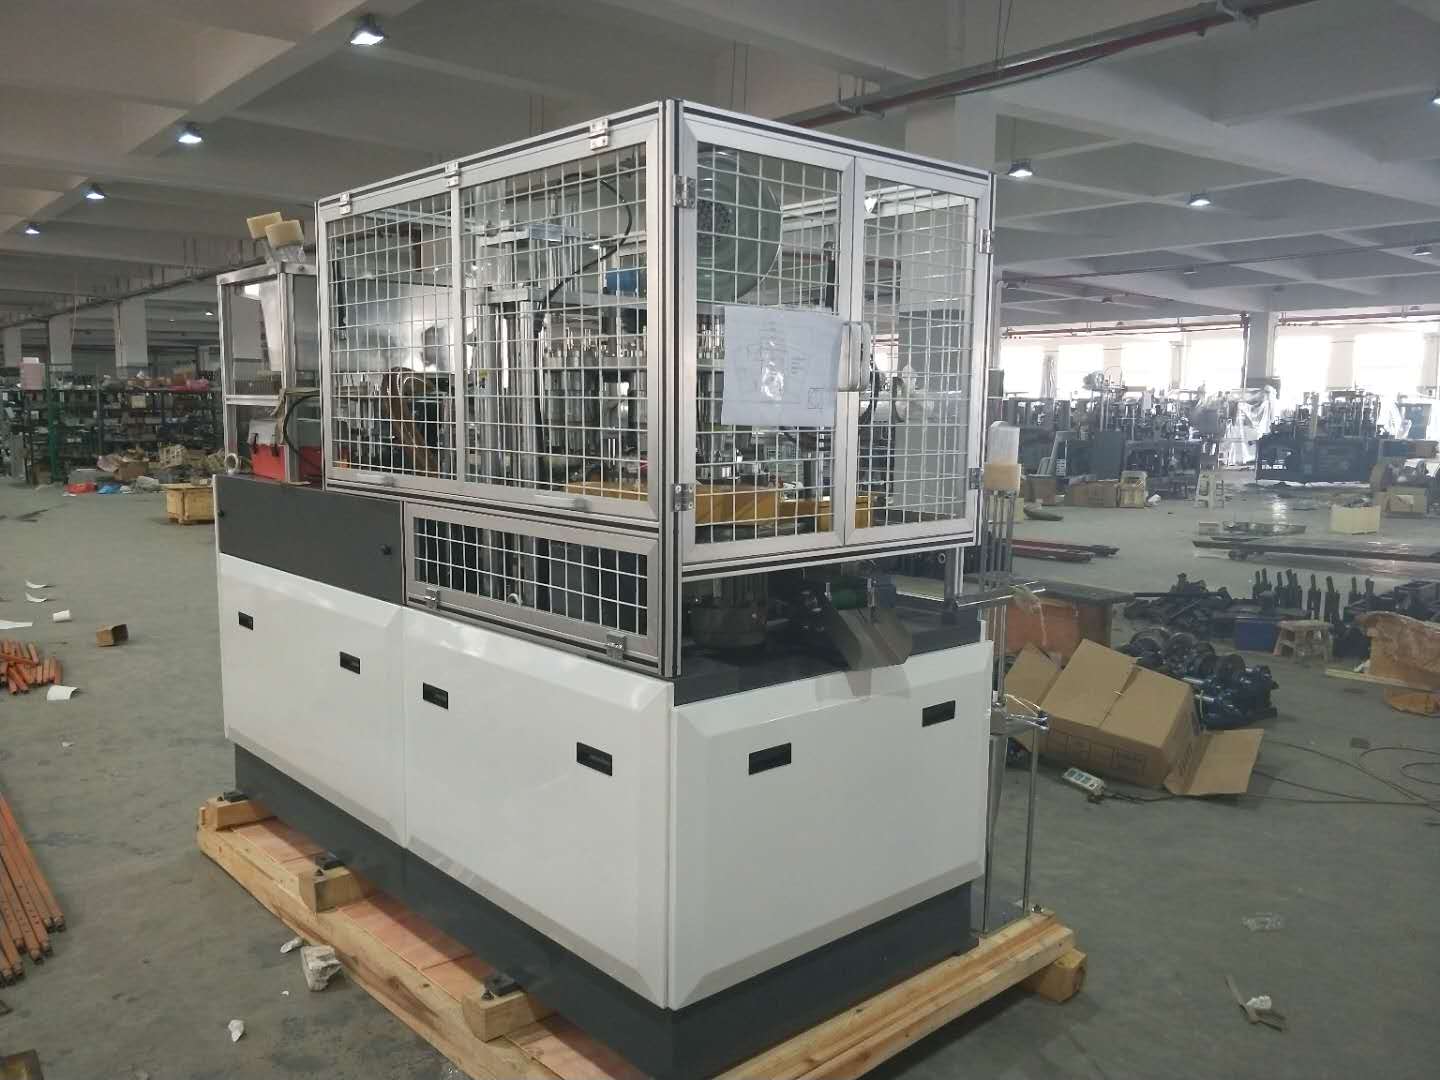
A embalagem moderna de alimentos exige flexibilidade. Uma única unidade produtiva pode precisar fabricar tigelas para sopa, recipientes para salada e copos para lanches, todos dentro do mesmo turno, cada um com diâmetros, alturas e ângulos das paredes distintos. Para os fabricantes que enfrentam essa realidade, compreender como uma máquina de Tigela de Papel lida com múltiplas dimensões de tigelas em uma única linha contínua não é apenas uma curiosidade de engenharia — trata-se de uma questão comercial direta ligada à produtividade, ao custo de troca de configuração e à capacidade de resposta ao mercado.
A resposta reside em uma combinação de design modular de ferramentas, sistemas precisos de ajuste mecânico e uma arquitetura inteligente de controle. Uma máquina bem projetada para fabricação de tigelas de papel não é limitada a uma única geometria. Em vez disso, é construída em torno de conjuntos intercambiáveis de moldes e perfis de movimento programáveis, que permitem aos operadores alternar de um tamanho de tigela para outro sem desmontar toda a linha. Este artigo explica exatamente como essa capacidade multidimensional é alcançada, o que ela significa na prática e o que os operadores devem compreender antes de confiar nela em escala plena de produção.
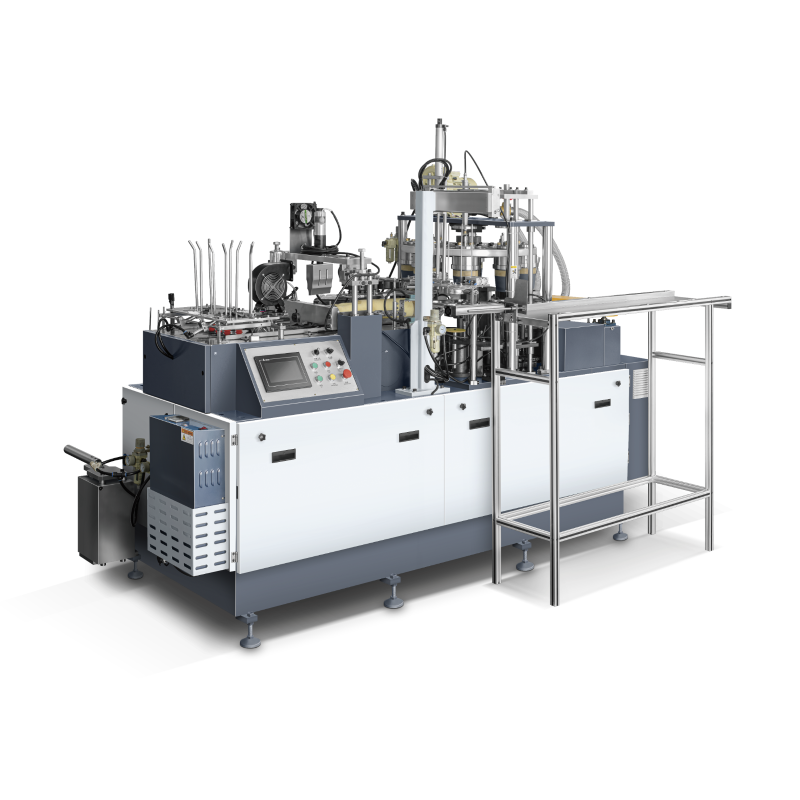
O Mecanismo Central de Formação e Por Que Ele Permite Variação de Tamanho
Como a folha de papel se transforma em uma tigela
Toda máquina de fabricação de tigelas de papel começa seu trabalho com uma folha de papel pré-cortada em forma de leque. Essa folha é retirada de um magazine, enrolada em forma de cone e, em seguida, prensada em um molde de conformação, onde calor e pressão unem a junta lateral da parede. Em seguida, o disco inferior é inserido e selado ultrassonicamente ou termicamente para concluir a fabricação do recipiente. O resultado dimensional — diâmetro, altura e ângulo de taper — é determinado quase inteiramente pela geometria do conjunto de moldes e pelos parâmetros mecânicos que regem a alimentação e o envolvimento da folha.
Como o molde é o componente principal que define a forma, alterar as dimensões da tigela significa, fundamentalmente, alterar o molde. Essa é a lógica de projeto fundamental por trás da capacidade de múltiplos tamanhos em uma única máquina para fabricação de tigelas de papel. Em vez de reconstruir o trem de acionamento, o sistema de aquecimento ou o indexador de transporte, os fabricantes projetam a máquina de modo que o porta-molde aceite inserções de moldes padronizados de diferentes tamanhos. O restante da máquina permanece no lugar, enquanto apenas as peças críticas para a definição da forma são substituídas.
Essa abordagem não é casual. Ela reflete décadas de aperfeiçoamento de equipamentos voltados à redução do custo por troca de SKU. Uma máquina para fabricação de tigelas de papel que exigisse desmontagem completa a cada alteração de tamanho seria impraticável em um mercado onde os tamanhos de embalagem proliferam rapidamente em resposta às tendências de controle de porções e às especificações de restaurantes de serviço rápido.
Geometria da estação de conformação e seu papel na flexibilidade dimensional
A estação de conformação de uma máquina de fabricação de tigelas de papel normalmente contém um molde externo (a matriz) e um punção interno ou mandril. O molde externo controla o perfil externo da tigela, enquanto o punção interno regula o volume interno e a uniformidade das paredes. Quando é necessário um dimensionamento diferente da tigela, ambos os elementos devem ser substituídos como um par combinado, a fim de manter a consistência da espessura das paredes e o alinhamento da emenda.
Projetos avançados de máquinas de fabricação de tigelas de papel incorporam sistemas de fixação rápida no suporte do molde, permitindo que um operador treinado troque o conjunto de moldes em questão de minutos, em vez de horas. As superfícies de localização dos moldes são usinadas com tolerâncias extremamente rigorosas, de modo que cada conjunto de moldes se reencaixe exatamente na mesma posição, independentemente do número de vezes em que tenha sido instalado. Essa repetibilidade é essencial — mesmo uma fração de milímetro de desalinhamento do molde se traduz em defeitos visíveis na emenda ou em falhas de encaixe da tampa na tigela acabada.
Algumas configurações de máquinas para fabricação de tigelas de papel vão além, utilizando moldes externos segmentados com anéis excêntricos ajustáveis. Esses anéis permitem um ajuste limitado do diâmetro sem a necessidade de trocar completamente o molde, o que é particularmente útil quando um fabricante precisa acomodar pequenas variações regionais de tamanho dentro da mesma família de produtos. Esse tipo de ajustabilidade reduz o número de conjuntos completos de moldes que uma instalação precisa manter em estoque.
Sistemas Mecânicos de Ajuste que Permitem Operação em Múltiplas Dimensões
Coordenação entre o percurso de alimentação da folha em branco e o tamanho de corte
Uma máquina de fabricação de tigelas de papel que lida com múltiplas dimensões de tigelas também deve lidar com múltiplos tamanhos de folhas planas. A folha plana em forma de leque para uma tigela de 32 onças é consideravelmente maior do que a folha plana para um copo de 12 onças, e o percurso de alimentação — incluindo o magazine de folhas planas, o braço de transferência por sucção e o guia de envolvimento — deve acomodar essa diferença. As máquinas projetadas para operação com múltiplos tamanhos utilizam guias ajustáveis de largura do magazine e posicionamento programável dos copos de sucção, de modo que folhas planas com diferentes comprimentos de arco e raios possam ser manipuladas sem necessidade de substituição de componentes físicos.
O guia de envolvimento, que enrola a chapa em torno do mandril, é particularmente sensível à geometria da chapa. Se o raio do guia não corresponder à curvatura pretendida da chapa, a parede lateral apresentará sobreposição irregular ou deixará uma folga que enfraquece a união da costura. Nos modelos flexíveis de máquinas para copos de papel, o guia de envolvimento é ou intercambiável como parte do conjunto de moldes ou continuamente ajustável por meio de um mecanismo de parafuso calibrado. Os operadores registram a configuração do guia para cada dimensão do copo em um cartão de referência de configuração ou, nas máquinas mais recentes, na memória de parâmetros da IHM.
A coordenação do tamanho da folha também envolve o fornecimento a montante de rolos de papel ou folhas pré-cortadas. Se a máquina de fabricação de tigelas de papel estiver integrada a uma estação de corte em linha, a matriz de corte também deverá ser substituída ou reprogramada para corresponder à nova geometria da folha. As máquinas autônomas de fabricação de tigelas de papel que utilizam folhas pré-cortadas exigem simplesmente a troca do conteúdo do magazine de folhas, o que é mais rápido, mas requer a preparação antecipada do estoque pré-cortado para cada SKU ativo.
Perfis de temperatura e pressão de vedação por dimensão da tigela
O desempenho da vedação térmica em uma máquina de fabricação de tigelas de papel está diretamente relacionado à espessura do material, ao tipo de revestimento e à área de contato entre a sobreposição da folha plana e o disco inferior. Quando as dimensões da tigela mudam, essas três variáveis podem se alterar simultaneamente. Uma tigela maior normalmente utiliza um cartão mais pesado com um revestimento de PE mais espesso, exigindo uma temperatura de vedação mais elevada e um tempo de permanência mais longo. Uma tigela menor e mais fina pode necessitar de menos calor para evitar a deslaminação do revestimento ou a queima das fibras de papel.
Plataformas sofisticadas de máquinas para fabricação de tigelas de papel armazenam perfis de vedação específicos para cada dimensão na memória de seus CLPs. Quando um operador seleciona um número de trabalho salvo, correspondente a um determinado tamanho de tigela, a máquina ajusta automaticamente os pontos de ajuste dos aquecedores, as taxas de fluxo de ar quente e a pressão do cabeçote de vedação. Isso elimina o processo de ajuste empírico por tentativa e erro, que antes consumia uma parcela significativa de cada janela de troca de produção, além de ajudar a preservar a qualidade do papel durante a transição entre um tamanho de tigela e o seguinte.
Alguns projetos de máquinas para fabricação de tigelas de papel também contam com zonas de temperatura independentes para o aquecedor da costura lateral e para a estação de vedação do fundo, permitindo que cada zona seja otimizada separadamente. Isso é especialmente valioso ao produzir tigelas cujo peso do material da parede lateral difere do peso do disco do fundo — uma situação comum quando os fabricantes utilizam folhas externas leves e impressas combinadas com discos internos mais pesados e não revestidos, para garantir resistência a vazamentos.
Sistemas de Controle e Fluxo de Trabalho para Troca de Produção
Lógica programável e parâmetros de trabalho salvos
A arquitetura de controle de uma máquina moderna de fabricação de copos de papel é tão importante para a flexibilidade multidimensional quanto o projeto mecânico. Uma IHM (interface homem-máquina) com tela de toque conectada a um CLP permite que os operadores armazenem receitas completas de trabalho para cada tamanho de copo no portfólio ativo de produtos da máquina. Cada receita registra não apenas as temperaturas de selagem mencionadas acima, mas também o tempo de indexação, o comprimento do curso de alimentação da folha, a pressão de conformação e a velocidade de saída. Recuperar uma receita salva transforma uma tarefa de ajuste anteriormente exclusiva de operadores especializados em um procedimento estruturado e repetível que qualquer operador treinado pode executar.
A profundidade da memória de parâmetros varia conforme o modelo da máquina de fabricação de copos de papel. Unidades de entrada podem armazenar de dez a vinte receitas de trabalho, enquanto modelos industriais de alta capacidade podem armazenar centenas de configurações distintas. Para instalações que operam uma ampla variedade de tamanhos de porções destinados a múltiplos clientes de restaurantes de serviço rápido (QSR), uma memória de receitas profunda reduz a carga de documentação de configuração e diminui o risco de erros de digitação durante as trocas de produção. Algumas máquinas também oferecem exportação de arquivos de receitas via USB, permitindo que um gerente de produção mantenha um backup mestre e distribua atualizações de parâmetros para várias unidades de máquina de fabricação de copos de papel localizadas no mesmo andar.
O feedback em malha fechada é outro recurso de controle que apoia a produção estável em múltiplas dimensões. Sensores que monitoram a presença da chapa, a temperatura da solda e a altura do copo conformado enviam dados em tempo real de volta para a CLP. Se uma tigela conformada ficar fora da tolerância programada de altura — sinal de que o alinhamento do molde pode ter se deslocado ou de que a curvatura da chapa é insuficiente — a máquina sinaliza a anomalia e pausa automaticamente, em vez de continuar produzindo peças fora das especificações. Esse tipo de controle adaptativo é particularmente valioso ao executar lotes menores de tamanhos especiais de tigelas, que não se beneficiam das longas corridas de estabilização de configuração típicas dos tamanhos-padrão de alta produtividade.
Sequência de troca de ferramental e estratégias de redução de tempo de inatividade
A sequência real de troca em uma máquina de copos de papel multidimensional segue uma ordem lógica projetada para minimizar o tempo fora da linha. Primeiramente, o operador esgota ou remove o estoque remanescente de chapas para o tamanho de copo que está sendo substituído; em seguida, chama na IHM a receita do novo trabalho para pré-carregar o novo conjunto de parâmetros. Enquanto os elementos aquecedores começam a atingir as novas temperaturas-alvo, o operador realiza as alterações mecânicas — trocando o conjunto de moldes, reposicionando as guias de alimentação das chapas e carregando a nova revista de chapas. Quando o trabalho mecânico é concluído, normalmente os aquecedores já se encontram dentro da faixa dos novos valores ajustados, eliminando assim tempo adicional de espera.
As instalações bem organizadas de máquinas para fabricação de tigelas de papel mantêm um carrinho dedicado para troca de ferramentas para cada conjunto de moldes em operação. Esse carrinho contém o par de moldes correspondente, o inserto-guia adequado, quaisquer componentes espaçadores necessários e um cartão pré-impresso de verificação de configuração. A utilização de um carrinho padronizado evita o problema comum de operadores buscarem componentes dispersos por uma sala de armazenamento durante uma troca sob pressão de tempo — uma das causas mais frequentes de paradas inesperadas da linha em instalações de máquinas para fabricação de tigelas de papel.
O tempo total de troca em uma máquina profissional para fabricação de tigelas de papel, com suportes de moldes de liberação rápida e adequadamente mantida, normalmente varia entre quinze e quarenta e cinco minutos, dependendo da diferença de tamanho das tigelas e da experiência do operador. Linhas que alternam entre tamanhos adjacentes — por exemplo, uma tigela de 16 onças e outra de 20 onças, com proporções semelhantes de folha plana — frequentemente conseguem realizar as trocas no extremo inferior dessa faixa. Já as transições entre tigelas muito pequenas e muito grandes, nas quais quase todos os ajustes mecânicos sofrem alterações significativas, tendem a atingir o extremo superior. O acompanhamento do tempo de troca como um indicador-chave de desempenho (KPI) estimula a melhoria contínua e ajuda a justificar investimentos em conjuntos adicionais de moldes ou em equipamentos atualizados para trocas rápidas.
Implicações práticas para o planejamento da produção
Programação eficiente de produções com múltiplas dimensões
Compreender a capacidade de troca de uma máquina de fabricação de tigelas de papel tem consequências diretas na estratégia de programação da produção. As instalações que executam frequentemente pequenos lotes com muitos diâmetros diferentes de tigelas beneficiam-se do agrupamento de pedidos com dimensões semelhantes em sequências contínuas de produção, minimizando assim a magnitude de cada ajuste mecânico. Isso é por vezes denominado programação por famílias — organizar a sequência de produção de modo que os trabalhos consecutivos compartilhem o maior número possível de parâmetros da máquina, reduzindo tanto o tempo de troca quanto o risco de desvios de qualidade entre as corridas.
Uma máquina de fabricação de tigelas de papel que opera com cinco tamanhos de tigelas em um único turno terá o melhor desempenho quando a sequência de tamanhos seguir uma varredura unidirecional — do menor para o maior ou vice-versa — em vez de alternar arbitrariamente entre tamanhos. Essa abordagem faz com que os ajustes mecânicos se acumulem em uma única direção, o que é mais fácil de acompanhar e verificar do que uma oscilação bidirecional entre configurações grandes e pequenas. Os planejadores de produção que compreendem a lógica mecânica da máquina de fabricação de tigelas de papel conseguem traduzir esse conhecimento em decisões de programação que protegem tanto a produtividade quanto a qualidade.
O planejamento de estoque de folhas de papel e discos inferiores também interage com a programação multidimensional. As folhas pré-cortadas para cada tamanho de tigela devem estar disponíveis na quantidade correta no momento da troca de tamanho. Uma máquina de fabricação de tigelas de papel forçada a pausar no meio de uma produção, porque o suprimento de folhas para o próximo tamanho ainda não foi cortado e posicionado, desperdiça a eficiência obtida por meio de uma troca mecânica rápida. Integrar a preparação das folhas à programação da produção — com o objetivo de ter as folhas do próximo tamanho prontas pelo menos um ciclo de produção antes — é uma disciplina operacional simples que multiplica o valor da flexibilidade inerente da máquina.
Investimento em conjuntos de moldes e seu papel na economia geral da linha
A flexibilidade multidimensional de uma máquina de fabricação de tigelas de papel é tão ampla quanto o número de conjuntos de moldes nos quais a instalação investiu. Cada conjunto de moldes — composto pela matriz externa, pelo punção interno, pelo guia de envolvimento e pelas ferramentas associadas — representa uma despesa de capital que deve ser justificada pelo volume de tigelas produzidas nesse tamanho. Para tamanhos de tigelas já consolidados, com demanda previsível a longo prazo, o investimento integral em um conjunto de moldes é facilmente justificável. Para tamanhos emergentes ou SKUs experimentais, alguns fabricantes celebram acordos de locação de moldes ou de rateio de custos com seu fornecedor de máquinas de fabricação de tigelas de papel.
A manutenção dos moldes também entra na equação econômica. As superfícies dos moldes em uma máquina de fabricação de tigelas de papel estão sujeitas a ciclos térmicos repetitivos, pressão mecânica e contato abrasivo com papel-cartão revestido. Com o tempo, o desgaste mínimo da superfície pode afetar a qualidade das emendas e a consistência das dimensões das tigelas. Um cronograma disciplinado de inspeção e recuperação dos moldes — normalmente vinculado à contagem de ciclos de produção, em vez de intervalos calendáricos — prolonga a vida útil dos moldes e evita a degradação gradual da qualidade, que, caso contrário, pode passar despercebida até que cheguem reclamações dos clientes.
O custo total da operação multidimensional em uma máquina de copos de papel inclui, portanto, não apenas a própria máquina, mas também o conjunto de moldes, a infraestrutura de armazenamento e manutenção, bem como o investimento em treinamento necessário para executar trocas limpas de forma consistente. As instalações que levam em consideração todos esses fatores ao avaliar a aquisição de uma máquina de copos de papel tomam decisões mais fundamentadas sobre quais especificações da máquina realmente necessitam, em vez de quais capacidades permaneceriam inutilizadas, dada sua verdadeira variedade de produtos.
Perguntas Frequentes
Quanto tempo leva para alterar as dimensões de um copo em uma máquina de copos de papel?
Em uma máquina de copos de papel equipada com suportes de moldes de liberação rápida e receitas de trabalho salvas no IHM, um operador treinado normalmente consegue concluir uma troca de dimensões em quinze a quarenta e cinco minutos. O tempo exato depende do grau de diferença entre as dimensões dos copos anteriores e os novos, da organização do armazenamento das ferramentas e do nível de experiência do operador com o modelo específico da máquina.
Executar múltiplas dimensões de taças em uma única máquina de fabricação de taças de papel afeta a qualidade do produto?
Executar múltiplas dimensões não reduz intrinsecamente a qualidade, desde que a troca de configuração seja realizada corretamente. Os riscos à qualidade surgem quando o alinhamento dos moldes não é verificado após a instalação, quando os parâmetros de vedação não são ajustados adequadamente para o novo peso do material ou quando as configurações de alimentação da folha (blank) permanecem nos valores utilizados para o tamanho anterior. Uma lista de verificação estruturada de troca de configuração, específica para cada dimensão de taça, minimiza esses riscos em qualquer máquina de fabricação de taças de papel bem mantida.
Quantos tamanhos de taças uma única máquina de fabricação de taças de papel normalmente consegue acomodar?
A maioria dos modelos de máquinas industriais para fabricação de tigelas de papel é projetada com uma faixa mecânica de ajuste que abrange um intervalo definido de diâmetros e alturas — por exemplo, de aproximadamente 90 mm a 180 mm de diâmetro superior e de 40 mm a 90 mm de altura. Dentro dessa faixa, o número de tamanhos distintos que uma máquina pode produzir é limitado apenas pela quantidade de conjuntos de moldes adquiridos e pela capacidade de armazenamento de receitas do sistema de controle. É comum que instalações produtivas ativas mantenham quatro a oito configurações distintas de tamanhos de tigelas por máquina de fabricação de tigelas de papel.
Qual é a diferença entre uma máquina para tigelas de papel e uma máquina para copos de papel em termos de flexibilidade de tamanho?
As máquinas para copos de papel e as máquinas para tigelas de papel compartilham princípios de conformação semelhantes, mas diferem na geometria para a qual são otimizadas. As máquinas para tigelas são normalmente projetadas para recipientes de diâmetro maior e altura menor, com ângulos de conicidade mais acentuados, o que exige uma geometria distinta dos moldes e proporções diferentes da folha em comparação com os cilindros mais altos e estreitos produzidos em uma máquina para copos. Uma máquina para tigelas de papel pode, em geral, acomodar uma faixa mais ampla de variação de diâmetro em relação à altura do que uma máquina para copos, tornando-a mais adequada aos diversos formatos rasos de recipientes comuns nas aplicações de serviço de alimentos.
Sumário
- O Mecanismo Central de Formação e Por Que Ele Permite Variação de Tamanho
- Sistemas Mecânicos de Ajuste que Permitem Operação em Múltiplas Dimensões
- Sistemas de Controle e Fluxo de Trabalho para Troca de Produção
- Implicações práticas para o planejamento da produção
-
Perguntas Frequentes
- Quanto tempo leva para alterar as dimensões de um copo em uma máquina de copos de papel?
- Executar múltiplas dimensões de taças em uma única máquina de fabricação de taças de papel afeta a qualidade do produto?
- Quantos tamanhos de taças uma única máquina de fabricação de taças de papel normalmente consegue acomodar?
- Qual é a diferença entre uma máquina para tigelas de papel e uma máquina para copos de papel em termos de flexibilidade de tamanho?