
 EN



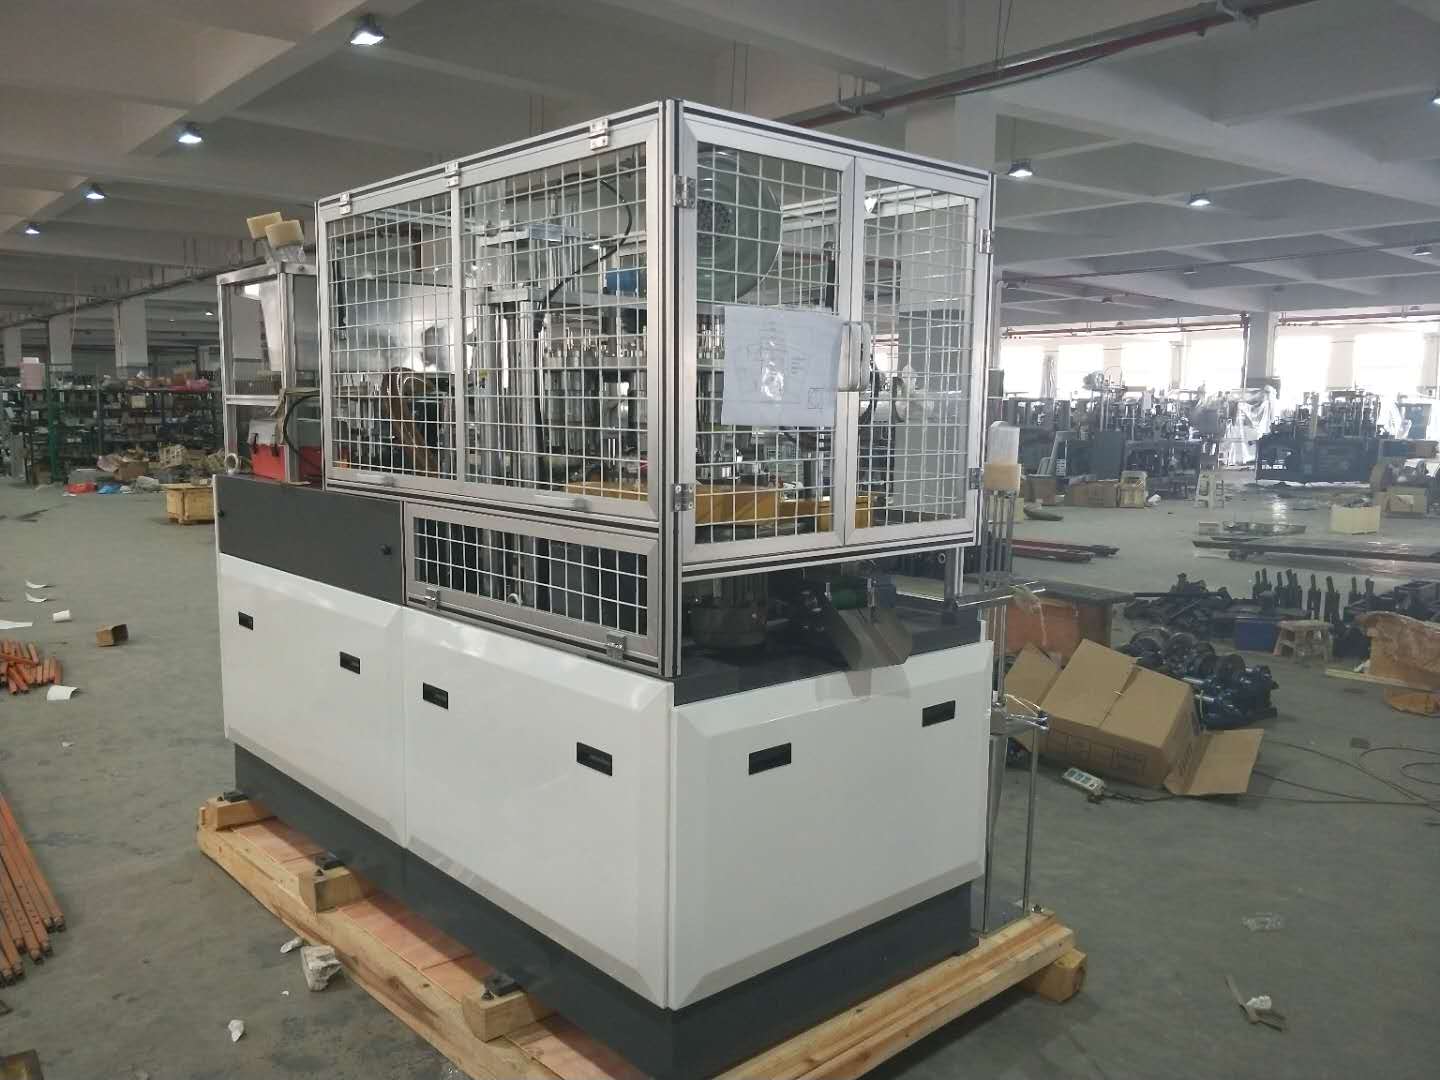
Nykyajan elintarvikkeiden pakkaaminen vaatii joustavuutta. Yhdessä tuotantolaitoksessa saattaa olla tarve valmistaa yhden työvuoron aikana sekä keittokastikkeen astioita, salaattikontteja että välipalakuppeja, joilla kaikilla on eri halkaisijat, korkeudet ja seinämien kulmat. Valmistajille, jotka kohtaavat tämän todellisuuden, on tärkeää ymmärtää, kuinka paperiainenkone käsittelee useita eri kuppimittaa yhdellä jatkuvalla linjalla — tämä ei ole pelkkä tekninen kuriositeetti, vaan suora liiketoimintakysymys, joka liittyy tuotantotehokkuuteen, vaihtoajan kustannuksiin ja markkinoiden vastaavuuteen.
Vastaus piilee modulaarisen työkalujen suunnittelun, tarkkojen mekaanisten säätöjärjestelmien ja älykkään ohjausarkkitehtuurin yhdistelmässä. Hyvin suunniteltu paperikupin kone ei ole rajoitettu yhteen ainoaan geometriaan. Sen sijaan se on rakennettu vaihdettavien muottisarjojen ja ohjelmoitavien liikeprofiilien varaan, joiden avulla käyttäjä voi siirtyä yhdestä kupin koosta toiseen ilman, että koko tuotantolinjaa täytyy purkaa. Tässä artikkelissa käydään tarkasti läpi, miten tämä moniulotteinen kyky saavutetaan, mitä se tarkoittaa käytännössä ja mitä käyttäjien tulisi ymmärtää ennen kuin luotavat siihen täyden tuotantokapasiteetin mittaisessa käytössä.
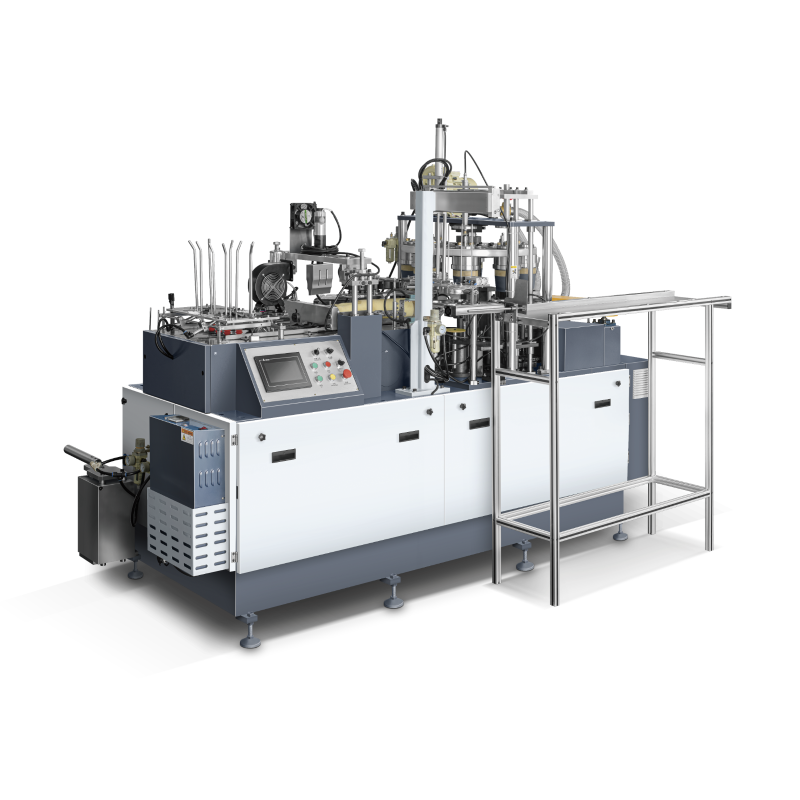
Ydinmuovausmekanismi ja sen tukema koon vaihtelukyky
Kuinka paperipohja muodostuu kupiksi
Jokainen paperimaljikkakone aloittaa työnsä esileikatulla, tuulilasin muotoisella paperipohjalla. Tämä pohja vedetään lehtisen varastosta, kierretään kartioksi ja puristetaan muottilaitteeseen, jossa lämpö ja paine yhdistävät sivuseinän sauman. Pohjalevy asennetaan sen jälkeen paikalleen ja liitetään ultraäänillä tai lämpöliitoksella valmiiksi astiaksi. Mitallinen tulos — halkaisija, korkeus ja kartiomaisuuskulma — määrittyy melkein kokonaan muottisarjan geometriasta sekä mekaanisista parametreista, jotka ohjaavat pohjan syöttöä ja kiertämistä.
Koska muotti on ensisijainen muotoa määrittävä komponentti, kuppimittojen muuttaminen tarkoittaa perustavanlaatuisesti muotin vaihtamista. Tämä on monikokoisuuden mahdollistavan yksittäisen paperikuppikoneen perussuunnitteluperiaate. Sen sijaan, että koneen voimanvälitysjärjestelmä, lämmitysjärjestelmä tai kuljetusindeksoija rakennettaisiin uudelleen, valmistajat suunnittelevat koneen niin, että muottikantaja hyväksyy eri kokoisia standardoituja muottitulppia. Koneen muut osat pysyvät paikoillaan, ja ainoastaan muotoon vaikuttavat osat vaihdetaan.
Tämä lähestymistapa ei ole sattumaa. Se heijastaa vuosikymmeniä kestänyttä laitteiston hienosäätöä, jonka tarkoituksena on vähentää tuotekoodimuutoksen kustannuksia per SKU. Paperikuppikone, joka vaatisi täydellisen purkamisen jokaisen koon vaihtamisen yhteydessä, olisi epäkäytännöllinen markkinoilla, joissa pakkauskoot lisääntyvät nopeasti annoskoon säätöä koskevien trendien ja pikaruokapalveluiden vaatimusten mukaisesti.
Muotostationin geometria ja sen rooli mitallisessa joustavuudessa
Paperikupin valssausasema sisältää tyypillisesti ulomman muotin (leikkuumuotin) ja sisemmän pistäimen tai muottitangon. Ulomman muotin tehtävänä on määrittää kupin ulkoprofiili, kun taas sisempi pistäin hallitsee sisätilavuutta ja seinämän tasaisuutta. Kun vaaditaan eri kokoista kuppia, molemmat osat on vaihdettava parina, jotta säilytetään seinämän paksuuden yhdenmukaisuus ja saumojen kohdistuminen.
Edistyneissä paperikupin koneiden suunnittelussa muottikannattimessa käytetään nopeaa irrotuskiinnitystä, mikä mahdollistaa koulutetun operaattorin vaihtaa muottisarjan minuutteja kuluessaan eikä tunteja. Muottien sijoituspinnoilla on erinomaisen tiukat mittatoleranssit, joten jokainen muottisarja asettuu takaisin täsmälleen samaan asemaan riippumatta siitä, kuinka monta kertaa sitä on aiemmin asennettu. Tämä toistettavuus on välttämätöntä – jo murto-osan millimetriä muottien epäkohdistuminen johtaa näkyviin sauma-ongelmiin tai kanttaan sopimattomuuteen valmiissa kupissa.
Jotkut paperikupin koneiden konfiguraatiot menevät vielä pidemmälle käyttämällä segmentoituja ulkoisia muotteja säädettävillä kammaringeillä. Nämä mahdollistavat rajoitetun halkaisijan säädön ilman täysimuottien vaihtoa, mikä on erityisen hyödyllistä, kun valmistaja tarvitsee sopeuttaa tuotteen kokoa hieman alueellisesti saman tuoteperheen sisällä. Tämän tyyppinen säädettävyys vähentää täysmuottisarjojen määrää, joka tehtaalla on pidettävä varastossa.
Mekaaniset säätöjärjestelmät, jotka mahdollistavat moniulotteisen toiminnan
Tyhjän levyn syöttöpolku ja leikkauskoon koordinointi
Paperikupin valmistuskone, joka käsittelee useita kupin mittoja, täytyy myös käsitellä useita eri kokoisia levypaloja. 32 unssin kupille tarkoitettu tuulilasin muotoinen levypala on huomattavasti suurempi kuin 12 unssin kupille tarkoitettu levypala, ja levypalan kuljetusreitti — mukaan lukien levypalamagasiini, imukäsivarren siirto ja kääntöohjain — täytyy ottaa tämä ero huomioon. Monikokoinen toimintaan suunnitellut koneet käyttävät säädettäviä magasiinin leveysohjaimia ja ohjelmoitavaa imuputken sijoittelua, jotta eri kaaripituudeltaan ja säteeltään olevia levypaloja voidaan käsitellä ilman laitteiston vaihtoa.
Kääntöohjain, joka käärtää tyhjän muottipuun ympärille, on erityisen herkkä tyhjän geometrialle. Jos ohjaimen säde ei vastaa tyhjän tarkoitettua kaarevuutta, sivuseinä joko päältyy epätasaisesti tai jättää aukon, joka heikentää sauman liitosta. Joustavissa paperikupin koneissa kääntöohjain on joko vaihdettavissa osana muottipakettia tai jatkuvasti säädettävissä kalibroidulla ruuvimekanismilla. Käyttäjät merkaavat ohjaimen asetuksen jokaiselle kupin mitalle asennusviitekorttiin tai uudemmissa koneissa HMI-parametrimuistiin.
Tyhjän kappaleen koon sovittaminen koskee myös paperirullaa tai tyhjiä kappaleita toimittavaa ylävirtaista osaa. Jos paperikupin kone on integroitu jatkuvatoimiseen leikkuuasemaan, leikkuumatriisi täytyy myös vaihtaa tai ohjelmoida uudelleen vastaamaan uutta tyhjän kappaleen geometriaa. Erilliset paperikupin koneet, jotka käyttävät esileikattuja kappaleita, vaativat ainoastaan tyhjien kappaleiden magneettisäiliön sisällön vaihtoa, mikä on nopeampaa, mutta edellyttää esileikattujen varastojen etukäteistä valmistelua jokaiselle aktiiviselle SKU:lle.
Tiivistystä lämpötilalla ja paineprofiileilla kupin mittojen mukaan
Lämmöneristetyn sulkuominaisuuden suorituskyky paperikupillakoneessa liittyy suoraan materiaalin paksuuteen, pinnoitustyyppeihin ja tyhjän kappaleen päällekkäisyyden ja pohjalevyn kosketuspinta-alaan. Kun kupin mitat muuttuvat, kaikki nämä kolme muuttujaa voivat muuttua yhtä aikaa. Suurempi kuppi käyttää yleensä painavampaa pahvia, jossa on paksumpi PE-pinnoite, mikä vaatii korkeampaa sulku lämpötilaa ja pidempää pysähtymisaikaa. Pienempi ja ohuempi kuppi voi vaatia vähemmän lämpöä, jotta pinnoitetta ei irtoaisi tai paperikuidut palaisi.
Edistyneet paperikupin valmistuskoneiden alustat tallentavat kokoerityisiä tiivistysprofiileja ohjelmoitavan logiikan muistissaan. Kun käyttäjä kutsuu esiin tallennetun työnumeron, joka vastaa tiettyä kupin kokoa, kone säätää automaattisesti lämmittimen asetusarvot, kuuman ilman virtausnopeudet ja tiivistyspään paineen. Tämä poistaa kokeiluun ja virheeseen perustuvan säädön, joka aiemmin kulutti merkittävän osan jokaisesta vaihtoikkunasta, ja auttaa suojamaan paperin laatua siirtymäkaudella yhdestä kupinkoosta seuraavaan.
Jotkin paperikupin valmistuskoneiden suunnitteluratkaisut sisältävät myös erilliset lämpötilavyöhykkeet sivuseinän saumalämmittimeen ja pohjan tiivistysasemaan, mikä mahdollistaa kummankin vyöhykkeen erillisen optimoinnin. Tämä on erityisen arvokasta kupin valmistuksessa, jossa sivuseinän materiaalin paino eroaa pohjalevyn materiaalin painosta – yleinen tilanne, kun valmistajat käyttävät kevyitä painettuja ulkoisia levyjä yhdistettynä tiukempaan vuotovastukseen suunniteltuihin raskaisiin päällystämättömiin sisälevyihin.
Ohjausjärjestelmät ja vaihtoprosessin työnkulku
Ohjelmoitava logiikka ja tallennetut työparametrit
Modernin paperikupin koneen ohjausarkkitehtuuri on yhtä tärkeä moniulotteiseen joustavuuteen kuin mekaaninen suunnittelu. Kosketusnäytöllä varustettu käyttöliittymä (HMI), joka on kytketty ohjauslogiikkayksikköön (PLC), mahdollistaa käyttäjien tallentaa täydelliset työohjeet jokaiselle kupille, joka kuuluu koneen aktiiviseen tuotevalikoimaan. Jokainen ohje sisältää ei ainoastaan edellä mainitut sulku lämpötilat, vaan myös indeksointiajan, tyhjän pohjan syöttömatkan, muovauksen paineen ja tuotantonopeuden. Tallennetun ohjeen kutsuminen takaisin muuttaa entisen vain ammattimaisesti suoritettavan säätötehtävän rakennetun, toistettavan menettelyn, jonka mikä tahansa koulutettu käyttäjä voi suorittaa.
Parametrimuistin syvyys vaihtelee paperikupin koneen mallin mukaan. Alkutasoiset yksiköt voivat tallentaa kymmenen–kaksikymmentä työohjetta, kun taas korkeakapasiteettiset teollisuusmallit voivat säilyttää satoja erilaisia konfiguraatioita. Tiloihin, joissa valmistetaan laajaa osakokojen valikoimaa useille pikaruokapalvelujen (QSR) asiakkaille, syvä reseptimuisti vähentää asennusdokumentointikuormaa ja alentaa virheiden riskiä parametrien syöttämisessä vaihto-tilanteissa. Joissakin koneissa on myös mahdollisuus tuoda reseptitiedostot ulkoiselle USB-muistilaiteelle, mikä mahdollistaa tuotannonjohtajan ylläpitämän päävarmuuskopion sekä parametri päivitysten jakamisen useille paperikupin koneille samalla tuotantotasolla.
Suljettu takaisinkytkentäpiiri on toinen säätöominaisuus, joka tukee vakaita moniulotteisia tuotantoprosesseja. Anturit, jotka seuraavat tyhjän levykappaleen läsnäoloa, sauman lämpötilaa ja muovatun kupin korkeutta, lähettävät reaaliaikaista tietoa takaisin ohjausjärjestelmään (PLC). Jos muovattu kulho poikkeaa ohjelmoitusta korkeustoleranssista – mikä viittaa siihen, että muottien asento saattaa olla siirtynyt tai että tyhjän levykappaleen kierre ei ole riittävä – kone merkitsee poikkeaman ja pysähtyy automaattisesti sen sijaan, että jatkaisi eritasoisen tuotteen valmistamista. Tämäntyyppinen sopeutuva säätö on erityisen arvokas pienempien erien erikoiskulhojen valmistuksessa, jossa ei hyödynnetä pitkiä käynnistysvakautusajoja, joita tavallisesti käytetään suurten sarjojen standardikokoisten kulhojen tuotannossa.
Vaihtosarja ja käyttökatkojen vähentämisen strategiat
Moniulotteisen paperikupin koneen todellinen vaihtosarja noudattaa loogista järjestystä, joka on suunniteltu vähentämään poissaoloa käytöstä mahdollisimman paljon. Operaattori tyhjentää ensin tai poistaa jäljelle jääneen tyhjän materiaalin ulosmenovaihtoehdon mukaisen kupin koon osalta ja kutsuu sitten HMI:n kautta kohdeurakan reseptin, jotta uusi parametrijoukko ladataan etukäteen. Kun lämmityselementit alkavat lämpenemään uusien lämpötilatavoitteiden mukaisesti, operaattori suorittaa mekaaniset muutokset — vaihtaa muottijoukon, säätää uudelleen tyhjän materiaalin syöttöohjaimet ja lataa uuden tyhjän materiaalin magneetin. Kun mekaaninen työ on valmis, lämmittimet ovat yleensä jo uusien asetusarvojen sisällä, mikä poistaa tarpeen lisäodotusaikaa.
Hyvin järjestetyissä paperikupin koneiden tiloissa ylläpidetään erillistä vaihtokärryä jokaista käytössä olevaa muottisarjaa kohden. Kärry sisältää paritetun muottiparin, vastaavan ohjauslisäosan, tarvittavat etäisyyskappaleet sekä etukäteen painetun asennustarkistuskortin. Standardoidun kärryn käyttö estää yleisen ongelman, jossa työntekijät etsivät komponentteja varastotilasta aikapaineen vallitessa vaihtotoimenpiteen aikana – tämä on yksi yleisimmistä odottamattoman tuotantolinjan pysähtymisen syistä paperikupin koneasennuksissa.
Kokonaismuutosaika ammattimaisesti huolletussa paperikupillakoneessa nopeasti irrotettavilla muottipidikkeillä vaihtelee yleensä viidentoista ja neljänkymmenen viiden minuutin välillä riippuen kupin koon eroista ja käyttäjän kokemuksesta. Tuotantolinjat, jotka vaihtavat vierekkäisiä kokoja – esimerkiksi 16 unssin ja 20 unssin kupin, joilla on samankaltaiset levyprosentit – saavuttavat usein muutokset tämän alueen alapäässä. Siirtyminen hyvin pienistä hyvin suuriin kuppeihin, jolloin lähes kaikki mekaaniset asetukset muuttuvat merkittävästi, vie aikaa tämän alueen yläpäässä. Muutosaikaa seuraamalla KPI:nä edistetään jatkuvaa parantamista ja voidaan perustella lisämuittojen tai päivitetyn nopean vaihdon laitteiston hankintaa.
Käytännön vaikutukset tuotannon suunnitteluun
Moniulotteisten tuotantojen tehokas aikatauluttaminen
Paperikupin koneen vaihtokyvyn ymmärtämisellä on suoria vaikutuksia tuotannon aikataulutusstrategiaan. Tehtaissa, joissa valmistetaan usein pieniä eriä monen eri kupin koon mukaan, hyötyy siitä, että samankokoiset tilaukset ryhmitellään peräkkäisiksi tuotantokierroiksi, mikä vähentää jokaisen mekaanisen säädön laajuutta. Tätä kutsutaan joskus perhe-aikataulutukseksi – tuotantojärjestyksen järjestely siten, että peräkkäiset tehtävät jakavat mahdollisimman monta konen parametria, mikä vähentää sekä vaihtoaikaa että laadun heilahtelun riskiä erien välillä.
Paperikulhukone, joka valmistaa viittä eri kulhukokoa yhdellä työvuorolla, toimii parhaiten, kun kokojärjestys etenee yhteen suuntaan — pienimmästä suurimpaan tai päinvastoin — eikä hyppielä mielivaltaisesti eri kokojen välillä. Tämä menetelmä tarkoittaa, että mekaaniset säädöt kertyvät yhteen suuntaan, mikä on helpompaa seurata ja tarkistaa kuin kahden suunnan vaihtelu suurten ja pienten asetusten välillä. Tuotannon suunnittelijat, jotka ymmärtävät paperikulhukoneen mekaanisen logiikan, voivat kääntää tämän tiedon aikataulusuunnittelun päätöksiksi, jotka turvaavat sekä tuotantotehon että laadun.
Paperityhjäkappaleiden ja pohjalevyjen varastosuunnittelu vaikuttaa myös moniulotteiseen aikataulutukseen. Jokaisen kulhon koon esileikatut tyhjäkappaleet on oltava saatavilla oikeassa määrässä vaihtoaikana. Paperikulhom kone, joka joutuu keskeyttämään toimintansa kesken tuotantokierroksen, koska seuraavan koon tyhjäkappaleita ei ole vielä leikattu ja valmisteltu paikalle, hukkaa tehokkuusetun, joka saavutettiin nopealla mekaanisella koonvaihdolla. Tyhjäkappaleiden valmistuksen integroiminen tuotantosuunnitelmaan – tavoitteena, että seuraavan koon tyhjäkappaleet ovat valmiit vähintään yhden tuotantokierroksen eteenpäin – on suoraviivainen toimintatapa, joka moninkertaistaa koneen sisäisen joustavuuden arvon.
Muottisarjan investointi ja sen rooli koko linjan taloudellisuudessa
Paperikupin valmistuskoneen moniulotteinen joustavuus on yhtä laaja kuin sen valmistuslaitoksen sijoittamat muottisarjat. Jokainen muottisarja — johon kuuluvat ulkoinen leikkuumuotti, sisäinen työntömuotti, kääntöohjain ja liittyvä työkaluista koostuva varustus — edustaa pääomasijoitusta, jonka oikeuttaminen perustuu kyseisessä koolle tuotettujen kuppien määrään. Vakiintuneille kupinkoille, joiden pitkäaikainen kysyntä on ennakoitavissa, koko muottisarjan sijoittaminen on suoraviivaisesti oikeutettavissa. Uusille koille tai kokeilukappaleille (trial SKUs) jotkut valmistajat sopivat paperikupin valmistuskoneen toimittajansa kanssa muottien vuokrasopimuksista tai kustannusten jakamisesta.
Muottien huolto vaikuttaa myös taloudellisiin näkökohtiin. Paperikupin koneen muotteihin kohdistuu toistuvaa lämpökuormitusta, mekaanista painetta ja kulumista aiheuttavaa kosketusta pinnoitettuun pahvilevyyn. Ajan myötä pieni pinnan kulumisilmiö voi vaikuttaa sauman laatuun ja kupin mittojen tarkkuuteen. Tarkka muottien tarkastus- ja korjaussuunnitelma – joka yleensä perustuu tuotantokierrosten lukumäärään eikä kalenteriaikaväleihin – pidentää muottien käyttöikää ja estää laadun hitaan heikkenemisen, joka muuten voisi jäädä huomaamatta, kunnes asiakkaat ilmoittavat ongelmista.
Moniulotteisen toiminnan kokonaiskustannukset paperikupin koneessa sisältävät siis paitsi itse koneen myös muottipakettien valikoiman, varastointi- ja huoltovälineistön sekä koulutusinvestoinnit, jotka ovat tarpeen siirtyäkseen puhtaasti vaihtoihin johdonmukaisesti. Teollisuuslaitokset, jotka ottavat kaikki nämä tekijät huomioon arvioidessaan paperikupin konetta ostettaessa, tekevät paremmin perusteltuja päätöksiä siitä, mitkä koneen ominaisuudet ovat todella tarpeen ja mitkä kyvyt jäisivät käyttämättä heidän todellisen tuoteseoksensa perusteella.
UKK
Kuinka kauan kestää vaihtaa kupin mittoja paperikupin koneessa?
Paperikupin koneessa, jossa on nopeasti irrotettavat muottipitimet ja tallennetut HMI-työohjeet, koulutettu operaattori voi yleensä suorittaa mittojen vaihdon viidessätoista–neljäkymmenenviidessä minuutissa. Tarkka aika riippuu poistuvan ja tulevan kupin kokoeroista, työkalujen varastoinnin järjestämisestä sekä operaattorin kokemuksesta tietyn koneen mallin kanssa.
Vaikuttaako useiden kuppimittausten käyttäminen yhdellä paperikuppi-koneella tuotteen laatuun?
Useiden mittauksien käyttäminen ei itsessään heikennä laatua, kunhan vaihto suoritetaan oikein. Laatueriskit syntyvät, kun muottien sijoittumista ei tarkisteta asennuksen jälkeen, kun sulkuasetukset eivät ole sopeutettu uuden materiaalin painoon tai kun tyhjän levyn syöttöasetukset jätetään edellisen koon arvoihin. Jokaiselle kupin mitalle erityisesti laadittu rakennettu vaihtoluettelo vähentää näitä riskejä millä tahansa hyvin huolletulla paperikuppi-koneella.
Kuinka monta kupin kokoa yksi paperikuppi-kone voi yleensä käsitellä?
Useimmat teollisuuden käyttämät paperikupin valmistuskoneet on suunniteltu mekaanisella säätöalueella, joka kattaa määritellyn halkaisijoiden ja korkeuksien vaihteluvälin — esimerkiksi noin 90 mm–180 mm yläreunan halkaisija ja 40 mm–90 mm korkeus. Tällä alueella koneen kyky valmistaa eri kokoisia kuppeja rajoittuu ainoastaan ostettujen muottipakettien lukumäärään ja ohjausjärjestelmän reseptien tallennuskapasiteettiin. On yleistä, että toimivat tuotantolaitokset pitävät yhtä paperikupin valmistuskonetta kohden neljää–kahdeksaa eri kupinkokoa.
Mikä on ero paperikupin valmistuskoneen ja paperikupin valmistuskoneen välillä kokojen joustavuuden suhteen?
Paperikuppien ja paperikulhojen valmistuskoneet jakavat samanlaiset muovausperiaatteet, mutta niitä on optimoitu eri geometrioiden tuottamiseen. Kulhom koneet on yleensä suunniteltu leveämpiä halkaisijoita ja pienempiä korkeuksia olevien astioiden valmistukseen suuremmilla kallistuskulmilla, mikä vaatii erilaista muottigeometriaa ja leikekappaleiden suhteita verrattuna kuppien valmistuskoneella tuotettaviin korkeampiin ja kapeampiin sylintereihin. Paperikulhom kone voi yleensä sallia suuremman vaihtelun halkaisijassa suhteessa korkeuteen kuin paperikuppien valmistuskone, mikä tekee siitä paremmin soveltuvan monenlaisiin pintavaikeisiin astiamuotoihin, joita käytetään yleisesti ravintolapalveluissa.
Sisällysluettelo
- Ydinmuovausmekanismi ja sen tukema koon vaihtelukyky
- Mekaaniset säätöjärjestelmät, jotka mahdollistavat moniulotteisen toiminnan
- Ohjausjärjestelmät ja vaihtoprosessin työnkulku
- Käytännön vaikutukset tuotannon suunnitteluun
-
UKK
- Kuinka kauan kestää vaihtaa kupin mittoja paperikupin koneessa?
- Vaikuttaako useiden kuppimittausten käyttäminen yhdellä paperikuppi-koneella tuotteen laatuun?
- Kuinka monta kupin kokoa yksi paperikuppi-kone voi yleensä käsitellä?
- Mikä on ero paperikupin valmistuskoneen ja paperikupin valmistuskoneen välillä kokojen joustavuuden suhteen?