
 EN



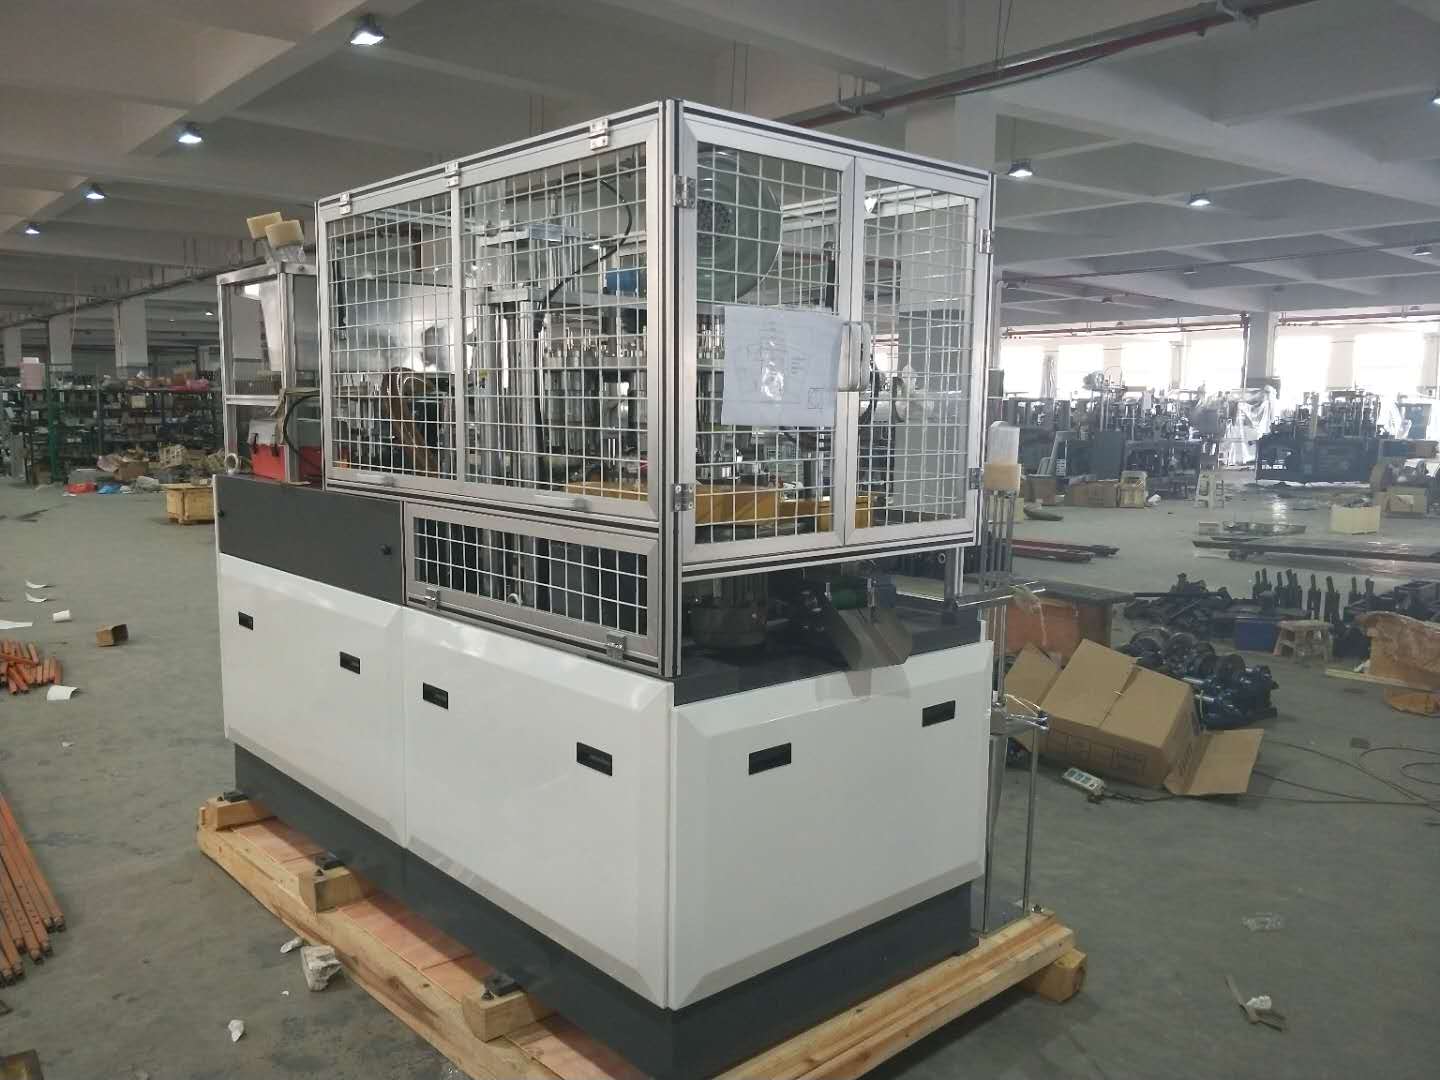
L’imballaggio alimentare moderno richiede flessibilità. Un unico impianto produttivo potrebbe dover realizzare, nello stesso turno, ciotole per zuppa, contenitori per insalata e tazze per snack, ciascuno con diametri, altezze e angoli delle pareti diversi. Per i produttori che si trovano ad affrontare questa realtà, comprendere come una macchina per Ciotole di Carta gestisca più dimensioni di ciotola su un’unica linea continua non è semplicemente una curiosità ingegneristica: si tratta di una questione aziendale diretta legata alla produttività, ai costi di cambio formato e alla reattività verso il mercato.
La risposta risiede in una combinazione di progettazione modulare degli utensili, sistemi di regolazione meccanica precisa e un’architettura di controllo intelligente. Una macchina per la produzione di ciotole di carta ben progettata non è vincolata a una singola geometria. Al contrario, è costruita intorno a set di stampi intercambiabili e profili di movimento programmabili che consentono agli operatori di passare da una dimensione di ciotola all’altra senza dover smontare l’intera linea. Questo articolo illustra esattamente come viene realizzata tale capacità multidimensionale, cosa significa nella pratica e quali aspetti gli operatori devono comprendere prima di affidarsi ad essa su scala produttiva completa.
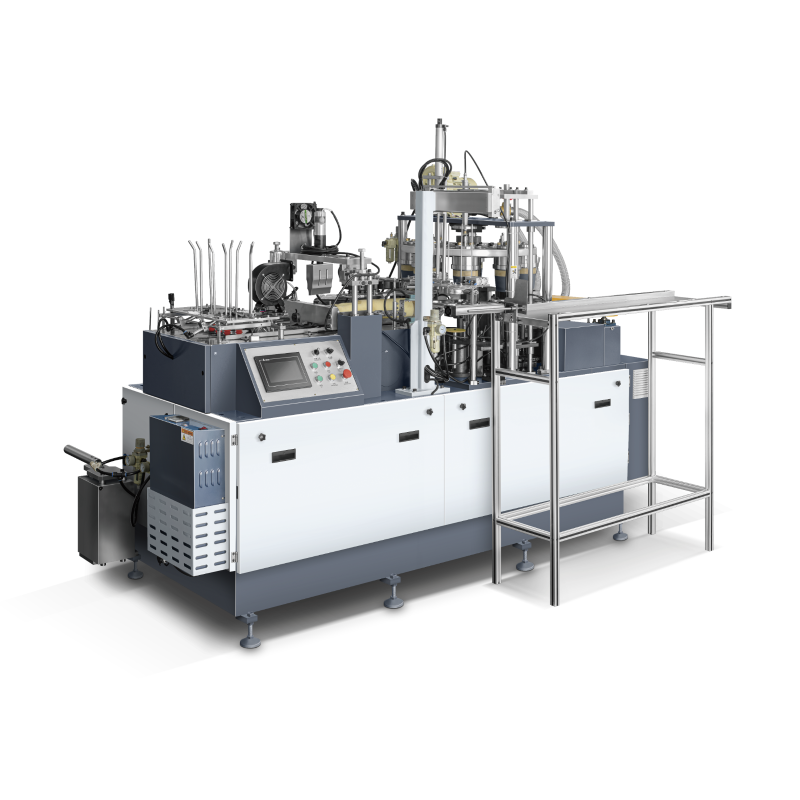
Il meccanismo fondamentale di formatura e il motivo per cui supporta la variazione delle dimensioni
Come il foglio di carta diventa una ciotola
Ogni macchina per la produzione di ciotole di carta inizia il proprio lavoro con una sagoma di carta pre-tagliata a forma di ventaglio. Tale sagoma viene estratta da un magazzino, arrotolata a formare un cono e quindi pressata in uno stampo di formatura, dove calore e pressione saldano il giunto laterale della parete. Il disco inferiore viene quindi inserito e sigillato ultrasonicamente o termicamente per completare il recipiente. Il risultato dimensionale — diametro, altezza, angolo di rastrematura — è determinato quasi interamente dalla geometria del set di stampi e dai parametri meccanici che regolano l’alimentazione e l’avvolgimento della sagoma.
Poiché lo stampo è il componente principale che definisce la forma, modificare le dimensioni della ciotola significa fondamentalmente modificare lo stampo. Questa è la logica progettuale alla base della capacità multi-dimensionale su una singola macchina per ciotole di carta. Invece di ricostruire il gruppo di trasmissione, il sistema di riscaldamento o l'indice di trasporto, i produttori progettano la macchina in modo che il supporto dello stampo accetti inserti standardizzati di stampi di diverse dimensioni. Il resto della macchina rimane in posizione, mentre vengono sostituite soltanto le parti critiche per la definizione della forma.
Questo approccio non è casuale. Esso riflette decenni di perfezionamento degli impianti volti a ridurre il costo associato alla modifica di ogni SKU. Una macchina per ciotole di carta che richiedesse lo smontaggio completo per ogni cambio di dimensione sarebbe impraticabile in un mercato in cui le dimensioni degli imballaggi si moltiplicano rapidamente in risposta alle tendenze del controllo delle porzioni e alle specifiche dei ristoranti con servizio rapido.
Geometria della stazione di formatura e il suo ruolo nella flessibilità dimensionale
La stazione di formatura di una macchina per ciotole di carta contiene tipicamente uno stampo esterno (la matrice) e un punzone interno o mandrino. Lo stampo esterno controlla il profilo esterno della ciotola, mentre il punzone interno regola il volume interno e l'uniformità delle pareti. Quando è richiesta una diversa dimensione della ciotola, entrambi gli elementi devono essere sostituiti come coppia abbinata per mantenere costante lo spessore delle pareti e l'allineamento della giunzione.
I design avanzati di macchine per ciotole di carta prevedono morsetti a sgancio rapido sul supporto dello stampo, consentendo a un operatore qualificato di sostituire l'intero set di stampi in pochi minuti anziché in ore. Le superfici di posizionamento degli stampi sono lavorate con tolleranze estremamente strette, in modo che ogni set di stampi si inserisca esattamente nella stessa posizione, indipendentemente dal numero di volte in cui è stato installato. Questa ripetibilità è essenziale: anche una frazione di millimetro di disallineamento tra gli stampi si traduce in difetti visibili della giunzione o in problemi di adattamento del coperchio nella ciotola finita.
Alcune configurazioni di macchine per la produzione di ciotole di carta vanno oltre, utilizzando stampi esterni segmentati con anelli camma regolabili. Questi consentono un limitato intervallo di regolazione del diametro senza dover sostituire completamente lo stampo, soluzione particolarmente utile quando un produttore deve adattarsi a lievi variazioni dimensionali regionali all’interno della stessa famiglia di prodotti. Questo tipo di regolabilità riduce il numero di set completi di stampi che un impianto deve tenere in magazzino.
Sistemi meccanici di regolazione che abilitano il funzionamento su più dimensioni
Coordinamento del percorso di alimentazione della lamiera e della dimensione di taglio
Una macchina per la produzione di ciotole di carta che gestisce diverse dimensioni di ciotole deve inoltre gestire diversi formati di fogli grezzi. Il foglio grezzo a forma di ventaglio per una ciotola da 32 once è notevolmente più grande di quello per una tazza da 12 once, e il percorso di alimentazione — compresi il magazzino dei fogli grezzi, il braccio di trasferimento a depressione e la guida avvolgente — deve essere in grado di accomodare tale differenza. Le macchine progettate per il funzionamento con più formati utilizzano guide regolabili per la larghezza del magazzino e una posizionatura programmabile delle ventose, in modo da gestire fogli grezzi con diverse lunghezze d’arco e raggi senza dover sostituire componenti hardware.
La guida avvolgente, che avvolge la lamiera intorno al mandrino, è particolarmente sensibile alla geometria della lamiera. Se il raggio della guida non corrisponde alla curvatura prevista della lamiera, la parete laterale si sovrapporrà in modo irregolare oppure lascerà un'intercapedine che indebolisce il collegamento del giunto. Nei modelli di macchine per ciotole di carta flessibili, la guida avvolgente è o intercambiabile come parte del kit dello stampo oppure regolabile continuamente tramite un meccanismo a vite calibrato. Gli operatori registrano l’impostazione della guida per ogni dimensione della ciotola su una scheda di riferimento per la messa a punto oppure, sulle macchine più recenti, nella memoria dei parametri dell’HMI.
Il coordinamento delle dimensioni della sagoma comprende anche il rifornimento di rotoli di carta o sagome a monte. Se la macchina per ciotole di carta è integrata con una stazione di taglio in linea, la matrice di taglio deve essere sostituita o riprogrammata per adattarsi alla nuova geometria della sagoma. Le macchine stand-alone per ciotole di carta che utilizzano sagome pre-tagliate richiedono semplicemente la sostituzione del contenuto del magazzino delle sagome, operazione più rapida ma che presuppone una preparazione anticipata delle scorte pre-tagliate per ogni SKU attivo.
Profili di temperatura e pressione di sigillatura in base alle dimensioni della ciotola
Le prestazioni di sigillatura termica in una macchina per ciotole di carta sono direttamente correlate allo spessore del materiale, al tipo di rivestimento e all’area di contatto tra la sovrapposizione della sagoma e il disco inferiore. Quando le dimensioni della ciotola cambiano, tutti e tre questi parametri possono variare contemporaneamente. Una ciotola più grande utilizza generalmente un cartone più pesante con un rivestimento in polietilene (PE) più spesso, richiedendo una temperatura di sigillatura più elevata e un tempo di permanenza più lungo. Una ciotola più piccola e sottile potrebbe necessitare di minore calore per evitare la delaminazione del rivestimento o la carbonizzazione delle fibre della carta.
Le sofisticate piattaforme per macchine per ciotole di carta memorizzano nei loro PLC profili di sigillatura specifici per dimensione. Quando un operatore richiama un numero di lavoro salvato corrispondente a una determinata dimensione di ciotola, la macchina regola automaticamente i valori di riferimento dei riscaldatori, le portate d’aria calda e la pressione della testa di sigillatura. Ciò elimina la messa a punto basata su tentativi ed errori, che un tempo assorbiva una percentuale significativa di ogni finestra di cambio formato, contribuendo inoltre a preservare la qualità della carta durante il passaggio da una dimensione di ciotola alla successiva.
Alcuni modelli di macchine per ciotole di carta sono inoltre dotati di zone di temperatura indipendenti per il riscaldatore della giunzione laterale e per la stazione di sigillatura del fondo, consentendo di ottimizzare ciascuna zona separatamente. Questa caratteristica risulta particolarmente utile quando si producono ciotole il cui peso del materiale della parete laterale differisce da quello del disco di fondo — una situazione comune quando i produttori utilizzano supporti esterni stampati leggeri abbinati a dischi interni non rivestiti più pesanti, per garantire resistenza alle perdite.
Sistemi di controllo e flusso di lavoro per il cambio formato
Logica programmabile e parametri del lavoro salvati
L'architettura di controllo di una moderna macchina per la produzione di ciotole di carta è altrettanto importante quanto il design meccanico per garantire flessibilità multidimensionale. Un'interfaccia utente a schermo tattile (HMI) collegata a un PLC consente agli operatori di memorizzare intere ricette di lavoro per ogni dimensione di ciotola presente nel portafoglio prodotti attivo della macchina. Ogni ricetta registra non solo le temperature di sigillatura descritte in precedenza, ma anche i tempi di avanzamento, la lunghezza della corsa di alimentazione del foglio, la pressione di formatura e la velocità di uscita. Il richiamo di una ricetta salvata trasforma un tempo un compito di regolazione riservato esclusivamente a personale specializzato in una procedura strutturata e ripetibile che qualsiasi operatore adeguatamente formato può eseguire.
La profondità della memoria dei parametri varia in base al modello di macchina per la produzione di ciotole di carta. Le unità entry-level possono memorizzare da dieci a venti ricette di lavoro, mentre i modelli industriali ad alta capacità possono contenere centinaia di configurazioni distinte. Per gli stabilimenti che gestiscono un ampio portafoglio di dimensioni di porzione per diversi clienti del settore QSR (Quick Service Restaurant), una memoria capiente per le ricette riduce il carico amministrativo legato alla configurazione e abbassa il rischio di errori di immissione durante le fasi di cambio prodotto. Alcune macchine offrono inoltre l’esportazione su USB dei file delle ricette, consentendo al responsabile della produzione di mantenere un backup master e di distribuire aggiornamenti dei parametri a più unità di macchine per la produzione di ciotole di carta presenti nello stesso reparto.
Il controllo con feedback a circuito chiuso è un'altra funzione di controllo che supporta una produzione stabile su più dimensioni. Sensori che monitorano la presenza del foglio, la temperatura della saldatura e l'altezza della coppetta formata inviano dati in tempo reale al PLC. Se una coppetta formata esce dalla tolleranza di altezza programmata — segnale che l'allineamento dello stampo potrebbe essersi spostato o che la curvatura del foglio è insufficiente — la macchina segnala la deviazione e si arresta automaticamente, anziché continuare a produrre articoli fuori specifica. Questo tipo di controllo adattivo risulta particolarmente prezioso durante la produzione di lotti più piccoli di coppe speciali, per le quali non è possibile beneficiare delle lunghe fasi di stabilizzazione tipiche dei formati standard ad alto volume.
Sequenza di cambio attrezzaggio e strategie per la riduzione dei tempi di fermo
La sequenza effettiva di cambio su una macchina per ciotole di carta a più dimensioni segue un ordine logico progettato per ridurre al minimo il tempo di fermo. L'operatore elimina innanzitutto o rimuove la scorta residua di semilavorati per le ciotole della dimensione in uscita, quindi richiama sulla HMI la ricetta del nuovo lavoro per pre-caricare il nuovo insieme di parametri. Mentre gli elementi riscaldanti iniziano a raggiungere gradualmente le nuove temperature impostate, l'operatore esegue le modifiche meccaniche — sostituendo il set di stampi, riposizionando le guide di alimentazione dei semilavorati e caricando la nuova magazzino di semilavorati. Quando il lavoro meccanico è completato, gli elementi riscaldanti si trovano generalmente già entro la tolleranza rispetto ai nuovi valori impostati, eliminando così ulteriori tempi di attesa.
Gli impianti ben organizzati per la produzione di ciotole di carta utilizzano un carrello dedicato per il cambio utensili per ogni set di matrici attive. Il carrello contiene la coppia di matrici abbinata, l’inserto guida corrispondente, tutti i componenti distanziali necessari e una scheda pre-stampata per la verifica dell’allestimento. L’adozione di un approccio standardizzato basato su carrelli evita il problema comune per cui gli operatori devono cercare i componenti dispersi in un magazzino durante un cambio utensili effettuato sotto pressione temporale, che rappresenta una delle cause più frequenti di fermo imprevisto della linea negli impianti per la produzione di ciotole di carta.
Il tempo totale di cambio formato su una macchina professionale per ciotole di carta, regolarmente mantenuta e dotata di supporti per stampi a sgancio rapido, varia tipicamente tra quindici e quarantacinque minuti, a seconda della differenza di dimensione tra le ciotole e dell'esperienza dell'operatore. Le linee che passano da una dimensione all'altra adiacente — ad esempio da una ciotola da 16 once a una da 20 once, con proporzioni simili del foglio grezzo — spesso riescono a completare il cambio formato nell'estremità inferiore di tale intervallo. I passaggi tra ciotole molto piccole e molto grandi, in cui quasi ogni regolazione meccanica subisce modifiche significative, si avvicinano invece all'estremità superiore. Monitorare il tempo di cambio formato come KPI incoraggia il miglioramento continuo e aiuta a giustificare investimenti aggiuntivi in set di stampi supplementari o in componenti hardware per cambi rapidi potenziati.
Implicazioni pratiche per la pianificazione della produzione
Pianificazione efficiente di cicli di produzione multiformato
Comprendere la capacità di cambio di una macchina per ciotole di carta ha conseguenze dirette sulla strategia di programmazione della produzione. Gli impianti che eseguono frequentemente piccoli lotti su numerose dimensioni di ciotole traggono vantaggio dal raggruppare ordini con dimensioni simili in cicli sequenziali, riducendo al minimo l’entità di ogni regolazione meccanica. Questo approccio è talvolta denominato "pianificazione per famiglie": consiste nell’organizzare la sequenza produttiva in modo che i lavori consecutivi condividano il maggior numero possibile di parametri macchina, riducendo sia il tempo di cambio che il rischio di deriva qualitativa tra un ciclo e l’altro.
Una macchina per la produzione di ciotole di carta che produce cinque diverse misure di ciotole in un singolo turno funziona al meglio quando la sequenza delle misure procede in un’unica direzione — dalla più piccola alla più grande o viceversa — anziché passare arbitrariamente da una misura all’altra. Questo approccio fa sì che le regolazioni meccaniche si accumulino in una sola direzione, rendendole più facili da monitorare e verificare rispetto a un’oscillazione bidirezionale tra impostazioni grandi e piccole. I pianificatori della produzione che comprendono la logica meccanica della macchina per ciotole di carta possono tradurre tale conoscenza in decisioni di programmazione che tutelano sia la produttività sia la qualità.
La pianificazione delle scorte di semilavorati in carta e di dischi inferiori interagisce anche con la programmazione multidimensionale. I semilavorati pre-tagliati per ciascuna dimensione di ciotola devono essere disponibili nella quantità corretta al momento del cambio formato. Una macchina per ciotole di carta costretta a interrompere la produzione a metà ciclo perché i semilavorati per la successiva dimensione non sono ancora stati tagliati e predisposti comporta una perdita dell’efficienza ottenuta grazie a un rapido cambio meccanico. Integrare la preparazione dei semilavorati nel programma di produzione — con l’obiettivo di avere i semilavorati per la successiva dimensione pronti almeno un ciclo di produzione prima — è una semplice disciplina operativa che moltiplica il valore della flessibilità intrinseca della macchina.
Investimento nei set di stampi e il loro ruolo nell’economia complessiva della linea
La flessibilità multidimensionale di una macchina per ciotole di carta è ampia quanto i set di stampi in cui l'impianto ha investito. Ogni set di stampi — composto dallo stampo esterno, dal punzone interno, dalla guida avvolgente e dagli utensili associati — rappresenta un investimento in capitale che deve essere giustificato dal volume di ciotole prodotte in quella specifica misura. Per le misure di ciotole consolidate, con una domanda prevedibile a lungo termine, l'investimento completo in un set di stampi è facilmente giustificabile. Per le nuove misure o per referenze sperimentali (SKU), alcuni produttori stipulano accordi di noleggio degli stampi o di condivisione dei costi con il fornitore della macchina per ciotole di carta.
La manutenzione degli stampi rientra anche nella sfera economica. Le superfici degli stampi di una macchina per ciotole di carta sono soggette a cicli termici ripetuti, pressione meccanica e contatto abrasivo con cartoncino rivestito. Nel tempo, un’usura minima della superficie può influenzare la qualità delle saldature e la costanza delle dimensioni delle ciotole. Un programma disciplinato di ispezione e rifacimento degli stampi — solitamente basato sul numero di cicli produttivi anziché su intervalli temporali calendariali — prolunga la vita utile degli stampi e previene il graduale degrado qualitativo che altrimenti potrebbe passare inosservato fino all’arrivo di reclami da parte dei clienti.
Il costo totale delle operazioni multidimensionali su una macchina per ciotole di carta comprende quindi non solo la macchina stessa, ma anche il portafoglio di set di stampi, le infrastrutture per lo stoccaggio e la manutenzione e gli investimenti formativi necessari per eseguire in modo coerente cambi rapidi e puliti. Le aziende che tengono conto di tutti questi fattori nella valutazione dell’acquisto di una macchina per ciotole di carta prendono decisioni meglio informate riguardo alle specifiche effettivamente necessarie rispetto a quelle capacità che rimarrebbero inutilizzate data la loro effettiva gamma di prodotti.
FAQ
Quanto tempo occorre per modificare le dimensioni della ciotola su una macchina per ciotole di carta?
Su una macchina per ciotole di carta dotata di supporti per stampi a rilascio rapido e di ricette di lavoro salvate sull’interfaccia utente (HMI), un operatore addestrato riesce generalmente a completare il cambio di dimensioni in quindici-cinquantacinque minuti. Il tempo esatto dipende dal grado di differenza tra le dimensioni della ciotola in uscita e quelle della ciotola in entrata, dall’organizzazione dello stoccaggio degli utensili e dal livello di esperienza dell’operatore con il modello specifico di macchina.
L'utilizzo di più dimensioni di ciotole su una stessa macchina per ciotole di carta influisce sulla qualità del prodotto?
L'utilizzo di più dimensioni non riduce intrinsecamente la qualità, purché il cambio formato venga eseguito correttamente. I rischi per la qualità sorgono quando non viene verificato l'allineamento degli stampi dopo l'installazione, quando i parametri di sigillatura non vengono adeguatamente regolati in base al nuovo peso del materiale o quando le impostazioni di alimentazione della sagoma rimangono quelle relative alla dimensione precedente. Un check-list strutturato per il cambio formato, specifico per ciascuna dimensione di ciotola, riduce al minimo questi rischi su qualsiasi macchina per ciotole di carta ben mantenuta.
Quante dimensioni di ciotole può normalmente gestire una singola macchina per ciotole di carta?
La maggior parte dei modelli di macchine industriali per la produzione di ciotole di carta è progettata con un campo di regolazione meccanica che copre un intervallo definito di diametri e altezze — ad esempio, da circa 90 mm a 180 mm di diametro superiore e da 40 mm a 90 mm di altezza. All’interno di tale intervallo, il numero di dimensioni distinte che una macchina può produrre è limitato soltanto dal numero di set di stampi acquistati e dalla capacità di memorizzazione delle ricette del sistema di controllo. È comune che gli impianti produttivi attivi gestiscano da quattro a otto configurazioni distinte di dimensioni per ciotola per ogni macchina per ciotole di carta.
Qual è la differenza tra una macchina per ciotole di carta e una macchina per tazze di carta in termini di flessibilità dimensionale?
Le macchine per la produzione di tazze di carta e quelle per la produzione di ciotole di carta condividono principi di formatura simili, ma differiscono per la geometria per cui sono ottimizzate. Le macchine per ciotole sono generalmente progettate per realizzare recipienti con diametro maggiore e altezza minore, caratterizzati da angoli di rastremazione più accentuati; ciò richiede una geometria degli stampi e proporzioni del foglio diverse rispetto ai cilindri più alti e più stretti prodotti da una macchina per tazze. Una macchina per ciotole di carta può generalmente gestire un intervallo di variazione del diametro rispetto all’altezza più ampio rispetto a una macchina per tazze, rendendola più adatta ai diversi formati di recipienti bassi, comuni nelle applicazioni del settore della ristorazione.
Indice dei Contenuti
- Il meccanismo fondamentale di formatura e il motivo per cui supporta la variazione delle dimensioni
- Sistemi meccanici di regolazione che abilitano il funzionamento su più dimensioni
- Sistemi di controllo e flusso di lavoro per il cambio formato
- Implicazioni pratiche per la pianificazione della produzione
-
FAQ
- Quanto tempo occorre per modificare le dimensioni della ciotola su una macchina per ciotole di carta?
- L'utilizzo di più dimensioni di ciotole su una stessa macchina per ciotole di carta influisce sulla qualità del prodotto?
- Quante dimensioni di ciotole può normalmente gestire una singola macchina per ciotole di carta?
- Qual è la differenza tra una macchina per ciotole di carta e una macchina per tazze di carta in termini di flessibilità dimensionale?