
 EN



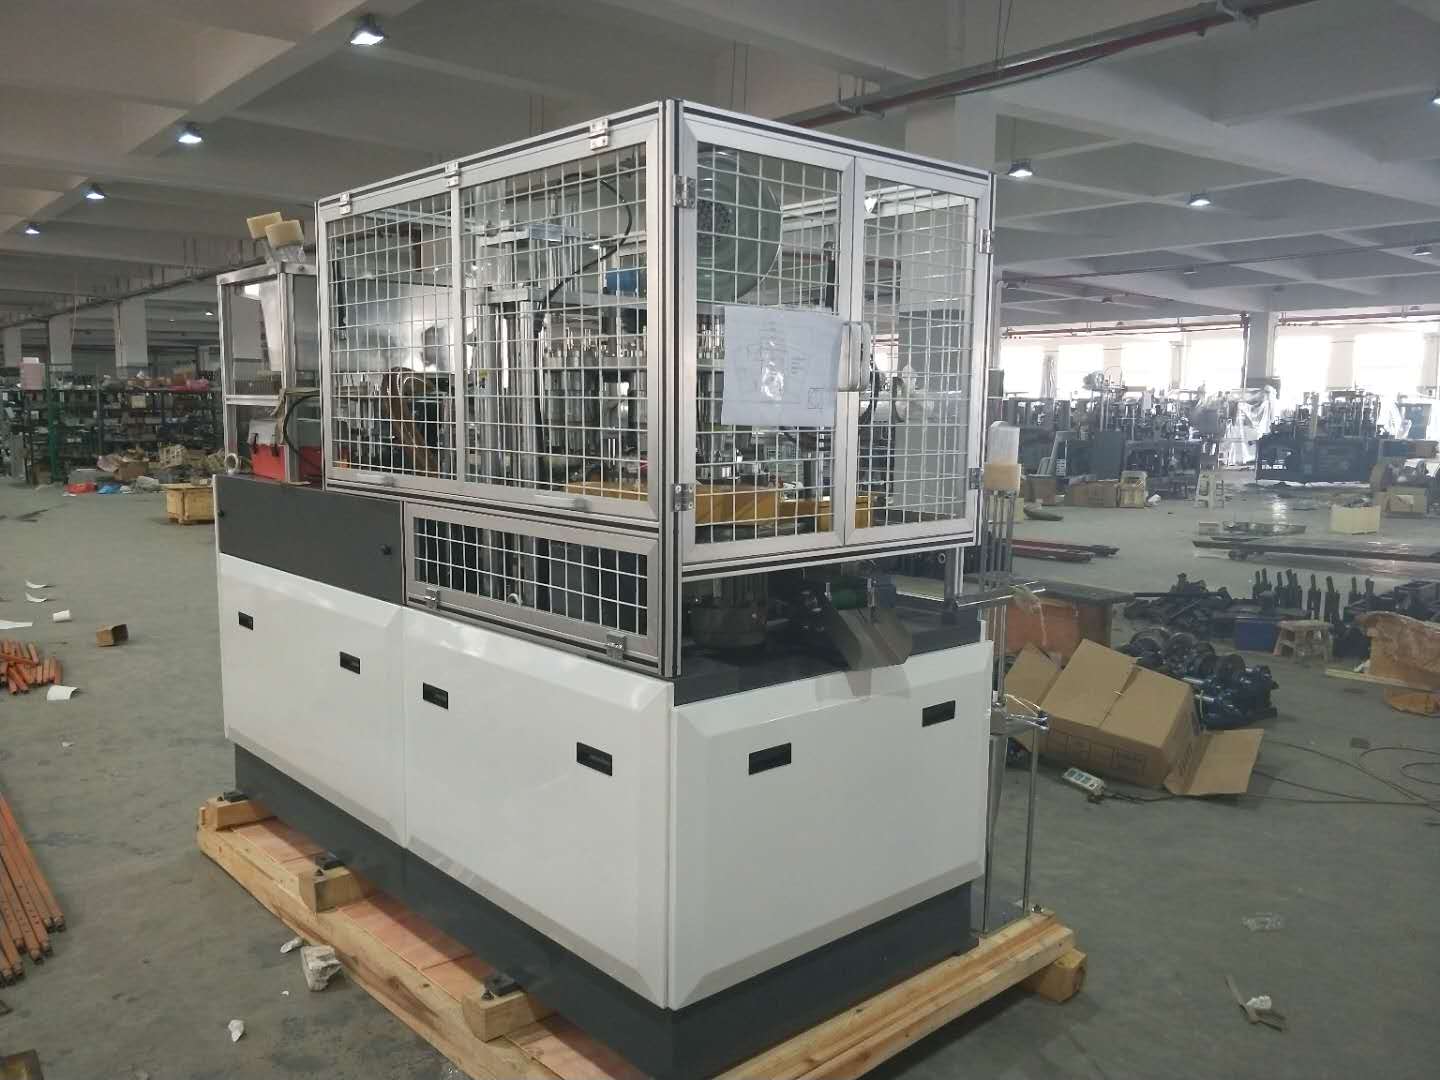
Современная пищевая упаковка требует гибкости. Одно и то же производственное предприятие может за одну смену выпускать миски для супа, контейнеры для салатов и стаканчики для закусок — каждый из них имеет свои диаметр, высоту и угол наклона стенок. Для производителей, сталкивающихся с такой реальностью, понимание того, как машина для производства бумажных тарелок машина для производства бумажных мисок обрабатывает миски нескольких размеров на одной непрерывной линии, — это не просто инженерный любопытный вопрос: речь идёт о прямом бизнес-вопросе, связанном с производительностью, стоимостью переналадки оборудования и скоростью реакции на изменения рынка.
Ответ заключается в сочетании модульного конструирования оснастки, точных механических систем регулировки и интеллектуальной архитектуры управления. Хорошо спроектированная машина для производства бумажных стаканчиков не привязана к единственной геометрии. Вместо этого она построена на основе сменных комплектов форм и программируемых профилей движения, позволяющих операторам переключаться с одного размера стаканчика на другой без демонтажа всей линии. В этой статье подробно объясняется, как именно достигается такая многомерная функциональность, что она означает на практике и какие аспекты должны быть понятны операторам до того, как они начнут полномасштабно использовать эту возможность в производственном процессе.
Основной формообразующий механизм и причины его поддержки вариации размеров
Как бумажаготовка превращается в стаканчик
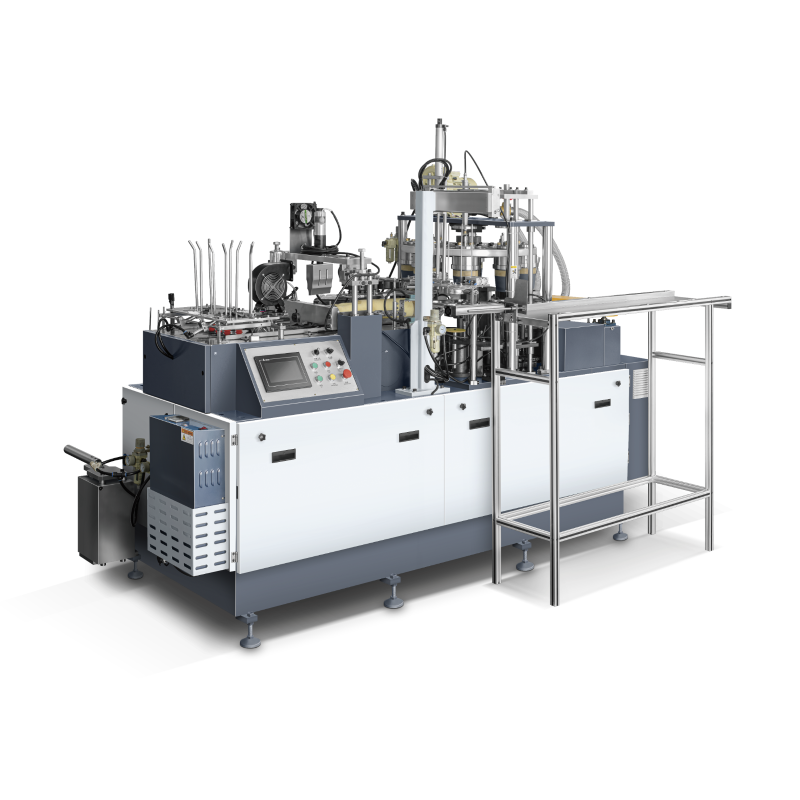
Каждый станок для производства бумажных стаканчиков начинает свою работу с предварительно вырезанной заготовки из бумаги в форме веера. Эта заготовка подаётся из магазина, сворачивается в конус и затем помещается в формовочную форму, где под действием тепла и давления кромки боковой стенки соединяются. Затем вставляется донная деталь и герметизируется ультразвуковым или термическим способом, чтобы завершить формирование ёмкости. Геометрические параметры готового изделия — диаметр, высота, угол конусности — практически полностью определяются геометрией набора форм и механическими параметрами, управляющими подачей и намоткой заготовки.
Поскольку форма является основным компонентом, определяющим геометрию изделия, изменение размеров чаши по сути означает замену формы. Именно этот принцип лежит в основе конструктивной логики обеспечения возможности производства изделий нескольких размеров на одном станке для изготовления бумажных чашек. Вместо полной перестройки привода, системы нагрева или транспортного индексатора производители проектируют станок таким образом, чтобы держатель форм принимал стандартизированные вставные формы различных размеров. Остальные узлы станка остаются без изменений, а заменяются лишь те части, которые непосредственно определяют форму изделия.
Такой подход не является случайным. Он отражает десятилетия совершенствования оборудования, направленные на снижение стоимости смены артикула (SKU). Станок для изготовления бумажных чашек, требующий полной разборки при каждой смене размера, был бы непрактичным в условиях рынка, где ассортимент упаковочных размеров стремительно расширяется в ответ на тренды контроля порций и требования заведений общественного питания быстрого обслуживания.
Геометрия формовочной станции и её роль в обеспечении гибкости по размерам
Формовочная станция машины для производства бумажных стаканчиков обычно состоит из наружной формы (матрицы) и внутреннего пуансона или оправки. Наружная форма определяет внешний профиль стаканчика, тогда как внутренний пуансон регулирует внутренний объём и равномерность толщины стенок. При необходимости изготовления стаканчиков иного размера оба элемента должны быть заменены в виде согласованной пары, чтобы обеспечить постоянство толщины стенок и точное совмещение швов.
Современные конструкции машин для производства бумажных стаканчиков предусматривают быстросъёмные зажимы на держателе формы, позволяющие квалифицированному оператору заменить комплект форм за считанные минуты вместо часов. Поверхности установки форм выполнены с чрезвычайно высокой точностью, благодаря чему каждый комплект форм устанавливается в точности в то же положение независимо от количества предыдущих монтажей. Такая воспроизводимость является критически важной: даже доли миллиметра несоосности форм приводят к заметным дефектам швов или нарушению посадки крышки на готовом стаканчике.
Некоторые конфигурации станков для производства бумажных мисок идут ещё дальше и используют сегментированные наружные формы с регулируемыми кулачковыми кольцами. Это позволяет в ограниченном диапазоне корректировать диаметр без полной замены формы, что особенно полезно, когда производителю необходимо учитывать незначительные региональные различия в размерах в рамках одной и той же товарной линейки. Такая регулируемость сокращает количество комплектов форм, которые предприятию необходимо хранить на складе.
Механические системы регулировки, обеспечивающие работу в нескольких измерениях
Траектория подачи заготовки и согласование размера выреза
Машина для производства бумажных мисок, способная обрабатывать миски различных размеров, должна также работать с заготовками разных габаритов. Веерообразная заготовка для миски объёмом 32 унции значительно больше заготовки для стакана объёмом 12 унций, и траектория подачи — включая магазин заготовок, руку с присосками для транспортировки и направляющую для формовки — должна обеспечивать возможность работы с этой разницей. Машины, предназначенные для обработки заготовок нескольких размеров, оснащаются регулируемыми направляющими ширины магазина и программируемым позиционированием присосок, что позволяет обрабатывать заготовки с различной длиной дуги и разными радиусами без замены компонентов.
Направляющая для намотки, которая закручивает заготовку вокруг оправки, особенно чувствительна к геометрии заготовки. Если радиус направляющей не соответствует заданной кривизне заготовки, боковая стенка либо будет неравномерно перекрываться, либо образуется зазор, ослабляющий прочность шва. В гибких моделях машин для производства бумажных стаканчиков направляющая для намотки либо сменная (входит в комплект форм), либо имеет плавную регулировку посредством калиброванного винтового механизма. Операторы фиксируют установленное положение направляющей для каждого размера стаканчика на карточке наладочных параметров или — на более новых машинах — в памяти параметров интерфейса человек–машина (HMI).
Согласование размеров заготовок также включает подачу рулонной бумаги или заготовок на участке, расположенном выше по технологическому потоку. Если машина для производства бумажных стаканчиков интегрирована с линейной станцией вырубки, то матрица вырубки также должна быть заменена или перепрограммирована для соответствия новой геометрии заготовки. Для автономных машин для производства бумажных стаканчиков, использующих предварительно вырезанные заготовки, достаточно заменить содержимое магазина заготовок — это выполняется быстрее, однако требует заблаговременной подготовки запаса предварительно вырезанных заготовок для каждого активного артикула.
Температурные и давленческие профили герметизации в зависимости от габаритов стаканчика
Тепловые герметизирующие характеристики в машине для производства бумажных стаканчиков напрямую зависят от толщины материала, типа покрытия и площади контакта между нахлёстом заготовки и нижним диском. При изменении габаритов стаканчика все три этих параметра могут одновременно измениться. Для изготовления более крупного стаканчика, как правило, используется более плотный картон с более толстым полиэтиленовым покрытием, что требует более высокой температуры герметизации и увеличенного времени выдержки. Для изготовления меньшего по размеру и более тонкого стаканчика может потребоваться меньшее количество тепла, чтобы избежать расслоения покрытия или обугливания волокон бумаги.
Современные станки для производства бумажных стаканчиков хранят профили герметизации, специфичные для каждого размера изделия, в памяти программируемого логического контроллера (ПЛК). Когда оператор вызывает сохранённый номер задания, соответствующий определённому размеру стаканчика, станок автоматически корректирует уставки температуры нагревателей, расход горячего воздуха и давление прижима герметизирующей головки. Это исключает необходимость подбора параметров методом проб и ошибок, который ранее занимал значительную часть времени на переналадку, и помогает сохранить качество бумаги в период перехода от одного размера стаканчика к другому.
Некоторые конструкции станков для производства бумажных стаканчиков также предусматривают независимые температурные зоны для нагревателя бокового шва и станции герметизации дна, что позволяет оптимизировать каждую зону отдельно. Это особенно важно при производстве стаканчиков, где масса материала боковой стенки отличается от массы материала донной заготовки — типичная ситуация, когда производители используют лёгкие печатные внешние заготовки в сочетании с более тяжёлыми необработанными внутренними дисками для обеспечения герметичности.
Системы управления и процесс переналадки
Программируемая логика и сохранённые параметры задания
Архитектура системы управления современной машины для производства бумажных стаканчиков столь же важна для обеспечения многомерной гибкости, как и её механический дизайн. Сенсорный интерфейс оператора (HMI), подключённый к программируемому логическому контроллеру (ПЛК), позволяет операторам сохранять полные технологические рецепты для каждого размера стаканчиков в текущем ассортименте продукции машины. Каждый рецепт включает не только температуры герметизации, о которых говорилось выше, но также время индексации, длину хода подачи заготовки, давление формования и скорость выпуска готовой продукции. Вызов сохранённого рецепта превращает ранее трудоёмкую настройку, требовавшую высокой квалификации оператора, в чёткую, воспроизводимую процедуру, которую может выполнить любой обученный оператор.
Глубина памяти параметров зависит от модели машины для производства бумажных стаканчиков. Входные модели могут хранить от десяти до двадцати рецептов заданий, тогда как промышленные модели высокой мощности способны сохранять сотни различных конфигураций. Для предприятий, выпускающих широкий ассортимент порционных размеров для нескольких клиентов из сегмента быстрого питания (QSR), обширная память рецептов снижает нагрузку на документацию при настройке и уменьшает риск ошибок при вводе данных во время переналадки. Некоторые машины также поддерживают экспорт файлов рецептов через USB-интерфейс, что позволяет руководителю производства вести центральный резервный архив и распространять обновления параметров на несколько машин для производства бумажных стаканчиков, расположенных на одном производственном участке.
Обратная связь по замкнутому циклу — еще одна функция управления, обеспечивающая стабильное многомерное производство. Датчики, контролирующие наличие заготовки, температуру шва и высоту сформированной чаши, передают данные в реальном времени в программируемый логический контроллер (ПЛК). Если высота сформированной чаши выходит за пределы заданного допуска — что может свидетельствовать о смещении положения пресс-формы или недостаточной завивке края заготовки — оборудование автоматически фиксирует отклонение и останавливается, не допуская дальнейшего выпуска продукции, не соответствующей техническим требованиям. Такой адаптивный контроль особенно ценен при изготовлении специализированных чаш небольшими партиями, для которых нехарактерны длительные циклы стабилизации настройки, характерные для крупносерийного выпуска стандартных размеров.
Последовательность переналадки и стратегии сокращения простоев
Фактическая последовательность смены на многомерной машине для производства бумажных стаканчиков следует логическому порядку, разработанному с целью минимизации времени простоя. Оператор сначала израсходует или удалит оставшийся запас заготовок для стаканчиков предыдущего размера, после чего вызовет на HMI целевой технологический рецепт, чтобы заранее загрузить новый набор параметров. Пока нагревательные элементы начинают постепенно достигать новых температурных значений, оператор выполняет механические изменения: заменяет комплект форм, переустанавливает направляющие подачи заготовок и загружает новую магазинную кассету с заготовками. К тому моменту, когда механические работы завершены, нагреватели, как правило, уже достигают заданных температурных значений, что исключает необходимость дополнительного ожидания.
На хорошо организованных предприятиях, использующих машины для производства бумажных мисок, для каждого действующего комплекта пресс-форм предусмотрена отдельная тележка для смены оснастки. На такой тележке размещаются соответствующая пара пресс-форм, соответствующая направляющая вставка, все необходимые прокладочные детали, а также заранее напечатанная карточка проверки настройки. Применение стандартизированной тележки устраняет распространённую проблему, когда операторы вынуждены искать компоненты по всему складскому помещению в ходе срочной смены оснастки — это одна из наиболее частых причин незапланированного простоев линии на предприятиях, использующих машины для производства бумажных мисок.
Общее время переналадки на профессионально обслуживаемом станке для производства бумажных мисок с быстросъёмными держателями форм обычно составляет от пятнадцати до сорока пяти минут и зависит от разницы в размерах мисок и опыта оператора. На линиях, переключающихся между смежными размерами — например, между миской объёмом 16 унций и миской объёмом 20 унций, имеющими схожие пропорции заготовок, — переналадка часто занимает время, близкое к нижнему пределу этого диапазона. При переходе от очень маленьких к очень большим мискам, когда почти все механические настройки изменяются существенно, время переналадки приближается к верхнему пределу. Контроль времени переналадки как ключевого показателя эффективности (KPI) стимулирует непрерывное совершенствование и помогает обосновать инвестиции в дополнительные комплекты форм или модернизированное оборудование для быстрой смены.
Практические последствия для планирования производства
Эффективное планирование многономенклатурных запусков
Понимание возможностей машины для производства бумажных стаканчиков по смене настроек напрямую влияет на стратегию планирования производства. Предприятия, выпускающие частые небольшие партии изделий различных размеров, выигрывают от группировки заказов с близкими габаритами в последовательные производственные циклы, что минимизирует масштаб каждой механической переналадки. Такой подход иногда называют «планированием по семействам» — организацией последовательности производства таким образом, чтобы подряд идущие задания имели максимально возможное количество общих параметров станка, сокращая как время переналадки, так и риск ухудшения качества между циклами.
Бумажная машина для производства мисок, работающая в одну смену и выпускающая пять размеров мисок, показывает наилучшие результаты, если последовательность размеров изменяется в одном направлении — от самого маленького к самому большому или наоборот — а не происходит произвольных скачков между размерами. Такой подход означает, что механические настройки накапливаются в одном направлении, что проще отслеживать и проверять по сравнению с двунаправленными колебаниями между крупными и мелкими настройками. Плановики производства, понимающие механическую логику работы бумажной машины для производства мисок, могут использовать эти знания при принятии решений по планированию, чтобы обеспечить как высокую производительность, так и стабильное качество продукции.
Планирование запасов бумажных заготовок и днищ также взаимодействует с многомерным планированием производства. Заранее вырезанные заготовки для каждого размера стаканчика должны быть доступны в требуемом количестве в момент смены размера. Если машина для производства бумажных стаканчиков вынуждена приостановить работу посреди цикла из-за того, что заготовки для следующего размера ещё не вырезаны и не подготовлены к использованию, теряется вся эффективность, достигнутая за счёт быстрой механической смены размера. Включение подготовки заготовок в производственный график — с целевым показателем готовности заготовок для следующего размера как минимум за один полный цикл работы до смены — представляет собой простую операционную дисциплину, которая многократно усиливает ценность встроенной гибкости машины.
Инвестиции в комплект форм и их роль в общей экономике линии
Многофункциональная гибкость станка для производства бумажных мисок ограничена количеством комплектов штампов, приобретённых предприятием. Каждый комплект штампов — включающий наружную матрицу, внутренний пуансон, направляющую для обёртки и соответствующую оснастку — представляет собой капитальные затраты, оправдание которых определяется объёмом выпускаемых мисок данного размера. Для устоявшихся размеров мисок с прогнозируемым долгосрочным спросом инвестиции в полный комплект штампов легко обосновать. Для новых размеров или пробных артикулов некоторые производители заключают с поставщиками станков для производства бумажных мисок договоры об аренде штампов или о совместном финансировании их стоимости.
Техническое обслуживание пресс-форм также влияет на экономическую эффективность. Поверхности пресс-форм в машине для производства бумажных стаканчиков подвергаются многократным циклам термического нагрева и охлаждения, механическому давлению, а также абразивному воздействию покрытого картона. Со временем даже незначительный износ поверхности может повлиять на качество швов и точность геометрических размеров стаканчиков. Соблюдение дисциплинированного графика осмотра и восстановления пресс-форм — как правило, привязанного к количеству производственных циклов, а не к календарным интервалам — увеличивает срок службы пресс-форм и предотвращает постепенное ухудшение качества, которое иначе может остаться незамеченным до тех пор, пока не поступят жалобы клиентов.
Общая стоимость многомерной эксплуатации машины для производства бумажных стаканчиков включает не только саму машину, но и набор форм, инфраструктуру для хранения и технического обслуживания, а также затраты на обучение персонала, необходимые для последовательного выполнения чистых смены настроек. Предприятия, учитывающие все эти факторы при оценке покупки машины для производства бумажных стаканчиков, принимают более обоснованные решения относительно тех технических характеристик машины, которые им действительно необходимы, по сравнению с возможностями, которые останутся невостребованными с учётом их реального ассортимента продукции.
ЧаВО
Сколько времени требуется для изменения размеров стаканчика на машине для производства бумажных стаканчиков?
На машине для производства бумажных стаканчиков, оснащённой держателями форм с быстросъёмным креплением и сохранёнными в интерфейсе HMI рецептами настройки, обученный оператор обычно может завершить смену размеров стаканчика за пятнадцать–сорок пять минут. Точное время зависит от степени различия между габаритами устанавливаемых и снимаемых стаканчиков, организации хранения оснастки и уровня опыта оператора в работе с конкретной моделью машины.
Влияет ли одновременный выпуск нескольких размеров стаканчиков на одной машине для производства бумажных стаканчиков на качество продукции?
Одновременный выпуск нескольких размеров не снижает качество продукции по своей природе, если смена настроек выполняется корректно. Риски для качества возникают, когда после установки формы не проверяется её центровка, когда параметры герметизации не корректируются надлежащим образом с учётом нового веса материала или когда настройки подачи заготовок остаются неизменными и соответствуют предыдущему размеру. Структурированный чек-лист смены настроек, разработанный специально для каждого размера стаканчиков, сводит к минимуму эти риски на любой хорошо обслуживаемой машине для производства бумажных стаканчиков.
Сколько размеров стаканчиков может обычно выпускать одна машина для производства бумажных стаканчиков?
Большинство промышленных моделей машин для производства бумажных стаканчиков оснащены механической системой регулировки, охватывающей определённый диапазон диаметров и высот — например, от приблизительно 90 мм до 180 мм по верхнему диаметру и от 40 мм до 90 мм по высоте. В пределах этого диапазона количество различных размеров, которые может выпускать машина, ограничено лишь количеством приобретённых комплектов форм и ёмкостью системы управления для хранения технологических рецептов. На действующих производственных предприятиях обычно поддерживают от четырёх до восьми различных конфигураций размеров стаканчиков на одну машину для производства бумажных стаканчиков.
В чём разница между машиной для производства бумажных стаканчиков и машиной для производства бумажных чашек с точки зрения гибкости по размерам?
Машины для производства бумажных стаканчиков и машины для производства бумажных мисок основаны на схожих принципах формовки, однако отличаются геометрией изделий, для которой они оптимизированы. Машины для мисок, как правило, спроектированы для изготовления изделий большего диаметра и меньшей высоты с более выраженным углом конусности, что требует иной геометрии пресс-форм и иного соотношения сторон заготовки по сравнению с более высокими и узкими цилиндрами, производимыми на машинах для стаканчиков. Машина для производства бумажных мисок, как правило, способна обеспечить больший диапазон вариаций диаметра относительно высоты по сравнению с машиной для стаканчиков, что делает её более пригодной для выпуска разнообразных форм неглубоких ёмкостей, широко применяемых в сфере общественного питания.
Содержание
- Основной формообразующий механизм и причины его поддержки вариации размеров
- Механические системы регулировки, обеспечивающие работу в нескольких измерениях
- Системы управления и процесс переналадки
- Практические последствия для планирования производства
-
ЧаВО
- Сколько времени требуется для изменения размеров стаканчика на машине для производства бумажных стаканчиков?
- Влияет ли одновременный выпуск нескольких размеров стаканчиков на одной машине для производства бумажных стаканчиков на качество продукции?
- Сколько размеров стаканчиков может обычно выпускать одна машина для производства бумажных стаканчиков?
- В чём разница между машиной для производства бумажных стаканчиков и машиной для производства бумажных чашек с точки зрения гибкости по размерам?