
 EN



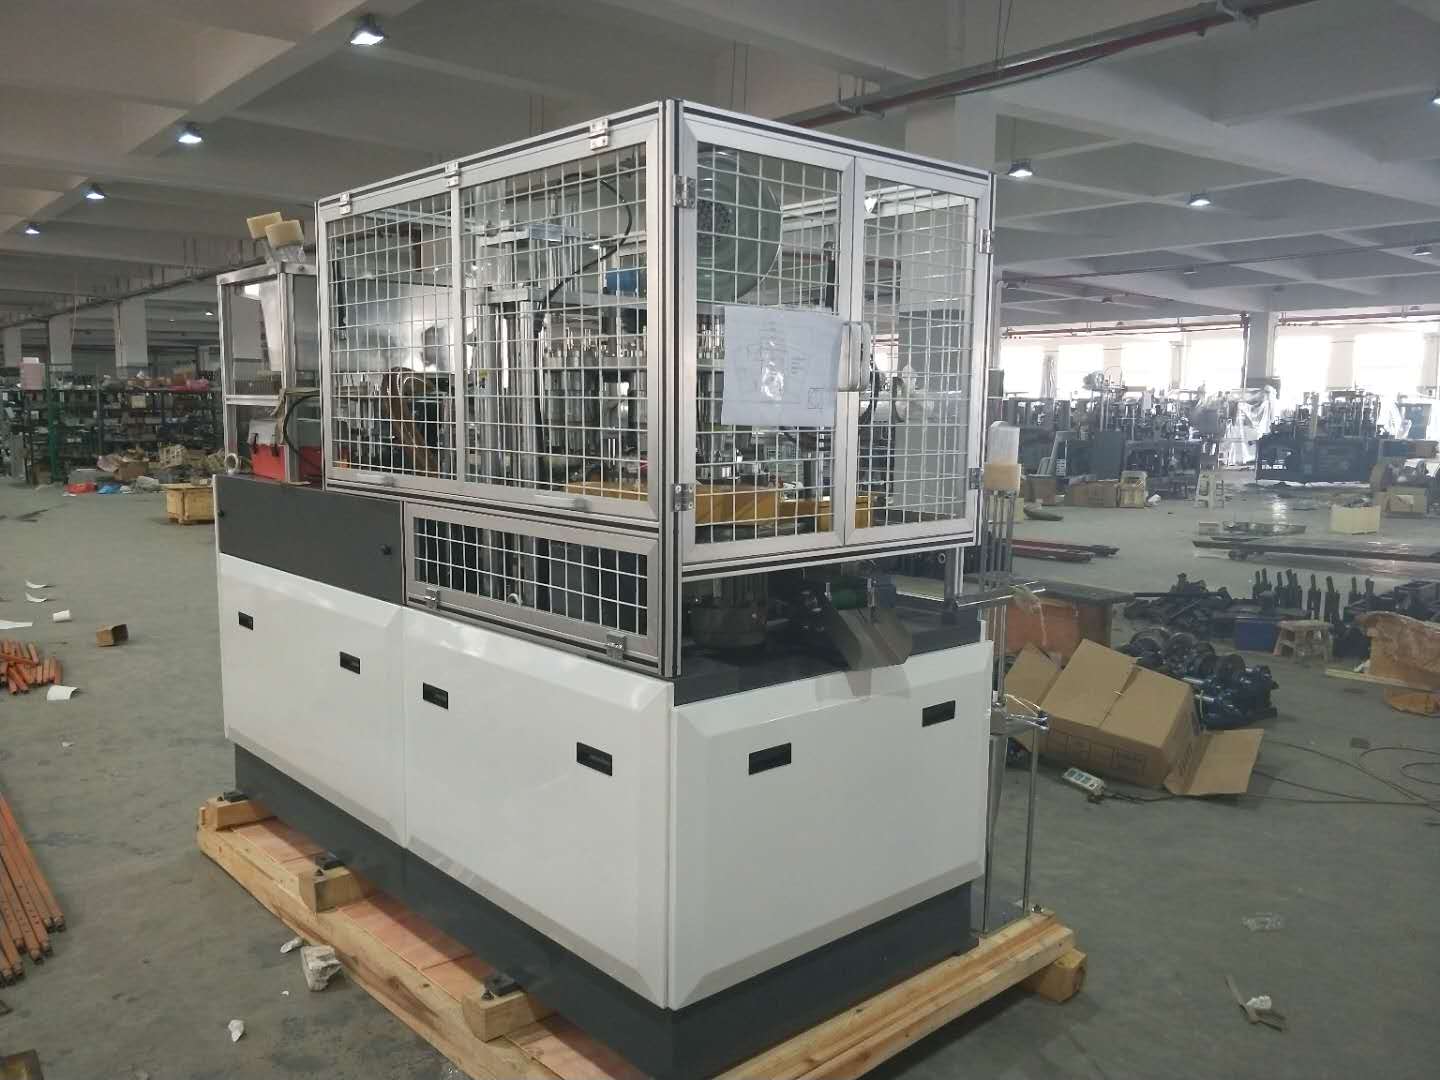
Moderne Lebensmittelverpackungen erfordern Flexibilität. Eine einzige Produktionsanlage muss möglicherweise innerhalb einer Schicht Suppenteller, Salatbehälter und Snackbecher herstellen – jeweils mit unterschiedlichen Durchmessern, Höhen und Wandwinkeln. Für Hersteller, die dieser Realität gegenüberstehen, ist das Verständnis dafür, wie eine papier-Schüssel-Maschine mehrere Tellerabmessungen auf einer kontinuierlichen Linie verarbeitet, keine bloße technische Kuriosität – es ist eine unmittelbare geschäftliche Frage im Zusammenhang mit Durchsatz, Umrüstungskosten und Marktreagibilität.
Die Antwort liegt in einer Kombination aus modularem Werkzeugdesign, präzisen mechanischen Justiersystemen und einer intelligenten Steuerungsarchitektur. Eine gut konstruierte Papier-Schüsselmaschine ist nicht auf eine einzige Geometrie festgelegt. Stattdessen basiert sie auf austauschbaren Formsätzen und programmierbaren Bewegungsprofilen, die es den Bedienern ermöglichen, von einer Schüsselgröße zur nächsten zu wechseln, ohne die gesamte Anlage demontieren zu müssen. In diesem Artikel wird genau erläutert, wie diese mehrdimensionale Funktionalität erreicht wird, was sie in der Praxis bedeutet und was Bediener verstehen sollten, bevor sie sich bei voller Produktionskapazität darauf verlassen.
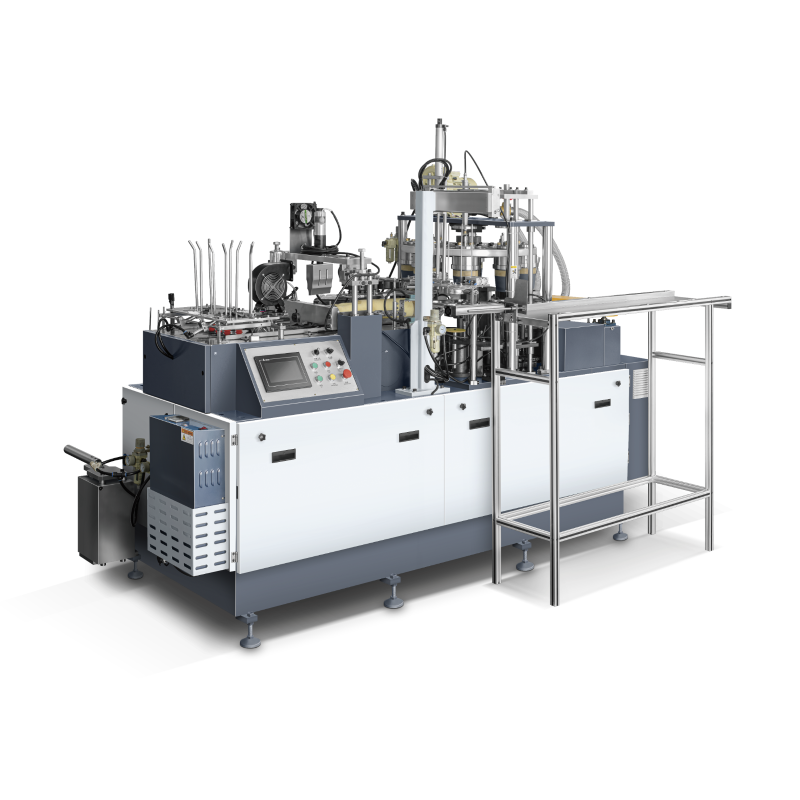
Der zentrale Formgebungsmechanismus und warum er Größenvariationen unterstützt
Wie das Papierrohling zu einer Schüssel wird
Jede Papier-Schüsselmaschine beginnt ihre Arbeit mit einem vorgeschnittenen, fächerförmigen Papierbogen. Dieser Bogen wird aus einem Magazin entnommen, zu einem Kegel gerollt und anschließend in eine Formform gepresst, wo Wärme und Druck die Seitenwandnaht verbinden. Anschließend wird die Bodenscheibe eingelegt und mittels Ultraschall oder thermisch versiegelt, um den Behälter abzuschließen. Das resultierende Abmessungsprofil – Durchmesser, Höhe, Taper-Winkel – wird nahezu vollständig durch die Geometrie des Formensatzes sowie durch die mechanischen Parameter bestimmt, die steuern, wie der Bogen zugeführt und umgewickelt wird.
Da die Form das primäre formgebende Bauteil ist, bedeutet eine Änderung der Schüsselabmessungen grundsätzlich eine Änderung der Form. Dies ist die grundlegende Konstruktionslogik hinter der Mehrgrößenfähigkeit einer einzigen Papierschüsselmaschine. Statt das Antriebsystem, die Heizanlage oder den Transportindexer neu aufzubauen, konstruieren Hersteller die Maschine so, dass der Formträger standardisierte Formeinsätze unterschiedlicher Größen aufnimmt. Der Rest der Maschine bleibt unverändert, während ausschließlich die formkritischen Komponenten ausgetauscht werden.
Dieser Ansatz ist kein Zufall. Er spiegelt jahrzehntelange Ausrüstungsverfeinerung wider, die darauf abzielt, die Kosten pro SKU-Wechsel zu senken. Eine Papierschüsselmaschine, die bei jeder Größenänderung einen kompletten Demontagevorgang erfordern würde, wäre in einem Markt unpraktisch, in dem sich Verpackungsgrößen infolge von Portionierungs-Trends und Spezifikationen für Schnellgastronomie-Betriebe rasch vermehren.
Geometrie der Formstation und ihre Rolle bei der Abmessungsflexibilität
Die Formstation einer Papier-Schüsselmaschine enthält typischerweise eine Außenform (die Matrize) und einen Innenstempel oder einen Dorn. Die Außenform bestimmt das äußere Profil der Schüssel, während der Innenstempel das innere Volumen und die Wandgleichmäßigkeit steuert. Wenn eine andere Schüsselabmessung erforderlich ist, müssen beide Komponenten als aufeinander abgestimmtes Paar ausgetauscht werden, um Konsistenz bei der Wandstärke und Ausrichtung der Naht zu gewährleisten.
Fortgeschrittene Konstruktionen von Papier-Schüsselmaschinen beinhalten Schnellspannvorrichtungen am Formträger, sodass ein geschulter Bediener das Formenset innerhalb weniger Minuten statt Stunden wechseln kann. Die Positionierflächen der Formen sind mit extrem engen Toleranzen bearbeitet, sodass jedes Formenset unabhängig von der Anzahl der vorherigen Montagen stets exakt an derselben Stelle wieder eingesetzt wird. Diese Wiederholgenauigkeit ist entscheidend – bereits eine Fehlausrichtung der Form um einen Bruchteil eines Millimeters führt im fertigen Schüsselstadium zu sichtbaren Nahtfehlern oder Problemen beim Verschluss mit dem Deckel.
Einige Konfigurationen von Papier-Schüsselmaschinen gehen noch einen Schritt weiter und verwenden segmentierte Außenformen mit verstellbaren Nockenringen. Dadurch ist eine begrenzte Durchmesseranpassung ohne vollständigen Formwechsel möglich – besonders nützlich, wenn ein Hersteller geringfügige regionale Größenunterschiede innerhalb derselben Produktfamilie berücksichtigen muss. Diese Art der Justierbarkeit reduziert die Anzahl kompletter Formsatzes, die ein Betrieb auf Lager halten muss.
Mechanische Justiersysteme für den Betrieb in mehreren Dimensionen
Zuführweg für Rohlinge und Abstimmung der Schnittgröße
Eine Papier-Schüsselmaschine, die mehrere Schüsselabmessungen verarbeiten kann, muss auch mehrere Rohlinggrößen verarbeiten können. Der fächerförmige Rohling für eine 32-Unzen-Schüssel ist deutlich größer als der Rohling für einen 12-Unzen-Becher, und der Zuführweg – einschließlich des Rohlingsmagazins, des Saugtransfearms und der Umwickelführung – muss diesen Unterschied berücksichtigen. Maschinen, die für den Mehrgrößenbetrieb konzipiert sind, verfügen über einstellbare Breitenführungen am Magazin und programmierbare Positionierung der Saugnäpfe, sodass Rohlinge mit unterschiedlichen Bogenlängen und Radien ohne Austausch von Hardware verarbeitet werden können.
Die Wickelleitvorrichtung, die das Rohmaterial um den Dorn wickelt, ist besonders empfindlich gegenüber der Geometrie des Rohmaterials. Wenn der Leitradius nicht mit der vorgesehenen Krümmung des Rohmaterials übereinstimmt, überlappt sich die Seitenwand entweder ungleichmäßig oder es bleibt eine Lücke, die die Nahtverbindung schwächt. Bei flexiblen Papier-Schüsselmaschinenmodellen ist die Wickelleitvorrichtung entweder als Teil des Formensatzes austauschbar oder kontinuierlich über einen kalibrierten Schraubmechanismus einstellbar. Die Bediener dokumentieren die Einstellung der Leitvorrichtung für jede Schüsselabmessung auf einer Referenzkarte für die Maschineneinrichtung oder – bei neueren Maschinen – im Parameter-Speicher der HMI.
Die Abstimmung der Rohlinggröße umfasst auch die Zufuhr der Papierrolle oder der Rohlinge aus dem Vorrat. Wenn die Papier-Schüsselmaschine mit einer inline integrierten Stanzstation verbunden ist, muss auch der Stanzstempel gewechselt oder neu programmiert werden, um der neuen Rohlingsgeometrie zu entsprechen. Bei eigenständigen Papier-Schüsselmaschinen, die vorgeschnittene Rohlinge verwenden, ist lediglich ein Wechsel des Inhalts des Rohlingsmagazins erforderlich – dies ist schneller, erfordert jedoch eine vorherige Vorbereitung des vorgeschnittenen Materials für jede aktive SKU.
Versiegelungstemperatur- und -druckprofile nach Schüsselabmessung
Die thermische Versiegelungsleistung bei einer Papier-Schüsselmaschine hängt unmittelbar von der Materialdicke, der Art der Beschichtung sowie der Kontaktfläche zwischen der Überlappung des Rohlings und der Bodenscheibe ab. Bei Änderung der Schüsselabmessungen können sich alle drei dieser Variablen gleichzeitig verschieben. Eine größere Schüssel verwendet typischerweise schwereres Kartonmaterial mit einer dickeren PE-Beschichtung, was eine höhere Versiegelungstemperatur und eine längere Verweilzeit erfordert. Eine kleinere, dünnere Schüssel benötigt möglicherweise weniger Wärme, um ein Ablösen der Beschichtung oder das Anbrennen der Papierfasern zu vermeiden.
Ausgereifte Papier-Schüsselmaschinen-Plattformen speichern dimensionspezifische Versiegelungsprofile in ihrem SPS-Speicher. Sobald ein Bediener eine gespeicherte Auftragsnummer aufruft, die einer bestimmten Schüsselgröße entspricht, passt die Maschine automatisch die Heizertemperatur-Sollwerte, die Heißluft-Durchflussraten und den Versiegelungskopfdruck an. Dadurch entfällt die zeitaufwändige Versuch-und-Irrtum-Einstellung, die früher einen erheblichen Teil jedes Rüstvorgangs in Anspruch nahm, und die Papierqualität wird während des Übergangs von einer Schüsselgröße zur nächsten geschützt.
Einige Papier-Schüsselmaschinenkonstruktionen verfügen zudem über unabhängige Temperaturzonen für den Seitenwandnaht-Heizer und die Bodenversiegelungsstation, sodass jede Zone separat optimiert werden kann. Dies ist besonders wertvoll bei der Verarbeitung von Schüsseln, deren Seitenwand-Materialgewicht sich vom Gewicht der Bodenscheibe unterscheidet – eine häufige Konstellation, wenn Hersteller leichtere, bedruckte äußere Rohlinge mit schwereren, unbeschichteten inneren Scheiben für verbesserte Dichtheit kombinieren.
Steuerungssysteme und Rüstablauf
Programmierbare Logik und gespeicherte Auftragsparameter
Die Steuerungsarchitektur einer modernen Papier-Schüsselmaschine ist für die mehrdimensionale Flexibilität genauso wichtig wie das mechanische Design. Ein Touchscreen-HMI, das mit einer SPS verbunden ist, ermöglicht es den Bedienern, komplette Auftragsrezepte für jede Schüsselgröße im aktuellen Produktportfolio der Maschine zu speichern. Jedes Rezept enthält nicht nur die oben beschriebenen Versiegelungstemperaturen, sondern auch die Indexzeitsteuerung, die Zuführhublänge des Rohlings, den Formdruck und die Ausgabegeschwindigkeit. Das Aufrufen eines gespeicherten Rezepts verwandelt eine früher ausschließlich von Fachkräften durchzuführende Justieraufgabe in ein strukturiertes, wiederholbares Verfahren, das jeder geschulte Bediener ausführen kann.
Die Tiefe des Parameter-Speichers variiert je nach Modell der Papier-Schüsselmaschine. Einstiegsmodelle können zehn bis zwanzig Auftragsrezepte speichern, während hochkapazitive industrielle Modelle Hunderte unterschiedlicher Konfigurationen aufnehmen können. Für Betriebe, die ein breites Spektrum an Portionsgrößen für mehrere Kunden aus dem Bereich der Schnellgastronomie (QSR) verarbeiten, verringert ein umfangreicher Rezept-Speicher den Dokumentationsaufwand für die Maschineneinrichtung und senkt das Risiko von Tippfehlern während des Produktwechsels. Einige Maschinen bieten zudem den USB-Export von Rezeptdateien an, sodass ein Produktionsleiter eine zentrale Sicherungskopie führen und Parameteraktualisierungen auf mehrere Papier-Schüsselmaschinen desselben Produktionsbereichs gleichzeitig übertragen kann.
Das geschlossene Regelkreis-Feedback ist eine weitere Steuerungsfunktion, die eine stabile mehrdimensionale Produktion unterstützt. Sensoren, die das Vorhandensein des Rohlings, die Nahttemperatur und die Höhe der geformten Schale überwachen, liefern Echtzeitdaten an die SPS zurück. Falls eine geformte Schale außerhalb der programmierten Hörentoleranz liegt – ein Hinweis darauf, dass sich die Werkzeugausrichtung verschoben haben könnte oder die Rohlingskrümmung unzureichend ist – markiert die Maschine die Abweichung und stoppt automatisch, anstatt weiter außerhalb der Spezifikation liegende Produkte herzustellen. Diese Art adaptiver Steuerung ist besonders wertvoll bei der Herstellung kleinerer Serien spezieller Schalengrößen, die nicht von den langen Einlaufphasen profitieren, wie sie bei hochvolumigen Standardgrößen üblich sind.
Wechselprozessablauf und Strategien zur Reduzierung der Stillstandszeiten
Die eigentliche Umrüstsequenz an einer mehrdimensionalen Papier-Schüsselmaschine folgt einer logischen Reihenfolge, die darauf ausgelegt ist, die Stillstandszeit zu minimieren. Der Bediener entleert oder entfernt zunächst den verbliebenen Rohmaterialvorrat für die auslaufende Schüsselgröße und ruft dann über das HMI das Ziel-Auftragsrezept auf, um den neuen Parametersatz vorzuladen. Während die Heizelemente beginnen, auf die neuen Temperaturziele hochzufahren, führt der Bediener die mechanischen Umbaumaßnahmen durch – Austausch des Formensatzes, Neupositionierung der Rohmaterial-Führungen und Einlegen des neuen Rohmaterial-Magazins. Wenn die mechanischen Arbeiten abgeschlossen sind, befinden sich die Heizelemente in der Regel bereits im Bereich der neuen Sollwerte, wodurch zusätzliche Wartezeiten entfallen.
Gut organisierte Papier-Schüsselmaschinen-Anlagen verfügen über einen eigenen Wechselwagen für jeden aktiven Formensatz. Der Wagen enthält das zugehörige Formenpaar, den entsprechenden Führungseinsatz, alle erforderlichen Abstandshalterkomponenten sowie eine vorab bedruckte Einrichtungs-Verifikationskarte. Die Anwendung eines standardisierten Wagenkonzepts verhindert das häufige Problem, dass Bediener während eines zeitkritischen Werkzeugwechsels Komponenten im Lagerbereich suchen müssen – eine der häufigsten Ursachen unvorhergesehener Produktionsausfälle bei Papier-Schüsselmaschinen.
Die gesamte Umrüstzeit an einer professionell gewarteten Papier-Schüsselmaschine mit Schnellwechsel-Spritzgussformhaltern liegt typischerweise zwischen fünfzehn und fünfundvierzig Minuten, abhängig vom Unterschied in der Schüsselgröße und der Erfahrung des Bedieners. Produktionslinien, die zwischen benachbarten Größen wechseln – beispielsweise von einer 16-Unzen- auf eine 20-Unzen-Schüssel mit ähnlichen Rohlingproportionen – erreichen häufig Umrüstungen am unteren Ende dieses Bereichs. Übergänge zwischen sehr kleinen und sehr großen Schüsseln, bei denen nahezu jede mechanische Einstellung erheblich geändert werden muss, nähern sich dem oberen Ende an. Die Erfassung der Umrüstzeit als Kennzahl (KPI) fördert kontinuierliche Verbesserung und unterstützt die Rechtfertigung von Investitionen in zusätzliche Formensätze oder modernisierte Schnellwechsel-Hardware.
Praktische Auswirkungen für die Produktionsplanung
Effiziente Planung mehrdimensionaler Produktionsläufe
Das Verständnis der Umrüstfähigkeit einer Papier-Schüsselmaschine hat direkte Auswirkungen auf die Produktionsplanungsstrategie. Betriebe, die häufig kleine Lose in vielen verschiedenen Schüsselgrößen fertigen, profitieren davon, Aufträge mit ähnlichen Abmessungen in aufeinanderfolgenden Produktionsläufen zu gruppieren, wodurch der Umfang jeder mechanischen Anpassung minimiert wird. Dies wird manchmal als Familienplanung bezeichnet – die Organisation der Produktionsreihenfolge so, dass aufeinanderfolgende Aufträge möglichst viele Maschinenparameter gemeinsam nutzen, was sowohl die Umrüstzeit als auch das Risiko einer Qualitätsabweichung zwischen den Läufen verringert.
Eine Papier-Schüsselmaschine, die während einer Schicht fünf verschiedene Schüsselgrößen herstellt, arbeitet am effizientesten, wenn die Größenfolge in einer einzigen Richtung abläuft – entweder von der kleinsten zur größten oder umgekehrt – anstatt willkürlich zwischen verschiedenen Größen zu wechseln. Dieser Ansatz bewirkt, dass sich die mechanischen Einstellungen in eine Richtung aufsummieren, was einfacher zu verfolgen und zu überprüfen ist als eine bidirektionale Oszillation zwischen großen und kleinen Einstellungen. Produktionsplaner, die die mechanische Logik der Papier-Schüsselmaschine verstehen, können dieses Wissen in konkrete Terminplanungsentscheidungen umsetzen, die sowohl die Durchsatzleistung als auch die Qualität schützen.
Die Bestandsplanung für Papierrohlinge und Bodenscheiben interagiert ebenfalls mit der mehrdimensionalen Terminplanung. Vorgeschnittene Rohlinge für jede Schüsselgröße müssen zum Zeitpunkt des Formatwechsels in der richtigen Menge verfügbar sein. Eine Papierschüsselmaschine, die mitten im Produktionslauf zwangsweise angehalten werden muss, weil die Rohlinge für die nächste Größe noch nicht geschnitten und bereitgestellt sind, verschenkt die durch einen schnellen mechanischen Formatwechsel erzielte Effizienz. Die Einbindung der Rohlingsvorbereitung in den Produktionsplan – mit dem Ziel, die Rohlinge für die nächste Größe mindestens einen Produktionszyklus im Voraus bereitzustellen – ist eine einfache operative Disziplin, die den Wert der inhärenten Maschinenflexibilität vervielfacht.
Investition in Formensätze und ihre Rolle in der Gesamtwirtschaftlichkeit der Anlage
Die mehrdimensionale Flexibilität einer Papier-Schüsselmaschine ist nur so breit wie die Formensätze, in die eine Anlage investiert hat. Jeder Formensatz – bestehend aus dem äußeren Stempel, dem inneren Stempel, der Umhüllungsrichtschiene und den zugehörigen Werkzeugen – stellt eine Kapitalinvestition dar, die sich anhand der Produktionsmenge an Schüsseln dieser Größe rechtfertigen muss. Für etablierte Schüsselgrößen mit vorhersehbarem langfristigem Bedarf ist die vollständige Investition in einen Formensatz leicht zu rechtfertigen. Für neu entstehende Größen oder Test-SKUs vereinbaren einige Hersteller mit ihrem Lieferanten von Papier-Schüsselmaschinen Mietverträge für Formen oder Kostenbeteiligungsvereinbarungen.
Die Formwartung spielt ebenfalls eine wirtschaftliche Rolle. Die Formoberflächen einer Papier-Schüsselmaschine sind wiederholten thermischen Wechselbelastungen, mechanischem Druck und abrasivem Kontakt mit beschichtetem Karton ausgesetzt. Mit der Zeit kann bereits geringer Oberflächenverschleiß die Nahtqualität sowie die Konsistenz der Schüsselabmessungen beeinträchtigen. Ein disziplinierter Plan für Forminspektionen und -aufarbeitung – der in der Regel an die Anzahl der Produktionszyklen statt an Kalenderintervalle gekoppelt ist – verlängert die Einsatzdauer der Form und verhindert eine schleichende Qualitätsminderung, die andernfalls unbemerkt bleibt, bis Kundenbeschwerden eintreffen.
Die Gesamtkosten für den mehrdimensionalen Betrieb einer Papier-Schüsselmaschine umfassen daher nicht nur die Maschine selbst, sondern auch das Portfolio an Formensätzen, die Infrastruktur für Lagerung und Wartung sowie die erforderlichen Schulungsinvestitionen, um saubere Produktwechsel konsistent durchzuführen. Betriebe, die bei der Bewertung eines Kaufs einer Papier-Schüsselmaschine alle diese Faktoren berücksichtigen, treffen fundiertere Entscheidungen darüber, welche Maschinenspezifikationen sie tatsächlich benötigen – im Gegensatz zu solchen Funktionen, die angesichts ihres tatsächlichen Produktmixes ungenutzt blieben.
FAQ
Wie lange dauert ein Wechsel der Schüsselabmessungen an einer Papier-Schüsselmaschine?
An einer Papier-Schüsselmaschine mit Schnellwechselformhaltern und gespeicherten HMI-Jobrezepten kann ein geschulter Bediener einen Abmessungswechsel in der Regel innerhalb von fünfzehn bis fünfundvierzig Minuten abschließen. Die genaue Dauer hängt vom Ausmaß der Unterschiede zwischen den vorherigen und den neuen Schüsselgrößen, der Ordnung der Werkzeuglagerung sowie dem Erfahrungsstand des Bedieners mit dem jeweiligen Maschinenmodell ab.
Beeinträchtigt der Betrieb mehrerer Schüsselabmessungen an einer einzigen Papierschüsselmaschine die Produktqualität?
Der Betrieb mehrerer Abmessungen reduziert die Qualität nicht grundsätzlich, solange der Werkzeugwechsel korrekt durchgeführt wird. Qualitätsrisiken entstehen, wenn nach der Installation die Ausrichtung der Formen nicht überprüft wird, wenn die Versiegelungsparameter nicht ordnungsgemäß an das neue Materialgewicht angepasst werden oder wenn die Einstellungen für den Bogenvorschub bei den Werten der vorherigen Größe belassen werden. Eine strukturierte Wechsel-Checkliste, die spezifisch auf jede Schüsselabmessung zugeschnitten ist, minimiert diese Risiken an jeder gut gewarteten Papierschüsselmaschine.
Wie viele Schüsselgrößen kann eine einzelne Papierschüsselmaschine typischerweise verarbeiten?
Die meisten industriellen Maschinen zur Herstellung von Papier-Schüsseln sind mit einem mechanischen Einstellbereich ausgelegt, der einen definierten Durchmesser- und Höhenbereich abdeckt – beispielsweise etwa 90 mm bis 180 mm oberer Durchmesser und 40 mm bis 90 mm Höhe. Innerhalb dieses Bereichs ist die Anzahl der verschiedenen Größen, die eine Maschine verarbeiten kann, lediglich durch die Anzahl der erworbenen Formensätze und die Rezepturspeicherkapazität des Steuerungssystems begrenzt. Es ist üblich, dass aktive Produktionsstätten pro Papier-Schüssel-Maschine vier bis acht unterschiedliche Schüsselgrößenkonfigurationen bereithalten.
Was ist der Unterschied zwischen einer Maschine zur Herstellung von Papier-Schüsseln und einer Maschine zur Herstellung von Papierbechern hinsichtlich der Größenflexibilität?
Maschinen für die Herstellung von Pappbechern und Maschinen für die Herstellung von Papptellern basieren auf ähnlichen Formprinzipien, unterscheiden sich jedoch hinsichtlich der Geometrie, für die sie optimiert sind. Tellermaschinen sind in der Regel für Gefäße mit größerem Durchmesser und geringerer Höhe sowie steileren Taper-Winkeln ausgelegt; dies erfordert im Vergleich zu den höheren, schmaleren Zylindern, die auf einer Bechermaschine hergestellt werden, eine andere Formgeometrie und andere Verhältnisse der Rohlinge. Eine Pappteller-Maschine kann im Allgemeinen eine breitere Bandbreite an Durchmesservariationen im Verhältnis zur Höhe verarbeiten als eine Bechermaschine, wodurch sie besser für die vielfältigen flachen Gefäßformate geeignet ist, wie sie in der Gastronomie üblich sind.
Inhaltsverzeichnis
- Der zentrale Formgebungsmechanismus und warum er Größenvariationen unterstützt
- Mechanische Justiersysteme für den Betrieb in mehreren Dimensionen
- Steuerungssysteme und Rüstablauf
- Praktische Auswirkungen für die Produktionsplanung
-
FAQ
- Wie lange dauert ein Wechsel der Schüsselabmessungen an einer Papier-Schüsselmaschine?
- Beeinträchtigt der Betrieb mehrerer Schüsselabmessungen an einer einzigen Papierschüsselmaschine die Produktqualität?
- Wie viele Schüsselgrößen kann eine einzelne Papierschüsselmaschine typischerweise verarbeiten?
- Was ist der Unterschied zwischen einer Maschine zur Herstellung von Papier-Schüsseln und einer Maschine zur Herstellung von Papierbechern hinsichtlich der Größenflexibilität?