
 EN



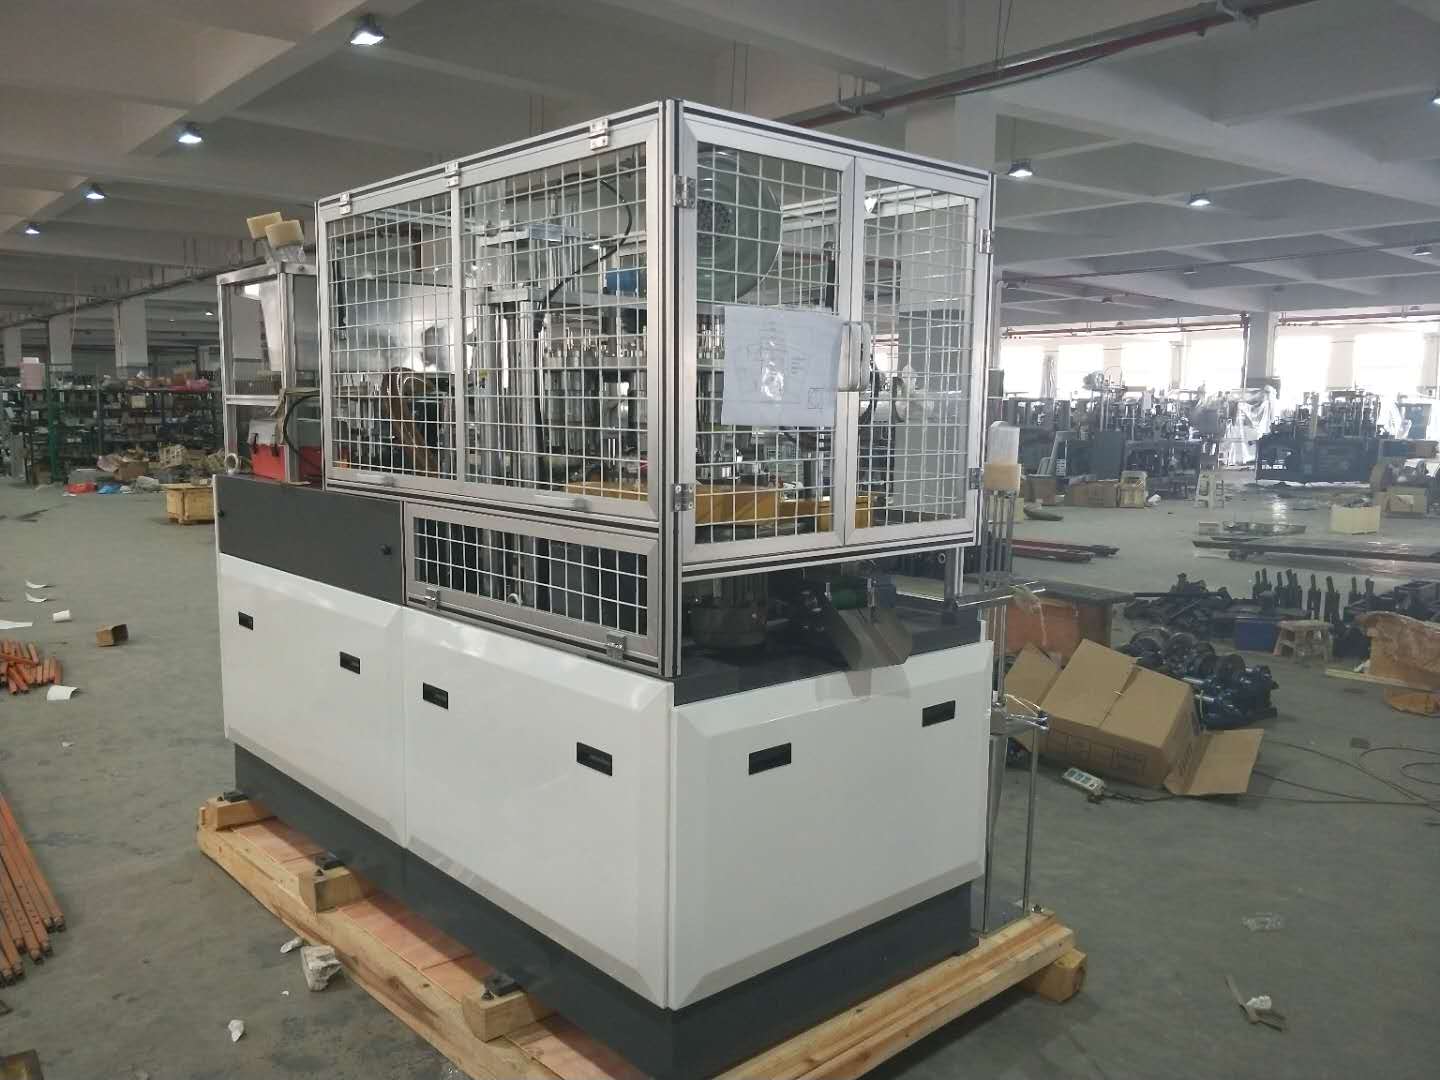
Moderne voedselfverpakking vereist flexibiliteit. Een enkele productiefaciliteit moet mogelijk binnen dezelfde ploegendienst soepkommen, saladecontainers en snackbeker produceren, elk met verschillende diameters, hoogtes en wandhoeken. Voor fabrikanten die met deze realiteit worden geconfronteerd, is het begrijpen van hoe een papieren Schaal Machine meerdere komafmetingen op één continue lijn verwerkt, niet alleen een technische curiositeit — het is een directe zakelijke vraag die verband houdt met doorvoersnelheid, omstelkosten en marktreactiviteit.
Het antwoord ligt in een combinatie van modulair gereedschapsontwerp, nauwkeurige mechanische instelsystemen en een intelligente besturingsarchitectuur. Een goed ontworpen papieren-schotelmachine is niet beperkt tot één enkele vormgeometrie. In plaats daarvan is deze gebouwd rond verwisselbare matrijzen en programmeerbare bewegingsprofielen, waardoor operators van de ene schotelmaat naar de andere kunnen overschakelen zonder de gehele productielijn te hoeven demonteren. In dit artikel wordt stap voor stap uitgelegd hoe deze veelzijdige mogelijkheid wordt bereikt, wat deze in de praktijk betekent en welke kennis operators nodig hebben voordat zij volledig op deze functionaliteit kunnen vertrouwen bij volledige productieschaal.
Het kernvormmechanisme en waarom dit variatie in maat ondersteunt
Hoe het papieren blad een schotel wordt
Elke papieren kommachine begint zijn werk met een vooraf uitgesneden, waaiervormig papieren blad. Dat blad wordt uit een magazijn getrokken, opgerold tot een kegel en vervolgens in een vormmal geperst, waarbij warmte en druk de naad aan de zijkant verbinden. Vervolgens wordt de bodemplaat ingevoegd en ultrasoon of thermisch verzegeld om het vaatje af te maken. Het dimensionele resultaat — diameter, hoogte, conische hoek — wordt bijna geheel bepaald door de geometrie van de malsset en de mechanische parameters die regelen hoe het blad wordt aangevoerd en gewikkeld.
Omdat de mal het primaire component is dat de vorm bepaalt, betekent het wijzigen van de komafmetingen in wezen het wijzigen van de mal. Dit is de fundamentele ontwerplogica achter de mogelijkheid om meerdere afmetingen op één papieren-kommachine te verwerken. In plaats van de aandrijflijn, het verwarmingssysteem of de transportindexer opnieuw te bouwen, ontwerpen fabrikanten de machine zodanig dat de maldrager gestandaardiseerde malinvoegstukken van verschillende afmetingen kan accepteren. De rest van de machine blijft op zijn plaats, terwijl alleen de onderdelen die cruciaal zijn voor de vorm worden verwisseld.
Deze aanpak is geen toeval. Hij weerspiegelt decennia van apparatuurverfijning met als doel de kosten per SKU-wisseling te verlagen. Een papieren-kommachine die bij elke afmettingswijziging een volledige demontage vereist, zou onpraktisch zijn op een markt waar verpakkingsafmetingen snel toenemen als reactie op portiebeheertrends en specificaties van snelle-service-restaurants.
Geometrie van de vormgevingsstation en zijn rol in dimensionele flexibiliteit
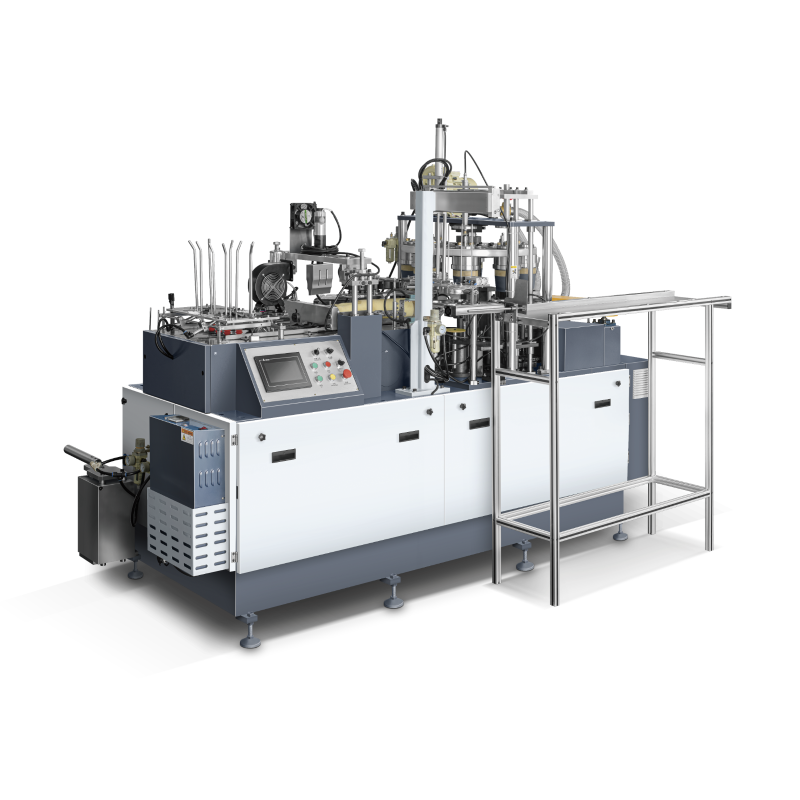
De vormgevingsstation van een papieren kommachine bevat doorgaans een buitenvorm (de stempel) en een binnenstempel of mandrel. De buitenvorm bepaalt het externe profiel van de kom, terwijl de binnenstempel het interne volume en de gelijkmatigheid van de wand beheert. Wanneer een andere komafmeting vereist is, moeten beide onderdelen als een afgestemd paar worden vervangen om de consistentie van de wanddikte en de uitlijning van de naad te behouden.
Geavanceerde ontwerpen van papieren kommachines zijn uitgerust met snelluchtclamps op de vormdrager, waardoor een getrainde operator de vormset in enkele minuten in plaats van uren kan verwisselen. De positioneringsvlakken van de vorm zijn tot zeer nauwe toleranties bewerkt, zodat elke vormset steeds op precies dezelfde positie terugvalt, ongeacht hoe vaak deze al is geïnstalleerd. Deze herhaalbaarheid is essentieel — zelfs een fractie van een millimeter vormverplaatsing leidt tot zichtbare naaddefecten of deuken bij het passen van de deksel op de afgewerkte kom.
Sommige configuraties van papierschalenmachines gaan verder door gebruik te maken van geprofileerde buitenvormen met instelbare nokringen. Deze maken een beperkte diameteraanpassing mogelijk zonder een volledige wisseling van de vorm, wat bijzonder nuttig is wanneer een fabrikant kleine regionale afmetingsverschillen binnen dezelfde productfamilie moet kunnen opvangen. Dit soort aanpasbaarheid vermindert het aantal complete vormsetten dat een installatie in voorraad moet houden.
Mechanische instelsystemen die multi-dimensionale bediening mogelijk maken
Invoerpad voor grondplaten en coördinatie van snijafmetingen
Een papieren kommachine die meerdere komafmetingen verwerkt, moet ook meerdere grondvlakafmetingen kunnen verwerken. Het ventilatorvormige grondvlak voor een kom van 32 ounce is aanzienlijk groter dan het grondvlak voor een beker van 12 ounce, en het toevoerpad — inclusief het grondvlakmagazijn, de zuignemarm en de wikkelgeleider — moet deze afwijking kunnen opvangen. Machines die zijn ontworpen voor gebruik met meerdere afmetingen, maken gebruik van verstelbare breedtegeleiders voor het magazijn en programmeerbare positionering van de zuignemmen, zodat grondvlakken met verschillende booglengtes en stralen kunnen worden verwerkt zonder dat hardware hoeft te worden vervangen.
De wikkelgids, die het blad rond de mandrel wikkelt, is bijzonder gevoelig voor de geometrie van het blad. Als de straal van de gids niet overeenkomt met de beoogde kromming van het blad, zal de zijwand of ongelijkmatig overlappen of een spleet vormen die de hechting van de naad verzwakt. Bij flexibele papieren kommachinemodellen is de wikkelgids ofwel uitwisselbaar als onderdeel van het matrijzensetpakket, ofwel continu instelbaar via een gekalibreerd schroefmechanisme. Operators noteren de instelling van de gids voor elke komafmeting op een instellingsreferentiekaart of, bij nieuwere machines, in het HMI-parametergeheugen.
Coördinatie van de lege-formaatgrootte omvat ook de aanvoer van papierrollen of lege formaten stroomopwaarts. Als de papieren-bodemmachine is geïntegreerd met een inline-stansstation, moet de stans ook worden gewisseld of opnieuw geprogrammeerd om te passen bij de nieuwe lege-formaatgeometrie. Zelfstandige papieren-bodemmachines die vooraf uitgesneden lege formaten gebruiken, vereisen eenvoudig een wisseling van de inhoud van de lege-formaatmagazijn, wat sneller is maar wel voorafgaande voorbereiding van vooraf uitgesneden voorraad voor elke actieve SKU vereist.
Verzegeltemperatuur- en -drukprofielen per bodemafmeting
De thermische verzegelingsprestaties van een papieren kommachine hangen direct samen met de materiaaldikte, het type coating en het contactoppervlak tussen de overlap van de blanke plaat en de onderste schijf. Wanneer de afmetingen van de kom veranderen, kunnen al deze drie variabelen tegelijkertijd wijzigen. Een grotere kom maakt doorgaans gebruik van zwaarder karton met een dikker PE-coatinglaagje, wat een hogere verzegelingstemperatuur en een langere contacttijd vereist. Een kleinere, dunner wandige kom kan minder warmte nodig hebben om te voorkomen dat de coating loslaat of de papiervezels verbranden.
Geavanceerde machines voor het vervaardigen van papieren kommen hebben platformen die afmetingspecifieke verzegelprofielen opslaan in hun PLC-geheugen. Wanneer een operator een opgeslagen taaknummer oproept dat overeenkomt met een bepaalde komafmeting, past de machine automatisch de instellingen van de verwarmingselementen, de stromingssnelheid van de heetlucht en de druk van het verzegelhoofd aan. Hierdoor wordt de eerder tijdintensieve proef-en-foutafstelling tijdens wisselingen overbodig, wat een aanzienlijk deel van elk wisselvenster bespaart, en wordt de kwaliteit van het papier tijdens de overgang van de ene komafmeting naar de volgende beter beschermd.
Sommige ontwerpen van machines voor het vervaardigen van papieren kommen zijn bovendien uitgerust met onafhankelijke temperatuurzones voor de naadverwarming van de zijwand en de bodemverzegelstation, waardoor elke zone afzonderlijk geoptimaliseerd kan worden. Dit is bijzonder waardevol bij het verwerken van kommen waarbij het materiaalgewicht van de zijwand verschilt van dat van de bodemschijf — een veelvoorkomende situatie wanneer fabrikanten lichtgewicht bedrukte buitenblanks combineren met zwaardere ongecoate binnenplaten voor lekvrijheid.
Besturingssystemen en wisselproces
Programmeerbare logica en opgeslagen taakparameters
De besturingsarchitectuur van een moderne papieren kommachine is even belangrijk voor veelzijdige flexibiliteit als het mechanische ontwerp. Een touchscreen-HMI die is verbonden met een PLC, stelt operators in staat om complete taakrecepten op te slaan voor elke kommaat in het actieve productassortiment van de machine. Elk recept bevat niet alleen de hierboven besproken verzegelingstemperaturen, maar ook de indexinstellingen, de infeed-stroke-lengte van het blad, de vormdruk en de uitvoersnelheid. Het oproepen van een opgeslagen recept transformeert wat ooit een uitsluitend voor deskundigen bestemde afstellingstaak was, tot een gestructureerde, herhaalbare procedure die elke getrainde operator kan uitvoeren.
De diepte van het parametergeheugen varieert per model papierkommachine. Instapmodellen kunnen tien tot twintig taakrecepten opslaan, terwijl hoogcapaciteits industriële modellen honderden afzonderlijke configuraties kunnen opslaan. Voor faciliteiten die een breed scala aan portiegroottes voor meerdere QSR-klanten verwerken, vermindert een uitgebreid receptgeheugen de administratieve last van instellingen en verlaagt het risico op invoerfouten tijdens wisselingen. Sommige machines bieden ook export van receptbestanden via USB, waardoor een productiemanager een centrale back-up kan bijhouden en parameterupdates kan doorvoeren op meerdere papierkommachines op dezelfde productievloer.
Feedback in een gesloten lus is een andere regelfunctie die stabiele productie in meerdere dimensies ondersteunt. Sensoren die de aanwezigheid van het grondmateriaal, de naadtemperatuur en de hoogte van de gevormde kom bewaken, verstrekken realtimegegevens aan de PLC. Als een gevormde kom buiten de geprogrammeerde tolerantie voor de hoogte valt — een signaal dat de maluitlijning mogelijk verschoven is of dat de opkrulhoogte van het grondmateriaal onvoldoende is — markeert de machine de afwijking en pauzeert automatisch, in plaats van verder te produceren met producten die niet aan de specificaties voldoen. Dit soort adaptieve regeling is bijzonder waardevol bij het verwerken van kleinere partijen met speciale kommaten, die niet profiteren van de langdurige instabilliseringsruns die typisch zijn voor grote series standaardmaten.
Wisselprocedure en strategieën voor vermindering van stilstandtijd
De werkelijke wisselvolgorde op een papierkommachine met meerdere dimensies volgt een logische volgorde die is ontworpen om de stilstandtijd tot een minimum te beperken. De operator verwijdert eerst de resterende grondstof voor de uitgaande komafmeting of laat deze uitlopen, waarna hij of zij via de HMI het doelproductieprogramma oproept om de nieuwe parameterset vooraf te laden. Terwijl de verwarmingselementen beginnen op te warmen naar de nieuwe temperatuurdoelen, voert de operator de mechanische wijzigingen uit — het vervangen van de matrijzenset, het opnieuw positioneren van de grondstofaanvoerleidingen en het laden van het nieuwe grondstofmagazijn. Tegen de tijd dat het mechanische werk is voltooid, bevinden de verwarmingselementen zich doorgaans binnen het bereik van de nieuwe instelpunten, waardoor extra wachttijd wordt voorkomen.
Goed georganiseerde fabrieksfaciliteiten voor papierschalenmachines hebben een speciale wisselwagen voor elke actieve matrijzenset. De wagen bevat het bijbehorende matrijzenpaar, de overeenkomstige geleidingsinvoeging, eventuele vereiste afstandsstukken en een vooraf bedrukte controlekaart voor de installatie. Het gebruik van een gestandaardiseerde wagenaanpak voorkomt het veelvoorkomende probleem dat operators tijdens een tijdsdrukvolle wisseling componenten moeten zoeken in een opslagruimte, wat een van de meest frequente oorzaken is van onverwachte stilstand van de productielijn bij installaties van papierschalenmachines.
De totale wisseltijd op een professioneel onderhouden papieren kommachine met snellucht-malhouders ligt doorgaans tussen vijftien en vijfenveertig minuten, afhankelijk van het verschil in komafmeting en de ervaring van de operator. Lijnen die schakelen tussen aangrenzende afmetingen — bijvoorbeeld een kom van 16 ounce en een kom van 20 ounce met vergelijkbare grondvlakverhoudingen — bereiken vaak wisseltijden aan de lagere kant van dat bereik. Overgangen tussen zeer kleine en zeer grote kommen, waarbij bijna elke mechanische instelling aanzienlijk moet worden gewijzigd, naderen de bovenkant van dat bereik. Het bijhouden van de wisseltijd als KPI stimuleert continue verbetering en ondersteunt de rechtvaardiging van investeringen in extra malsets of geüpgradede snelle-wisselhardware.
Praktische implicaties voor productieplanning
Efficiënt plannen van productieruns met meerdere afmetingen
Het begrijpen van de wisselcapaciteit van een papieren kommachine heeft directe gevolgen voor de productieplanningsstrategie. Installaties die vaak kleine partijen in veel verschillende kommaten produceren, profiteren van het groeperen van bestellingen met vergelijkbare afmetingen in opeenvolgende productieruns, waardoor de omvang van elke mechanische aanpassing wordt geminimaliseerd. Dit wordt soms familieplanning genoemd — het organiseren van de productievolgorde zodanig dat opeenvolgende opdrachten zo veel mogelijk machineparameters delen, wat zowel de wisseltijd als het risico op kwaliteitsafwijkingen tussen de runs vermindert.
Een papieren kommachine die vijf verschillende kommaten produceert tijdens één ploeg presteert het beste wanneer de groottevolgorde in één richting verloopt — van de kleinste naar de grootste of omgekeerd — in plaats van willekeurig heen en weer te springen tussen verschillende maten. Deze aanpak betekent dat de mechanische aanpassingen zich in één richting opstapelen, wat eenvoudiger is om bij te houden en te verifiëren dan een tweerichtingsoscillatie tussen grote en kleine instellingen. Productieplanners die de mechanische logica van de papieren kommachine begrijpen, kunnen die kennis vertalen naar planningbeslissingen die zowel de doorvoer als de kwaliteit waarborgen.
Voorraadplanning voor papierblanks en bodemschijven is ook verbonden met planning op meerdere dimensies. Vooraf gesneden blanks voor elke kommaat moeten in de juiste hoeveelheid beschikbaar zijn op het moment van wisseling. Een papierkommachine die halverwege een productierun gedwongen moet pauzeren omdat de blanks voor de volgende maat nog niet zijn gesneden en klaargelegd, verspilt het rendement dat is behaald door een snelle mechanische wisseling. Het integreren van de voorbereiding van blanks in de productieplanning — met als doel om de blanks voor de volgende maat ten minste één productiecyclus van tevoren gereed te hebben — is een eenvoudige operationele discipline die de waarde van de inherente flexibiliteit van de machine vermenigvuldigt.
Investering in matrijzenset en haar rol in de totale lijneconomie
De veelzijdigheid op meerdere vlakken van een papieren kommachine is even breed als het aantal matrijzen waarmee een installatie heeft geïnvesteerd. Elke matrijzenset — bestaande uit de buitenste stempel, de binnenste stempel, de wikkelgeleider en de bijbehorende gereedschappen — vertegenwoordigt een kapitaaluitgave die moet worden gerechtvaardigd door het volume koms dat in die afmeting wordt geproduceerd. Voor gevestigde komafmetingen met voorspelbare langetermijnvraag is investering in een volledige matrijzenset eenvoudig te rechtvaardigen. Voor nieuwe afmetingen of proef-SKU’s regelen sommige fabrikanten huurovereenkomsten voor matrijzen of kostenverdelingsregelingen met hun leverancier van papieren kommachines.
Onderhoud van de matrijs speelt ook een rol in de kosten. De oppervlakken van de matrijs in een papieren-schotelmachine zijn blootgesteld aan herhaalde thermische cycli, mechanische druk en schurend contact met gecoat karton. Na verloop van tijd kan gering oppervlakteverslet de naadkwaliteit en de consistentie van de schotelafmetingen beïnvloeden. Een gestructureerd inspectie- en renovatieprogramma voor de matrijs — meestal gebaseerd op het aantal productiecycli in plaats van kalenderintervallen — verlengt de levensduur van de matrijs en voorkomt geleidelijke kwaliteitsachteruitgang die anders onopgemerkt kan blijven tot klachten binnenkomen.
De totale kosten van multi-dimensionale bewerking op een papieren kommachine omvatten daarom niet alleen de machine zelf, maar ook de portfolio van matrijzen, de infrastructuur voor opslag en onderhoud, en de investering in opleiding die nodig is om schoon wisselen van productafmetingen consistent uit te voeren. Installaties die al deze factoren in aanmerking nemen bij de beoordeling van een aankoop van een papieren kommachine nemen beter geïnformeerde beslissingen over welke machinespecificaties ze daadwerkelijk nodig hebben, in vergelijking met welke mogelijkheden ongebruikt zouden blijven gezien hun werkelijke productmix.
Veelgestelde vragen
Hoe lang duurt het om de afmetingen van een kom te wijzigen op een papieren kommachine?
Op een papieren kommachine die is uitgerust met sneldemontabele matrijshouders en opgeslagen HMI-jobrecepten kan een getrainde operator doorgaans een afmetingswisseling binnen vijftien tot vijfundertig minuten voltooien. De exacte tijd hangt af van het verschil in grootte tussen de uitgaande en de inkomende kom, de organisatie van de gereedschapsopslag en het ervaringsniveau van de operator met dat specifieke machinemodel.
Heeft het draaien van meerdere komafmetingen op één papieren-kommachine invloed op de productkwaliteit?
Het draaien van meerdere afmetingen vermindert de kwaliteit niet per se, mits de wisseling correct wordt uitgevoerd. Kwaliteitsrisico's ontstaan wanneer de maluitlijning na installatie niet wordt gecontroleerd, wanneer de verzegelparameters niet correct worden aangepast aan het nieuwe materiaalgewicht of wanneer de instellingen voor het infeeden van de blanks blijven staan op de waarden van de vorige afmeting. Een gestructureerde wissellijst die specifiek is opgesteld voor elke komafmeting minimaliseert deze risico's op elke goed onderhouden papieren-kommachine.
Hoeveel kommaten kan een enkele papieren-kommachine doorgaans verwerken?
De meeste industriële machines voor het vervaardigen van papieren kommen zijn ontworpen met een mechanische instelbereik dat een gedefinieerde reeks diameters en hoogtes bestrijkt — bijvoorbeeld van ongeveer 90 mm tot 180 mm bovendiameter en van 40 mm tot 90 mm hoogte. Binnen dat bereik wordt het aantal verschillende maten dat een machine kan verwerken uitsluitend beperkt door het aantal aangeschafte matrijzensets en de opslagcapaciteit van het besturingssysteem voor recepten. Het is gebruikelijk dat actieve productiefaciliteiten vier tot acht verschillende maatconfiguraties per papieren-kom-machine in gebruik hebben.
Wat is het verschil tussen een machine voor papieren kommen en een machine voor papieren bekers wat betreft flexibiliteit in maat?
Papieren-bekermachines en papieren-schotelmachines delen vergelijkbare vormingsprincipes, maar verschillen in de geometrie waarop ze zijn geoptimaliseerd. Schotelmachines zijn doorgaans ontworpen voor wijdere-diameter, lagere-hoogte-vaten met grotere taperhoeken, wat andere matrijsgeometrie en andere verhoudingen van het uitgangsmateriaal vereist dan de hogere, smaller cilinders die op een bekermachine worden geproduceerd. Een papieren-schotelmachine kan over het algemeen een breder scala aan diametervariatie ten opzichte van de hoogte verwerken dan een bekermachine, waardoor deze beter geschikt is voor de diverse oppervlakkige vormen die veelvoorkomen in toepassingen binnen de horeca.
Inhoudsopgave
- Het kernvormmechanisme en waarom dit variatie in maat ondersteunt
- Mechanische instelsystemen die multi-dimensionale bediening mogelijk maken
- Besturingssystemen en wisselproces
- Praktische implicaties voor productieplanning
-
Veelgestelde vragen
- Hoe lang duurt het om de afmetingen van een kom te wijzigen op een papieren kommachine?
- Heeft het draaien van meerdere komafmetingen op één papieren-kommachine invloed op de productkwaliteit?
- Hoeveel kommaten kan een enkele papieren-kommachine doorgaans verwerken?
- Wat is het verschil tussen een machine voor papieren kommen en een machine voor papieren bekers wat betreft flexibiliteit in maat?