
 EN



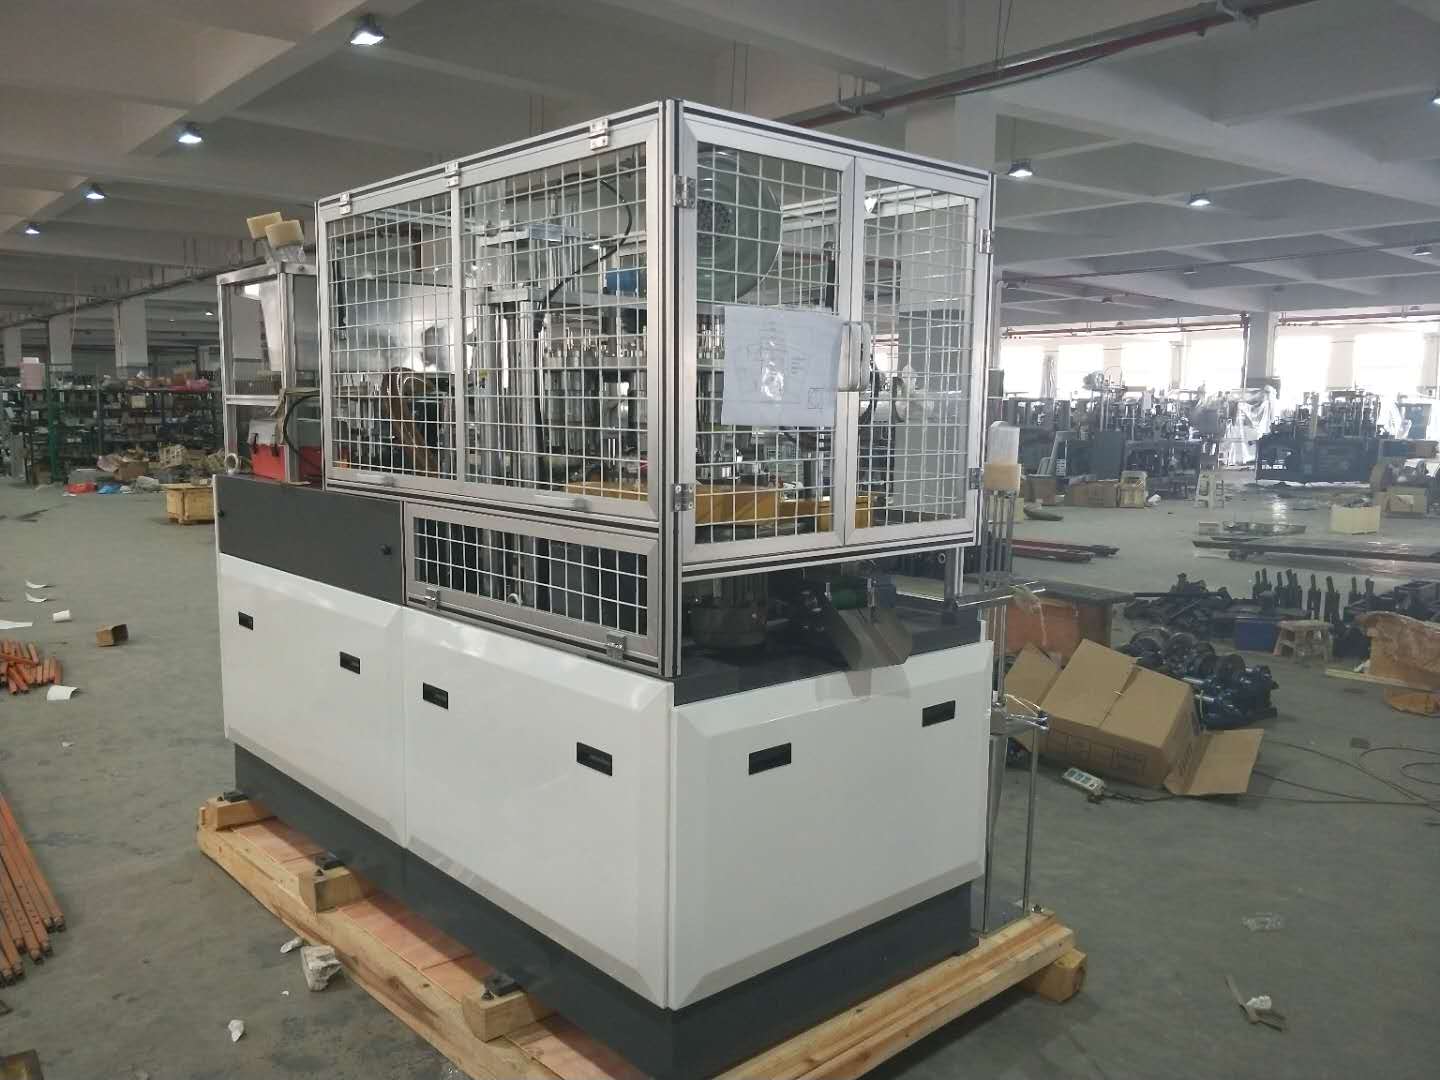
Ang modernong pagpapakete ng pagkain ay nangangailangan ng kahambingan. Ang isang pasilidad sa produksyon ay maaaring kailangang gumawa ng mga sisidlan ng sopas, mga lalagyan ng salad, at mga tasa para sa meryenda sa loob lamang ng iisang turno, kung saan ang bawat isa ay may natatanging diameter, taas, at anggulo ng pader. Para sa mga tagagawa na harapin ang ganitong katotohanan, ang pag-unawa kung paano makina ng papel na mangkok haharapin ang maraming sukat ng mga sisidlan sa isang tuloy-tuloy na linya ay hindi lamang isang katanungan sa inhinyeriya — ito ay isang direktang tanong na may kaugnayan sa kita, gastos sa pagbabago ng setup, at kakayahang tumugon sa merkado.
Ang sagot ay nasa isang kombinasyon ng modular na disenyo ng kagamitan, mga eksaktong sistema ng mekanikal na pag-aadjust, at isang matalinong arkitektura ng kontrol. Ang isang maayos na dinisenyo na makina para sa papel na mangkok ay hindi nakakabit sa iisang hugis lamang. Sa halip, ito ay itinatayo sa paligid ng mga palitan-palitang set ng mold at mga programmable na motion profile na nagpapahintulot sa mga operator na maglipat mula sa isang sukat ng mangkok papunta sa isa pa nang walang kailangang tanggalin ang buong linya. Ang artikulong ito ay naglalakbay sa eksaktong paraan kung paano nakakamit ang kakayahang multi-dimensyon na ito, ano ang kahulugan nito sa praktikal na aplikasyon, at ano ang dapat unawain ng mga operator bago ito gamitin nang buo sa produksyon.
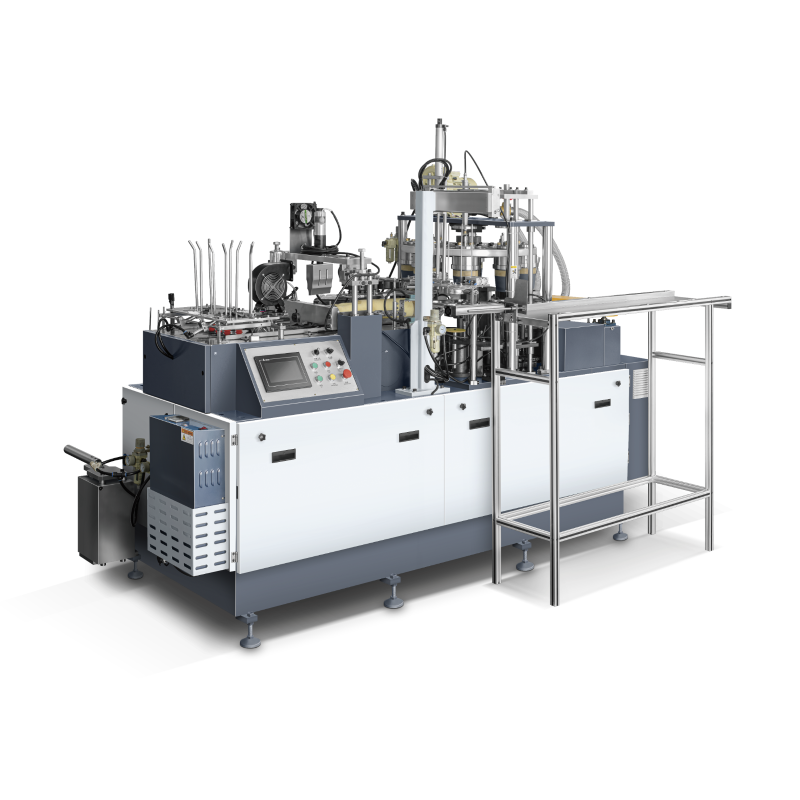
Ang Pangunahing Mekanismo ng Pagbuo at Bakit Ito Sumusuporta sa Pagkakaiba ng Sukat
Paano Nagiging Mangkok ang Papel na Blanko
Ang bawat makina para sa papel na mangkok ay nagsisimula ng kanyang gawain gamit ang isang pre-cut na papel na blanko na may hugis pambulaklak. Ang blankong iyon ay hinahatak mula sa isang magasin, iniikot upang mabuo ang hugis kono, at pagkatapos ay ipinipindot sa loob ng isang hugisan na mold kung saan ang init at presyon ang nag-uugnay sa sira sa gilid ng pader. Ang disc na pang-ibabaw ay ipinasok pagkatapos noon at tinatahi nang ultrasonic o thermal upang matapos ang lalagyan. Ang resulta sa sukat — ang diameter, taas, at anggulo ng pagpapahaba — ay halos lubos na nakasalalay sa heometriya ng set ng mold at sa mga mekanikal na parameter na sumasaklaw kung paano ipinapadala at iniiikot ang blanko.
Dahil ang hugis ng porma ang pangunahing bahagi na nagtatakda ng anyo, ang pagbabago sa mga sukat ng mangkok ay nangangahulugan ng pangunahing pagbabago sa porma. Ito ang pundamental na lohika ng disenyo sa likod ng kakayahan ng isang solong makina para sa papel na mangkok na gumawa ng maraming sukat. Sa halip na muling itayo ang sistema ng pagpapagalaw, sistema ng pagpainit, o indexer ng transportasyon, inenginyero ng mga tagagawa ang makina upang ang kargador ng porma ay tumatanggap ng mga standard na insert ng porma na may iba't ibang sukat. Ang natitirang bahagi ng makina ay nananatili sa posisyon nito habang ang mga bahaging mahalaga sa pagbuo ng anyo lamang ang binabago.
Ang pamamaraang ito ay hindi basta-bastang nangyari. Ito ay sumasalamin sa ilang dekada ng pagpapabuti ng kagamitan na may layuning bawasan ang gastos sa bawat pagbabago ng SKU. Ang isang makina para sa papel na mangkok na nangangailangan ng buong pagkakabukod tuwing magbabago ang sukat ay magiging di-makatwiran sa isang merkado kung saan ang mga sukat ng pakete ay mabilis na dumarami bilang tugon sa mga uso sa kontrol ng bahagi at sa mga teknikal na tukoy na kinakailangan ng mga restawran na may mabilis na serbisyo.
Heometriya ng estasyon ng pagbuo at ang kanyang papel sa kakayahang umangkop sa dimensyon
Ang istasyon ng pagbuo ng isang makina para sa papel na mangkok ay karaniwang naglalaman ng panlabas na hugis (ang die) at isang panloob na punch o mandrel. Ang panlabas na hugis ay sumusuri sa panlabas na profile ng mangkok, habang ang panloob na punch ay nangangasiwa sa panloob na dami at kaginhawahan ng pader. Kapag kailangan ang ibang sukat ng mangkok, parehong elemento ang dapat palitan bilang isang magkakatugmang pares upang mapanatili ang pagkakapareho ng kapal ng pader at ang pagkakalign ng seam.
Ang mga advanced na disenyo ng makina para sa papel na mangkok ay may kasamang mabilis na pagpapalaya ng clamp sa carrier ng hugis, na nagpapahintulot sa isang sanay na operator na palitan ang set ng hugis sa loob lamang ng ilang minuto imbes na oras. Ang mga ibabaw ng hugis na ginagamit sa paglokalisa ay pinutol gamit ang napakataas na antas ng presisyon kaya ang bawat set ng hugis ay muling naka-seats sa eksaktong parehong posisyon anuman ang bilang ng beses na ito ay na-install. Ang ganitong pag-uulit ay mahalaga — kahit ang isang bahagdan lamang ng millimetro ng di-pagkakalign ng hugis ay nagreresulta sa mga nakikitaang depekto sa seam o kabiguan sa pagkakasya ng takip sa yaring mangkok.
Ang ilang mga konpigurasyon ng makina para sa papel na mangkok ay gumagamit pa ng segmented na panlabas na hugis na may mga pang-adjusyang cam ring. Ang mga ito ay nagbibigay ng isang limitadong saklaw ng pag-aadjust ng diameter nang hindi kailangang palitan ang buong hugis, na lubhang kapaki-pakinabang kapag ang isang tagagawa ay kailangang tugunan ang mga maliit na pagkakaiba sa sukat ayon sa rehiyon sa loob ng parehong pamilya ng produkto. Ang ganitong uri ng kakayahang i-adjust ay binabawasan ang bilang ng kumpletong set ng hugis na kailangan panatilihin ng isang pasilidad sa imbentaryo.
Mga Mekanikal na Sistema ng Pag-aadjust na Nagpapahintulot sa Operasyon sa Maraming Dimensyon
Koordineysyon ng daanan ng blank at laki ng pagputol
Ang isang makina para sa papel na mangkok na kumakatlong sa maraming sukat ng mangkok ay kailangan ding kumakatlong sa maraming sukat ng mga blanko. Ang blankong may hugis puno para sa 32-ounce na mangkok ay malaki nang malaki kumpara sa blanko para sa 12-ounce na baso, at ang daanan ng pagpapakarga—kabilang ang magazine ng blanko, ang braso ng suction transfer, at ang gabay sa paglilipat—ay kailangang magkasya sa pagkakaiba na ito. Ang mga makina na idinisenyo para sa operasyon na may maraming sukat ay gumagamit ng mga adjustable na gabay sa lapad ng magazine at programmable na posisyon ng suction cup upang maproseso ang mga blanko na may iba’t ibang haba ng arko at radius nang walang kailangang palitan ng hardware.
Ang gabay sa pagbalot, na kumukurba sa blanko palibot ng mandrel, ay lubhang sensitibo sa heometriya ng blanko. Kung ang radius ng gabay ay hindi tugma sa inilaang kurba ng blanko, ang gilid na pader ay maaaring maglapat nang hindi pantay o mag-iwan ng puwang na magpapahina sa ugnayan ng sira. Sa mga modelo ng makina para sa papel na mangkok na may kakayahang umangkop, ang gabay sa pagbalot ay maaaring palitan bilang bahagi ng pakete ng hugis ng mold o patuloy na maisasaayos gamit ang isang nakakalibrang mekanismo ng turnilyo. Ang mga operator ay nagre-record ng setting ng gabay para sa bawat sukat ng mangkok sa isang kard ng sanggunian para sa pag-setup o, sa mga bagong makina, sa alaala ng parameter ng HMI.
Ang koordinasyon ng laki ng blanko ay kumakatawan din sa suplay ng papel na rol o blanko mula sa upstream. Kung ang makina para sa papel na mangkok ay naisama sa isang in-line na die-cutting station, ang cutting die ay kailangan ding baguhin o i-reprogram upang tugma sa bagong geometry ng blanko. Ang mga hiwa-hiwalay na makina para sa papel na mangkok na gumagamit ng pre-cut na mga blanko ay nangangailangan lamang ng pagbabago sa nilalaman ng blank magazine, na mas mabilis ngunit nangangailangan ng paunang paghahanda ng pre-cut na stock para sa bawat aktibong SKU.
Mga profile ng temperatura at presyon ng sealing ayon sa sukat ng mangkok
Ang pagganap ng thermal sealing sa isang paper bowl machine ay direktang nauugnay sa kapal ng materyal, uri ng coating, at sa lugar ng pagkakadikit sa pagitan ng blank na overlap at ng ibabang disc. Kapag nagbabago ang sukat ng bowl, maaaring magbago nang sabay-sabay ang tatlong variable na ito. Ang mas malaking bowl ay karaniwang gumagamit ng mas mabigat na board stock na may mas makapal na PE coating, kaya kailangan ng mas mataas na temperatura ng sealing at mas mahabang dwell time. Ang mas maliit at manipis na bowl ay maaaring kailanganin ng mas kaunti na init upang maiwasan ang paghiwalay ng coating o ang pagsusunog sa mga fiber ng papel.
Ang mga sophisticated na platform ng makina para sa papel na mangkok ay nag-iimbak ng mga profile ng pagse-seal na partikular sa sukat sa kanilang PLC memory. Kapag tinawag ng isang operator ang isang naka-save na numero ng gawain na tumutugma sa isang tiyak na sukat ng mangkok, awtomatikong ina-adjust ng makina ang mga setpoint ng heater, mga rate ng daloy ng mainit na hangin, at ang presyon ng sealing head. Ito ay nag-aalis sa trial-and-error tuning na dati ay kumokonsumo ng isang malaking bahagi ng bawat window ng pagbabago ng gawain at tumutulong na protektahan ang kalidad ng papel sa panahon ng transisyon mula sa isang sukat ng mangkok patungo sa susunod.
Ang ilang disenyo ng makina para sa papel na mangkok ay mayroon ding mga hiwalay na zona ng temperatura para sa heater ng sidewall seam at sa estasyon ng bottom seal, na nagpapahintulot sa bawat zona na i-optimize nang hiwalay. Ito ay lalo pang kapaki-pakinabang kapag pinapatakbo ang mga mangkok kung saan ang timbang ng materyal ng sidewall ay iba sa timbang ng materyal ng bottom disc — isang karaniwang sitwasyon kapag ginagamit ng mga tagagawa ang mga lightweight na printed na outer blanks na pares sa mas mabibigat na uncoated na inner discs para sa leak resistance.
Mga Sistema ng Kontrol at Workflow ng Pagbabago ng Gawain
Programable na logic at naka-save na mga parameter ng gawain
Ang arkitektura ng kontrol ng isang modernong papel na bowl machine ay kasing-importante sa multi-dimensyonal na flexibility gaya ng mekanikal na disenyo. Ang isang touchscreen HMI na konektado sa isang PLC ay nagpapahintulot sa mga operator na i-store ang buong mga recipe ng gawain para sa bawat sukat ng bowl sa aktibong portfolio ng produkto ng makina. Ang bawat recipe ay nagre-record hindi lamang ng mga temperatura ng sealing na tinalakay sa itaas, kundi pati na rin ng index timing, haba ng stroke ng blank feed, presyon ng pagbuo, at bilis ng output. Ang pagkuha muli ng isang naka-save na recipe ay nagpapalit sa dating gawaing nangangailangan ng kasanayan lamang sa isang istrukturadong, paulit-ulit na prosedura na maaaring maisagawa ng anumang naka-training na operator.
Ang lalim ng memorya para sa mga parameter ay nag-iiba depende sa modelo ng makina para sa paggawa ng papel na mangkok. Ang mga entry-level na yunit ay maaaring mag-imbak ng sampung hanggang dalawampung mga recipe para sa gawain, samantalang ang mga high-capacity na industrial na modelo ay maaaring mag-imbak ng daan-daang magkakaibang konpigurasyon. Para sa mga pasilidad na gumagamit ng malawak na hanay ng mga sukat ng bahagi para sa maraming customer na QSR, ang malalim na memorya para sa mga recipe ay nababawasan ang pasanin sa dokumentasyon ng setup at binabawasan ang panganib ng mga pagkakamali sa pag-input ng datos habang nagbabago ang proseso. Ang ilang mga makina ay nag-aalok din ng pag-export ng mga file ng recipe gamit ang USB, na nagpapahintulot sa isang production manager na panatilihin ang pangunahing backup at i-push ang mga update ng parameter sa maraming yunit ng makina para sa paggawa ng papel na mangkok sa parehong palapag.
Ang feedback na may saradong-loop ay isa pang tampok ng kontrol na sumusuporta sa matatag na produksyon sa maraming dimensyon. Ang mga sensor na nagsusuri sa pagkakaroon ng blanko, temperatura ng seam, at taas ng nabuong cup ay nagpapadala ng real-time na datos pabalik sa PLC. Kung ang nabuong bowl ay lumalabas sa itinakdang toleransya sa taas — isang senyal na maaaring nabaligtad ang alignment ng mold o kulang ang curl ng blanko — ang makina ay awtomatikong magmamarka ng deviasiyan at titigil, imbes na ipagpatuloy ang produksyon ng produkto na hindi sumusunod sa mga espesipikasyon. Ang ganitong uri ng adaptive control ay lalo pang kapaki-pakinabang kapag pinapatakbo ang mga mas maliit na batch ng espesyal na sukat ng bowl na hindi nakikinabang sa mahabang setup stabilization runs na karaniwan sa mataas na volume ng standard na sukat.
Sekwensya ng pagbabago at mga estratehiya para sa pagbawas ng downtime
Ang aktwal na pagbabago ng proseso sa isang multi-dimension na papel na bowl machine ay sumusunod sa isang lohikal na pagkakasunud-sunod na idinisenyo upang mabawasan ang oras na wala sa operasyon. Una, inaalis o iniiwan ng operator ang natitirang stock ng mga blanko para sa kasalukuyang sukat ng bowl, pagkatapos ay tinatawag ang target na recipe ng gawain sa HMI upang i-pre-load ang bagong set ng mga parameter. Habang ang mga elemento ng pag-init ay nagsisimulang umakyat patungo sa mga bagong target na temperatura, ginagawa ng operator ang mga mekanikal na pagbabago — ang pagpapalit ng set ng mold, ang muling pagposisyon ng mga gabay sa pag-feed ng blanko, at ang paglo-load ng bagong magazine ng blanko. Sa oras na natatapos na ang mekanikal na gawain, karaniwang nasa loob na ng saklaw ang mga heater ng mga bagong setpoint, kaya walang karagdagang oras na kailangang hintayin.
Ang maayos na organisadong mga pasilidad ng paper bowl machine ay nagpapanatili ng isang nakalaan na cart para sa pagbabago ng mga mold para sa bawat aktibong set ng mold. Ang cart ay naglalaman ng tugmang pares ng mold, ang kaukulang guide insert, anumang kinakailangang spacer component, at isang pre-printed na setup verification card. Ang paggamit ng standardisadong cart ay nagpipigil sa karaniwang problema kung saan ang mga operator ay naghahanap ng mga component sa buong storage room habang nasa presyon ng oras sa panahon ng pagbabago ng setup—isa sa pinakakaraniwang sanhi ng hindi inaasahang pagtigil ng produksyon sa mga instalasyon ng paper bowl machine.
Ang kabuuang oras ng pagbabago ng produksyon sa isang propesyonal na pinapanatili na makina para sa papel na mangkok na may mga hawak na mabilis na tanggalin ay karaniwang umaabot sa pagitan ng labing-lima hanggang apatnapu't limang minuto, depende sa pagkakaiba ng sukat ng mangkok at sa karanasan ng operator. Ang mga linya na nagbabago sa pagitan ng magkatabi na sukat — halimbawa, isang 16-ounce at isang 20-ounce na mangkok na may katulad na proporsyon ng blanko — ay madalas na nakakamit ang pagbabago sa mas mababang dulo ng saklaw na iyon. Ang transisyon naman sa pagitan ng napakaliit at napakalaking mangkok, kung saan halos bawat mekanikal na setting ay nagbabago nang malaki, ay umaabot sa mas mataas na dulo ng saklaw. Ang pagsubaybay sa oras ng pagbabago bilang isang Key Performance Indicator (KPI) ay humihikayat sa patuloy na pagpapabuti at tumutulong na ipaliwanag ang mga investasyon sa dagdag na set ng mold o sa mga upgrade na hardware para sa mabilis na pagbabago.
Mga Praktikal na Implikasyon para sa Pagpaplano ng Produksyon
Paghahatid ng Mga Multi-DimensYONAL na Produksyon nang Mahusay
Ang pag-unawa sa kakayahan ng isang makina para sa papel na mangkok na magpalit ng setting ay may direktang epekto sa estratehiya ng pagpaplano ng produksyon. Ang mga pasilidad na tumatakbo ng madalas na maliit na batch sa maraming sukat ng mangkok ay nakikinabang sa pamamagitan ng pagpapangkat ng mga order na may katulad na dimensyon sa sunud-sunod na pagpapatakbo, na pinipigilan ang laki ng bawat mekanikal na pag-aadjust. Ito ay tinatawag minsan na pamilya ng pagpaplano — ang pag-organisa ng pagkakasunud-sunod ng produksyon upang ang mga sumusunod na gawain ay magbahagi ng maraming posibleng parameter ng makina, na binabawasan ang oras ng pagpapalit ng setting at ang panganib ng pagbabago sa kalidad sa pagitan ng mga pagpapatakbo.
Ang isang makina para sa papel na mangkok na gumagana sa limang sukat ng mangkok sa loob ng isang shift ay magpapakita ng pinakamahusay na pagganap kapag ang pagkakasunod-sunod ng mga sukat ay umaandar sa isang direksyon lamang — mula sa pinakamaliit hanggang sa pinakamalaki o kabaligtaran nito — imbes na biglang lumukop nang arbitraryo sa pagitan ng iba't ibang sukat. Ang ganitong pamamaraan ay nangangahulugan na ang mga mekanikal na pag-aadjust ay nagkakasunod-sunod sa iisang direksyon, na mas madaling subaybayan at ikumpirma kaysa sa dalawang-direksyonal na pag-oscillate sa pagitan ng malalaki at maliit na mga setting. Ang mga tagaplanong pang-produksyon na nauunawaan ang mekanikal na lohika ng makina para sa papel na mangkok ay maaaring isalin ang kaalaman na iyon sa mga desisyon sa pag-iiskedyul na protektado ang parehong bilis ng produksyon at kalidad.
Ang pagpaplano ng imbentaryo para sa mga papel na blanko at mga disc na pang-ibaba ay kumikilos din kasama ang maramihang dimensyon ng pag-schedule. Ang mga pre-cut na blanko para sa bawat sukat ng bowl ay dapat magamit sa tamang dami sa oras ng pagbabago ng setup. Ang isang makina para sa papel na bowl na pinipigilan na tumakbo sa gitna ng produksyon dahil ang supply ng mga blanko para sa susunod na sukat ay hindi pa napuputol at inihanda ay nawawala ang kahusayan na nakamit sa mabilis na mekanikal na pagbabago ng setup. Ang pagsasama ng paghahanda ng mga blanko sa schedule ng produksyon — na may layuning magkaroon ng mga blanko para sa susunod na sukat nang maaga ng kahit isang buong cycle ng produksyon — ay isang simpleng disiplina sa operasyon na nagpaparami ng halaga ng likas na kakayahang umangkop ng makina.
Puhunan sa set ng mold at ang papel nito sa kabuuang ekonomiya ng linya
Ang multi-dimensyonal na kahatian ng isang makina para sa papel na mangkok ay katumbas lamang ng lawak ng mga mold na binili ng isang pasilidad. Ang bawat set ng mold — na binubuo ng panlabas na die, panloob na punch, gabay sa pagbalot, at ang kaugnay na kagamitan — ay kumakatawan sa isang kapital na gastos na dapat patunayan sa pamamagitan ng dami ng mga mangkok na ginagawa sa sukat na iyon. Para sa mga itinatag nang maaga na sukat ng mangkok na may matatag na pangmatagalang demand, ang buong puhunan sa set ng mold ay madaling patunayan. Para sa mga bagong lumalabas na sukat o mga eksperimentong SKU, ilang mga tagagawa ang nag-aayos ng pagpapautang ng mold o mga kasunduan sa pagbabahagi ng gastos kasama ang kanilang tagapag-suplay ng makina para sa papel na mangkok.
Ang pagpapanatili ng mga mold ay kasali rin sa ekonomiya. Ang mga ibabaw ng mold sa isang makina para sa papel na mangkok ay inilalantad sa paulit-ulit na thermal cycling, mekanikal na presyon, at abrasive na kontak sa coated paperboard. Sa paglipas ng panahon, ang maliit na pagsuot sa ibabaw ay maaaring makaapekto sa kalidad ng seam at sa pagkakapareho ng sukat ng mangkok. Ang isang disiplinadong iskedyul para sa inspeksyon at pagpapabuti ng mold — na karaniwang nakakabit sa bilang ng production cycle kaysa sa mga panahon batay sa kalendaryo — ay nagpapahaba ng buhay ng serbisyo ng mold at pinipigilan ang unti-unting pagbaba ng kalidad na maaaring hindi mapansin hanggang dumating ang mga reklamo ng customer.
Kaya ang kabuuang gastos sa multi-dimension na operasyon sa isang papel na mangkok na makina ay kasama hindi lamang ang sariling makina kundi pati na rin ang hanay ng mga hugis (mold set portfolio), ang imprastraktura para sa imbakan at pangangalaga, at ang investasyon sa pagsasanay na kailangan upang maisagawa nang paulit-ulit ang malinis na pagbabago ng mga hugis. Ang mga pasilidad na isinasaalang-alang ang lahat ng mga salik na ito kapag sinusuri ang pagbili ng isang papel na mangkok na makina ay gumagawa ng mas maingat na desisyon tungkol sa mga tiyak na teknikal na katangian ng makina na talagang kailangan nila, kumpara sa mga kakayahan na mananatiling di-ginagamit batay sa kanilang tunay na halo ng mga produkto.
Mga Madalas Itanong
Gaano katagal bago mabago ang sukat ng mga mangkok sa isang papel na mangkok na makina?
Sa isang papel na mangkok na makina na may quick-release na mga panghawak ng hugis (mold holders) at na-save na mga recipe ng HMI na gawain, ang isang naka-training na operator ay karaniwang nakakapagtapos ng pagbabago ng sukat sa loob ng limampu't minutong hanggang apatnapu't limang minuto. Ang eksaktong oras ay nakasalalay sa lawak ng pagkakaiba sa pagitan ng dating at bagong sukat ng mga mangkok, sa organisasyon ng imbakan ng mga kagamitan, at sa antas ng karanasan ng operator sa tiyak na modelo ng makina.
Nakaaapekto ba ang pagpapatakbo ng maraming sukat ng mangkok sa isang makina para sa papel na mangkok sa kalidad ng produkto?
Ang pagpapatakbo ng maraming sukat ay hindi kusang nagpapababa ng kalidad hangga't ang pagbabago ng setup ay isinasagawa nang tama. Ang mga panganib sa kalidad ay lumilitaw kapag hindi sinisiguro ang pagkakalign ng mold matapos ito mai-install, kapag hindi angkop na ina-adjust ang mga parameter sa pagse-seal para sa bagong timbang ng materyal, o kapag iniwan ang mga setting ng blank feed sa mga halaga ng nakaraang sukat. Ang isang istrukturadong checklist para sa pagbabago ng setup na partikular sa bawat sukat ng mangkok ay nababawasan ang mga panganib na ito sa anumang makina para sa papel na mangkok na maayos na pinapanatili.
Ilang sukat ng mangkok ang kaya pangasiwaan ng isang solong makina para sa papel na mangkok?
Ang karamihan sa mga modelo ng makina para sa paggawa ng papel na mangkok ay idinisenyo na may mekanikal na saklaw ng pag-aadjust na sumasakop sa isang tiyak na hanay ng mga diameter at taas — halimbawa, mula sa humigit-kumulang 90mm hanggang 180mm sa lapad ng itaas na bahagi at mula 40mm hanggang 90mm sa taas. Sa loob ng saklaw na iyon, ang bilang ng magkakaibang sukat na kayang gawin ng isang makina ay limitado lamang sa bilang ng mga set ng hugis (mold) na binili at sa kapasidad ng sistema ng kontrol sa pag-iimbak ng mga recipe. Karaniwan para sa mga aktibong pasilidad ng produksyon na panatilihin ang apat hanggang walo na magkakaibang konpigurasyon ng sukat ng mangkok bawat isang makina para sa papel na mangkok.
Ano ang pagkakaiba sa pagitan ng isang makina para sa papel na mangkok at ng isang makina para sa papel na baso sa aspeto ng flexibility sa sukat?
Ang mga makina para sa papel na tasa at ang mga makina para sa papel na mangkok ay may magkatulad na mga prinsipyo sa pagbuo ngunit iba sa heometriya na kanilang pinapagana. Ang mga makina para sa papel na mangkok ay karaniwang idinisenyo para sa mga sisidlang may mas malawak na diameter, mas mababang taas, at mas malaking anggulo ng pagkakalikot, kung saan kailangan ng iba't ibang heometriya ng hugis ng porma at proporsyon ng blanko kumpara sa mas mataas at mas payat na mga silindro na ginagawa sa isang makina para sa papel na tasa. Ang isang makina para sa papel na mangkok ay karaniwang kayang tanggapin ang mas malawak na saklaw ng pagbabago sa diameter kumpara sa taas kaysa sa isang makina para sa papel na tasa, na ginagawa itong mas angkop para sa iba't ibang anyo ng maliit na lalagyan na karaniwan sa mga aplikasyon sa serbisyo ng pagkain.
Talaan ng mga Nilalaman
- Ang Pangunahing Mekanismo ng Pagbuo at Bakit Ito Sumusuporta sa Pagkakaiba ng Sukat
- Mga Mekanikal na Sistema ng Pag-aadjust na Nagpapahintulot sa Operasyon sa Maraming Dimensyon
- Mga Sistema ng Kontrol at Workflow ng Pagbabago ng Gawain
- Mga Praktikal na Implikasyon para sa Pagpaplano ng Produksyon
-
Mga Madalas Itanong
- Gaano katagal bago mabago ang sukat ng mga mangkok sa isang papel na mangkok na makina?
- Nakaaapekto ba ang pagpapatakbo ng maraming sukat ng mangkok sa isang makina para sa papel na mangkok sa kalidad ng produkto?
- Ilang sukat ng mangkok ang kaya pangasiwaan ng isang solong makina para sa papel na mangkok?
- Ano ang pagkakaiba sa pagitan ng isang makina para sa papel na mangkok at ng isang makina para sa papel na baso sa aspeto ng flexibility sa sukat?