
 EN



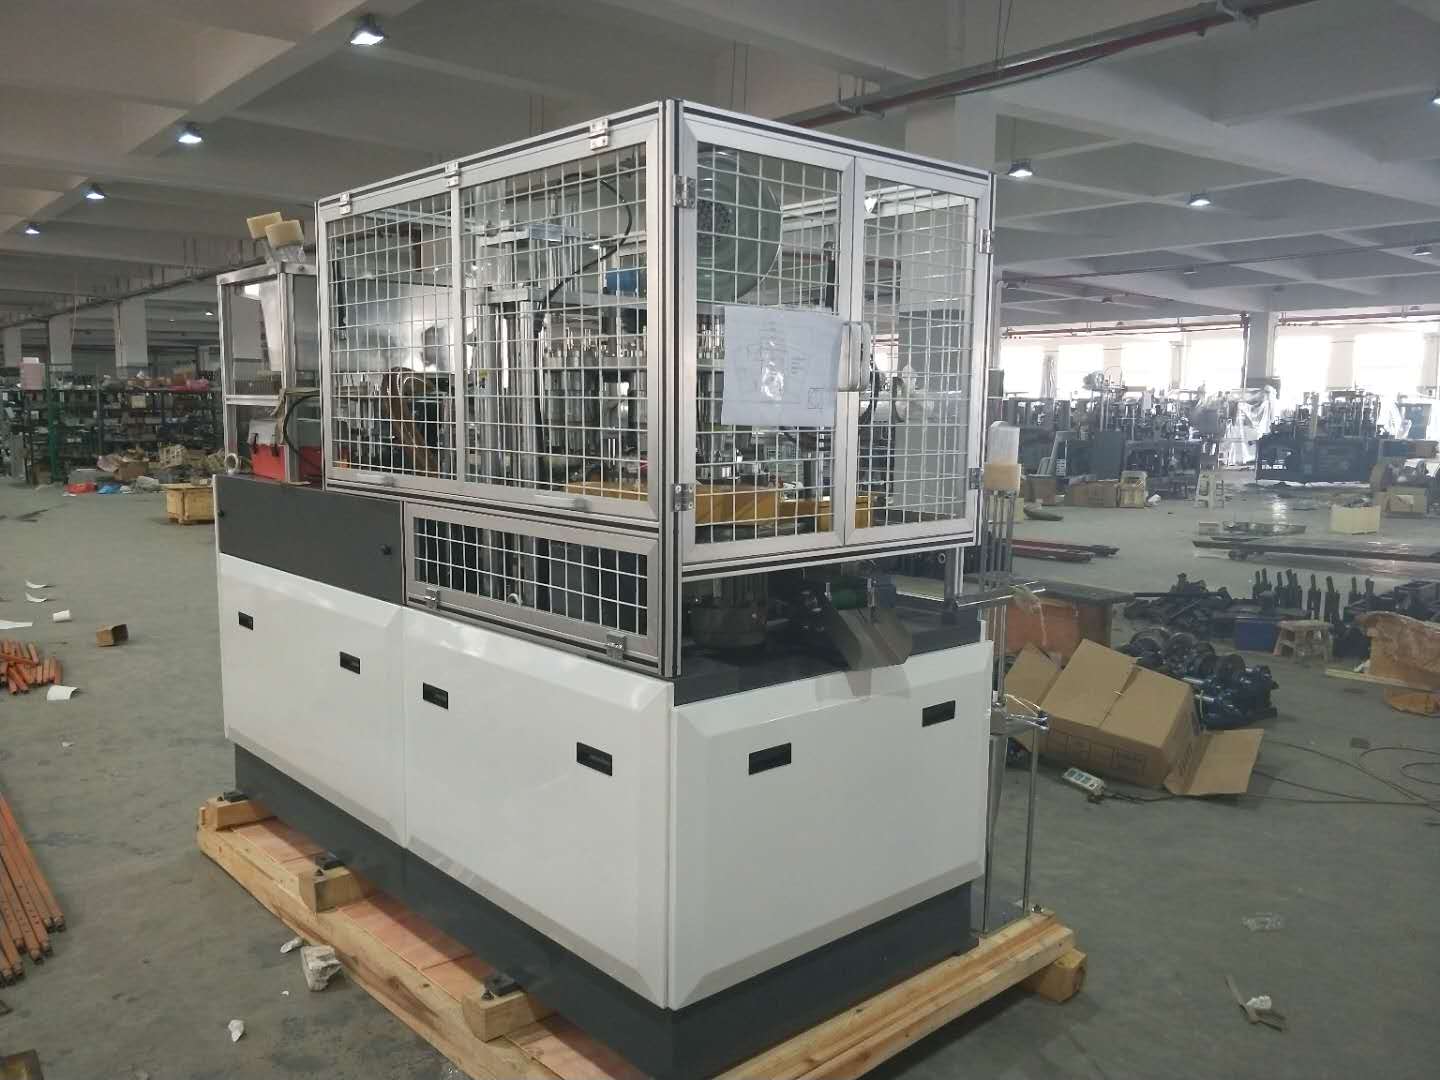
現代の食品包装には柔軟性が求められています。単一の生産施設において、同一シフト内でスープボウル、サラダ容器、スナックカップなど、それぞれ異なる直径・高さ・側面角度を持つ複数の容器を製造する必要がある場合があります。こうした現実に直面するメーカーにとって、「 紙碗機 」が1本の連続生産ライン上で複数のボウルサイズをいかに処理するかを理解することは、単なる技術的関心事ではなく、生産能力、切替コスト、市場への対応力という観点から直接的な経営課題です。
その答えは、モジュール式の金型設計、精密な機械的調整システム、およびインテリジェントな制御アーキテクチャの組み合わせにあります。優れたエンジニアリングが施された紙製ボウル成形機は、単一の形状に固定されていません。代わりに、交換可能な金型セットとプログラマブルな運動プロファイルを基盤として構築されており、オペレーターは生産ライン全体を分解することなく、あるサイズのボウルから別のサイズへと迅速に切り替えることができます。本稿では、この多様なサイズ対応能力が実際にどのように実現されるか、それが現場でどのような意味を持つのか、またフル生産規模でこの機能を活用する前にオペレーターが理解しておくべき事項について、詳細に解説します。
コア成形機構と、それがサイズ変更を可能にする理由
紙製ブランクがボウルへと成形される仕組み
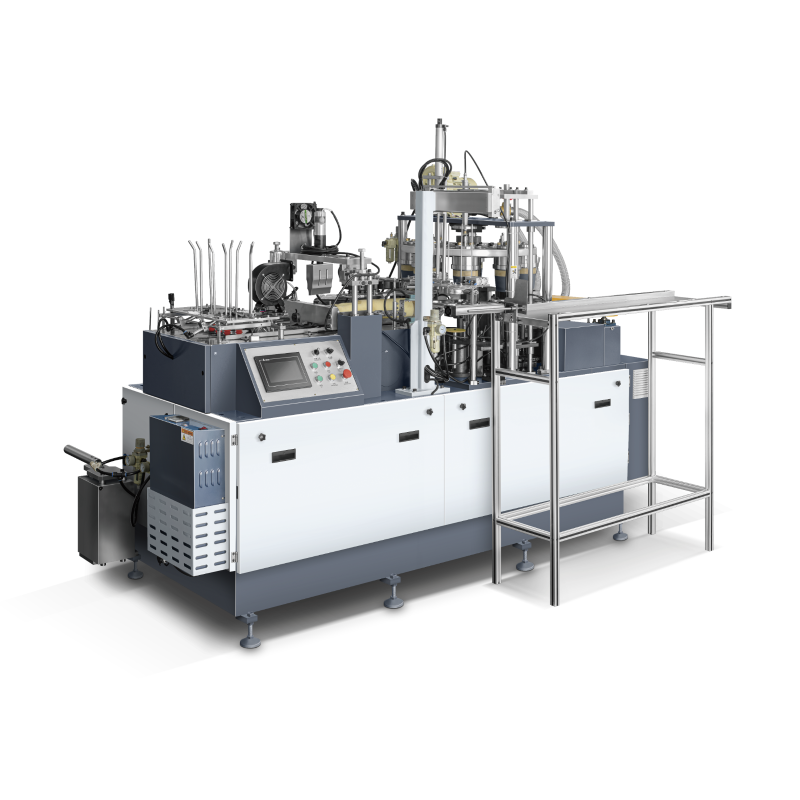
すべての紙製ボウル成形機は、あらかじめ扇形にカットされた紙のシートから作業を開始します。このシートはマガジンから供給され、円錐状に巻き上げられた後、加熱・加圧によって側面の継ぎ目を接着する成形金型に押し込まれます。その後、底板が挿入され、超音波または熱で密封されて容器が完成します。寸法的な結果(直径、高さ、テーパー角)は、ほぼ完全に金型セットの幾何学的形状およびシートの供給・巻き取りを制御する機械的パラメーターによって決定されます。
金型は形状を定義する主要な部品であるため、ボウルの寸法を変更するということは、根本的に金型を変更することを意味します。これは、単一の紙製ボウル成形機で複数サイズに対応する機能を実現するための基本的な設計ロジックです。駆動系、加熱システム、または搬送インデクサを再構築する代わりに、メーカーは金型キャリアが異なるサイズの標準化された金型インサートを装着できるよう機械を設計しています。機械の他の部分はそのままで、形状に直接関与する部品のみを交換します。
このアプローチは偶然ではありません。これは、SKU切り替えごとのコスト削減を目的として長年にわたり設備が洗練されてきた結果を反映しています。毎回サイズ変更のたびに完全に分解・組み立てが必要な紙製ボウル成形機は、食品の適量化トレンドやQSR(クイックサービス・レストラン)の仕様に応じて包装サイズが急速に多様化している市場において、実用的とは言えません。
成形ステーションの幾何学的構造と、それが寸法の柔軟性に果たす役割
紙製ボウル成形機の成形ステーションには通常、外型(ダイ)と内型(パンチまたはマンドレル)が含まれます。外型はボウルの外部形状を制御し、内型は内部容積および壁の均一性を制御します。異なる寸法のボウルを成形する必要がある場合、壁厚の均一性およびシームの位置合わせを維持するために、両方の部品をペアで交換する必要があります。
最新式の紙製ボウル成形機では、金型キャリアにクイックリリース式クランプ機構が採用されており、訓練を受けたオペレーターが数分(従来の数時間ではなく)で金型セットを交換できます。金型の定位面は極めて厳しい公差で機械加工されており、何回取り付け・取り外しを行っても、各金型セットは常に同一の位置に正確に再装着されます。この再現性は極めて重要です。金型の位置がわずか0.1mmでもずれると、完成したボウルにおいて目立つシーム欠陥やフタの装着不良が発生します。
一部の紙製ボウル成形機の構成では、調整可能なカムリングを備えたセグメント式外型が採用されています。これにより、金型全体を交換することなく、直径を限定された範囲内で調整可能となり、同一製品シリーズ内において地域ごとのわずかなサイズ差に対応する必要がある製造現場で特に有効です。このような可変性により、工場が在庫として保有する必要のある完全な金型セットの種類数を削減できます。
多方向操作を可能にする機械式調整システム
原紙供給パスと切断サイズの連動
複数のサイズの紙製ボウルを製造する紙ボウル製造機は、同時に複数の展開シート(ブランク)サイズに対応できる必要があります。32オンス用ボウルの扇形ブランクは、12オンス用カップのブランクに比べて明らかに大きくなります。したがって、ブランクマガジン、吸引式搬送アーム、巻き取りガイドなどからなる供給経路は、このサイズ差に対応できる構造である必要があります。多サイズ対応設計の機械では、マガジンの幅調整ガイドおよびプログラマブルな吸引カップ位置制御を採用しており、異なる弧長および半径を持つブランクをハードウェア交換なしで取り扱えるようになっています。
ブランクをマンドレルの周りに巻き付けるためのラッピングガイドは、特にブランクの形状に敏感です。ガイドの曲率半径がブランクの設計曲率と一致しない場合、側面壁部が不均一に重なり合ったり、シーム接合部の強度を低下させる隙間が生じたりします。柔軟な紙製ボウル成形機のモデルでは、ラッピングガイドは金型セットパッケージの一部として交換可能であるか、またはキャリブレーション済みのねじ機構により連続的に調整可能です。オペレーターは、各ボウル寸法に対応するガイド設定値を、セットアップ用参照カード、あるいは新世代の機械ではHMIパラメーターメモリに記録します。
ブランクサイズの調整には、上流側の紙ロールまたはブランク供給も関与します。紙製ボウル成形機がインライン型ダイカット装置と統合されている場合、新しいブランク形状に合わせてカッティングダイを交換または再プログラミングする必要があります。事前にカットされたブランクを使用するスタンドアロン型紙製ボウル成形機では、単にブランクマガジンの内容を交換すればよいので、これはより迅速ですが、各アクティブSKU向けに事前にカット済み在庫を準備しておく必要があります。
ボウル寸法別密封温度および圧力プロファイル
紙製ボウル成形機における熱シール性能は、素材の厚さ、コーティングの種類、およびブランクの重ね合わせ部と底板との接触面積に直接関係しています。ボウルの寸法が変更されると、これらの3つの変数が同時に変化する可能性があります。より大きなボウルでは通常、より厚手の段ボール原紙とより厚いPEコーティングが使用されるため、より高いシール温度とより長い加圧保持時間が要求されます。一方、より小型で薄手のボウルでは、コーティングの剥離や紙繊維の焦げ付きを防ぐために、比較的低い加熱量で済む場合があります。
高度な紙製ボウル成形機プラットフォームは、サイズ別に最適化されたシーリングプロファイルをPLCメモリ内に保存します。オペレーターが特定のボウルサイズに対応する保存済みジョブ番号を呼び出すと、機械は加熱器の設定温度、ホットエア流量、およびシーリングヘッドの圧力を自動的に調整します。これにより、かつて各サイズ切替作業の大幅な時間を占めていた試行錯誤によるチューニングが不要となり、一つのボウルサイズから次のサイズへ切り替わる際の紙質保護にも貢献します。
一部の紙製ボウル成形機では、側面継ぎ目用ヒーターと底面シールステーションをそれぞれ独立した温度ゾーンとして制御できる設計が採用されており、各ゾーンを個別に最適化することが可能です。これは、側面部材の基重と底面ディスク材の基重が異なるボウルを成形する場合に特に有効です。例えば、漏れ防止性能を高めるために、メーカーが軽量で印刷済みの外側ブランクと、比較的厚手の未コーティング内側ディスクを組み合わせて使用するという状況は、実際によく見られます。
制御システムおよびサイズ切替ワークフロー
プログラマブルなロジックおよび保存されたジョブパラメータ
現代の紙製ボウル成形機における制御アーキテクチャは、機械設計と同様に、多面的な柔軟性にとって極めて重要です。PLCに接続されたタッチスクリーン式HMIを用いることで、オペレーターは機械が現在取り扱っている製品ポートフォリオ内のすべてのボウルサイズに対応する完全なジョブレシピを機器内に保存できます。各レシピには、前述のシーリング温度だけでなく、インデックスタイミング、ブランク供給ストローク長、成形圧力、および出力速度も記録されます。保存済みのレシピを呼び出すことで、かつて熟練作業者だけが行える調整作業が、体系的かつ再現可能な手順へと変化し、訓練を受けたオペレーターであれば誰でも確実に実行できるようになります。
パラメーターメモリの深さは、紙製ボウル製造機のモデルによって異なります。エントリーレベルの機種では10〜20件のジョブレシピを保存可能ですが、高容量の産業用モデルでは数百件に及ぶ個別の設定を保持できます。複数のQSR(クイックサービス・レストラン)顧客向けに多様な容量サイズの製品を幅広く生産する施設においては、深いレシピメモリを備えることで、セットアップに伴う文書作成負荷が軽減され、切替時の入力ミスリスクも低減されます。また、一部の機種ではレシピファイルをUSBでエクスポートできる機能を備えており、生産マネージャーがマスターバックアップを管理し、同一フロア内の複数台の紙製ボウル製造機へパラメーター更新を一括配信することが可能です。
フィードバック制御(閉ループ制御)は、安定した多軸加工を実現するためのもう一つの制御機能です。ブランクの有無、シーム温度、成形カップの高さを監視するセンサーがリアルタイムでデータをPLCに送信します。成形されたボウルの高さがプログラムされた許容範囲から外れた場合——これは金型のアライメントがずれたか、あるいはブランクのカール量が不十分であることを示す信号です——機械はその偏差を検出し、仕様外製品の連続生産を防ぐために自動的に停止します。このような適応制御は、大量生産向け標準サイズと異なり、長時間のセットアップ安定化運転が得られない小ロット・特殊サイズのボウル生産において特に有効です。
切替手順およびダウンタイム低減戦略
多機能紙製ボウル成形機における実際の切替手順は、ダウンタイムを最小限に抑えるための論理的な順序で設計されています。まずオペレーターが、現在使用中のボウルサイズに対応する残りのブランク材を排出または除去し、次にHMI(人機インターフェース)から目的のジョブレシピを呼び出して新しいパラメーターセットを事前にロードします。加熱部品が新しい設定温度へと徐々に昇温を開始している間に、オペレーターは機械的な切替作業を実施します。具体的には、金型セットの交換、ブランク供給ガイドの再位置決め、および新しいブランクマガジンの装填です。この機械的作業が完了する頃には、通常、加熱部品の温度はすでに新しい設定値の許容範囲内に達しており、追加の待機時間が発生しません。
整然と整備された紙製ボウル成形機の設備では、各稼働中の金型セットごとに専用の切替用カートを設けています。このカートには、対応する金型ペア、該当するガイドインサート、必要に応じたスペーサー部品、および事前に印刷済みのセットアップ確認カードが収納されています。標準化されたカート方式を採用することで、時間的制約のある金型切替時に作業者が倉庫内を部品探しで行き来するという一般的な問題を防止できます。これは、紙製ボウル成形機の導入現場において、予期せぬ生産ライン停止が発生する最も頻繁な原因の一つです。
専門的にメンテナンスされたペーパーボウル製造機(クイックリリース型金型ホルダー搭載)におけるトータルの金型切替時間は、ボウルのサイズ差およびオペレーターの熟練度に応じて、通常15分から45分の間で推移します。隣接するサイズ間(例えば、類似したブランク寸法を共有する16オンスと20オンスのボウル)でのライン切替では、この範囲の下限に近い短時間での金型切替が実現されることが多いです。一方、極めて小サイズと極めて大サイズのボウル間の切替では、ほぼすべての機械的設定が大きく変更されるため、この範囲の上限に近づきます。金型切替時間をKPIとして管理・追跡することは、継続的改善を促進し、追加の金型セットやアップグレードされたクイックチェンジハードウェアへの投資を正当化するうえでも有効です。
生産計画への実務上の影響
多様なサイズを含む生産ロットの効率的なスケジューリング
紙製ボウル成形機の切替能力を理解することは、生産スケジューリング戦略に直接的な影響を及ぼします。多数の異なるボウルサイズに対して頻繁に小ロット生産を行う施設では、寸法が類似した注文を順次実行するようにまとめて処理することで、各機械調整の規模を最小限に抑えることができます。これは「ファミリースケジューリング」と呼ばれることもあり、連続する作業間で可能な限り多くの機械パラメーターを共有するよう生産順序を編成し、切替時間と、連続するロット間での品質ばらつきリスクの両方を低減する手法です。
紙製ボウル製造機が、単一のシフト内で5種類のボウルサイズを生産する場合、サイズの切り替え順序を「最小サイズから最大サイズへ」またはその逆方向に一方向で行うと、最も高い性能を発揮します。この方法では、機械的な調整が一方向に累積していくため、大サイズと小サイズの設定を往復しながら行う双方向の振動(オシレーション)と比べて、調整内容の追跡および検証が容易になります。紙製ボウル製造機の機械的ロジックを理解している生産計画担当者は、その知識をスケジューリング判断に活かすことで、生産効率(スループット)と品質の両方を守ることができます。
紙製ボウルのブランク(未加工材)および底板の在庫計画は、多段階スケジューリングとも連動します。各ボウルサイズに対応する予めカット済みのブランクは、機種切替時に正確な数量で確実に用意されている必要があります。次に生産するサイズのブランクがまだカット・ステージングされていないために、紙製ボウル成形機が生産途中で強制停止を余儀なくされると、高速な機械的切替によって得られた効率性が無駄になってしまいます。ブランクの準備工程を生産スケジュールに統合し、「次に生産するサイズのブランクを、少なくとも1サイクル分前倒しで準備完了させる」ことを目標とすることは、単純ながらも極めて有効な運用規範であり、機械が備える本来の柔軟性の価値を倍増させます。
金型セットへの投資と、それがライン全体の経済性において果たす役割
紙製ボウル成形機の多面的な柔軟性は、施設が投資した金型セットの種類にしか及びません。各金型セット(外側ダイス、内側パンチ、巻き取りガイドおよび関連工具を含む)は、そのサイズで生産されるボウルの数量によって正当化される必要がある資本支出です。長期的に安定した需要が見込まれる既存のボウルサイズについては、金型セットへの完全投資を正当化するのは比較的容易です。一方、新規のサイズや試験導入用SKU(在庫管理単位)については、一部のメーカーが紙製ボウル成形機サプライヤーと金型のレンタル契約や費用負担の共同負担契約を結ぶことがあります。
金型の保守も経済性に影響します。紙製ボウル成形機における金型表面は、繰り返しの熱サイクル、機械的圧力、およびコーティング紙板との摩擦接触にさらされます。時間の経過とともに、微細な表面摩耗がシーム品質やボウルの寸法一貫性に影響を及ぼす可能性があります。生産サイクル数(カレンダー期間ではなく)に基づいた体系的な金型点検および修復スケジュールを実施することで、金型の使用寿命を延長し、顧客からの苦情が寄せられるまで見過ごされがちな徐々なる品質劣化を未然に防ぐことができます。
紙製ボウル成形機の多様な寸法対応運用にかかる総コストには、機械本体だけでなく、金型セットのポートフォリオ、保管および保守インフラ、そして清潔な切替作業を一貫して実施するために必要なトレーニング投資も含まれます。紙製ボウル成形機の購入を検討する際、こうした要素すべてを考慮に入れた施設では、自社の実際の製品構成において本当に必要な機械仕様と、実際には使用されないままとなる機能との区別が明確になり、より適切な判断が可能になります。
よくある質問
紙製ボウル成形機でボウルの寸法を変更するにはどのくらいの時間がかかりますか?
クイックリリース式金型ホルダーおよびHMI上に保存済みのジョブレシピを備えた紙製ボウル成形機の場合、訓練を受けたオペレーターが通常、15分から45分程度で寸法切替作業を完了できます。所要時間は、切り替える前のボウルサイズと切り替える後のボウルサイズの差異の大きさ、金型の保管状況、および当該機種に対するオペレーターの経験レベルによって左右されます。
1台の紙製ボウル成形機で複数のボウル寸法を同時に生産すると、製品品質に影響が出ますか?
複数の寸法を生産しても、切り替え作業が正しく実行されれば、品質が本質的に低下することはありません。ただし、金型のアライメントが設置後に確認されていない場合、新しい材質重量に応じてシーリングパラメータが適切に調整されていない場合、またはブランク供給設定が前回のサイズの値のままになっている場合などには、品質リスクが生じます。各ボウル寸法ごとに作成された構造化された切り替えチェックリストを用いることで、良好な状態で維持管理されている紙製ボウル成形機においても、こうしたリスクを最小限に抑えることができます。
1台の紙製ボウル成形機で通常対応可能なボウルサイズはいくつですか?
ほとんどの産業用紙製ボウル成形機のモデルは、所定の直径および高さの範囲をカバーするように機械式調整機構が設計されています。例えば、上部直径が約90mm~180mm、高さが40mm~90mmの範囲です。この範囲内において、1台の機械で生産可能な異なるサイズの数は、購入した金型セットの数および制御システムのレシピ記憶容量のみに制限されます。実際の生産施設では、1台の紙製ボウル成形機につき4~8種類の異なるボウルサイズ構成を常備していることが一般的です。
紙製ボウル成形機と紙製カップ成形機とでは、サイズの柔軟性という点でどのような違いがありますか?
紙コップ製造機と紙ボウル製造機は、成形原理が類似していますが、それぞれ最適化された形状が異なります。ボウル製造機は、通常、直径が広く高さが低い容器、かつより大きなテーパー角を有する形状を製造するために設計されており、これには、コップ製造機で生産される高さがあり径の狭い円筒形状とは異なる金型形状および原反の寸法比率が必要となります。紙ボウル製造機は、一般的に、高さに対する直径の変動範囲が紙コップ製造機よりも広く対応可能であるため、飲食サービス分野で広く用いられる多様な浅型容器フォーマットに適しています。