
 EN



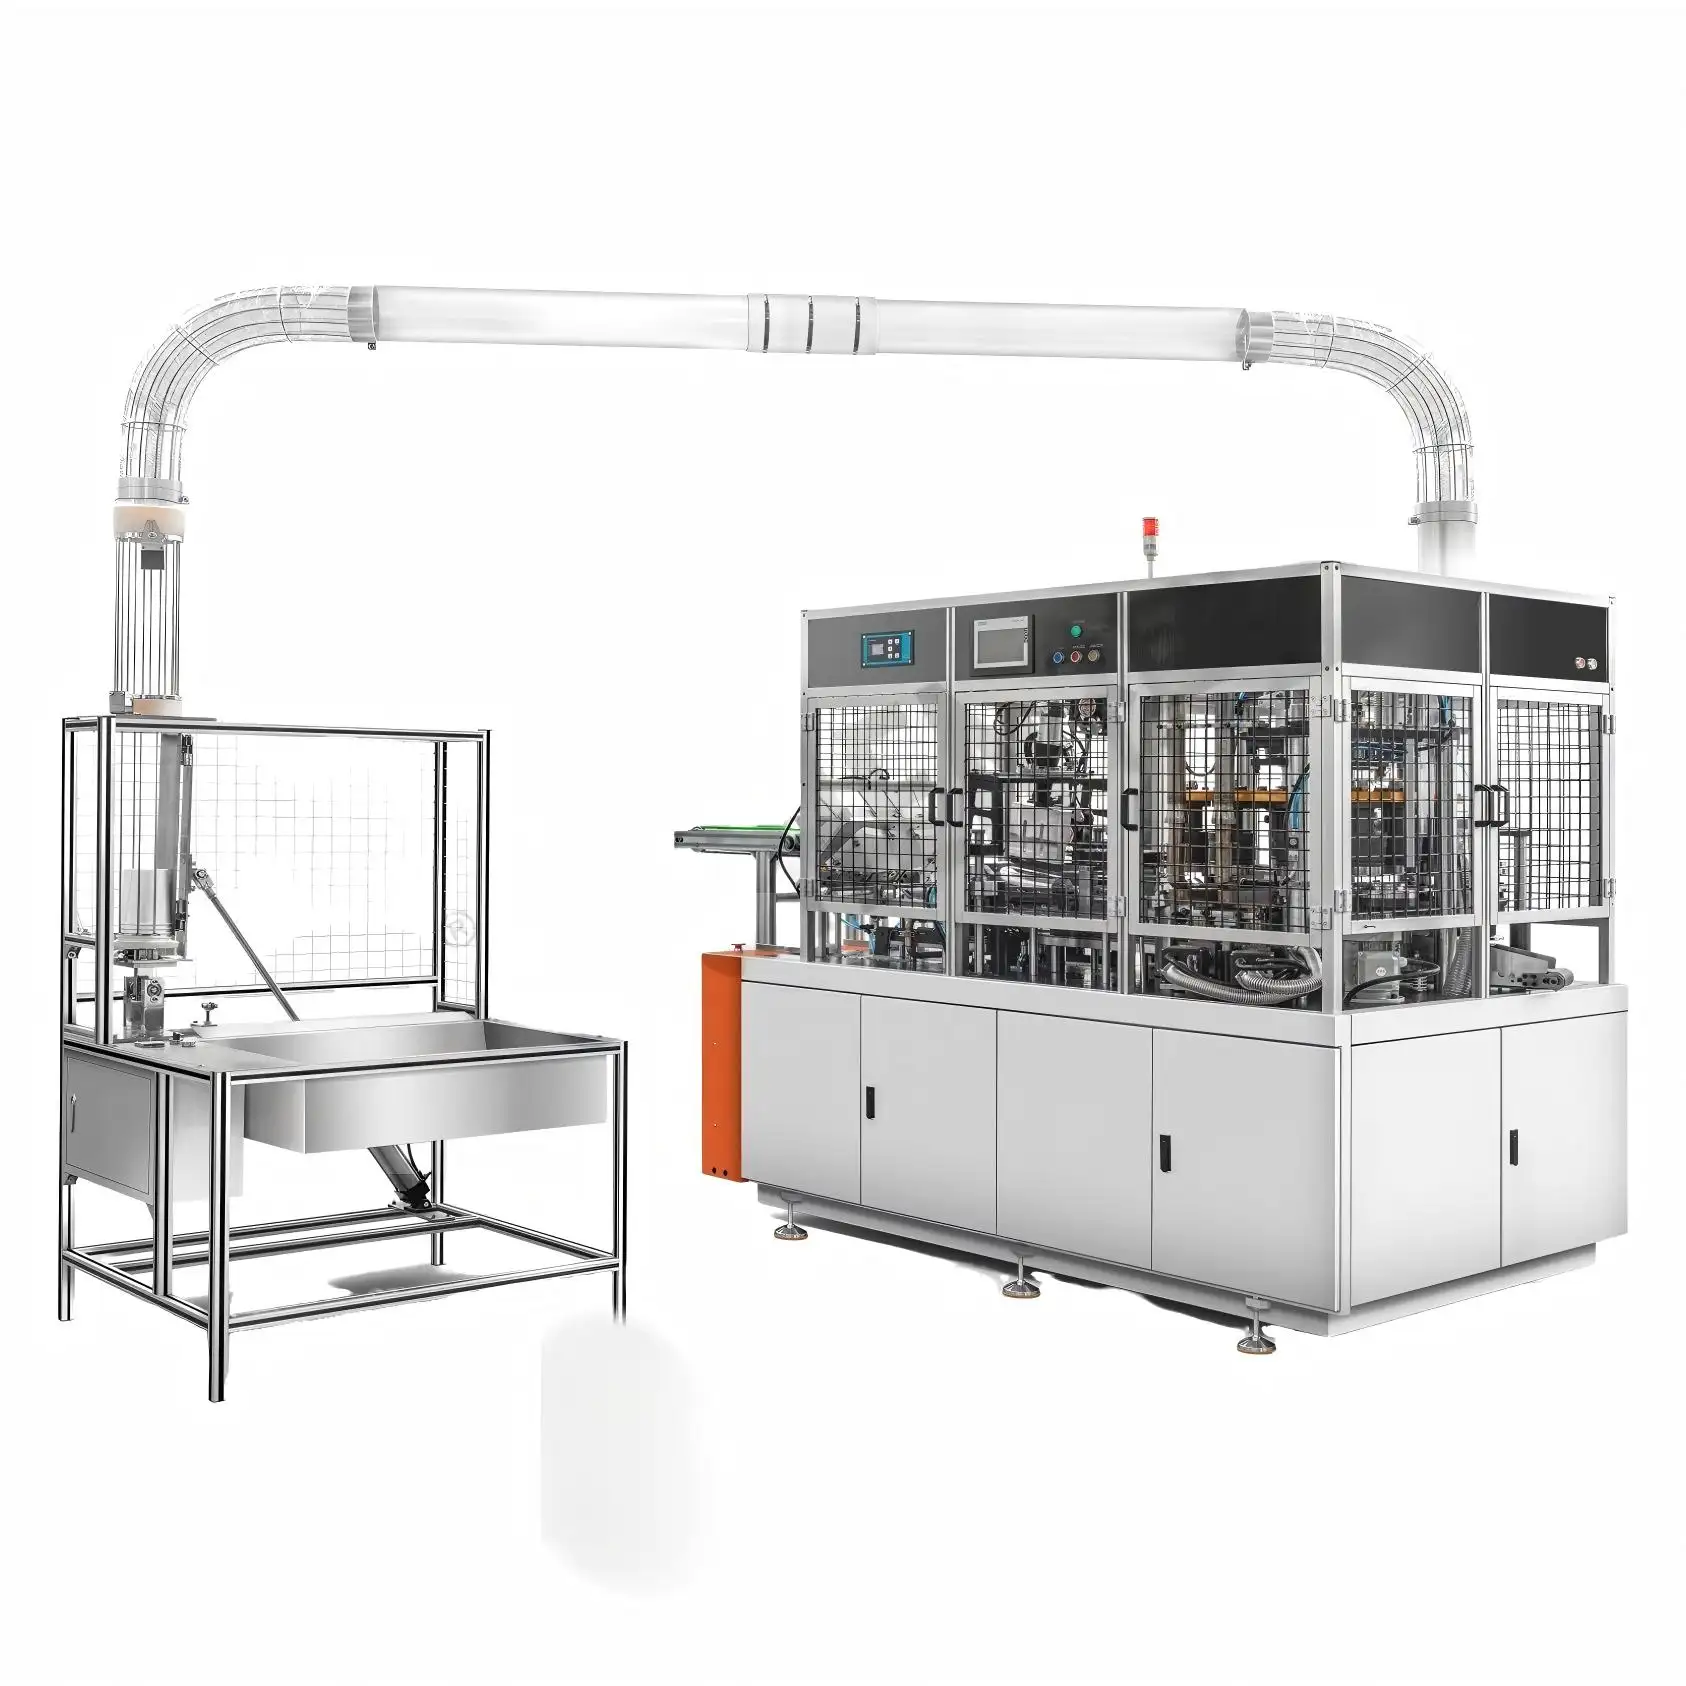
Masowa produkcja kubków papierowych wymaga precyzyjnych maszyn działających nieprzerwanie w trudnych warunkach eksploatacyjnych, jednak zakłady produkcyjne często napotykają zakłócenia wpływające na jakość wyrobu, wydajność oraz rentowność. Zrozumienie typowych problemów występujących podczas pracy maszyn do produkcji kubków papierowych jest kluczowe dla producentów dążących do minimalizacji przestoju, ograniczenia odpadów oraz utrzymania spójnych standardów jakościowych wyrobów. Wśród tych wyzwań znajdują się m.in. trudności związane z ujęciem materiału, zużycie elementów mechanicznych oraz niestabilność sterowania procesem, które wpływają na integralność kubków. Identyfikując przyczyny podstawowe tych zakłóceń produkcyjnych oraz wdrażając skierowane rozwiązania, operatorzy mogą zoptymalizować wydajność maszyn do produkcji kubków papierowych i osiągnąć bardziej niezawodne rezultaty produkcyjne.
Kierownicy produkcji i operatorzy sprzętu muszą radzić sobie ze złożonym środowiskiem potencjalnych awarii, które mogą wystąpić na każdym etapie cyklu produkcyjnego. Od błędów w dozowaniu surowców po wady wykryte podczas końcowej inspekcji — każdy etap stwarza unikalne wyzwania techniczne, wymagające zarówno strategii konserwacji zapobiegawczej, jak i szybkich umiejętności diagnozowania i usuwania usterek. Skutki finansowe nierozwiązanych problemów produkcyjnych wykraczają poza bezpośrednie koszty naprawy sprzętu i obejmują marnowanie materiałów, niską wydajność pracy, opóźnienia w realizacji zamówień oraz potencjalną niezadowolenie klientów. Niniejsze wyczerpujące opracowanie omawia konkretne problemy wpływające na wydajność maszyn do produkcji kubków papierowych, analizuje ich przyczyny oraz dostarcza praktycznych wskazówek dotyczących utrzymania optymalnej wydajności operacyjnej w przemysłowych środowiskach produkcji kubków papierowych.
Problemy związane z dozowaniem i obsługa materiału
Niedoskonała równoległość i napięcie rolek papieru
Jednym z najczęściej występujących problemów w eksploatacji maszyn do produkcji kubków papierowych jest nieprawidłowe wycentrowanie i niestabilne napięcie zwoju papieru. Gdy zwoje papieru nie są prawidłowo umieszczone na stacji rozwijania, materiał wpływa pod kątem do sekcji formującej, co powoduje nieregularną grubość ścianek kubków oraz odchylenia wymiarowe, uniemożliwiające spełnienie norm jakościowych. Niestabilności napięcia powodują dodatkowe komplikacje: nadmierne napięcie prowadzi do rozrywania papieru podczas produkcji w wysokich prędkościach, natomiast zbyt słabe napięcie powoduje luźny materiał, który tworzy zmięte i fałdziste kubki. Problemy te związane z wycentrowaniem i napięciem wynikają często z niewystarczającego szkolenia operatorów, zużytych mechanizmów regulacji napięcia lub niezgodności specyfikacji zwojów papieru z parametrami zaprojektowanymi dla danej maszyny.
Skutki błędów w podawaniu materiału rozciągają się na cały cykl produkcji. Nieprawidłowo ułożona papierowa taśma powoduje, że zautomatyzowany mechanizm cięcia tworzy półfabrykaty o niepoprawnych wymiarach, które następnie nie pozwalają na prawidłowe utworzenie szwów w fazie budowy korpusu kubka. maszyna do produkcji kubków papierowych operatorzy muszą często zatrzymywać maszynę, aby ręcznie dostosować położenie rolek, co znacznie obniża ogólną skuteczność wyposażenia i powoduje wąskie gardła produkcyjne. Regularna kalibracja czujników napięcia, wdrożenie zautomatyzowanych systemów prowadzenia taśmy oraz wprowadzenie ścisłych protokołów określających specyfikacje materiałów mogą znacząco zmniejszyć te problemy z podawaniem materiału oraz poprawić wskaźnik jakości przy pierwszym przejściu.
Niespójności jakości surowców
Zmienność cech podłoża papierowego stanowi trwałe wyzwanie dla utrzymania stabilnych warunków produkcji. Fluktuacje gramatury papieru w różnych sekcjach rolki powodują nieregularne zachowanie maszyny do produkcji kubków papierowych: lżejsze sekcje mogą nie zapewniać wystarczającej sztywności strukturalnej, podczas gdy cięższe obszary mogą przeciążać systemy grzewcze i zgrzewające. Również zmienność zawartości wilgoci zakłóca stabilność produkcji — zbyt suchy papier staje się kruchy i podatny na pęknięcia, natomiast papier o wysokiej zawartości wilgoci nie tworzy prawidłowego połączenia z powłokami polietylenu w procesie zgrzewania cieplnego. Te niejednorodności materiału zmuszają operatorów do ciągłej korekty parametrów maszyny, uniemożliwiając ustalenie zoptymalizowanych ustawień produkcyjnych.
Problemy z jednolitością powłoki nasilają trudności związane z obróbką materiału. Gdy polietylen lub inne powłoki barierowe są nanoszone przez dostawców zewnętrznych w sposób nierównomierny na podłożo papierowe, maszyna do produkcji kubków papierowych napotyka awarie przyczepności podczas operacji zgrzewania dna i brzegu. Obszary o cienkiej powłoce nie zapewniają wystarczającej wiązania aktywowanego ciepłem, co prowadzi do przeciekających kubków, które muszą zostać odrzucone; natomiast obszary o nadmiernie grubej powłoce powodują gromadzenie się osadów na elementach grzejnych, wymagającym częstego czyszczenia. Wdrożenie procedur kontroli materiałów przyjmowanych, zawarcie umów jakościowych z dostawcami określających dopuszczalne tolerancje grubości powłoki oraz zapewnienie źródeł zapasowych materiałów mogą ograniczyć zakłócenia produkcji spowodowane zmiennością surowców.
Wydłużenie i uszkodzenie elementów mechanicznych
Degradacja elementów grzejnych
Elementy grzejne aktywujące zgrzewanie polietylenu stanowią kluczowe punkty zużycia w działaniu maszyn do produkcji kubków papierowych. Elementy te muszą utrzymywać precyzyjne profile temperatur, aby tworzyć szczelne połączenia bez przypalania podłoża papierowego; jednak ciągłe cyklowanie termiczne powoduje stopniowy spadek ich wydajności w czasie. Płyty grzejne rozwijają nieregularne temperatury powierzchniowe w miarę starzenia się wbudowanych elementów oporowych, co prowadzi do powstawania stref zgrzewania o niewystarczającej przyczepności obok obszarów o nadmiernym nagrzaniu, powodującym przypalanie papieru. Niemiarowość temperatury pogarsza się stopniowo wraz z kontynuowaniem produkcji, osiągając w końcu próg, przy którym niezawodność zgrzewania staje się nieprzewidywalna, a liczba odrzuconych wyrobów gwałtownie wzrasta.
Zespół konserwacji często ma trudności z ustaleniem optymalnych interwałów wymiany elementów grzewczych, ponieważ wzorce awarii różnią się w zależności od objętości produkcji, specyfikacji papieru oraz praktyk eksploatacyjnych. Wczesna wymiana powoduje marnowanie zasobów i generuje niepotrzebne przestoje, podczas gdy opóźniona wymiana pozwala na wprowadzenie wadliwych produktów na rynek i szkodzi renomie maszyny pod względem niezawodności. Wdrożenie protokołów inspekcji termowizyjnej w ramach zaplanowanych okresów konserwacji umożliwia operatorom wykrycie powstających nieregularności temperatury jeszcze przed tym, jak zagrożą one jakością produkcji. Nowoczesne konstrukcje maszyn do produkcji kubków papierowych zawierają modułowe zespoły elementów grzewczych, które pozwalają na szybką wymianę bez konieczności szczegółowego rozmontowywania maszyny, co znacznie skraca przestoje produkcyjne związane z konserwacją.
Problemy z układem napędu mechanicznego
Mechaniczne układy napędzające poszczególne stacje w maszynie do produkcji kubków papierowych podlegają ciągłemu obciążeniu eksploatacyjnemu, co prowadzi do przewidywalnych wzorców zużycia oraz ostatecznego uszkodzenia. Degradacja paska zębatego stanowi szczególnie problematyczny aspekt, ponieważ te elementy synchronizują ruchy wielu etapów produkcji, a ich awaria powoduje natychmiastowe zatrzymanie produkcji oraz potencjalne uszkodzenie innych elementów maszyny. W miarę jak paski zębate rozciągają się w trakcie tysięcy godzin pracy, dokładna koordynacja pomiędzy cięciem pustych kształtek, formowaniem kubków, montażem dna oraz zwijaniem brzegów stopniowo ulega pogorszeniu, co skutkuje powstawaniem kubków z niewłaściwie zszytymi szwami i osłabioną wytrzymałością konstrukcyjną, widoczną podczas użytkowania.
Zużycie łożysk w zespołaх obrotowych powoduje dodatkowe komplikacje mechaniczne. Gdy łożyska wspierające wałki kształtujące lub kółka żebrowe uzyskają nadmierną luźność, elementy te ulegają drganiom i niestabilności położenia, co bezpośrednio przekłada się na wady wyrobów. Zużyte łożyska generują również ciepło i hałas, które stanowią wczesne sygnały ostrzegawcze dla uważnych operatorów; jednak w środowiskach produkcyjnych o wysokim poziomie hałasu tych sygnałów można nie zauważyć aż do wystąpienia katastrofalnego uszkodzenia. Wdrożenie programów monitoringu drgań, wprowadzenie harmonogramów konserwacji predykcyjnej opartych na obliczeniach trwałości łożysk oraz utrzymanie odpowiedniej zapasy części zamiennych umożliwiają zakładom produkcyjnym zapobieganie zużyciu mechanicznemu w sposób proaktywny, zamiast reagować na nagłe awarie powodujące nieplanowane przestoje produkcji.
Wyzwania związane z kontrolą procesu i jego spójnością
Niestabilność regulacji temperatury
Utrzymanie stałych warunków termicznych w całym cyklu produkcyjnym stanowi poważne wyzwanie dla operatorów maszyn do produkcji kubków papierowych. Wahania temperatury w strefach zgrzewania bezpośrednio wpływają na jakość zgrzewu, a nawet niewielkie odchylenia rzędu pięciu do dziesięciu stopni Celsjusza powodują mierzalne różnice w wytrzymałości spoiny. Wahania te mogą wynikać z wielu źródeł, w tym niestabilności napięcia zasilania, niedoskonałości układu chłodzenia, zmian temperatury otoczenia w zakładzie produkcyjnym lub zużycia czujników temperatury, które dostarczają niedokładne informacje zwrotne do systemów sterowania. Gdy regulacja temperatury staje się niestabilna, operatorzy stają przed trudnym wyborem: zatrzymać produkcję w celu zbadania pierwotnej przyczyny, czy kontynuować pracę, akceptując jednocześnie wyższy wskaźnik usterek.
Wzajemne oddziaływanie wielu stref grzewczych w maszynie do produkcji kubków papierowych zwiększa złożoność sterowania temperaturą. Operacje zgrzewania dna, sklejania szwu bocznego oraz zwijania brzegu wymagają poszczególnie określonych profili termicznych, a zakłócenia między tymi strefami mogą powodować nieprzewidywalne wzory nagrzewania. Niewystarczająca izolacja cieplna pomiędzy sąsiednimi stacjami grzewczymi umożliwia przenoszenie ciepła, co zakłóca zamierzony rozkład temperatury, podczas gdy niewystarczające chłodzenie pomiędzy cyklami grzewczymi uniemożliwia prawidłowe przywrócenie warunków termicznych przed kolejnym cyklem produkcyjnym. Zaawansowane modele maszyn do produkcji kubków papierowych wyposażone są w wielostrefowe regulatory temperatury z indywidualnymi pętlami sprzężenia zwrotnego oraz algorytmami predykcyjnymi kompensującymi opóźnienie termiczne, co znacznie poprawia stabilność procesu w porównaniu z prostszymi architekturami sterowania.
Niedoskonałości systemu smarowania
Poprawne smarowanie elementów ruchomych w maszynie do produkcji kubków papierowych jest kluczowe dla zapewnienia płynnej pracy, jednak systemy smarowania często stają się źródłem problemów produkcyjnych zamiast rozwiązań. Niewystarczające smarowanie powoduje przyspieszone zużycie prowadnic, wałków kulisy i punktów obrotowych, generując cząstki metalu, które zanieczyszczają środowisko produkcyjne i mogą zostać wbudowane w gotowe kubki. Z kolei nadmiar smaru powoduje powstawanie mgły olejowej w obszarze produkcyjnym oraz może przenosić smar na powierzchnię papieru, co prowadzi do zanieczyszczenia uniemożliwiającego prawidłowe połączenie polietylenu i czyniącego dotknięte kubki nieodpowiednimi do zastosowań kontaktowych z żywnością.
Zautomatyzowane systemy smarowania zaprojektowane do dostarczania precyzyjnych ilości środka smarującego w zaprogramowanych odstępach czasowych czasem ulegają awarii z powodu zatkanych linii doprowadzających, uszkodzonych pomp dawkujących lub opróżnionych zbiorników ze środkiem smarującym, których wyczerpanie pozostaje niezauważone. Awarie te zwykle przejawiają się stopniowo, a nie nagłym katastrofalnym uszkodzeniem, co utrudnia ich wykrycie aż do momentu, gdy znaczny zużycie komponentów już nastąpiło. Ręczne procedury smarowania zapewniają operatorowi większą kontrolę, ale wprowadzają zmienność ludzką oraz ryzyko zarówno nadsmarowania, jak i pominięcia punktów smarowania. Wprowadzenie jasnych harmonogramów smarowania z wymogiem wizualnego potwierdzenia wykonania, dobór środków smarujących przeznaczonych do zastosowań w środowisku produkcji kubków papierowych (zgodnych z normami dla przemysłu spożywczego) oraz zastosowanie czujników poziomu w zbiornikach ze środkiem smarującym wspomagają zapewnienie spójnej praktyki smarowania w trakcie wszystkich zmian produkcyjnych.
Wady jakościowe i problemy z odrzuceniem produktów
Problemy z przeciekami i uszkodzeniem uszczelek
Wady związane z przeciekami stanowią najbardziej krytyczny tryb awarii jakości w produkcji kubków papierowych, ponieważ bezpośrednio naruszają one podstawową funkcję produktu. Awarie te występują zazwyczaj w strefie uszczelnienia dna, gdzie ciało kubka styka się z tarczą podstawową, lub wzdłuż szwu bocznego, w miejscu połączenia krawędzi płytki papierowej. Przecieki w strefie uszczelnienia dna wynikają najczęściej z niewystarczającego ciśnienia uszczelniania, niewłaściwej temperatury nagrzewania, zanieczyszczenia powierzchni uszczelniających pyłem papierowym lub pozostałościami smaru lub też nieprawidłowego wzajemnego ustawienia ciała kubka i tarczy podstawowej podczas operacji łączenia. Każda z tych przyczyn podstawowych wymaga zastosowania innych działań korygujących, co czyni diagnozę przecieków skomplikowanym zadaniem rozwiązywania problemów.
Awaria szwów bocznych stwarza dodatkowe wyzwania diagnostyczne, ponieważ jakość szwu zależy od precyzyjnej koordynacji między wielkością nachodzenia papieru, profilem temperatury nagrzewania, czasem utrzymywania nacisku oraz charakterystykami aktywacji powłoki. Gdy maszyna do produkcji kubków papierowych wytwarza kubki z okresowymi przeciekami szwów bocznych zamiast stałych awarii, operatorzy muszą systematycznie oceniać każdy parametr procesu, aby zidentyfikować źródło zmienności. Metody statystycznej kontroli procesu śledzące pomiary wytrzymałości szwów w trakcie kolejnych partii produkcyjnych mogą ujawnić subtelne trendy wskazujące na powstające problemy jeszcze przed osiągnięciem przez wskaźnik przecieków poziomu nieakceptowalnego z komercyjnego punktu widzenia. Wdrożenie zautomatyzowanych systemów wykrywania przecieków, które testują każdy kubek lub statystycznie istotne próbki, zapewnia szybką informację zwrotną umożliwiającą operatywne korekty procesu.
Zmienność wymiarowa i wady estetyczne
Kubki papierowe muszą spełniać określone допuszczalne odchylenia wymiarowe, aby prawidłowo funkcjonować w połączeniu z automatycznymi urządzeniami do napełniania oraz systemami pokrywek; utrzymanie jednak spójnych wymiarów w trakcie długotrwałych serii produkcyjnych stanowi wyzwanie nawet dla dobrze konserwowanego sprzętu. Wahań wysokości kubków przyczynia się niejednorodne pozycjonowanie półfabrykatu podczas formowania, zużycie zespołu wałka formującego zmieniające profil formowania lub zmiany temperatury wpływające na szybkość kurczenia się materiału. Wahania średnicy brzegu wynikają podobnie z zużycia kółek żebrowych, niestabilnego ciśnienia zwijania lub wahań grubości materiału, które zmieniają zachowanie się materiału podczas zwijania. Te niezgodności wymiarowe powodują problemy funkcyjne u klientów obsługujących linie automatycznego napełniania o wysokiej wydajności, które są kalibrowane na bardzo wąskie zakresy dopuszczalnych odchyleń.
Wady estetyczne, w tym zmięczenia, ślady nacinania oraz zanieczyszczenia powierzchni, mogą nie zakłócać funkcjonalności kubków, ale znacząco wpływają na postrzeganie produktu przez konsumentów oraz wartość marki. Zmięczenia powstają zwykle w przypadku niewystarczającego naprężenia papieru podczas operacji formowania lub przy nadmiernym zawartości wilgoci, natomiast ślady nacinania wynikają z uszkodzonego narzędzia, które należy wymienić w ramach cyklicznej konserwacji zapobiegawczej. Zanieczyszczenia powierzchniowe pochodzące od mgiełki olejowej, nagromadzenia kurzu papierowego lub uszkodzeń powstałych podczas przenoszenia kubków między stacjami produkcyjnymi wymagają kontroli środowiska produkcyjnego oraz starannych procedur obsługi materiałów. Nowoczesne instalacje maszyn do produkcji kubków papierowych obejmują zamknięte strefy produkcyjne z filtrowanym dopływem powietrza oraz zautomatyzowane systemy transportu minimalizujące bezpośredni kontakt ludzi z kubkami, co znacznie zmniejsza liczbę odrzutów związanych z zanieczyszczeniami.
Efektywność eksploatacyjna i czynniki przestojów
Straty czasu związane z przygotowaniem maszyny i zmianą ustawień
Przełączanie maszyny do produkcji kubków papierowych z jednego rozmiaru lub specyfikacji na inny wiąże się ze znaczną utratą czasu produkcyjnego i wymaga interwencji wykwalifikowanego technika. Procedury przełączania obejmują zwykle wymianę rdzeni formujących, dostosowanie położenia elementów grzejnych, modyfikację mechanizmów podawania dolnych tarcz, ponowną kalibrację czujników oraz przeprowadzenie próbnych uruchomień w celu zweryfikowania jakości przed wpuszczeniem produktu do sprzedaży komercyjnej. Złożoność tych dostosowań różni się znacznie w zależności od skali zmiany specyfikacji: przełączenie między podobnymi rozmiarami kubków trwa zwykle kilka minut, natomiast zmiana z małych na duże formaty kubków może wymagać nawet kilku godzin czasu przygotowania.
Zakłady produkcyjne obsługujące zróżnicowane rynki z wieloma specyfikacjami kubków są stale naciskane, aby skrócić czas przeładunku, zachowując przy tym dokładność ustawienia. Systemy narzędzi szybkozmiennych umożliwiające wymianę trzpieni bez konieczności demontażu całego wirującego zespołu formującego, wstępnie skalibrowane ustawienia regulacyjne przechowywane w systemach sterowania maszyn dla najczęściej stosowanych specyfikacji oraz ustandaryzowane procedury ustawiania udokumentowane za pomocą przewodników wizualnych – wszystkie te elementy przyczyniają się do skracania czasu przeładunku. Niektórzy producenci utrzymują dedykowane maszyny do produkcji kubków papierowych przeznaczone wyłącznie do wysokotonażowych specyfikacji, eliminując w ten sposób straty związane z przeładunkiem w całości; inni natomiast inwestują w elastyczne wyposażenie zdolne do szybkiej rekonfiguracji, co pozwala ekonomicznie realizować mniejsze serie produkcyjne. Optymalne podejście zależy od asortymentu wyrobów zakładu, rozkładu objętości produkcji oraz dostępności środków trwałych.
Niedobór umiejętności operatorów i luki w szkoleniach
Wydajność maszyny do produkcji kubków papierowych zależy w dużej mierze od wiedzy i umiejętności operatora, jednak wiele zakładów produkcyjnych boryka się z niewystarczającymi programami szkoleniowymi oraz wysokim rotacją personelu, co utrudnia zdobycie głębokiej wiedzy na temat sprzętu niezbędnego do jego optymalnej eksploatacji. Niedoświadczeni operatorzy mogą nie rozpoznawać wczesnych sygnałów powstających problemów, stosować nieodpowiednie metody diagnozowania usterek, które pogarszają sytuację zamiast ją rozwiązywać, lub dokonywać nieupoważnionych regulacji zakłócających starannie zoptymalizowane parametry procesu. Te luki w zakresie kompetencji przekładają się bezpośrednio na wyższy odsetek wadliwych wyrobów, większe zużycie materiałów, częstsze awaryjne postoje oraz przyspieszone zużycie sprzętu spowodowane nieprawidłową obsługą.
Kompleksowe programy szkoleniowe muszą obejmować zarówno teoretyczne zrozumienie zasad działania maszyn do produkcji kubków papierowych, jak i praktyczne, bezpośrednie doświadczenie w rozwiązywaniu typowych problemów. Skuteczne szkolenie obejmuje szczegółowe wyjaśnienie wpływu właściwości materiałów na wyniki produkcji, demonstrację prawidłowych procedur regulacji wraz z jasnymi kryteriami określającymi, kiedy konieczne są korekty, oraz ćwiczenia pod nadzorem w rozwiązywaniu rzeczywistych problemów produkcyjnych w kontrolowanych warunkach. Dokumentacja standardowych procedur operacyjnych, przewodniki rozwiązywania problemów zawierające drzewa decyzyjne prowadzące operatorów przez systematyczne procesy diagnostyczne oraz łatwo dostępna techniczna pomoc ze strony producentów sprzętu zwiększają kompetencje operatorów. Zakłady inwestujące w budowanie wiedzy i umiejętności operatorów poprzez ustrukturyzowane szkolenia oraz programy zapewnienia utrzymywania wiedzy osiągają zawsze lepsze wyniki produkcyjne niż te, które traktują operatorów maszyn jako łatwo zastępowalne zasoby wymagające minimalnego rozwoju umiejętności.
Często zadawane pytania
Co powoduje, że maszyny do produkcji kubków papierowych wytwarzają kubki z przeciekami w dnie?
Przecieki w dnie kubków papierowych wynikają zazwyczaj z czterech głównych przyczyn: zbyt niskiej temperatury zgrzewania, która nie aktywuje w pełni warstwy polietylenu zapewniającej połączenie, niewystarczającego ciśnienia zgrzewania uniemożliwiającego ścisły kontakt między korpusem kubka a dnem, niedoskonałej współosiowości tych elementów podczas operacji zgrzewania lub zanieczyszczenia powierzchni zgrzewania pyłem papierowym, resztkami smaru lub wilgocią. Obsługujący powinni systematycznie sprawdzać każdy z tych parametrów, rozpoczynając od pomiaru temperatury za pomocą termowizji lub termometrów kontaktowych, aby upewnić się, że elementy grzejne osiągają wymagane wartości docelowe, następnie sprawdzając ustawienia ciśnienia oraz czas zgrzewania. Regularne czyszczenie powierzchni zgrzewania oraz kontrola zużytych narzędzi, które mogą powodować niedoskonałą współosiowość, rozwiąże pozostałe najczęstsze przyczyny uszkodzeń zgrzewu dna.
Jak często należy wymieniać elementy grzejne w maszynach do produkcji kubków papierowych?
Interwały wymiany elementów grzejnych różnią się znacznie w zależności od objętości produkcji, temperatur roboczych, specyfikacji papieru oraz praktyk konserwacyjnych, co czyni uniwersalne harmonogramy oparte na czasie niewykonalnymi. Zamiast tego producenci powinni wprowadzić strategie wymiany oparte na stanie technicznym, które monitorują wydajność elementów grzejnych poprzez regularne inspekcje obrazowania termicznego przeprowadzane w ramach zaplanowanych okresów konserwacji. Wymianę elementu grzejnego należy zaplanować w przypadku wykrycia za pomocą obrazowania termicznego różnic temperatur przekraczających pięć stopni Celsjusza na powierzchniach zgrzewania lub gdy dane dotyczące jakości zgrzewu wskazują na wzrastającą tendencję do występowania wad mimo korekcji parametrów. W przypadku produkcji o wysokim natężeniu, prowadzonej w trybie ciągłym, wymiana może być konieczna co sześć–dwanaście miesięcy, podczas gdy zakłady o niższej objętości produkcji mogą przedłużyć żywotność elementów do osiemnastu miesięcy lub dłużej przy odpowiednim monitoringu i konserwacji.
Dlaczego spójność wymiarów kubków pogarsza się w trakcie długich serii produkcyjnych?
Degradacja spójności wymiarowej w trakcie długotrwałych okresów produkcji wynika zazwyczaj z rozszerzania się cieplnego elementów narzędzi, w szczególności rdzeni kształtujących i kół żebrowych, które nagrzewają się podczas ciągłej pracy i rozszerzają się poza swoje wymiary przy temperaturze pokojowej. To cieplne rozszerzenie zmienia skuteczny średnicę kształtowania oraz geometrię zwijania, powodując powstawanie kubków stopniowo odchylających się od specyfikacji w miarę postępu serii produkcyjnej. Dodatkowo gromadzenie się kurzu papierowego i pozostałości polietylenu na powierzchniach narzędzi skutkuje efektywnym zwiększeniem ich wymiarów, podczas gdy zużycie mechaniczne mechanizmów pozycjonowania prowadzi do zwiększenia luzów i obniżenia dokładności pozycjonowania. Wdrożenie okresowych pomiarów w trakcie serii produkcyjnej, ustalenie okresów stabilizacji termicznej po uruchomieniu maszyny oraz przestrzeganie rygorystycznych harmonogramów czyszczenia powierzchni narzędzi mogą znacznie poprawić spójność wymiarową w długotrwałej produkcji.
Jaki harmonogram konserwacji jest zalecany dla elementów mechanicznych maszyny do produkcji kubków papierowych?
Skuteczne programy konserwacji maszyn do produkcji kubków papierowych powinny obejmować wielokrotne częstotliwości inspekcji w oparciu o krytyczność poszczególnych komponentów oraz skutki ich awarii. Codzienna konserwacja powinna obejmować wizualną kontrolę widocznych śladów zużycia lub uszkodzeń, sprawdzenie prawidłowego smarowania w kluczowych punktach oraz czyszczenie nagromadzonej pyłku papierowego z obszarów krytycznych. Tygodniowa konserwacja powinna obejmować szczegółową kontrolę pasków zębatych pod kątem zużycia i prawidłowego napięcia, badanie elementów grzejnych pod kątem jednolitego rozkładu temperatury oraz weryfikację funkcjonalności wszystkich czujników. Miesięczna konserwacja powinna obejmować wymianę materiałów eksploatacyjnych, takich jak ostrza tnące, dokładne czyszczenie i kontrolę całego narzędzi do kształtowania, badanie łożysk z pomiarem drgań oraz weryfikację kalibracji systemów kontroli temperatury i ciśnienia. Roczna konserwacja powinna obejmować pełny demontaż i kontrolę zespołów krytycznych, wymianę wszystkich łożysk i pasków zębatych niezależnie od ich widocznej kondycji, ponowną kalibrację wszystkich systemów pomiarowych i sterujących oraz dokumentację wzorców zużycia w celu prognozowania przyszłych potrzeb konserwacyjnych.
Spis treści
- Problemy związane z dozowaniem i obsługa materiału
- Wydłużenie i uszkodzenie elementów mechanicznych
- Wyzwania związane z kontrolą procesu i jego spójnością
- Wady jakościowe i problemy z odrzuceniem produktów
- Efektywność eksploatacyjna i czynniki przestojów
-
Często zadawane pytania
- Co powoduje, że maszyny do produkcji kubków papierowych wytwarzają kubki z przeciekami w dnie?
- Jak często należy wymieniać elementy grzejne w maszynach do produkcji kubków papierowych?
- Dlaczego spójność wymiarów kubków pogarsza się w trakcie długich serii produkcyjnych?
- Jaki harmonogram konserwacji jest zalecany dla elementów mechanicznych maszyny do produkcji kubków papierowych?