
 EN



Att integrera en papperslocksmaskin att integrera en papperslocksmaskin i en befintlig kopparillverkningsutrustningslinje kräver strategisk planering, teknisk anpassning och operativ förståelse. Moderna anläggningar för kopptillverkning är beroende av sömlös samordning mellan flera stationer, och en papperslocksmaskin utgör en avgörande kopplingspunkt som förbinder koppsformning, kvalitetskontroll och slutlig förpackning. När den implementeras korrekt ökar en papperslocksmaskin genomströmningen, minskar manuellt arbete och säkerställer konsekvent produktkvalitet under hela produktionen.
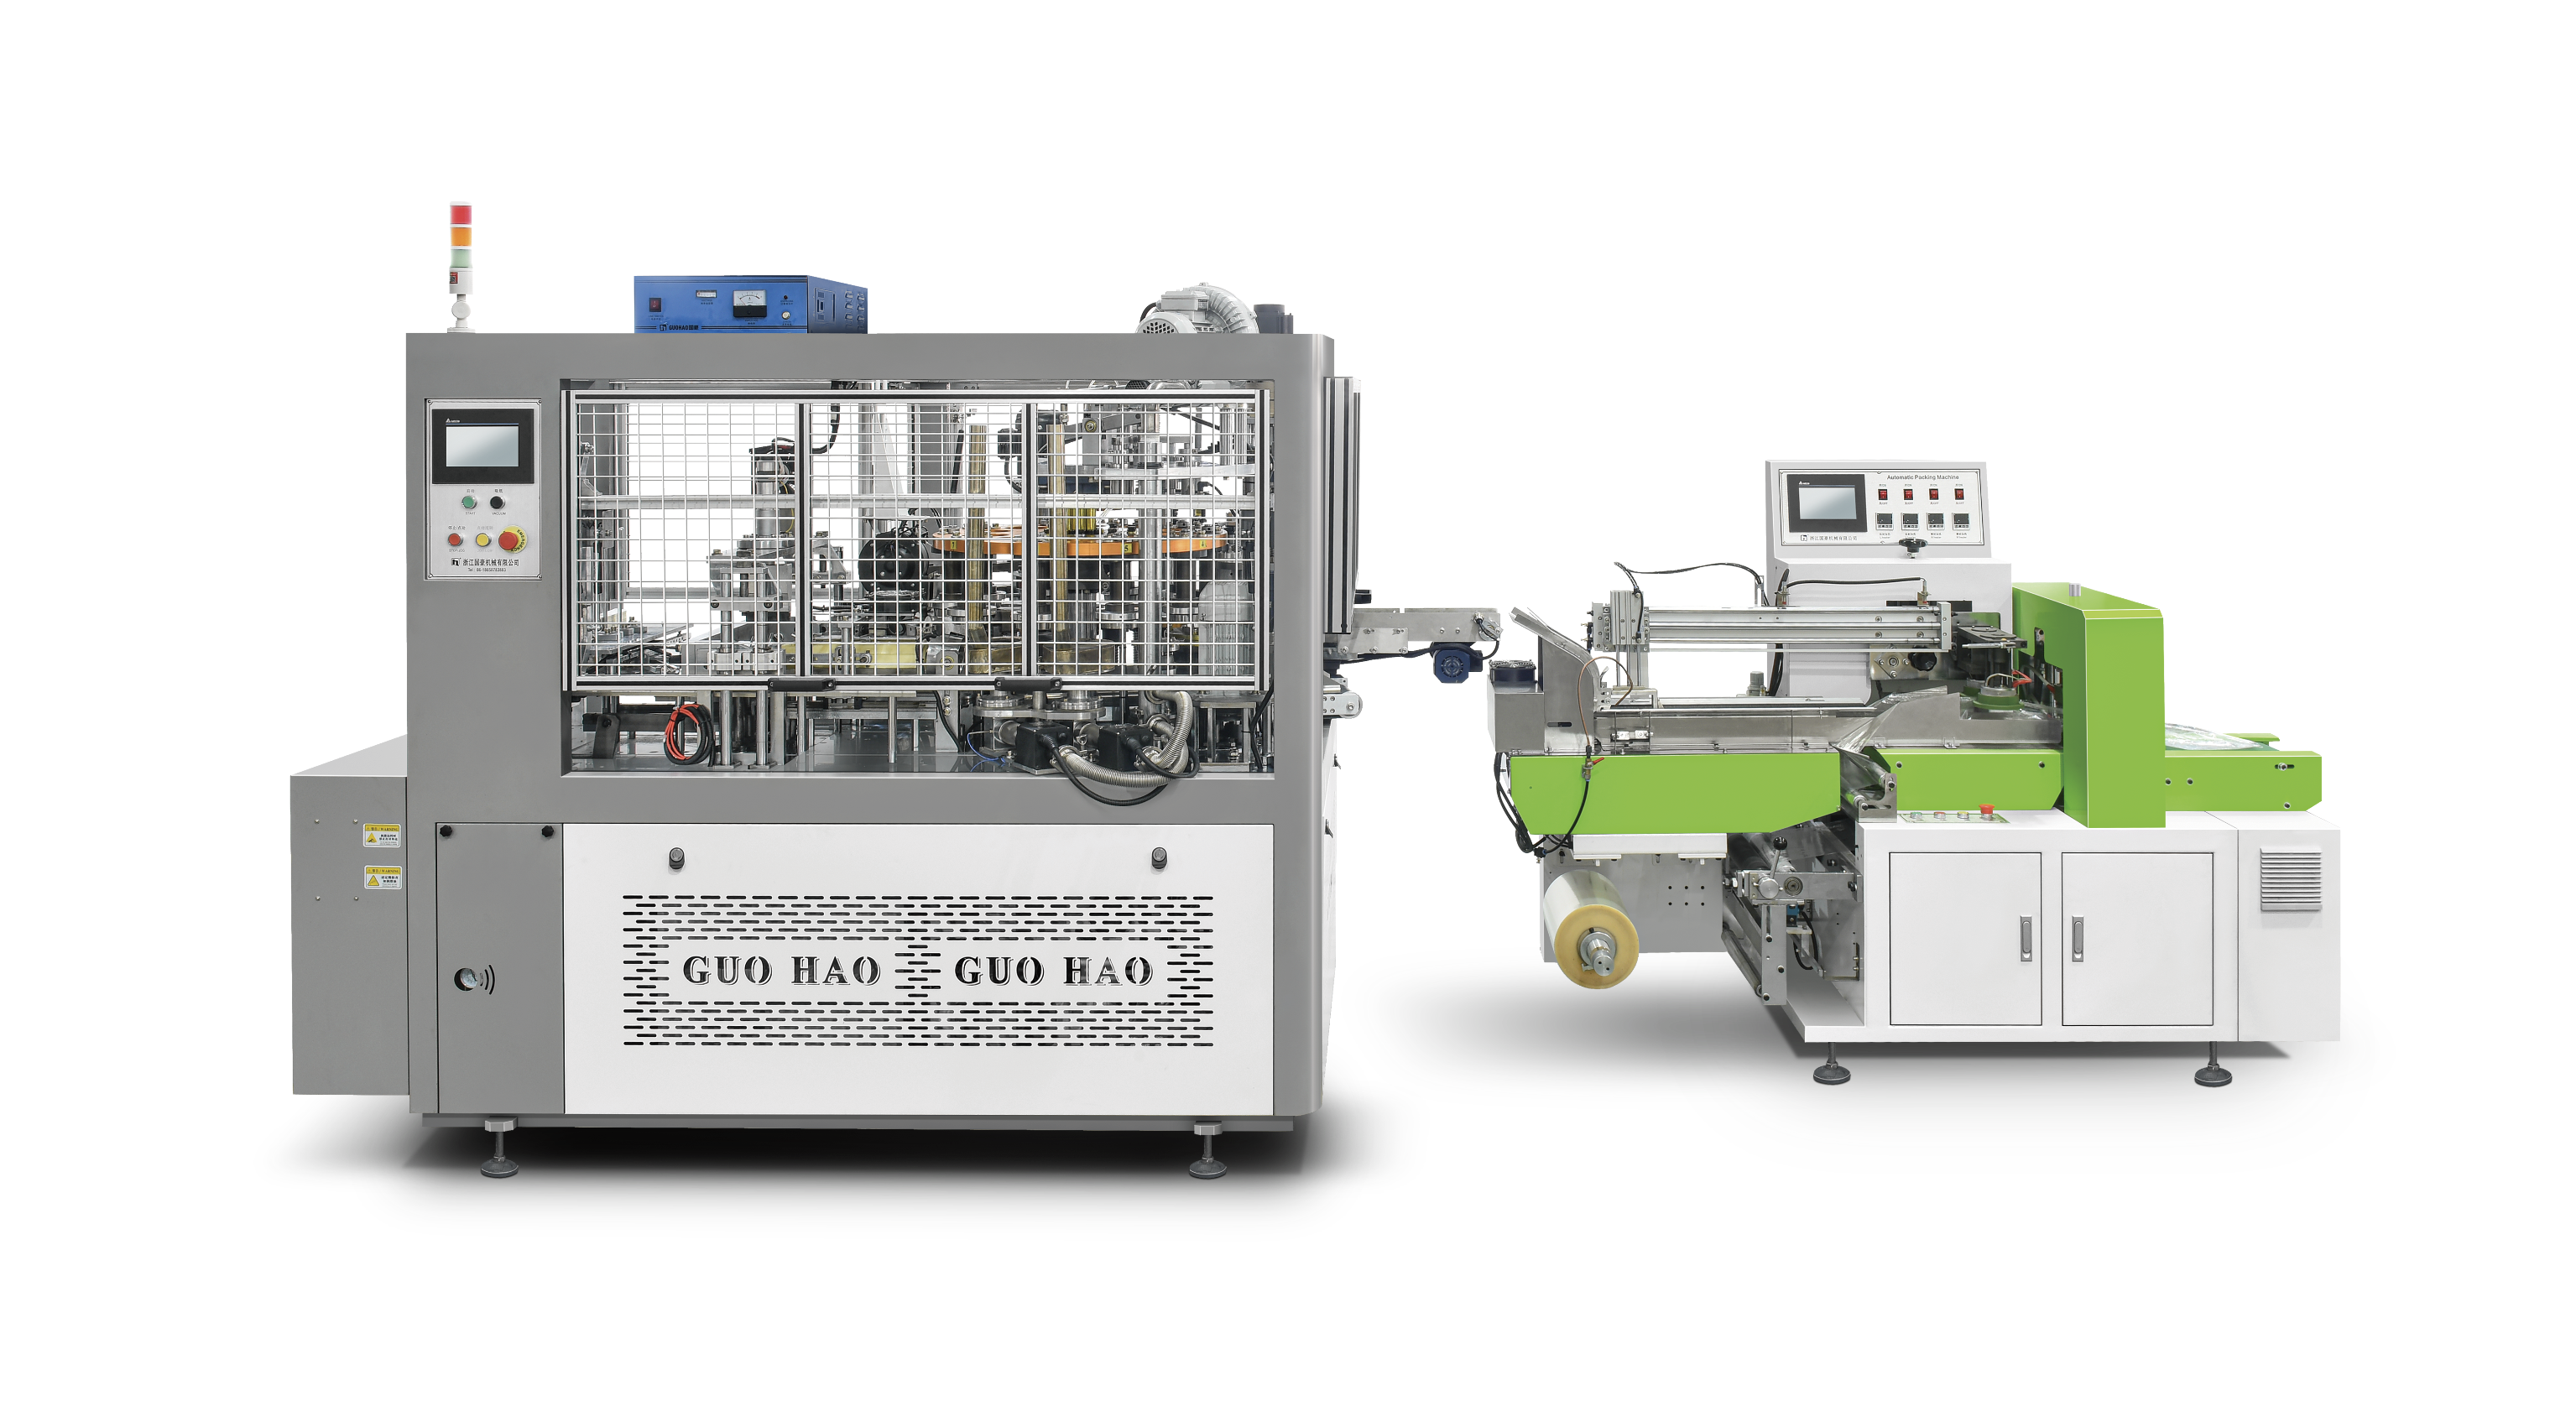
Att förstå hur en papperslocksmaskin ansluter till uppströms belägna kopparformningsanläggningar, nedströms belägna staplingsanläggningar och transportbandssystem är avgörande för att maximera produktiviteten och minimera driftstopp. Integrationsprocessen omfattar mekanisk gränssnittsdesign, elektrisk synkronisering, optimering av materialflöde samt utbildning av operatörer. Den här omfattande guiden undersöker de tekniska och operativa aspekterna av att integrera en papperslocksmaskin i din kopptillverkningsutrustningskonfiguration, inklusive gränssnittspunkter, synkroniseringskrav och bästa praxis för pålitlig drift.
Tekniska gränssnittspunkter mellan papperslocksmaskin och kopptillverkningsutrustning
Mekanisk justering och placering
En papperslocksmaskin måste justeras exakt med inflytande bägarmängder för att säkerställa konsekvent lockplacering. Papperslocksmaskinen tar vanligtvis emot bägarer från uppströms belägna formsprutnings- eller termoformningsutrustningar via överföringsmekanismer såsom transportband, plock-och-placera-armar eller indexeringsbord. En korrekt mekanisk gränssnittsinställning kräver exakt höjdkalibrering, lateral positionering och tids synkronisering. Papperslocksmaskinens mottagningsstation bör placeras i samma horisontella plan som bägaröverföringsmekanismen för att förhindra blockeringar, omkullfall av bägarer eller feljustering som kan skada produkterna eller orsaka kvalitetsbrister.
De flesta moderna anläggningar för tillverkning av plastmuggar använder modulära utrustningsramar som möjliggör flexibel placering och höjdanpassning. Vid installation av en papperslocksmaskin mäter tekniker de befintliga muggarnas mått, verifierar behållarens stabilitet under transport och justerar papperslocksmaskinens inmatningsguider så att de matchar muggarnas diameter och djup. Papperslocksmaskinens matningsmekanism måste kunna hantera variationer i muggarnas orientering och bibehålla konsekvent muggavstånd för att förhindra överlappning eller luckor som stör processen för lockmontering.
Samordning av transportbandssystem
Maskinen för papperslock integrerar i det större transportbandnätverket som transporterar bägare genom flera bearbetningsstationer. En korrekt utformad maskin för papperslock arbetar med synkroniserade hastigheter som matchar den övre produktionen av bägare och den nedre staplingsutrustningen. Variabla hastighetsdrivsystem på maskinen för papperslock gör att operatörer kan justera kapaciteten utan att stoppa hela produktionslinjen, vilket skapar buffertkapacitet mellan stationerna och minskar flaskhalsar. Övergångssektioner mellan utrustning använder guidespår, sensorutlösta överföringar och dämpande element för att skydda behållare under transport.
Integration av transportbandet innebär även att hantera kopparnas orientering och avstånd medan behållarna rör sig genom papperslocksmaskinen. Vissa kopptyper kräver specifika inmatningsvinklar eller avståndsmönster för att säkerställa pålitlig upptagning och placering av locken. Transportbandets inkommande avsnitt i papperslocksmaskinen måste kommunicera med utrustning längre upp i processen via sensorbaserade återkopplingsloopar som säkerställer en konstant flöde av koppar och förhindrar blockeringar som annars kan utlösa systemlarm eller tvinga fram nödstopp.
El- och styrsystemintegration
PLC- och sensorsynkronisering
Modern utrustning för tillverkning av plastmuggar använder programmerbara logikstyrningar (PLC) för att samordna tidsinställningarna mellan separata maskiner. En papperslocksmaskin integreras i denna styrarkitektur genom en kombination av elektriska signaler, sensoringångar och kommunikationsprotokoll. Sensorer placerade på strategiska platser i papperslocksmaskinen upptäcker när muggar finns på plats, verifierar att locken placeras korrekt och övervakar maskinens status. Dessa signaler återkopplas till den centrala PLC:n, som i sin tur samordnar papperslocksmaskinens funktioner med utrustning för muggformning (uppströms) samt stapling eller förpackning (nedströms).
Maskinen för papperslock tar emot start- och stoppsignaler från PLC:n baserat på tillgängligheten av koppar och klarhet hos behållaren. Avancerade anläggningar använder industriella Ethernet-protokoll, såsom EtherNet/IP eller Profinet, för att möjliggöra realtidskommunikation mellan maskinen för papperslock och andra linjekomponenter. Denna nätverksbaserade lösning gör det möjligt for operatörer att övervaka hela produktionslinjen från ett enda gränssnitt, felsöka utrustningsproblem snabbare samt samla in produktionsdata för kvalitetssäkring och effektivitetsanalys.
Säkerhetsinterlåsning
Säkerhet utgör en avgörande fråga i tillverkningsmiljöer för plastmuggar, där höghastighetsutrustning skapar kläm- och rotationspunkter. En papperslocksmaskin måste integreras med anläggningens säkerhetsinterlocksystem för att förhindra skador på operatörer och skydda utrustningen mot skador. Rörelsesensorer runt papperslocksmaskinen utlöser automatiska stopp när arbetare närmar sig farliga zoner, och nödstoppknappar placerade längs hela produktionslinjen möjliggör snabb avstängning av strömmen om faror uppstår. Papperslocksmaskinens styrsystem måste kommunicera med annan utrustning för att säkerställa samordnade stopp som förhindrar muggblockeringar eller materialackumulering.
Interlocks skyddar också mot drift utanför specifikationen, till exempel drift av papperslocksmaskinen utan korrekt lockförsörjning eller försök att bearbeta skadade bägare. Lastceller och trycksensorer integrerade i papperslocksmaskinen upptäcker avvikande förhållanden och utlöser varningar eller automatiska maskinstopp innan defekta produkter når förpackningsstegen. Denna skyddsarkitektur kräver att papperslocksmaskinen utbyter statussignalerna med det centrala styrsystemet och svarar på kommandon från säkerhetsövervakningsenheter.
Materialflöde och optimeringsstrategier
Bägarförsörjningshastighet och lockförsörjningshantering
Att optimera materialflödet genom en papperslocksmaskin kräver en balans mellan kopparnas inmatningshastighet, lockens appliceringshastighet och den nedströms belägna bearbetningskapaciteten. Papperslocksmaskinens genomloppskapacitet bör ligga något över den uppströms belägna koppartillverkningens kapacitet för att säkerställa ett stabilt flöde utan att tvinga nedreglering, vilket skulle minska den totala linjens effektivitet. Genom att övervaka buffertzoner för koppar före och efter papperslocksmaskinen kan operatörer identifiera flödesobalanser som kan tyda på mekaniska problem, sensorfel eller avdrift i synkroniseringen mellan olika utrustningssteg.
En korrekt integrerad papperslocksmaskin säkerställer en konstant lockförsörjning via automatiserade magasin, magasinsystem eller rullmatade mekanismer, beroende på lockformat och produktionsstorlek. Försörjningssensorer på papperslocksmaskinen varnar operatörer när locklagret närmar sig miniminivåerna, vilket utlöser tidig återfyllnad innan produktionsavbrott uppstår. Vissa anläggningar är utrustade med papperslocksmaskiner med dubbla magasin, vilket möjliggör sömlös övergång mellan olika locktyper utan att produktionen behöver stoppas, vilket möjliggör snabba omställningar för olika bäggarprodukter eller säsongsbaserade variationer.
Övergångspuffertzoner
Buffertzoner placerade omedelbart före och efter papperslocksmaskinen har avgörande funktioner för att stabilisera produktionsflödet. Dessa mellanlagringsområden kompenserar för tillfälliga obalanser mellan överskjutande bägarmoduleringshastigheter och underskjutande staplingshastigheter, vilket minskar påfrestningen på papperslocksmaskinen och förlänger komponenternas livslängd. En väl utformad buffertzon för papperslocksmaskinen innehåller vanligtvis tillräckligt med bägar för att hantera korta stopp eller underhållsåtgärder utan att orsaka kedjereaktioner som leder till helproduktionsstopp.
Papperslocksmaskinen utnyttjar gradvis accelererad koppartransport när behållare kommer in i och lämnar dess aktiva zon. Avståndet mellan kopparna justeras gradvis genom papperslocksmaskinens inmatningssektion, vilket möjliggör en smidig lockförseddning utan deformation av kopparna eller misslyckade placeringar. På liknande sätt förhindrar en mjuk deceleration när kopparna lämnar papperslocksmaskinen att de välter och säkerställer en stabil övergång till nedströms transportband eller staplingsutrustning, vilket bibehåller produktkvaliteten och minskar behovet av operatörsingripanden.
Vanliga frågor
Vilka elektriska anslutningar kräver en papperslocksmaskin i en kopp-tillverkningslinje?
En maskin för papperslock kräver vanligtvis en trefas- eller enfas-strömförbindelse, beroende på motorns storlek, styrsignalindata från huvud-PLC:n, kablar för sensorkommunikation och integration av nödstoppkrets. De flesta moderna installationer av maskiner för papperslock använder 24 V DC-styrsignaler för säkrare sensorfunktion och snabbare svarstider. Maskinen för papperslock bör anslutas via en dedicerad säkring och en mjukstartmotorstyrning för att förhindra spänningsstöt som kan störa annan utrustning eller skada komponenter.
Hur anpassar sig en maskin för papperslock till olika muggstorlekar och format?
En flexibel papperslocksmaskin anpassar sig till flera olika koppsgeometrier genom justerbara koppguider, utbytbara greppplattor och programmerbara lockpositioner. Operatörens referenskort eller digitala installationsguider anger de korrekta justeringarna och sensorkalibreringarna för varje kopptyp. Den mekaniska komponenterna i papperslocksmaskinen kräver vanligtvis 15 till 45 minuters inställningstid vid produktomställning, och vissa anläggningar håller förkonfigurerade verktygssatser för de vanligaste koppstorlekarna för att minimera driftstopp mellan produktionsserier.
Vilken underhållsplan säkerställer att en papperslocksmaskin fungerar optimalt inom en kopplinje?
En papperslocksmaskin kräver dagliga visuella inspektioner för smuts, veckovisa rengöringar av ytor som är i kontakt med koppar för att förhindra ansamling samt månatliga kalibreringskontroller av sensorer och mekaniska guider. Smörjningsintervall beror på maskinens specifika konstruktion och driftshastighet, vanligtvis med en frekvens mellan en gång per månad och en gång per kvartal. Papperslocksmaskinen bör genomgå förebyggande underhåll under schemalagda produktionsstopp, där slitagekomponenter såsom greppkuddar, koppguider och sensorlinser byts ut baserat på antalet driftstimmar eller trender i defektdatan.