
 EN



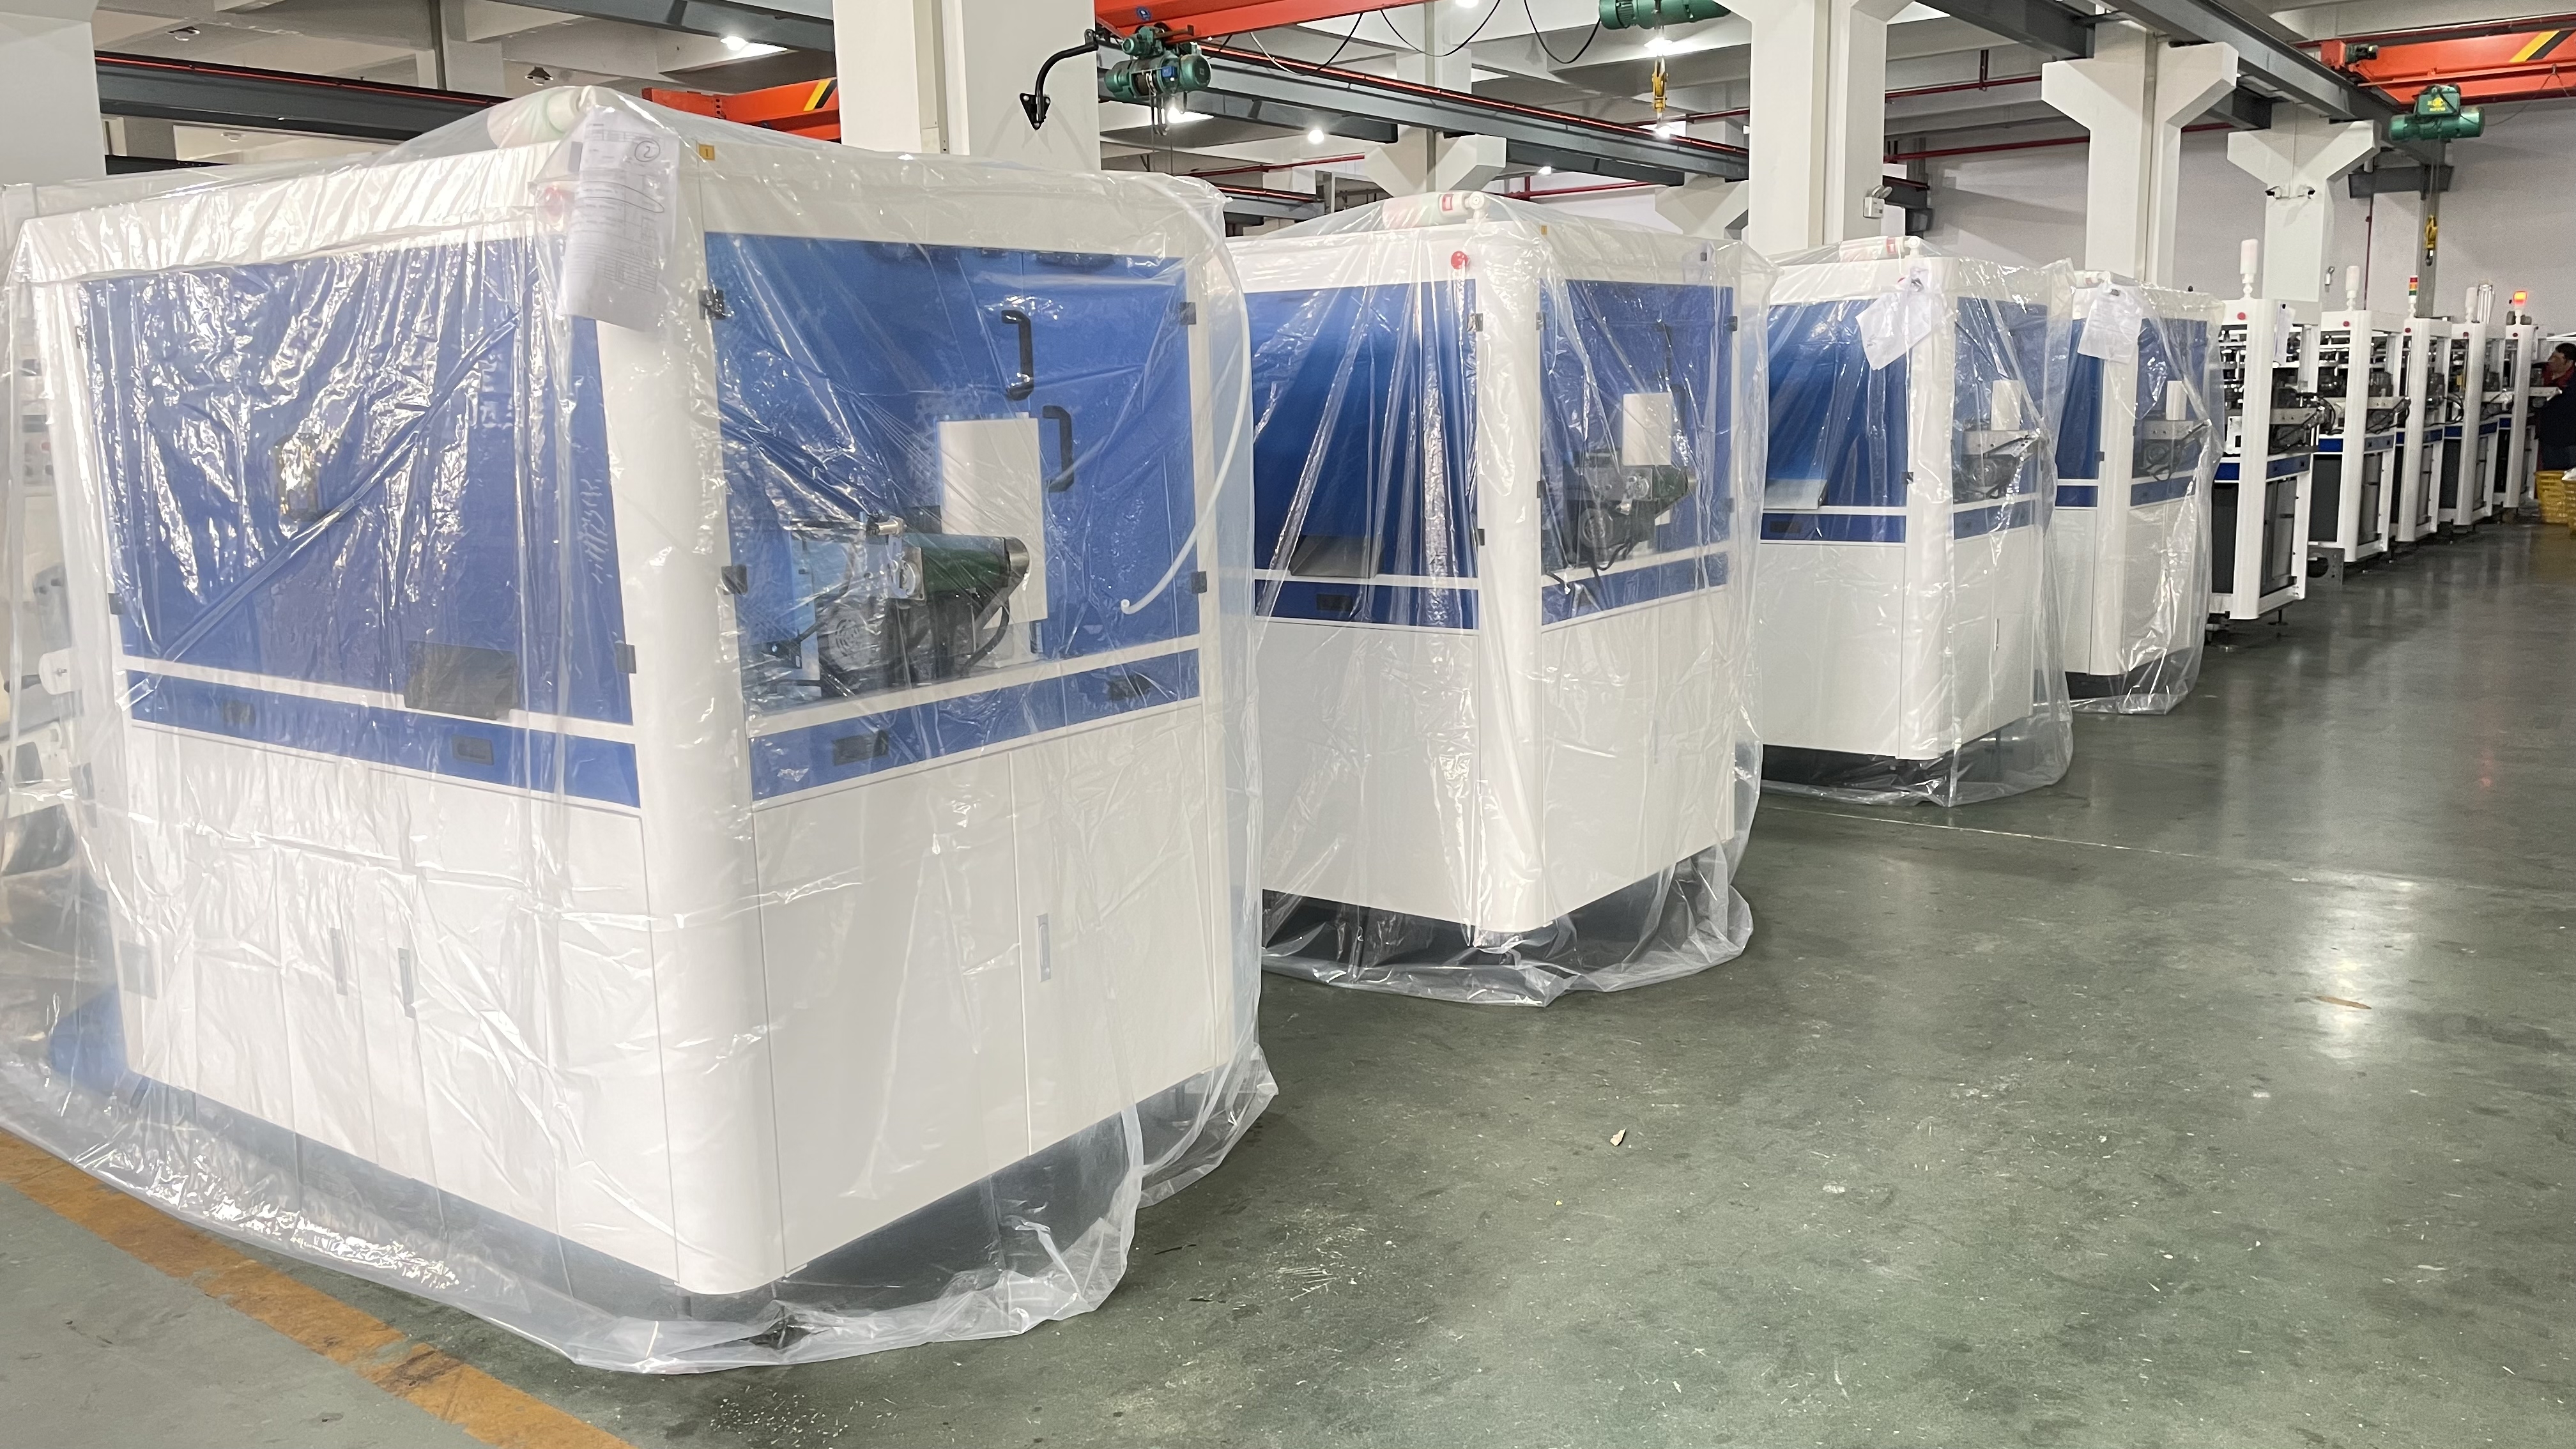
統合する 紙製フタ製造機 既存のカップ製造設備ラインへの導入には、戦略的な計画立案、技術的な整合性の確保、および現場の運用理解が不可欠です。現代のカップ生産施設では、複数の工程ステーション間でスムーズな連携が求められ、紙製フタ成形機は、カップ成形・品質検査・最終梱包という各工程をつなぐ重要な接点となります。適切に導入・運用されれば、紙製フタ成形機は生産効率の向上、手作業による負荷の低減、および全生産ロットにおける製品品質の一貫性確保に貢献します。
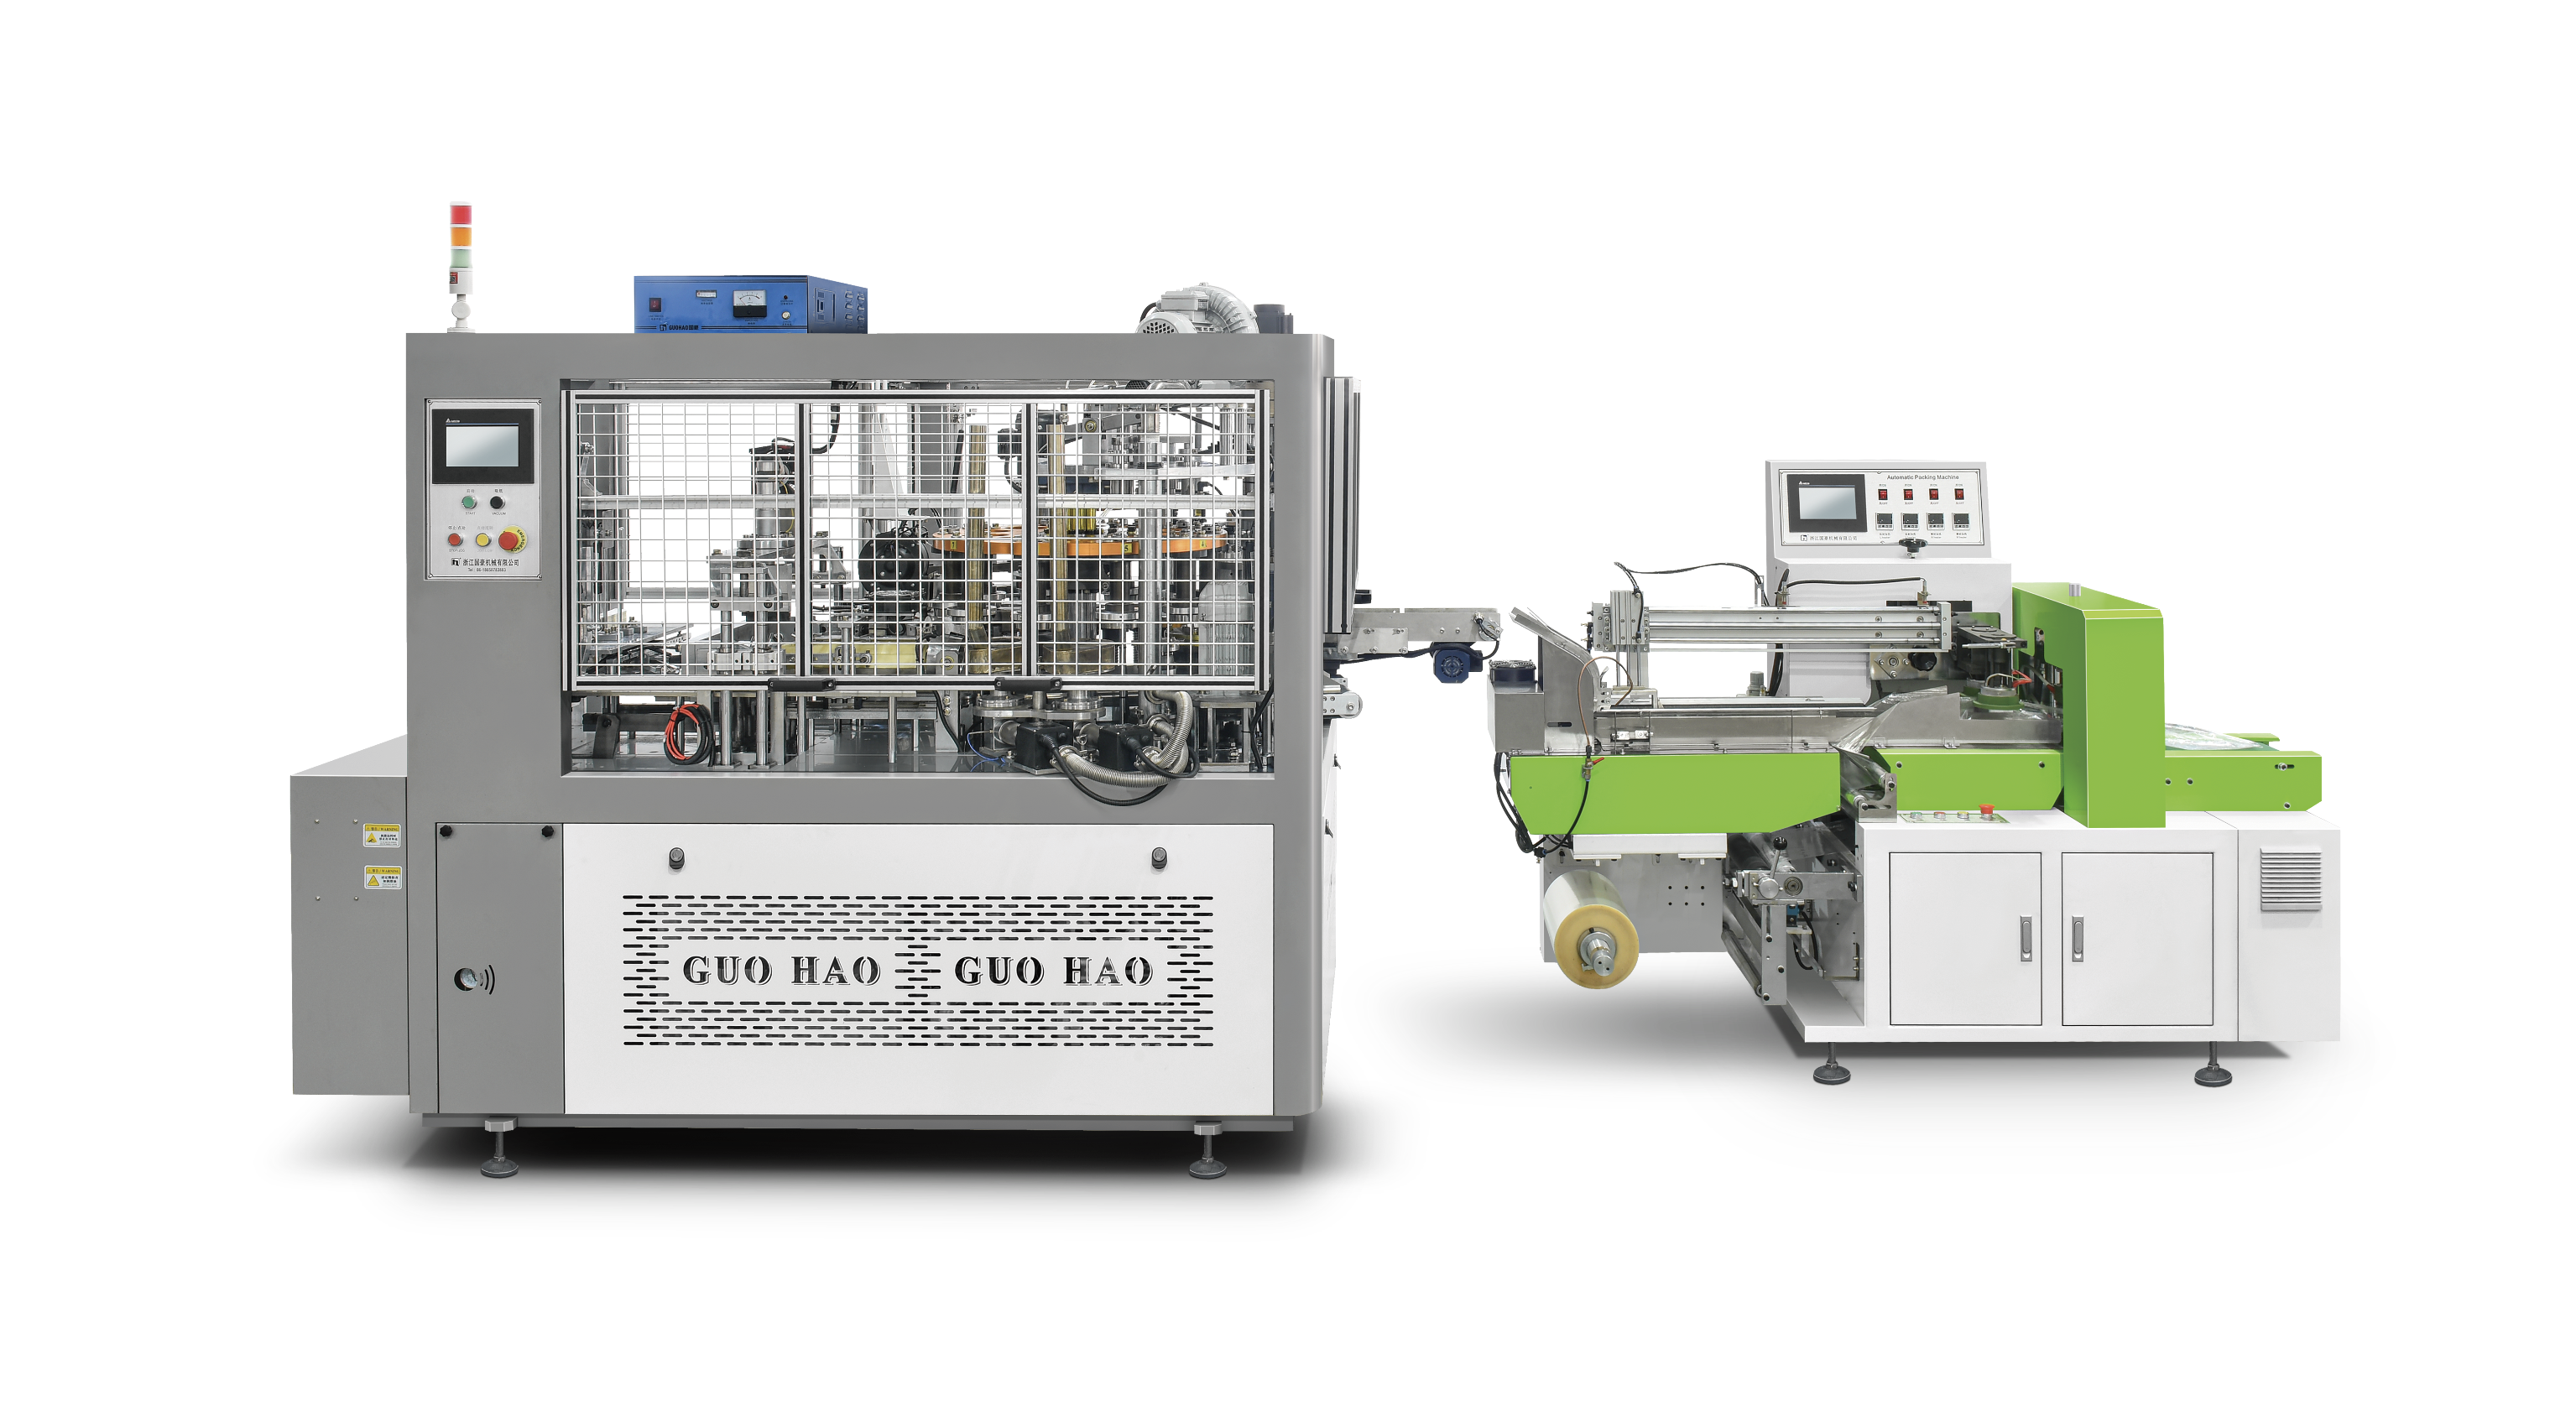
紙製ふた成形機を、上流のカップ成形機、下流のスタッキング装置、コンベアシステムと連携させる方法を理解することは、生産性の最大化とダウンタイムの最小化にとって不可欠です。この統合プロセスには、機械的なインターフェース設計、電気的な同期制御、材料の流れの最適化、およびオペレーターへのトレーニングが含まれます。本ガイドでは、紙製ふた成形機を既存のカップ製造設備に確実に組み込むための技術的・運用上の要点について、インターフェース接点、同期要件、信頼性の高い運転のためのベストプラクティスまで、包括的に解説します。
紙製ふた成形機とカップ製造設備間の技術的インターフェース接点
機械的な位置合わせと配置
紙製ふた装着機は、カップの搬送ラインに対して正確に位置合わせを行う必要があり、これによりふたの装着位置を一定に保つことができます。紙製ふた装着機は通常、成形機や熱成形機などの上流工程設備からコンベア、ピックアンドプレースアーム、インデックステーブルなどの搬送機構を介してカップを受け取ります。機械的な接続部の適切な設定には、高さの正確な調整、左右方向の位置決め、およびタイミングの同期が不可欠です。紙製ふた装着機の受入口ステーションは、カップ搬送機構と同一の水平面上に配置する必要があります。そうでないと、詰まり、カップの倒れ、または位置ずれが生じ、製品の損傷や品質不良を引き起こすおそれがあります。
最新の紙コップ製造施設の多くでは、柔軟な間隔および高さ調整が可能なモジュール式の設備フレームが採用されています。紙製ふた装着機を設置する際には、技術者が既存のコップの寸法を測定し、輸送中の容器の安定性を確認したうえで、紙製ふた装着機の入力ガイドを、コップの直径および深さに合わせて設定します。また、紙製ふた装着機の供給機構は、コップの向きのばらつきに対応できるとともに、コップ同士の間隔を一定に保つ必要があります。これは、重なりや隙間が生じることでふたの装着プロセスが乱れるのを防ぐためです。
コンベアシステムの連携
紙製ふた装着機は、カップを複数の加工ステーションへと搬送する大型コンベアネットワークに統合されています。適切に設計された紙製ふた装着機は、上流のカップ生産設備および下流のスタッキング設備と同期した速度で稼働します。紙製ふた装着機には可変速ドライブが備わっており、ライン全体を停止させることなく、オペレーターが処理能力を調整できます。これにより、各工程間のバッファ容量が確保され、ボトルネックの発生が抑制されます。設備間の移行区間には、ガイドレール、センサー制御による移送装置、および容器保護のためのクッション要素が採用されています。
コンベア連携では、紙製フタ装着機を通る容器のカップの向きや間隔の管理も行います。一部のカップは、確実なフタの吸着および装着を確保するために、特定の入力角度や間隔パターンを必要とします。紙製フタ装着機の入力コンベア部は、上流設備とセンサーによるフィードバックループで連携し、カップの流れを一定に保ち、システム警報の発生や緊急停止を招くような滞留を防ぐ必要があります。
電気および制御システムの統合
PLCおよびセンサーの同期
現代のカップ製造設備では、プログラマブル・ロジック・コントローラ(PLC)を用いて、複数の機械間の動作タイミングを制御しています。紙製フタ成形機は、電気信号、センサー入力、および通信プロトコルを組み合わせることで、この制御アーキテクチャに統合されます。紙製フタ成形機の重要な位置に配置されたセンサーが、カップの有無を検知し、フタの正常な装着を確認し、機械の状態を監視します。これらの信号は中央のPLCへフィードバックされ、PLCが紙製フタ成形機の動作を、上流のカップ成形設備および下流の積み重ね・包装設備と連携して制御します。
紙蓋装着機は、カップの有無および容器の準備状況に応じてPLCから起動・停止信号を受信します。高度な設備では、EtherNet/IPやProfinetなどの産業用イーサネットプロトコルを採用し、紙蓋装着機とライン内の他の機器との間でリアルタイム通信を実現しています。このようなネットワーク化された構成により、オペレーターは単一のインターフェースから生産ライン全体の状況を監視したり、装置の異常を迅速に特定・対応したり、品質保証および効率分析のための生産データを収集することが可能になります。
安全インタロックの実装
紙製ふた製造設備では、高速で動作する機械により挟まれる危険部位や回転部品が存在するため、安全性は最優先の課題です。紙製ふた製造機は、工場内の安全インターロックシステムと連携する必要があります。これにより、作業員の怪我を防ぎ、設備の損傷も未然に防止できます。また、紙製ふた製造機周辺にはモーションセンサーを設置し、作業員が危険区域に近づいた際に自動的に停止する機能を備えます。さらに、ライン全体に緊急停止ボタンを配置することで、万一の危険発生時に迅速な電源遮断が可能となります。紙製ふた製造機の制御装置は、他の設備とも通信を行い、カップの詰まりや材料の滞留を防ぐため、全設備が連動して停止できるよう制御する必要があります。
インタロックは、適切な蓋の供給がない状態で紙蓋機を稼働させたり、破損したカップを処理しようとするなど、仕様外の動作からも保護します。紙蓋機に内蔵されたロードセルおよび圧力センサーが異常な状態を検知し、不良品が包装工程に到達する前にアラートを発報したり、機械を自動停止させます。このような保護機能を実現するためには、紙蓋機が中央制御システムと状態信号をやり取りし、安全監視装置からの指令に応答する必要があります。
材料の流れと最適化戦略
カップ供給速度および蓋供給管理
紙製ふた装着機における材料の流れを最適化するには、カップの投入速度、ふた装着速度、および下流工程の処理能力のバランスを取る必要があります。紙製ふた装着機の処理能力は、上流のカップ生産能力をわずかに上回るように設定するのが望ましく、これにより全体のライン効率を低下させるような流量制御(スロットリング)を回避し、安定した流れを維持できます。紙製ふた装着機の直前および直後のカップバッファ領域を監視することで、機械的な不具合、センサーの故障、あるいは各工程間の同期ずれなど、流れの不均衡の原因を早期に特定できます。
適切に統合された紙製ふた装着機は、ふたの形状や生産規模に応じて、自動給紙ホッパー、マガジン式供給装置、またはロール供給機構を用いて、安定したふた供給を維持します。紙製ふた装着機には供給センサーが備わっており、ふたの在庫が所定の下限値に近づいた際にオペレーターに知らせ、生産停止を招く前に適切な補充作業を促します。また、一部の工場では、ふたの種類を切り替える際に生産ラインを停止せずにスムーズに移行できるよう、2つのマガジンを搭載した紙製ふた装着機を採用しています。これにより、異なるカップ製品や季節限定商品などへの迅速な切替が可能になります。
移行用バッファーゾーン
紙蓋機の直前および直後に設置されるバッファーゾーンは、生産フローの安定化という重要な役割を果たします。これらの中間貯留エリアは、上流のカップ成形速度と下流の積み重ね速度との間に一時的に生じる不均衡を吸収し、紙蓋機への負荷を軽減して部品の寿命を延ばします。適切に設計された紙蓋機用バッファーゾーンは、短時間の停止や保守作業をカバーできるだけの十分な数のカップを一時保管でき、ライン全体の停止が連鎖的に発生することを防ぎます。
紙蓋装着機は、容器が作業領域に入りおよび退出する際に段階的なカップ加速機能を備えており、その恩恵を受けます。紙蓋装着機の入力部では、カップ間隔が徐々に調整されるため、カップの変形や蓋の装着ミスを防ぎながら、スムーズな蓋把持が可能です。同様に、カップが紙蓋装着機から退出する際には穏やかな減速が行われるため、転倒を防止し、下流のコンベアーや積み重ね装置への安定した移送を実現します。これにより製品品質が維持され、オペレーターによる手動介入の必要性も低減されます。
よくある質問
紙蓋装着機は、カップ製造ラインにおいてどのような電気接続を必要としますか?
紙蓋成形機は通常、モーターのサイズに応じて三相または単相の電源接続を必要とし、メインPLCからの制御信号入力、センサーとの通信ケーブル、および非常停止回路の統合も必要です。最近の紙蓋成形機の設置では、安全性の高いセンサー動作と高速な応答性を実現するため、24V DCの制御信号が主流です。紙蓋成形機は専用ブレーカーおよびソフトスタート式モーター制御装置を介して接続する必要があります。これにより、他の機器の誤作動や部品の損傷を招く可能性のある電圧サージを防止できます。
紙蓋成形機は、さまざまなカップのサイズや形状にどのように対応しますか?
柔軟な紙製フタ装着機は、調整可能なカップガイド、交換可能なグリッパー・プレート、およびプログラム可能なフタ装着位置により、複数のカップ形状に対応します。オペレーター向けの参照カードまたはデジタル設定ガイドには、各カップ形状に応じた正しい調整方法およびセンサーのキャリブレーション手順が明記されています。紙製フタ装着機の機械部品のセットアップには、通常、製品切替時に15~45分程度かかります。また、一部の工場では、最もよく使用されるカップサイズに対応した事前設定済みツールキットを常備し、生産ラインの切り替えによるダウンタイムを最小限に抑えています。
紙製フタ装着機をカップ生産ライン内で最適な状態で稼働させるための保守点検スケジュールはどのようになっていますか?
紙製ふた成形機では、毎日の目視点検により異物の混入を確認し、カップとの接触面は週1回の清掃を行い、汚れの付着を防ぐ必要があります。また、センサーや機械式ガイドの校正チェックは月1回実施します。潤滑作業の頻度は、機種や運転速度によって異なりますが、通常は月1回から四半期に1回の範囲です。予防保全は、生産ラインの定期停止時に実施し、グリッパー・パッド、カップガイド、センサー・レンズなどの消耗部品は、稼働時間または不良発生傾向データに基づいて交換時期を計画します。