
 EN



Yhdessä integrointi paperikantten valmistuskone nykyisen kuppikoneen valmistuslinjan integroiminen vaatii strategista suunnittelua, teknistä yhteensopivuutta ja toiminnallista ymmärrystä. Nykyaikaiset kuppivalmistustehdasten laitteistot perustuvat saumattomaan koordinaatioon useiden työasemien välillä, ja paperikansi-kone toimii keskeisenä liitoskohdassa, joka yhdistää kupin muotoilun, laadunvalvonnan ja lopullisen pakkausvaiheen. Oikein toteutettuna paperikansi-kone parantaa tuotantokapasiteettia, vähentää manuaalista työtä ja varmistaa yhtenäisen tuotelaatutason koko tuotantosarjan ajan.
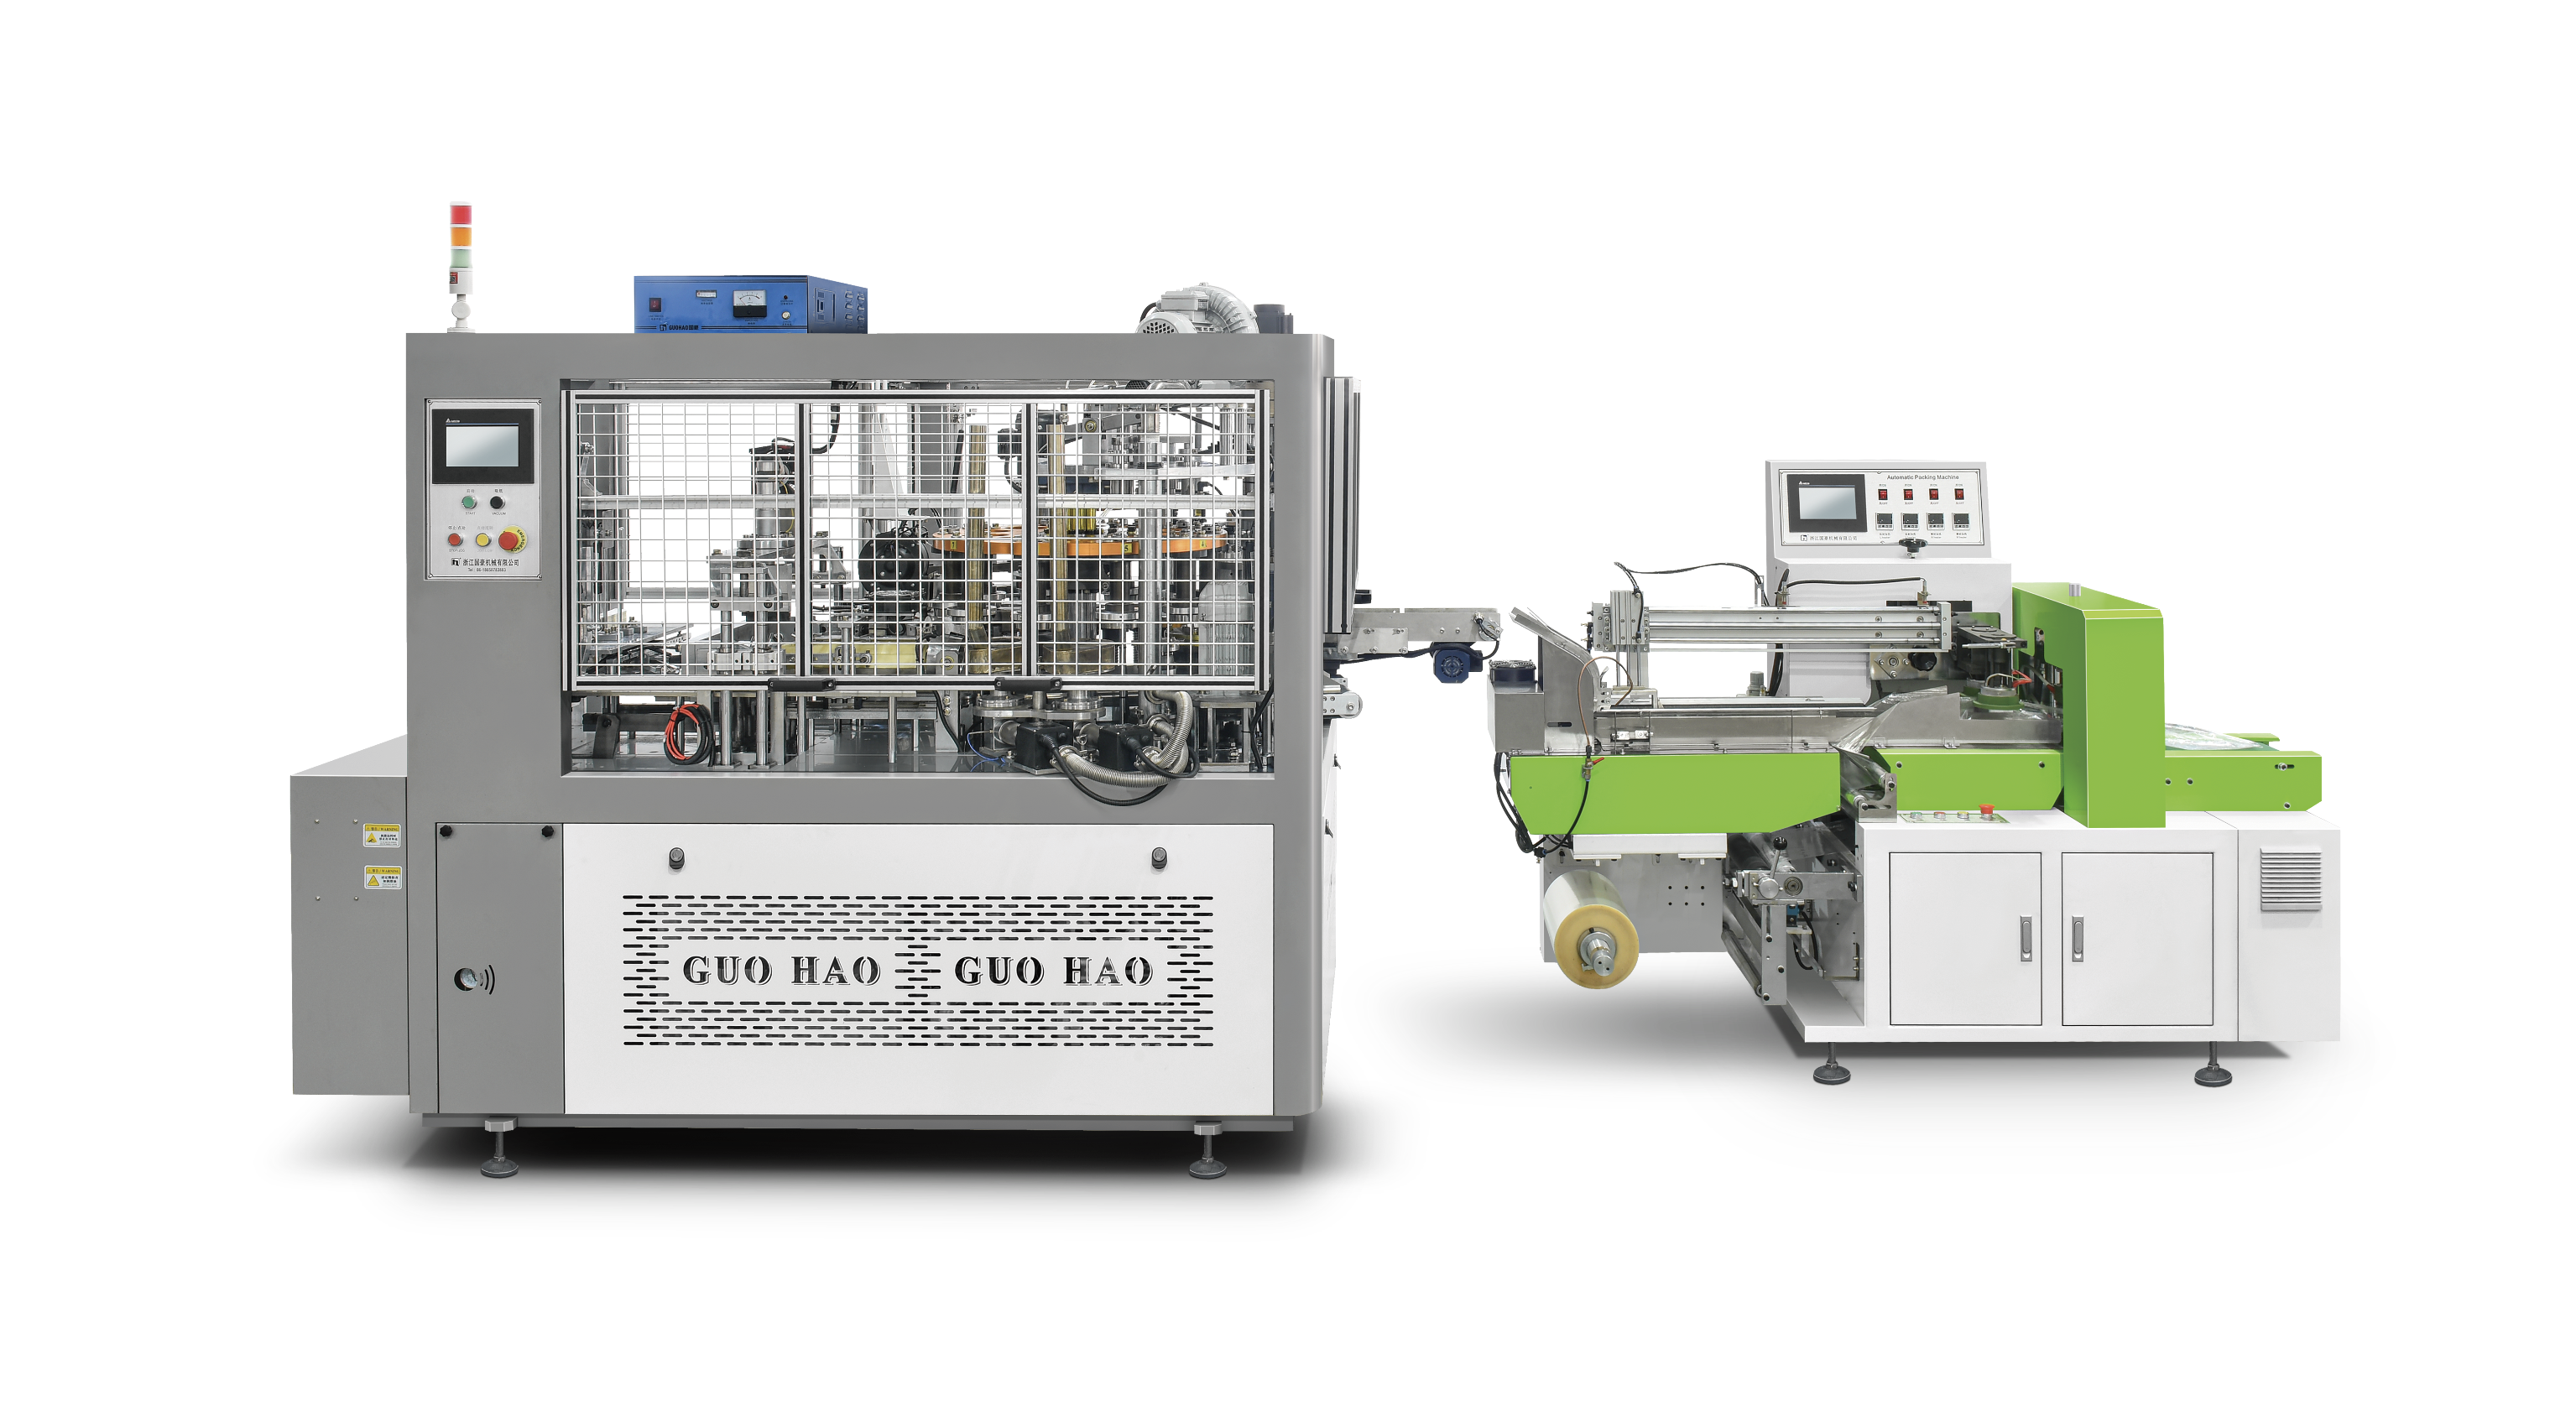
Paperkanttimenkoneen yhdistäminen ylävirtaan sijaitsevaan kuppien muovaukseen, alavirtaan sijaitsevaan pinottavaan laitteistoon ja kuljetinjärjestelmiin on ratkaisevan tärkeää tuottavuuden maksimoimiseksi ja käytöstä poissa oloaikojen vähentämiseksi. Yhdistämisprosessiin kuuluvat mekaanisen liitännän suunnittelu, sähköinen synkronointi, materiaalin virtauksen optimointi ja käyttäjäkoulutus. Tässä kattavassa oppaassa käsitellään paperkanttimenkoneen integrointia kuppivalmistuslaitteistoon teknisestä ja toiminnallisesta näkökulmasta, mukaan lukien liitännät, synkronointivaatimukset ja luotettavan toiminnan parhaat käytännöt.
Tekniset liitännät paperkanttimenkoneen ja kuppivalmistuslaitteiston välillä
Mekaaninen tasaus ja sijoittaminen
Paper-lid-koneen on sijoituttava tarkasti saapuvien kuppiketjujen kanssa varmistaakseen tasaisen kanttien asettamisen. Paper-lid-kone saa yleensä kupit edeltävistä muovaus- tai lämpömuovauslaitteista siirtomekanismeilla, kuten kuljetinhihnalla, nappaimella ja paikoittamisella toimivilla käsivarrella tai indeksointipöydillä. Oikean mekaanisen liitoksen asennus vaatii tarkan korkeuskalibroinnin, sivusuuntaisen sijoittelun ja ajoituksen synkronoinnin. Paper-lid-koneen vastaanottopaikan on oltava samalla vaakatasolla kuin kuppien siirtomekanismi estääkseen tukkoja, kuppien kaatumista tai virheellistä sijoittelua, jotka voivat vahingoittaa tuotteita tai aiheuttaa laatuongelmia.
Useimmat nykyaikaiset kuppien valmistustehdasten modulaariset laitteistokehikot mahdollistavat joustavan välimatkan ja korkeuden säätämisen. Paperikannuksen asennuskoneen asennuksen yhteydessä teknikot mittaavat olemassa olevien kuppien mitat, tarkistavat kuljetuksen aikaisen astian vakauden ja säätävät paperikannuksen asennuskoneen syöttöohjaimet vastaamaan kuppien halkaisijaa ja syvyyttä. Paperikannuksen asennuskoneen syöttömekanismi on kyettävä ottamaan huomioon kuppien erilaiset orientaatiot ja pitämään kuppien välinen etäisyys tasaisena estääkseen päällekkäisyydet tai aukot, jotka häiritsevät kannuksen asennusprosessia.
Kuljetinjärjestelmän koordinointi
Paper lid -kone integroituu laajempaan kuljetinverkkoon, joka liikuttaa kuppeja useiden käsittelyasemien läpi. Oikein suunniteltu paper lid -kone toimii synkronoiduilla nopeuksilla, jotka vastaavat ylävirtaisen kupin tuotannon ja alavirtaisen pinontalaitteiston nopeuksia. Paper lid -koneen muuttuvan nopeuden ajurit mahdollistavat käyttäjän säätää tuotantokapasiteettia pysäyttämättä koko linjaa, mikä luo puskurikapasiteettia asemien välille ja vähentää pullonkauloja. Siirtosektoreissa laitteiden välillä käytetään ohjausraudoituksia, anturien aktivoimia siirtoja ja pehmustuselementtejä astioiden suojaamiseksi liikkeen aikana.
Kuljetinjärjestelmän integrointi sisältää myös kuppien suunnan ja välimatkojen hallinnan, kun astiat kulkevat paperikannattimen koneen läpi. Joitakin kuppien tyyppejä vaaditaan tiettyjä tulo-kulmia tai välimatka-kaavoja, jotta kannattimen nosto ja asettaminen tapahtuisi luotettavasti. Paperikannattimen koneen tulevan kuljetinosa on kytkettävä ylävirtaan sijaitsevaan laitteistoon anturipohjaisten takaisinkytkentäsilmukoiden kautta, jotta kuppivirta pysyy tasaisena ja estetään tukokset, jotka voivat aiheuttaa järjestelmävaroitukset tai pakottaa hätäpysäytyksen.
Sähkö- ja ohjausjärjestelmän integrointi
PLC:n ja antureiden synkronointi
Nykyajan kuppien valmistukseen käytettävät laitteet perustuvat ohjelmoitaviin logiikkakontrollereihin (PLC), joiden avulla koordinoidaan eri koneiden toimintaa keskenään. Paperikansilaitteisto integroituu tähän ohjausarkkitehtuuriin sähkösignaalien, anturien tulosteiden ja viestintäprotokollien avulla. Paperikansilaitteiston avulla havaitaan kupin läsnäolo, varmistetaan onnistunut kansin asennus ja seurataan laitteen tilaa. Nämä signaalit siirtyvät takaisin keskitettyyn PLC:hen, joka koordinoi paperikansilaitteiston toimintaa ylävirtaan sijaitsevan kupin muotoilulaitteen ja alavirtaan sijaitsevan pinottavaan tai pakkaavaan laitteistoon.
Paper lid -kone saa käynnistys- ja pysäytysignaalit PLC:ltä kuppien saatavuuden ja säiliöiden valmiuden perusteella. Edistyneet laitokset käyttävät teollisia Ethernet-protokollia, kuten EtherNet/IP:tä tai Profinetia, jotta paper lid -koneen ja muiden linjakohteiden välillä voidaan varmistaa reaaliaikainen viestintä. Tämä verkkorakenteinen lähestymistapa mahdollistaa koko tuotantolinjan seurannan yhdestä käyttöliittymästä, nopeamman vianetsinnän sekä tuotantotietojen keräämisen laadunvarmistukseen ja tehokkuusanalyysiin.
Turvallisuuslukituksen toteuttaminen
Turvallisuus on erityisen tärkeä huomio kuppikoneiden valmistusympäristöissä, jossa korkean nopeuden laitteet luovat puristuskohtia ja pyöriviä osia. Paperikansi-koneen on integroitava teollisuuslaitoksen turvallisuuslukitusjärjestelmään, jotta estetään työntekijöiden vammat ja suojataan laitteita vaurioilta. Liiketunnistimet paperikansi-koneen ympärillä aiheuttavat automaattisen pysäytysreaktion, kun työntekijät lähestyvät vaarallisilla alueilla, ja hätäpysäytyspainikkeet, jotka sijaitsevat koko tuotantolinjan pitkin, mahdollistavat nopean virransyötön katkaisun, jos vaaratilanteita ilmenee. Paperikansi-koneen ohjausjärjestelmän on kommunikoitava muiden laitteiden kanssa varmistaakseen koordinoitujen pysäytysten toteutuminen ja estääkseen kuppien tukkeutumisen tai materiaalin takaisin kertymisen.
Turvakatkaisimet suojaavat myös poikkeavien käyttöolosuhteiden aiheuttamilta vioilta, kuten paperikansilaitteen käyttöä ilman riittävää kansien tarjontaa tai vaurioituneiden kuppikoiden käsittelyä. Paperikansilaitteeseen integroidut kuorma-anturit ja paineanturit havaitsevat poikkeavat tilanteet ja aktivoidaan varoitukset tai laitteen automaattinen pysäytys ennen kuin vialliset tuotteet pääsevät pakkausvaiheeseen. Tämä suojarakenteen toiminta edellyttää, että paperikansilaite vaihtaa tilatietoja keskitetyn ohjausjärjestelmän kanssa ja reagoi turvavalvontalaitteiden antamiin käskyihin.
Materiaalin kulku ja optimointistrategiat
Kuppikoiden syöttönopeus ja kansien tarjonnan hallinta
Paperkannen koneen materiaalivirran optimointi vaatii kuppikuljetusnopeuden, kannen kiinnitysnopeuden ja alapuolisen prosessointikapasiteetin tasapainottamista. Paperkannen koneen tuotantokapasiteetin tulisi olla hieman suurempi kuin yläpuolisen kuppien tuotannon kapasiteetti, jotta virtaus pysyy tasaisena ilman, että linjan kokonaistehokkuutta heikennetään rajoittamalla toimintaa. Kuppivarastojen seuraaminen paperkannen koneen ennen ja sen jälkeen mahdollistaa operaattoreiden havaita virtauksen epätasapainoisuudet, jotka voivat viitata mekaanisiin ongelmiin, anturivirheisiin tai laitteiden vaiheiden välisten synkronointivirheiden aiheuttamiin poikkeamiin.
Hyvin integroitu paperikansi-kone ylläpitää johdonmukaista kansi-toimitusta automatisoitujen hoppereiden, lehtisenjärjestelmien tai rullatoimintojen avulla riippuen kanteiden muodosta ja tuotannon mittakaavasta. Paperikansi-koneen toimitusanturit varoittavat käyttäjiä, kun kansi-varastot lähestyvät minimiarvoja, mikä mahdollistaa ajoissa tapahtuvan uudelleentäydennyksen ennen kuin tuotantokatkoja syntyy. Joissakin teollisuustiloissa on käytössä kaksilehtinen paperikansi-kone, joka mahdollistaa saumattoman siirtymän eri kantityyppien välillä ilman tuotantolinjan pysäyttämistä, mikä mahdollistaa nopeat vaihdokset eri kuppi-tuotteisiin tai kausivaihteluihin.
Siirtovälialueet
Puskualueet, jotka sijaitsevat suoraan paperikannen koneen edessä ja takana, täyttävät tärkeitä tehtäviä tuotantovirran vakauttamisessa. Nämä välivarastot ottavat vastaan väliaikaiset epätasapainot kupin muovauksen nopeuden ja pinontanopeuden välillä, mikä vähentää kuormitusta paperikannen koneeseen ja pidentää komponenttien käyttöikää. Hyvin suunniteltu paperikannen koneen puskualue sisältää yleensä riittävästi kuppeja, jotta lyhyet pysähtyminen tai huoltotoimet voidaan kattaa ilman ketjutettuja linjan pysähtyminen.
Paper lid -kone hyötyy asteikollisesta kuppikiihtyvyydestä, kun astiat tulevat sen aktiiviselle alueelle ja poistuvat siitä. Kuppien välimatka säädellään vähitellen paper lid -koneen syöttöosassa, mikä mahdollistaa sileän kantten kiinnittämisen ilman kuppien muodonmuutoksia tai virheellisiä sijoituksia. Vastaavasti pehmeä hidastuminen kuppien poistuessa paper lid -koneesta estää kaatumisen ja varmistaa vakauden siirrossa alapuolella oleville kuljetinhihnalle tai pinottavalle laitteistolle, mikä säilyttää tuotteen laadun ja vähentää operaattorin puuttumistarvetta.
UKK
Mitä sähköliitäntöjä paper lid -kone vaatii kupinvalmistuslinjalla?
Paper lid -kone vaatii yleensä kolmivaiheisen tai yksivaiheisen sähköliitännän moottorin koon mukaan, ohjaussignaalisyötteet pää-PLC:stä, anturien viestintäkaapelit ja hätäpysäytyspiirin integrointi. Useimmat nykyaikaiset paper lid -koneiden asennukset käyttävät turvallisempaa anturitoimintaa ja nopeampia vastaustempoja varten 24 V DC -ohjaussignaaleja. Paper lid -koneen tulisi liittää erilliseen katkaisijaan ja pehmeän käynnistysmoottorin ohjaimen kautta estääkseen jännitepiikit, jotka voivat häiritä muuta laitteistoa tai vahingoittaa komponentteja.
Miten paper lid -kone sopeutuu eri kuppikokoihin ja -muotoihin?
Joustava paperikansi-kone sopeutuu useisiin kuppigeometrioihin säädettävien kuppiopastimien, vaihdettavien kiinnityslevyjen ja ohjelmoitavien kantien sijoituspaikkojen avulla. Käyttäjän viitekortit tai digitaaliset asennusohjeet määrittelevät oikeat säädöt ja anturien kalibroinnit jokaiselle kuppityypille. Paperikansi-koneen mekaanisten komponenttien asennukseen vaaditaan tyypillisesti 15–45 minuuttia tuotteen vaihtoissa, ja jotkin teollisuustilat pitävät valmiiksi konfiguroituja työkalupakkoja yleisimmille kupinkoille tuotantokierrosten välisen käytöstäpoiston vähentämiseksi.
Mikä huoltosuunnitelma pitää paperikansi-koneen toiminnan optimaalisena kuppilinjassa?
Paper lid -kone vaatii päivittäisiä visuaalisia tarkastuksia epäpuhtauksien varalta, viikoittaisen puhdistuksen kuppikosketuspintoja varten estääkseen saasteiden kertymisen ja kuukausittaiset kalibrointitarkastukset antureista ja mekaanisista ohjaimista. Voiteluvälit riippuvat koneen tietystä suunnittelusta ja käyttönopeudesta, ja ne vaihtelevat yleensä kuukausittain neljännesvuosittain. Paper lid -koneen tulee suorittaa ennakoiva huolto aikataulutettujen linjapysäytysten aikana, ja kulumisosien, kuten kiinnityspadien, kuppiohjausten ja anturilinssien, vaihto on suunniteltava tuotantotuntien tai virheiden kehitysdataa perustuen.