
 EN



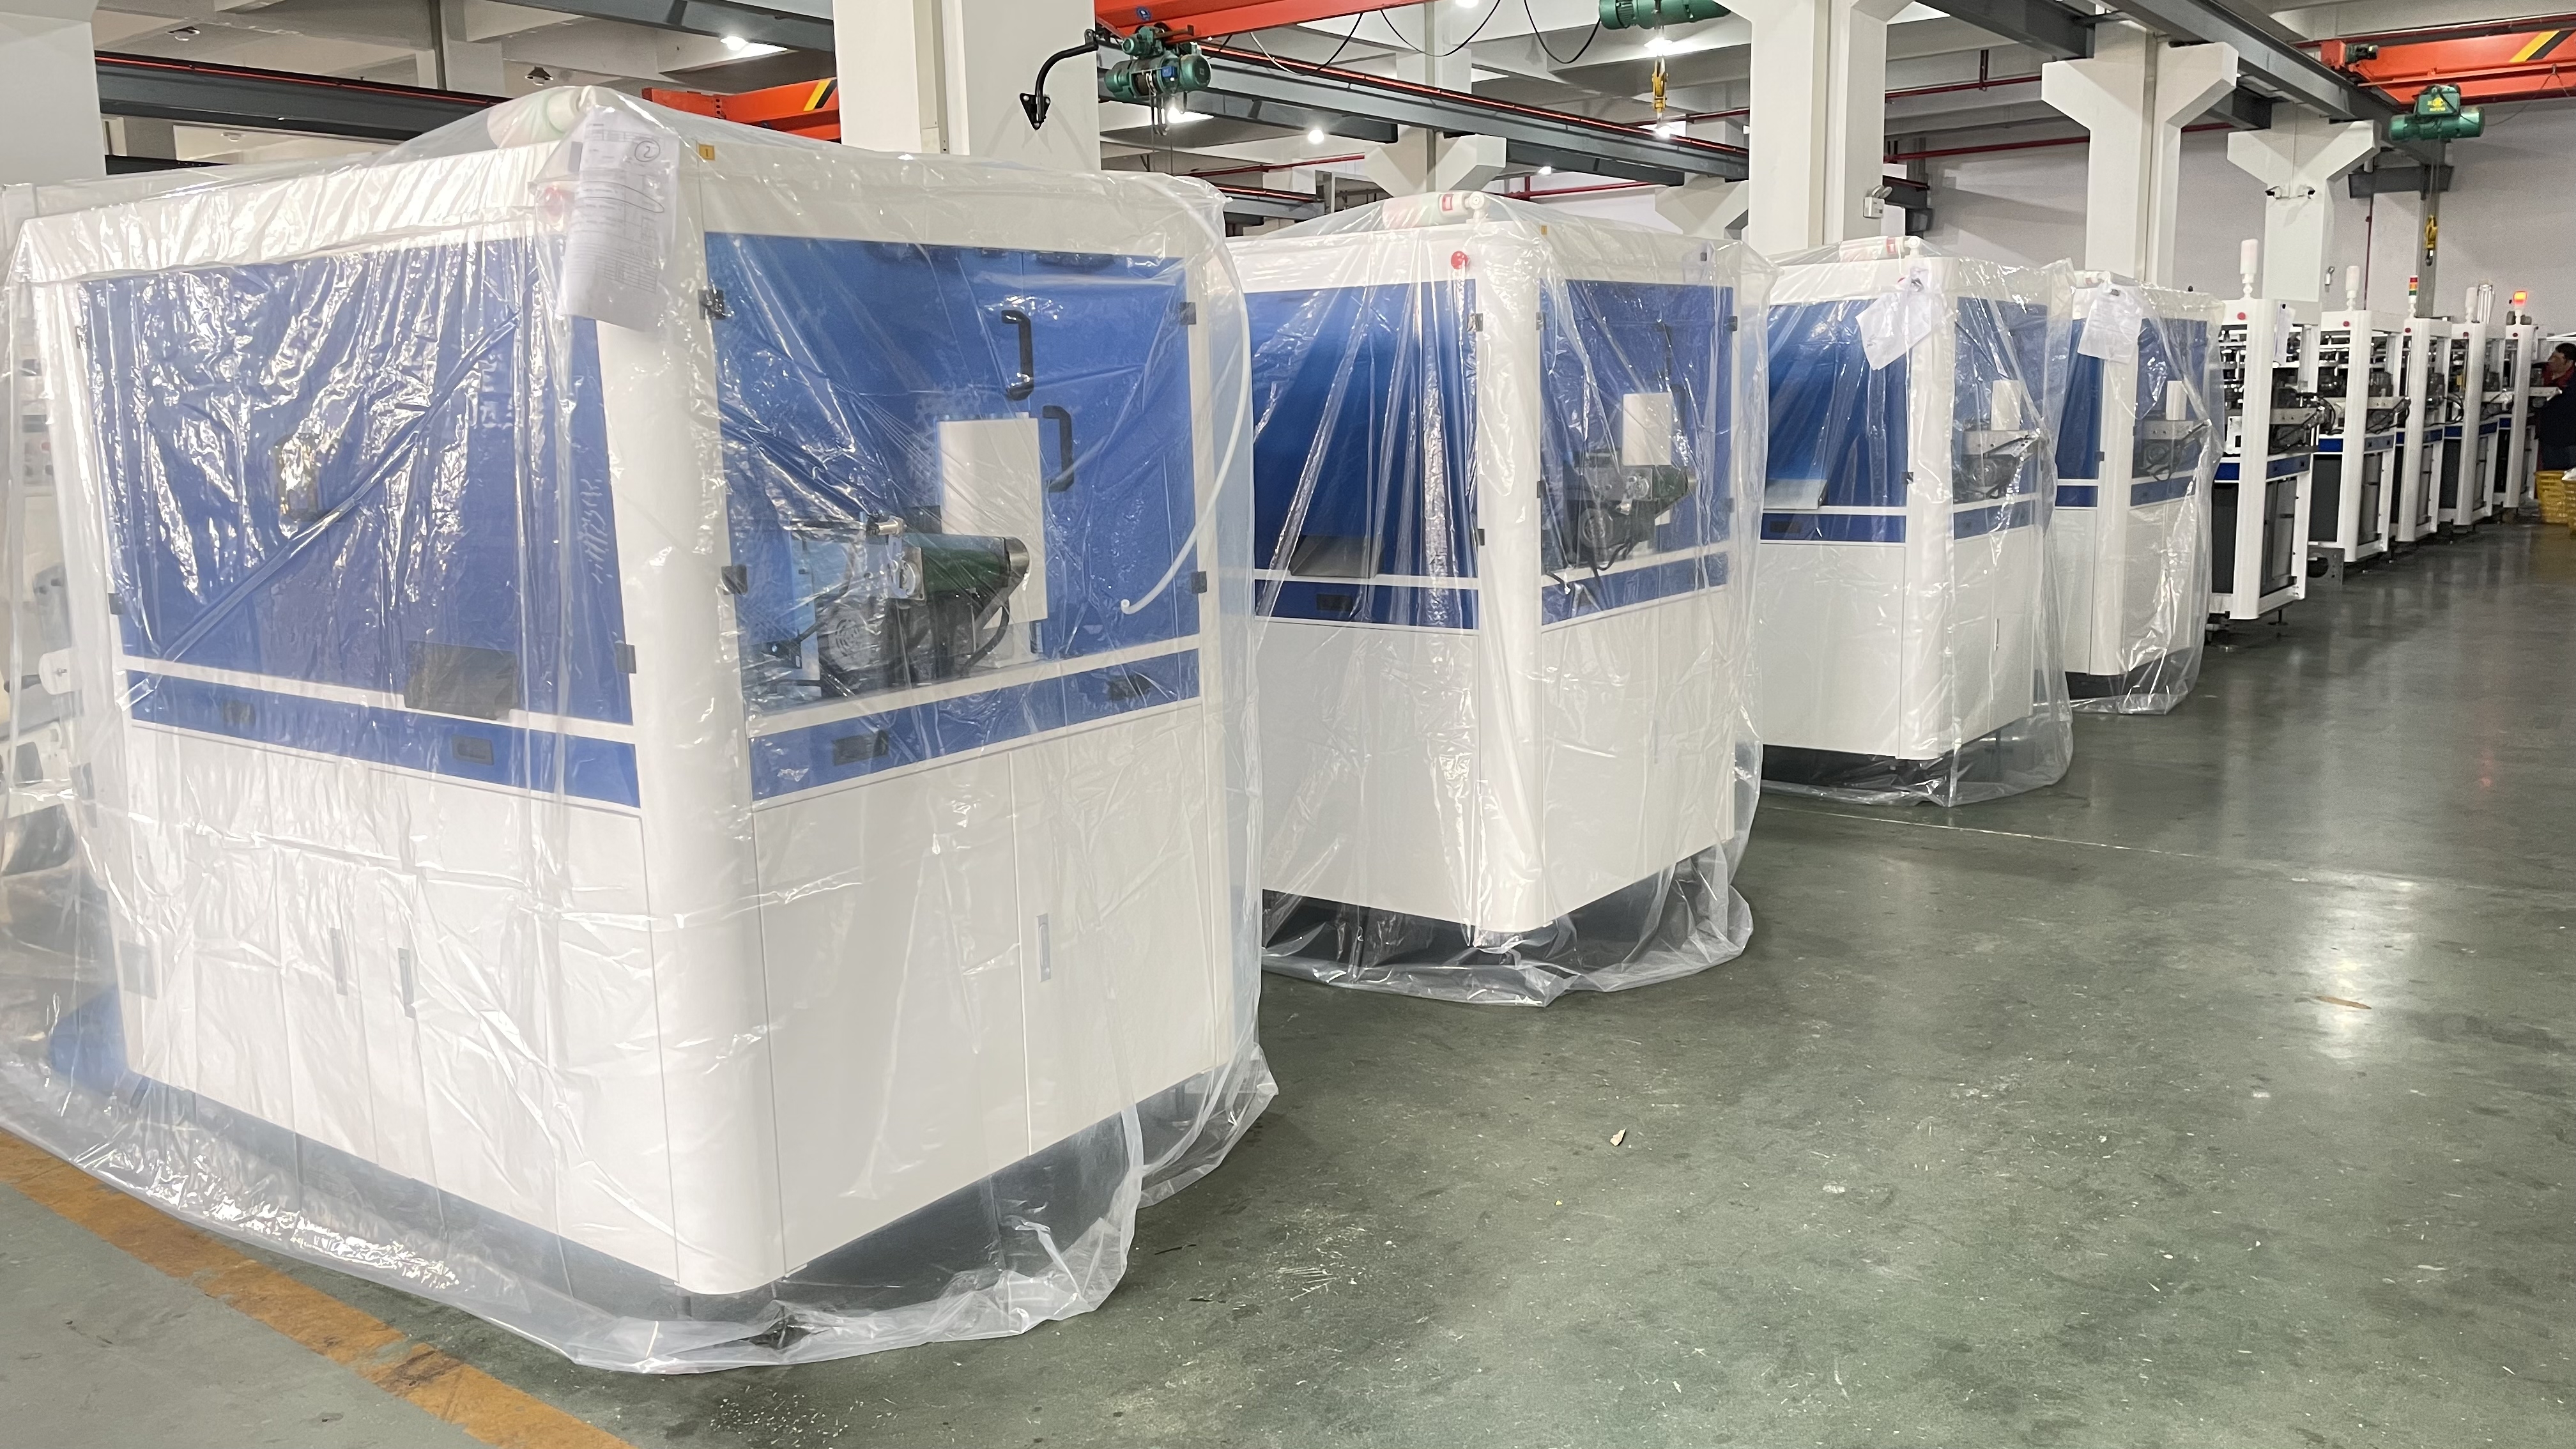
Intégrer un machine à couvercles en papier l’intégration d’une machine à couvercles en papier dans une ligne existante de fabrication de gobelets exige une planification stratégique, un alignement technique et une compréhension opérationnelle. Les installations modernes de production de gobelets reposent sur une coordination fluide entre plusieurs postes, et la machine à couvercles en papier constitue un point critique qui relie les étapes de formage des gobelets, de contrôle qualité et d’emballage final. Lorsqu’elle est mise en œuvre correctement, cette machine améliore le débit, réduit la main-d’œuvre manuelle et garantit une qualité de produit constante sur l’ensemble des séries de production.
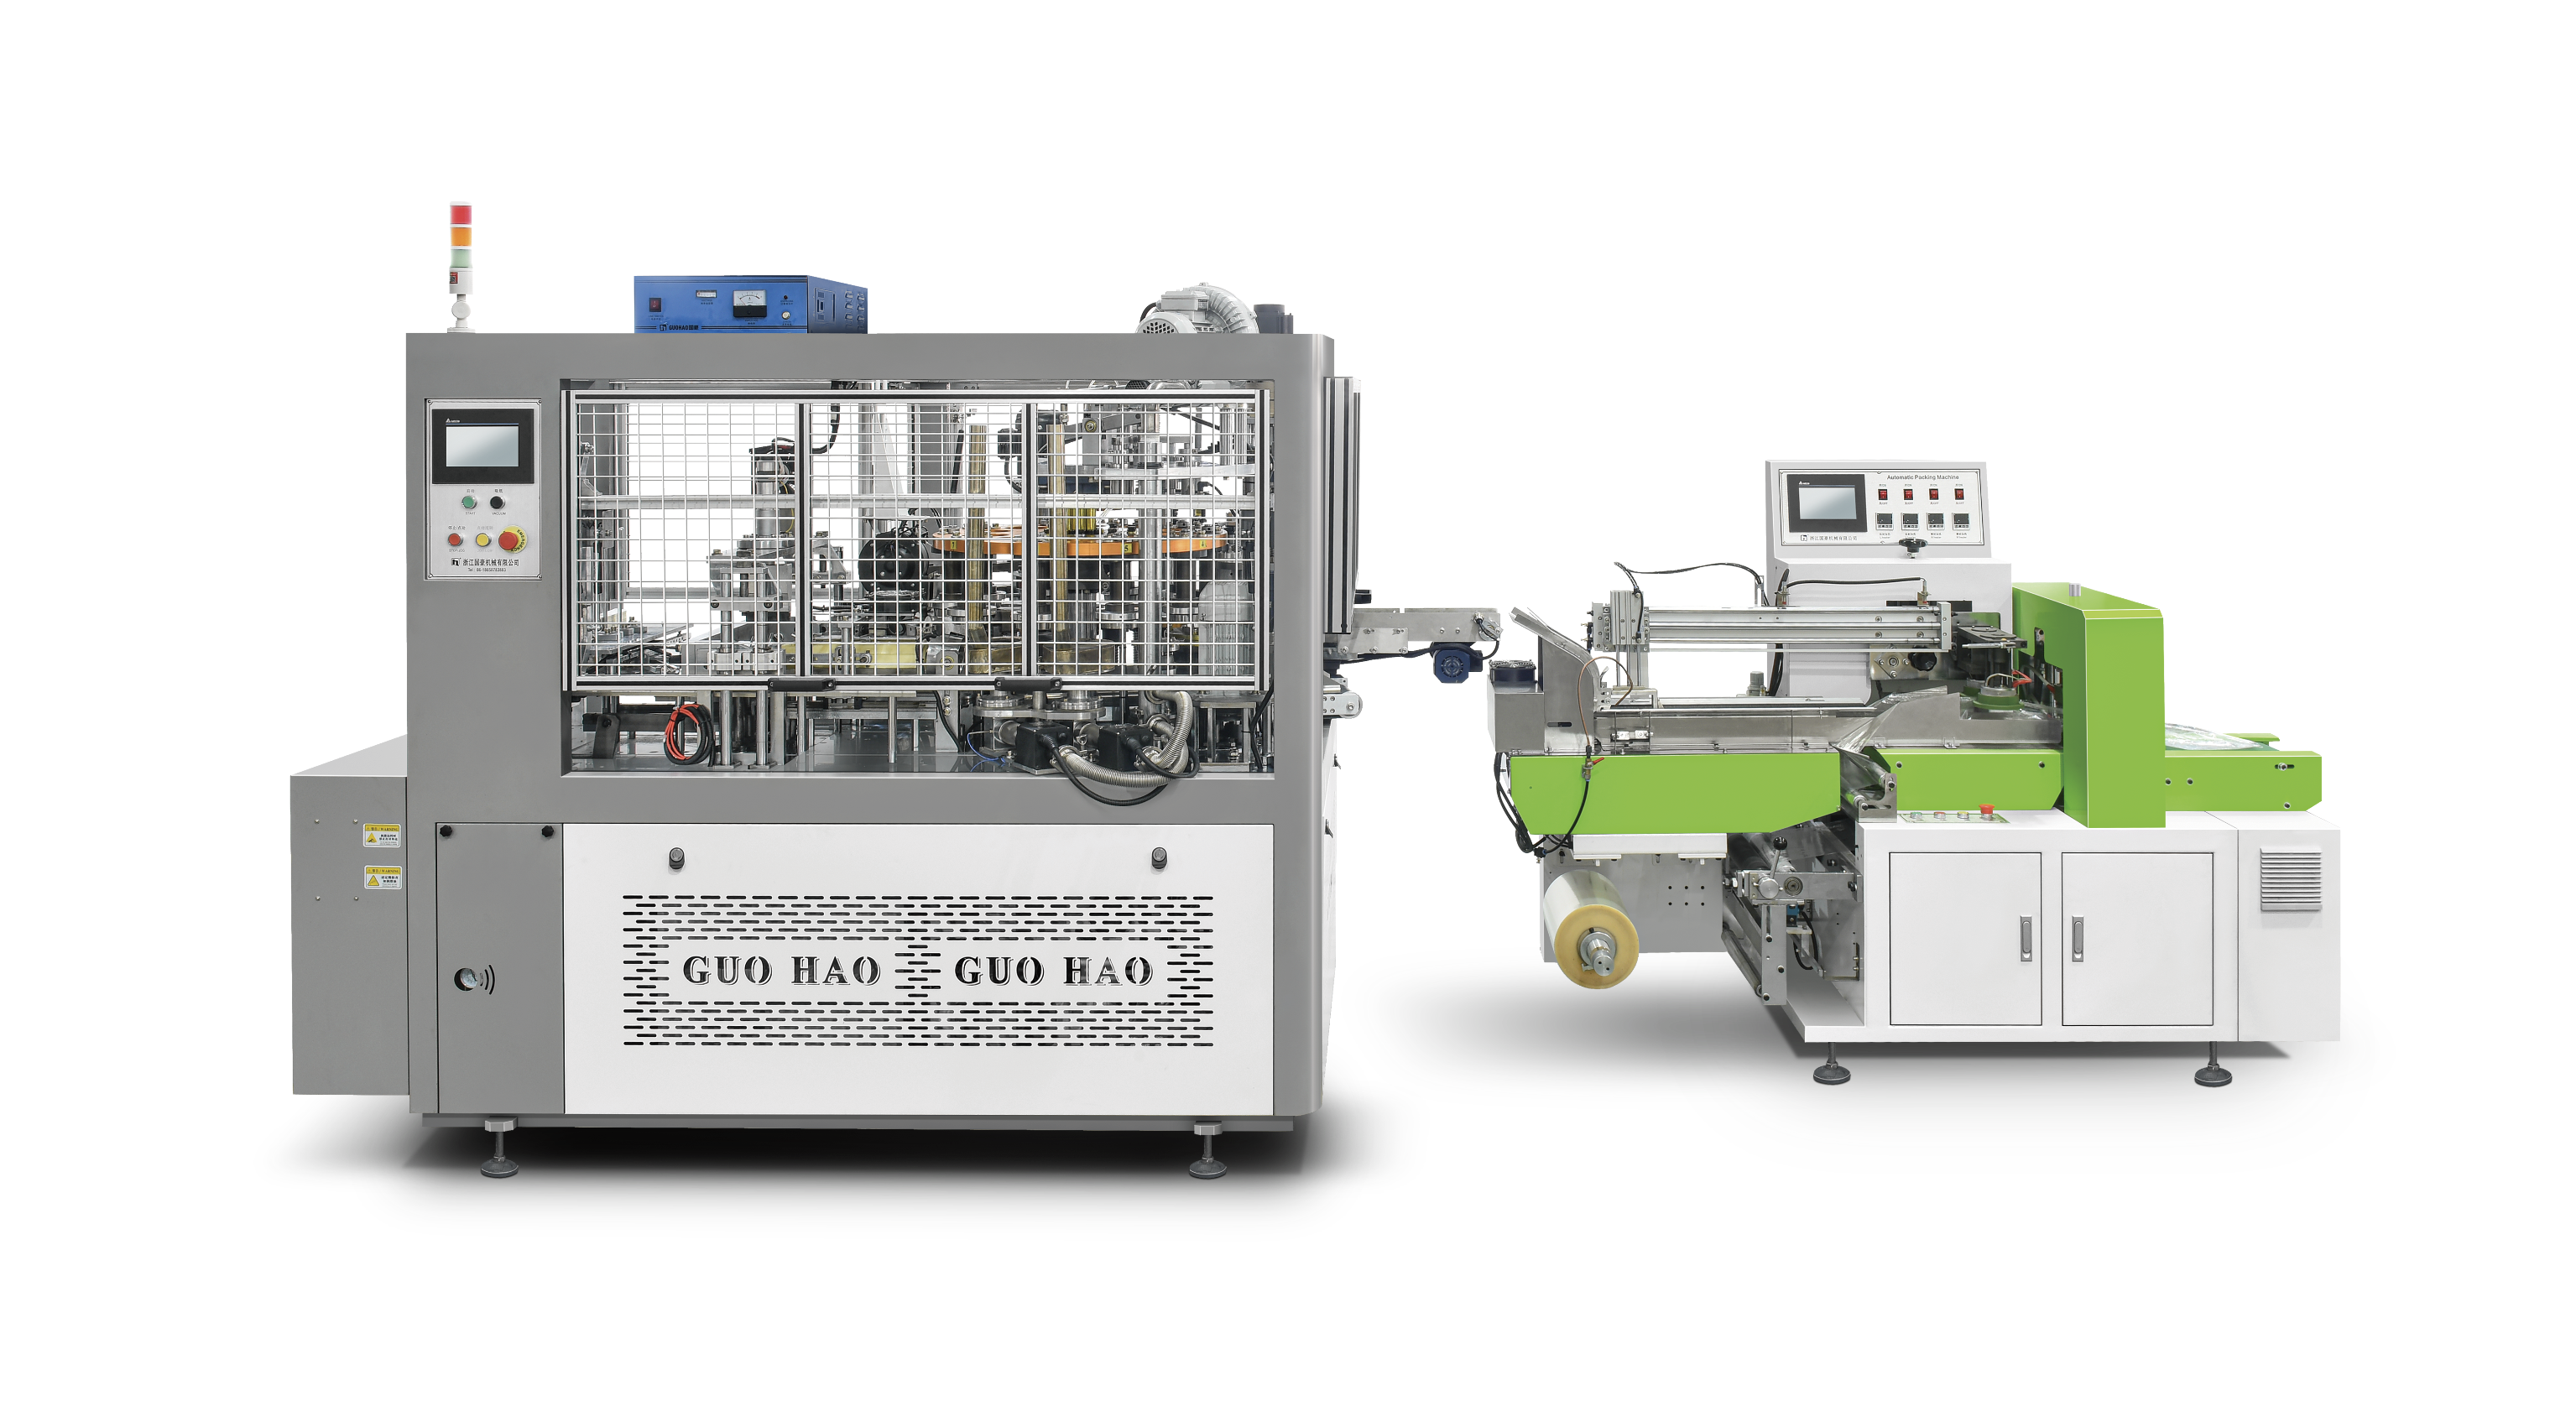
Comprendre comment une machine à couvercles en papier s’interconnecte avec les systèmes amont de moulage des gobelets, les systèmes aval d’empilement et les convoyeurs est essentiel pour maximiser la productivité et réduire les temps d’arrêt. Le processus d’intégration implique la conception des interfaces mécaniques, la synchronisation électrique, l’optimisation du flux de matériaux et la formation des opérateurs. Ce guide complet examine les aspects techniques et opérationnels de l’intégration d’une machine à couvercles en papier dans votre configuration d’équipements de fabrication de gobelets, y compris les points d’interface, les exigences de synchronisation et les bonnes pratiques pour un fonctionnement fiable.
Points d’interface technique entre la machine à couvercles en papier et les équipements de fabrication de gobelets
Alignement mécanique et positionnement
Une machine à couvercles en papier doit s’aligner précisément sur les flux de gobelets entrants afin d’assurer un positionnement cohérent des couvercles. Cette machine reçoit généralement les gobelets depuis des équipements amont de moulage ou de thermoformage, via des mécanismes de transfert tels que des convoyeurs, des bras de préhension et de déplacement, ou des tables d’indexation. Une configuration correcte de l’interface mécanique exige un étalonnage précis de la hauteur, un positionnement latéral exact et une synchronisation temporelle rigoureuse. La station de réception de la machine à couvercles en papier doit se situer dans le même plan horizontal que le mécanisme de transfert des gobelets, afin d’éviter les bourrages, le renversement des gobelets ou tout désalignement susceptible d’endommager les produits ou de générer des défauts de qualité.
La plupart des installations modernes de fabrication de gobelets utilisent des cadres d’équipement modulaires permettant un espacement flexible et un réglage de la hauteur. Lors de l’installation d’une machine à couvercles en papier, les techniciens mesurent les dimensions des gobelets existants, vérifient la stabilité des récipients pendant le transport et configurent les guides d’entrée de la machine à couvercles en papier afin qu’ils correspondent aux diamètres et aux profondeurs des gobelets. Le mécanisme d’alimentation de la machine à couvercles en papier doit accepter les variations d’orientation des gobelets et maintenir un espacement constant entre ceux-ci afin d’éviter tout chevauchement ou tout espace vide qui perturberait le processus d’application des couvercles.
Coordination du système de convoyeur
La machine à couvercles en papier s’intègre au réseau plus vaste de convoyeurs qui déplacent les gobelets à travers plusieurs postes de traitement. Une machine à couvercles en papier correctement conçue fonctionne à des vitesses synchronisées, adaptées à la production amont de gobelets et aux équipements de palettisation aval. Des variateurs de vitesse intégrés à la machine à couvercles en papier permettent aux opérateurs d’ajuster le débit sans arrêter l’ensemble de la ligne, créant ainsi une capacité tampon entre les postes et réduisant les goulots d’étranglement. Les sections de transition entre les équipements utilisent des rails de guidage, des transferts déclenchés par capteurs et des éléments amortissants afin de protéger les récipients pendant leur déplacement.
L’intégration du convoyeur implique également la gestion de l’orientation et de l’espacement des gobelets pendant leur déplacement à travers la machine à couvercles en papier. Certains types de gobelets exigent des angles d’entrée ou des motifs d’espacement spécifiques afin d’assurer un prélèvement et un positionnement fiables des couvercles. La section d’entrée par convoyeur de la machine à couvercles en papier doit communiquer avec les équipements amont au moyen de boucles de rétroaction capteur, garantissant ainsi un débit constant de gobelets et empêchant les accumulations susceptibles de déclencher des alarmes système ou d’imposer un arrêt d’urgence.
Intégration du système électrique et de commande
Synchronisation PLC et capteurs
Les équipements modernes de fabrication de gobelets utilisent des automates programmables (PLC) pour synchroniser le fonctionnement de machines distinctes. Une machine à couvercles en papier s’intègre à cette architecture de commande grâce à une combinaison de signaux électriques, d’entrées capteur et de protocoles de communication. Des capteurs placés à des points stratégiques de la machine à couvercles en papier détectent la présence du gobelet, vérifient le positionnement correct du couvercle et surveillent l’état de la machine. Ces signaux sont renvoyés au PLC central, qui coordonne les opérations de la machine à couvercles en papier avec les équipements amont de formage des gobelets et les équipements aval d’empilement ou d’emballage.
La machine à couvercles en papier reçoit des signaux de démarrage et d’arrêt du PLC, en fonction de la disponibilité des gobelets et de la préparation des récipients. Les installations avancées utilisent des protocoles Ethernet industriels tels qu’EtherNet/IP ou PROFINET afin d’assurer une communication en temps réel entre la machine à couvercles en papier et les autres composants de la ligne. Cette approche interconnectée permet aux opérateurs de surveiller l’ensemble de la chaîne de production depuis une seule interface, de diagnostiquer plus rapidement les pannes d’équipement et de collecter des données de production destinées à l’assurance qualité et à l’analyse de l’efficacité.
Mise en œuvre des verrous de sécurité
La sécurité constitue une préoccupation primordiale dans les environnements de fabrication de gobelets, où des équipements à grande vitesse créent des points de pincement et des composants en rotation. Une machine à couvercles en papier doit s’intégrer au système de verrouillage de sécurité de l’installation afin d’éviter les blessures des opérateurs et de protéger les équipements contre les dommages. Des capteurs de mouvement installés autour de la machine à couvercles en papier déclenchent automatiquement l’arrêt de celle-ci lorsque des travailleurs s’approchent de zones dangereuses, et des boutons d’arrêt d’urgence, disposés à divers endroits le long de la ligne, permettent une coupure rapide de l’alimentation électrique en cas d’apparition de risques. Le système de commande de la machine à couvercles en papier doit communiquer avec les autres équipements afin d’assurer des arrêts coordonnés qui empêchent les blocages de gobelets ou l’accumulation de matériaux.
Les verrous interconnectés protègent également contre les opérations hors spécifications, par exemple le fonctionnement de la machine à couvercles en papier sans approvisionnement adéquat en couvercles ou la tentative de traitement de gobelets endommagés. Des cellules de charge et des capteurs de pression intégrés dans la machine à couvercles en papier détectent les conditions anormales et déclenchent des alertes ou des arrêts automatiques de la machine avant que des produits défectueux n’atteignent les étapes d’emballage. Cette architecture de protection exige que la machine à couvercles en papier échange des signaux d’état avec le système de commande central et réponde aux commandes provenant des dispositifs de surveillance de la sécurité.
Flux des matériaux et stratégies d’optimisation
Débit d’alimentation des gobelets et gestion de l’approvisionnement en couvercles
L’optimisation du flux de matériaux à travers une machine à couvercles en papier dépend de l’équilibre entre le débit d’entrées des gobelets, la vitesse d’application des couvercles et la capacité de traitement en aval. La capacité de débit de la machine à couvercles en papier doit légèrement dépasser la production amont de gobelets afin de maintenir un flux régulier sans imposer de ralentissement qui réduirait l’efficacité globale de la ligne. La surveillance des zones tampons de gobelets avant et après la machine à couvercles en papier permet aux opérateurs de détecter des déséquilibres de flux pouvant indiquer des problèmes mécaniques, des pannes de capteurs ou un décalage de synchronisation entre les étapes d’équipement.
Une machine à couvercles en papier correctement intégrée assure un approvisionnement constant en couvercles grâce à des trémies automatisées, des systèmes de magasins ou des mécanismes d’alimentation par rouleau, selon le format des couvercles et l’échelle de production. Des capteurs d’approvisionnement installés sur la machine à couvercles en papier avertissent les opérateurs lorsque le stock de couvercles s’approche des seuils minimaux, déclenchant ainsi un réapprovisionnement opportun avant toute interruption de la production. Certains sites adoptent des conceptions de machines à couvercles en papier dotées de deux magasins, permettant une transition fluide entre différents types de couvercles sans arrêter la ligne, ce qui facilite les changements rapides pour divers produits de gobelets ou pour les variations saisonnières.
Zones tampons de transition
Les zones tampons situées immédiatement avant et après la machine à couvercles en papier remplissent des fonctions essentielles pour stabiliser le flux de production. Ces zones de stockage intermédiaires absorbent les déséquilibres temporaires entre les débits de moulage des gobelets en amont et les vitesses d’empilement en aval, réduisant ainsi la contrainte exercée sur la machine à couvercles en papier et prolongeant la durée de vie des composants. Une zone tampon bien conçue pour la machine à couvercles en papier contient généralement suffisamment de gobelets pour compenser de brèves arrêts ou des interventions de maintenance, sans provoquer d’arrêts en cascade de la ligne.
La machine à couvercles en papier bénéficie d’une accélération progressive des gobelets lorsqu’ils entrent et sortent de sa zone active. L’espacement des gobelets s’ajuste progressivement dans la section d’entrée de la machine à couvercles en papier, permettant une préhension fluide des couvercles sans déformation des gobelets ni mauvais positionnement. De même, un ralentissement en douceur des gobelets à la sortie de la machine évite leur basculement et garantit une transition stable vers les convoyeurs aval ou les équipements d’empilement, préservant ainsi la qualité des produits et réduisant la nécessité d’intervention manuelle.
FAQ
Quelles connexions électriques une machine à couvercles en papier requiert-elle dans une ligne de fabrication de gobelets ?
Une machine à couvercles en papier nécessite généralement une alimentation électrique triphasée ou monophasée, selon la puissance du moteur, des entrées de signaux de commande provenant du PLC principal, des câbles de communication pour capteurs et une intégration du circuit d’arrêt d’urgence. La plupart des installations modernes de machines à couvercles en papier utilisent des signaux de commande en courant continu 24 V afin d’assurer un fonctionnement plus sûr des capteurs et des temps de réponse plus rapides. La machine à couvercles en papier doit être raccordée via un disjoncteur dédié et un variateur de vitesse (soft-start) pour le moteur, afin d’éviter les pics de tension susceptibles de perturber d’autres équipements ou d’endommager des composants.
Comment une machine à couvercles en papier s’adapte-t-elle à différentes tailles et formats de gobelets ?
Une machine à couvercles en papier flexible s’adapte à plusieurs géométries de gobelets grâce à des guides réglables pour gobelets, des plaques de préhension interchangeables et des positions de placement des couvercles programmables. Des fiches de référence pour l’opérateur ou des guides de configuration numériques indiquent les réglages corrects ainsi que les étalonnages des capteurs requis pour chaque type de gobelet. Les composants mécaniques de la machine à couvercles en papier nécessitent généralement entre 15 et 45 minutes de temps de configuration lors des changements de produit, et certains sites conservent des trousses d’outils préconfigurées pour les tailles de gobelets les plus courantes afin de réduire au minimum les temps d’arrêt entre les séries de production.
Quel calendrier de maintenance permet de conserver une machine à couvercles en papier dans un état de fonctionnement optimal au sein d’une ligne de fabrication de gobelets ?
Une machine à couvercles en papier nécessite des inspections visuelles quotidiennes pour détecter les débris, un nettoyage hebdomadaire des surfaces de contact avec les gobelets afin d’éviter l’accumulation de résidus, et des vérifications calibrées mensuelles des capteurs et des guides mécaniques. Les intervalles de lubrification dépendent de la conception spécifique de la machine et de sa vitesse de fonctionnement, généralement tous les mois ou tous les trois mois. La machine à couvercles en papier doit faire l’objet d’une maintenance préventive pendant les arrêts programmés de la ligne ; le remplacement des pièces d’usure — telles que les tampons de préhension, les guides de gobelets et les lentilles de capteurs — est planifié en fonction des heures de production ou des tendances observées dans les défauts.
Table des matières
- Points d’interface technique entre la machine à couvercles en papier et les équipements de fabrication de gobelets
- Intégration du système électrique et de commande
- Flux des matériaux et stratégies d’optimisation
-
FAQ
- Quelles connexions électriques une machine à couvercles en papier requiert-elle dans une ligne de fabrication de gobelets ?
- Comment une machine à couvercles en papier s’adapte-t-elle à différentes tailles et formats de gobelets ?
- Quel calendrier de maintenance permet de conserver une machine à couvercles en papier dans un état de fonctionnement optimal au sein d’une ligne de fabrication de gobelets ?