
 EN



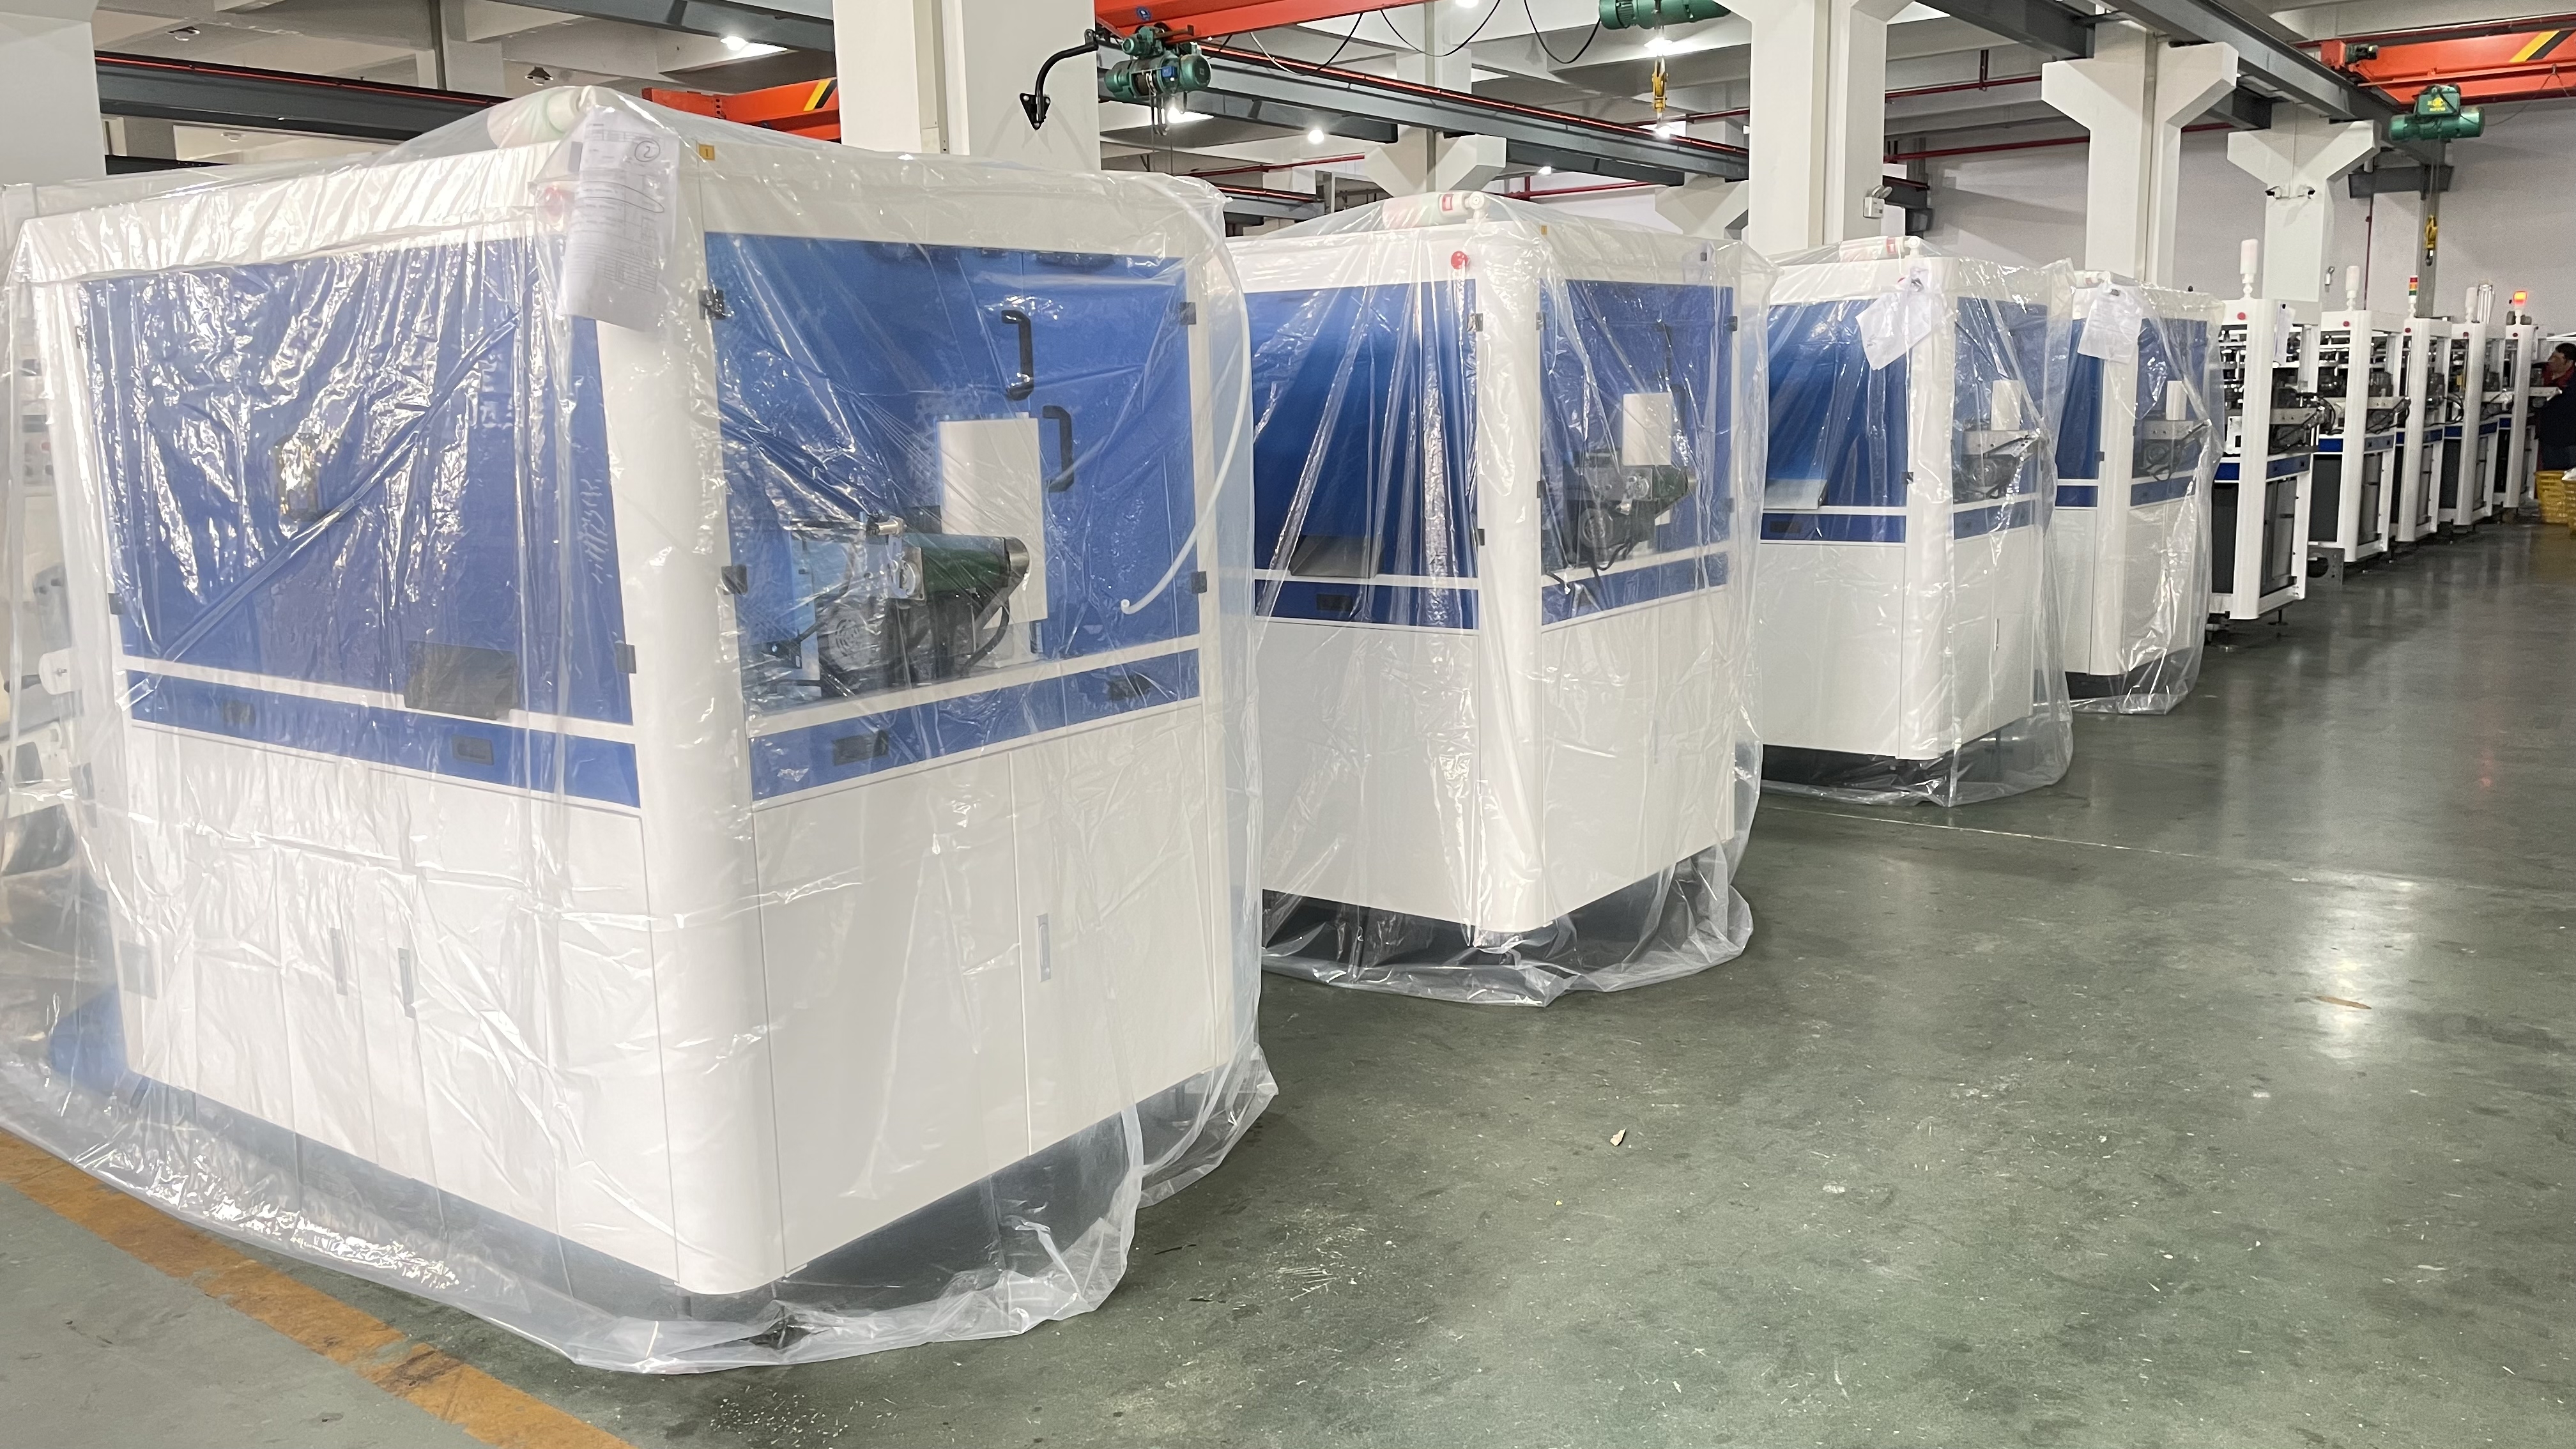
Integration eines papierverschluss-Maschine die Integration einer Papierdeckelmaschine in eine bestehende Tassenfertigungsanlage erfordert strategische Planung, technische Abstimmung und operatives Verständnis. Moderne Tassenproduktionsanlagen setzen auf nahtlose Koordination zwischen mehreren Stationen, wobei die Papierdeckelmaschine als entscheidender Knotenpunkt fungiert, der die Tassenformung, die Qualitätskontrolle und die Endverpackung miteinander verbindet. Bei korrekter Implementierung steigert eine Papierdeckelmaschine die Durchsatzleistung, reduziert manuellen Arbeitsaufwand und gewährleistet konsistente Produktqualität über gesamte Produktionsläufe hinweg.
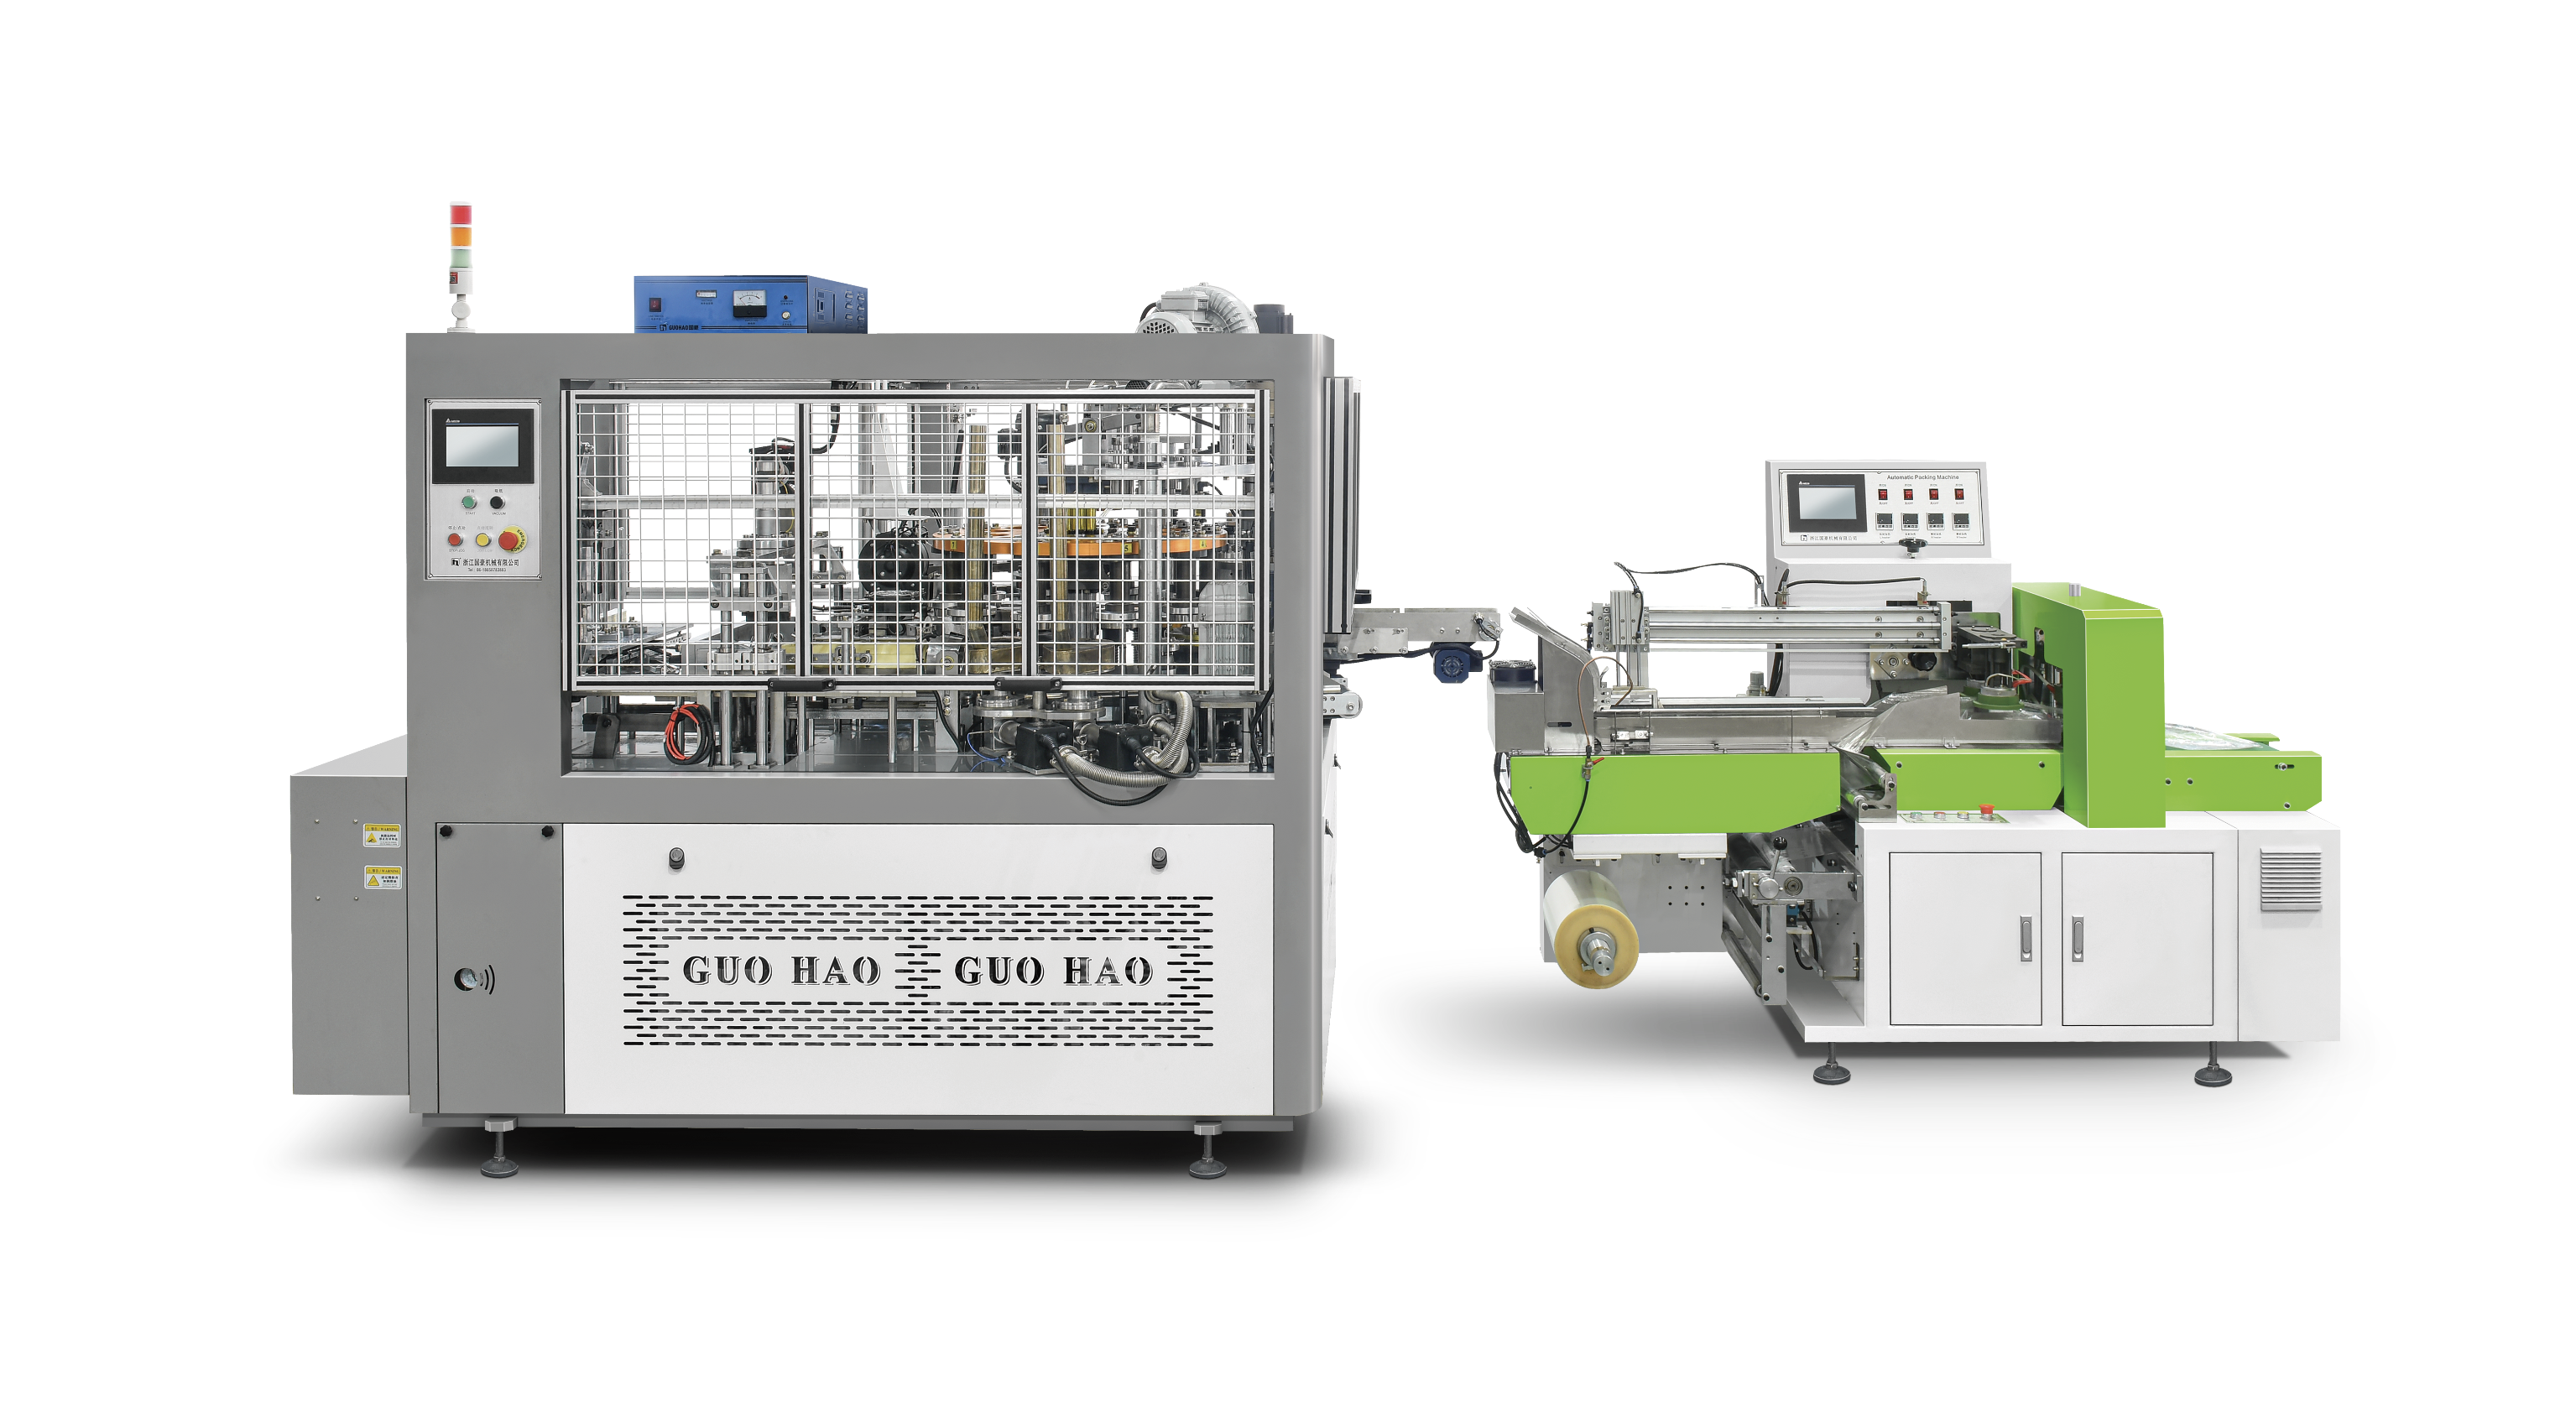
Das Verständnis, wie eine Papierdeckelmaschine mit der vorgelagerten Becherformmaschine, der nachgelagerten Stapelmaschine und den Förderanlagen verbunden ist, ist entscheidend, um die Produktivität zu maximieren und Ausfallzeiten zu minimieren. Der Integrationsprozess umfasst das mechanische Schnittstellendesign, die elektrische Synchronisation, die Optimierung des Materialflusses sowie die Schulung der Bediener. Dieser umfassende Leitfaden behandelt die technischen und betrieblichen Aspekte der Integration einer Papierdeckelmaschine in Ihre Becherfertigungsanlage – darunter Schnittstellenpunkte, Synchronisationsanforderungen und bewährte Verfahren für einen zuverlässigen Betrieb.
Technische Schnittstellenpunkte zwischen Papierdeckelmaschine und Becherfertigungsanlage
Mechanische Ausrichtung und Positionierung
Eine Papierdeckelmaschine muss sich präzise mit den ankommenden Becherströmen ausrichten, um eine konsistente Deckelplatzierung sicherzustellen. Die Papierdeckelmaschine erhält die Becher üblicherweise von vorgelagerten Spritzguss- oder Thermoformmaschinen über Transfereinrichtungen wie Förderbänder, Pick-and-Place-Arme oder Indexiertische. Eine korrekte mechanische Schnittstelleneinrichtung erfordert eine genaue Höhenkalibrierung, laterale Positionierung und zeitliche Synchronisation. Die Aufnahmestation der Papierdeckelmaschine sollte in derselben horizontalen Ebene wie die Bechertransfereinrichtung liegen, um Staus, Umkippen der Becher oder Fehlausrichtungen zu vermeiden, die zu Produktbeschädigungen oder Qualitätsfehlern führen könnten.
Die meisten modernen Becherfertigungsanlagen verwenden modulare Geräterahmen, die eine flexible Abstandseinstellung und Höhenanpassung ermöglichen. Bei der Installation einer Papierdeckelmaschine messen Techniker die vorhandenen Bechermasse, überprüfen die Behälterstabilität während des Transports und stellen die Eingangsführungen der Papierdeckelmaschine so ein, dass sie den Becherdurchmessern und -tiefen entsprechen. Der Zuführmechanismus der Papierdeckelmaschine muss unterschiedliche Becherorientierungen bewältigen und einen gleichmäßigen Becherabstand aufrechterhalten, um Überlappungen oder Lücken zu vermeiden, die den Deckelaufbringungsprozess stören.
Abstimmung des Förderbandsystems
Die Papierdeckelmaschine ist in das umfassendere Förderbandnetz integriert, das Becher durch mehrere Verarbeitungsstationen transportiert. Eine sachgerecht konzipierte Papierdeckelmaschine arbeitet mit synchronisierten Geschwindigkeiten, die der Produktionsgeschwindigkeit der vorgelagerten Becherherstellung und der nachgelagerten Stapelausrüstung entsprechen. Stellbare Antriebe an der Papierdeckelmaschine ermöglichen es den Bedienern, die Durchsatzleistung anzupassen, ohne die gesamte Anlage anhalten zu müssen; dadurch entsteht Pufferkapazität zwischen den Stationen und Engpässe werden reduziert. Übergangsabschnitte zwischen den Maschinen nutzen Führungsschienen, sensorgesteuerte Umlenkungen und Dämpfungselemente, um die Behälter während des Transports zu schützen.
Die Integration des Förderbands umfasst auch die Steuerung der Becherorientierung und des Becherabstands, während Behälter durch die Papierdeckelmaschine laufen. Einige Bechertypen erfordern spezifische Eintrittswinkel oder Abstandsmuster, um ein zuverlässiges Aufnehmen und Platzieren der Deckel sicherzustellen. Der zuführende Förderabschnitt der Papierdeckelmaschine muss über Sensorrückkopplungsschleifen mit den vorgelagerten Anlagen kommunizieren, um einen gleichmäßigen Becherfluss aufrechtzuerhalten und Staus zu vermeiden, die sonst Systemalarme auslösen oder einen Notabschaltvorgang erzwingen könnten.
Elektrische Anbindung und Integration des Steuerungssystems
SPS- und Sensorsynchronisation
Moderne Becher-Herstellungsanlagen nutzen speicherprogrammierbare Steuerungen (SPS) zur Synchronisierung der Abläufe zwischen einzelnen Maschinen. Eine Papierdeckelmaschine ist in diese Steuerungsarchitektur über eine Kombination aus elektrischen Signalen, Sensoreingängen und Kommunikationsprotokollen integriert. Sensoren an zentralen Stellen der Papierdeckelmaschine erkennen das Vorhandensein von Bechern, überprüfen die korrekte Platzierung der Deckel und überwachen den Maschinenzustand. Diese Signale werden an die zentrale SPS zurückgemeldet, die wiederum die Abläufe der Papierdeckelmaschine mit den vorgelagerten Becherformmaschinen sowie den nachgelagerten Stapel- oder Verpackungsmaschinen koordiniert.
Die Papierdeckelmaschine erhält Start- und Stopp-Signale von der SPS basierend auf der Verfügbarkeit der Becher und der Bereitschaft der Behälter. Fortgeschrittene Anlagen nutzen industrielle Ethernet-Protokolle wie EtherNet/IP oder Profinet, um eine Echtzeitkommunikation zwischen der Papierdeckelmaschine und anderen Linienkomponenten zu ermöglichen. Dieser vernetzte Ansatz erlaubt es den Bedienern, die gesamte Produktionslinie über eine einzige Schnittstelle zu überwachen, Geräteprobleme schneller zu beheben und Produktionsdaten für die Qualitätssicherung und Effizienzanalyse zu erfassen.
Implementierung von Sicherheitsverriegelungen
Sicherheit stellt eine zentrale Herausforderung in Umgebungen zur Herstellung von Bechern dar, in denen Hochgeschwindigkeitsmaschinen Quetschstellen und rotierende Komponenten erzeugen. Eine Papierdeckelmaschine muss in das Sicherheitsverriegelungssystem der Anlage integriert sein, um Verletzungen von Bedienern zu verhindern und die Maschinen vor Schäden zu schützen. Bewegungssensoren rund um die Papierdeckelmaschine lösen automatische Abschaltungen aus, sobald sich Mitarbeiter gefährlichen Bereichen nähern; Not-Aus-Taster, die entlang der gesamten Produktionslinie positioniert sind, ermöglichen bei Auftreten von Gefahren eine schnelle Stromabschaltung. Das Steuerungssystem der Papierdeckelmaschine muss mit anderen Maschinen kommunizieren, um koordinierte Stillstände sicherzustellen, die Becherstaus oder Materialrückstau verhindern.
Verriegelungen schützen zudem vor außerhalb der Spezifikation liegenden Betriebszuständen, beispielsweise beim Betrieb der Papierdeckelmaschine ohne ausreichende Deckelzufuhr oder beim Versuch, beschädigte Becher zu verarbeiten. In die Papierdeckelmaschine integrierte Lastzellen und Drucksensoren erkennen anomale Zustände und lösen Warnmeldungen oder automatische Maschinenstopps aus, bevor fehlerhafte Produkte die Verpackungsstufen erreichen. Diese Schutzarchitektur erfordert, dass die Papierdeckelmaschine Statussignale mit dem zentralen Steuerungssystem austauscht und auf Befehle von Sicherheitsüberwachungsgeräten reagiert.
Materialfluss und Optimierungsstrategien
Becherzuführungsrate und Deckelzufuhrmanagement
Die Optimierung des Materialflusses durch eine Papierdeckelmaschine hängt von der Abstimmung der Becher-Zuführungsrate, der Geschwindigkeit der Deckelanbringung und der Kapazität der nachgeschalteten Verarbeitung ab. Die Durchsatzkapazität der Papierdeckelmaschine sollte leicht über der Produktionskapazität der vorgelagerten Becheranlage liegen, um einen stetigen Fluss aufrechtzuerhalten, ohne eine Drosselung erzwingen zu müssen, die die Gesamteffizienz der Anlage verringert. Die Überwachung der Becherpufferzonen vor und nach der Papierdeckelmaschine ermöglicht es den Bedienern, Flussungleichgewichte zu erkennen, die auf mechanische Probleme, Sensorausfälle oder Synchronisationsabweichungen zwischen den einzelnen Maschinenstufen hinweisen könnten.
Eine ordnungsgemäß integrierte Papierdeckelmaschine gewährleistet eine konstante Deckelzufuhr über automatisierte Trichter, Magazinsysteme oder rollengeführte Mechanismen – je nach Deckelformat und Produktionsumfang. Zuführsensoren an der Papierdeckelmaschine warnen die Bediener, sobald der Deckelbestand kritische Mindestwerte erreicht, sodass rechtzeitig nachgefüllt werden kann, bevor es zu Produktionsunterbrechungen kommt. Einige Anlagen nutzen zweimagazinbasierte Papierdeckelmaschinenkonstruktionen, die einen nahtlosen Wechsel zwischen verschiedenen Deckeltypen ohne Anlagenstillstand ermöglichen und so schnelle Umrüstungen für unterschiedliche Becherprodukte oder saisonale Varianten erlauben.
Übergangspufferzonen
Pufferzonen, die unmittelbar vor und nach der Papierdeckelmaschine positioniert sind, erfüllen entscheidende Funktionen zur Stabilisierung des Produktionsflusses. Diese Zwischenspeicherbereiche kompensieren vorübergehende Ungleichgewichte zwischen den vorgelagerten Becherformgeschwindigkeiten und den nachgelagerten Stapelgeschwindigkeiten, wodurch die Belastung der Papierdeckelmaschine verringert und die Lebensdauer ihrer Komponenten verlängert wird. Eine gut ausgelegte Pufferzone für die Papierdeckelmaschine fasst in der Regel ausreichend Becher, um kurze Stillstände oder Wartungsmaßnahmen ohne Kettenreaktion zu überbrücken.
Die Papierdeckelmaschine profitiert von einer gestuften Becherbeschleunigung, während Behälter ihre aktive Zone betreten und verlassen. Der Abstand zwischen den Bechern wird schrittweise im Eingangsbereich der Papierdeckelmaschine angepasst, wodurch ein schonendes Greifen der Deckel ohne Verformung der Becher oder Fehlplatzierungen gewährleistet wird. Ebenso verhindert eine sanfte Verzögerung beim Verlassen der Papierdeckelmaschine ein Umkippen der Becher und stellt einen stabilen Übergang zu nachgeschalteten Förderern oder Stapelvorrichtungen sicher, was die Produktqualität erhält und den Bedarfs an manuellem Eingreifen durch das Personal reduziert.
FAQ
Welche elektrischen Anschlüsse benötigt eine Papierdeckelmaschine in einer Becherfertigungslinie?
Eine Papierdeckelmaschine erfordert in der Regel eine Drehstrom- oder Einphasen-Stromversorgung, abhängig von der Motorgröße, Steuersignaleingänge von der zentralen SPS, Sensorkommunikationskabel sowie die Integration einer Not-Aus-Schaltung. Die meisten modernen Papierdeckelmaschinen-Installationen nutzen 24-V-DC-Steuersignale für eine sicherere Sensorfunktion und kürzere Reaktionszeiten. Die Papierdeckelmaschine sollte über einen separaten Leistungsschalter und einen Weichanlauf-Motorregler angeschlossen werden, um Spannungsspitzen zu vermeiden, die andere Geräte stören oder Komponenten beschädigen könnten.
Wie passt sich eine Papierdeckelmaschine an verschiedene Bechergrößen und -formate an?
Eine flexible Papierdeckelmaschine passt sich verschiedenen Bechergeometrien durch einstellbare Becherführungen, austauschbare Greiferplatten und programmierbare Deckelplatzierungspositionen an. Referenzkarten für den Bediener oder digitale Einrichtungsanleitungen geben die korrekten Einstellungen und Sensorkalibrierungen für jeden Bechertyp an. Die mechanischen Komponenten der Papierdeckelmaschine erfordern typischerweise 15 bis 45 Minuten Einrichtungszeit bei Produktwechseln; einige Betriebe führen vorkonfigurierte Werkzeugsätze für die gebräuchlichsten Bechergrößen, um die Stillstandszeit zwischen Produktionsläufen zu minimieren.
Welcher Wartungsplan hält eine Papierdeckelmaschine innerhalb einer Becherfertigungslinie optimal funktionsfähig?
Eine Papierdeckelmaschine erfordert tägliche Sichtkontrollen auf Fremdkörper, wöchentliche Reinigung der Becherkontaktflächen zur Vermeidung von Ablagerungen sowie monatliche Kalibrierungsprüfungen von Sensoren und mechanischen Führungen. Die Schmierintervalle hängen vom jeweiligen Maschinendesign und der Betriebsgeschwindigkeit ab und liegen typischerweise zwischen monatlich und vierteljährlich. Die Papierdeckelmaschine sollte während geplanter Anlagenstillstände präventiv gewartet werden; der Austausch verschleißanfälliger Komponenten – wie Greiferpolster, Becherführungen und Sensorenobjektive – erfolgt basierend auf der Produktionsstundenzahl oder auf Trends aus Ausfall- bzw. Fehlerdaten.