
 EN



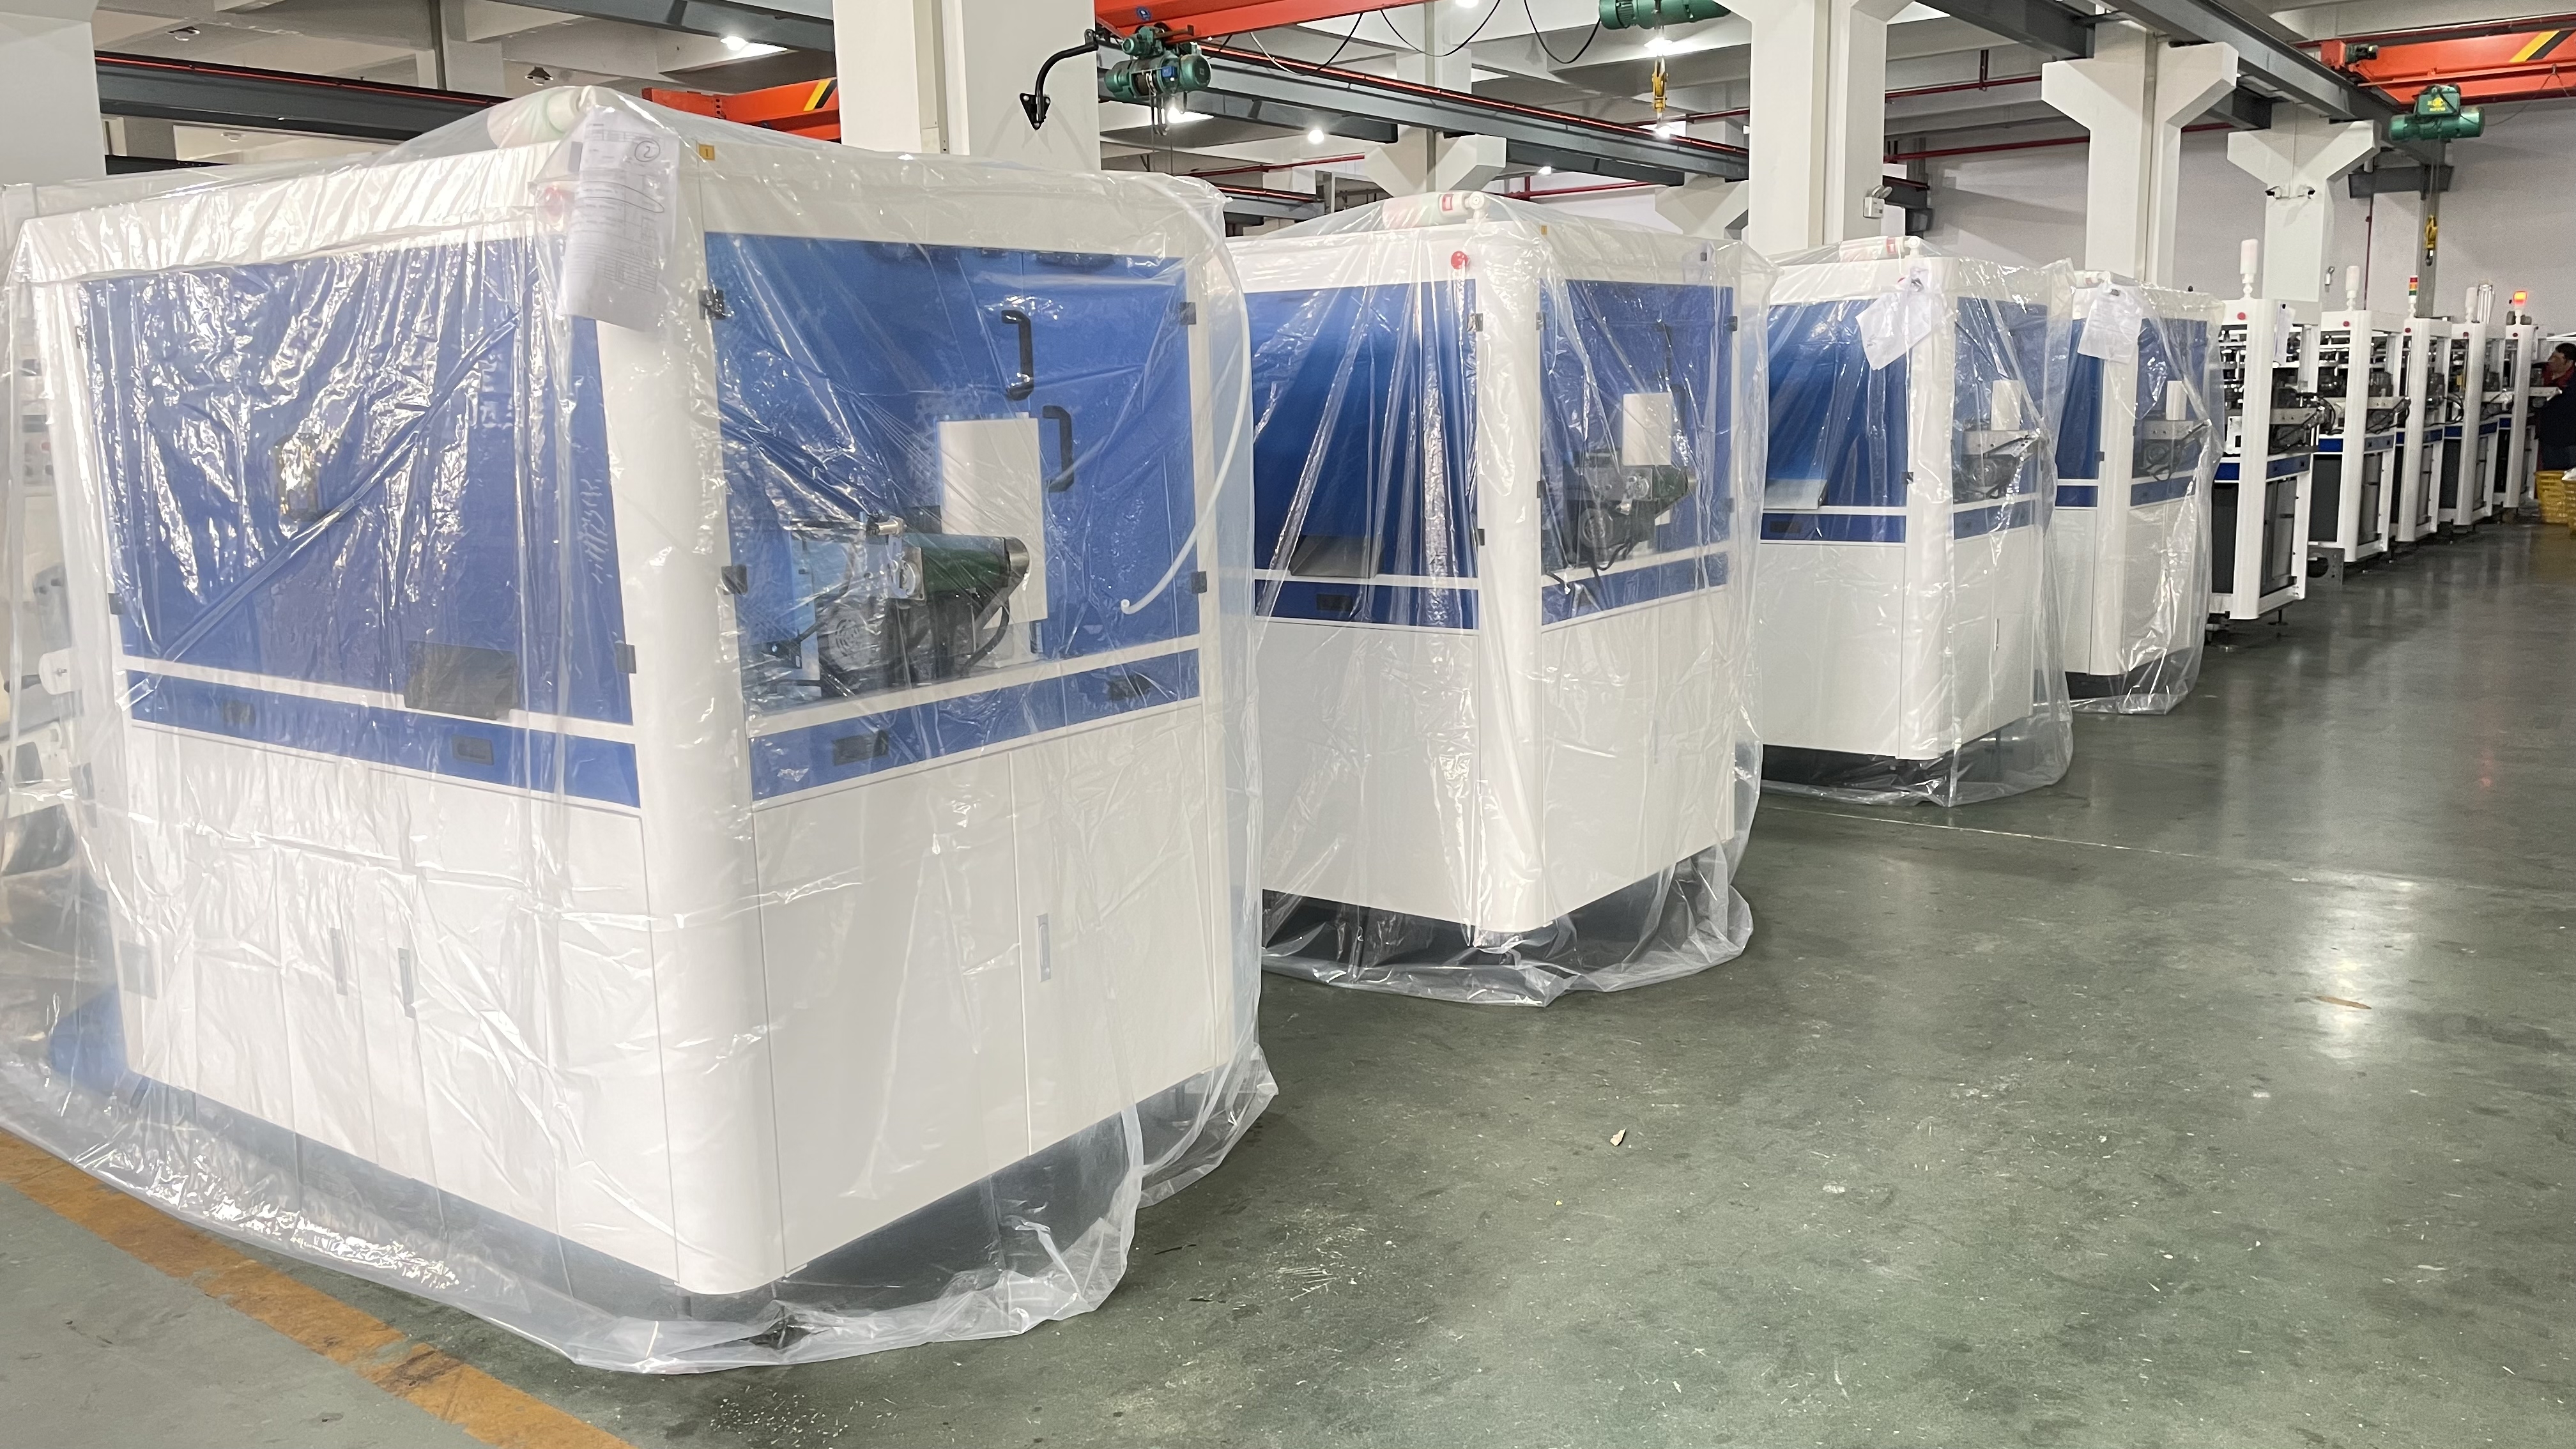
دمج أ آلة صنع أغطية ورقية يتطلب دمج آلة أكواب ورقية في خط إنتاج الأكواب القائم تخطيطاً استراتيجياً، وتناسقاً فنياً، وفهماً تشغيلياً. وتعتمد مرافق إنتاج الأكواب الحديثة على التنسيق السلس بين محطات متعددة، وتُشكّل آلة الأغطية الورقية نقطة اتصال حاسمة تربط مراحل تشكيل الكوب، والتحكم في الجودة، والتغليف النهائي. وعند تنفيذها بشكل صحيح، تحسّن آلة الأغطية الورقية معدل الإنتاج، وتقلّل من العمل اليدوي، وتضمن ثبات جودة المنتج طوال دفعات الإنتاج بأكملها.
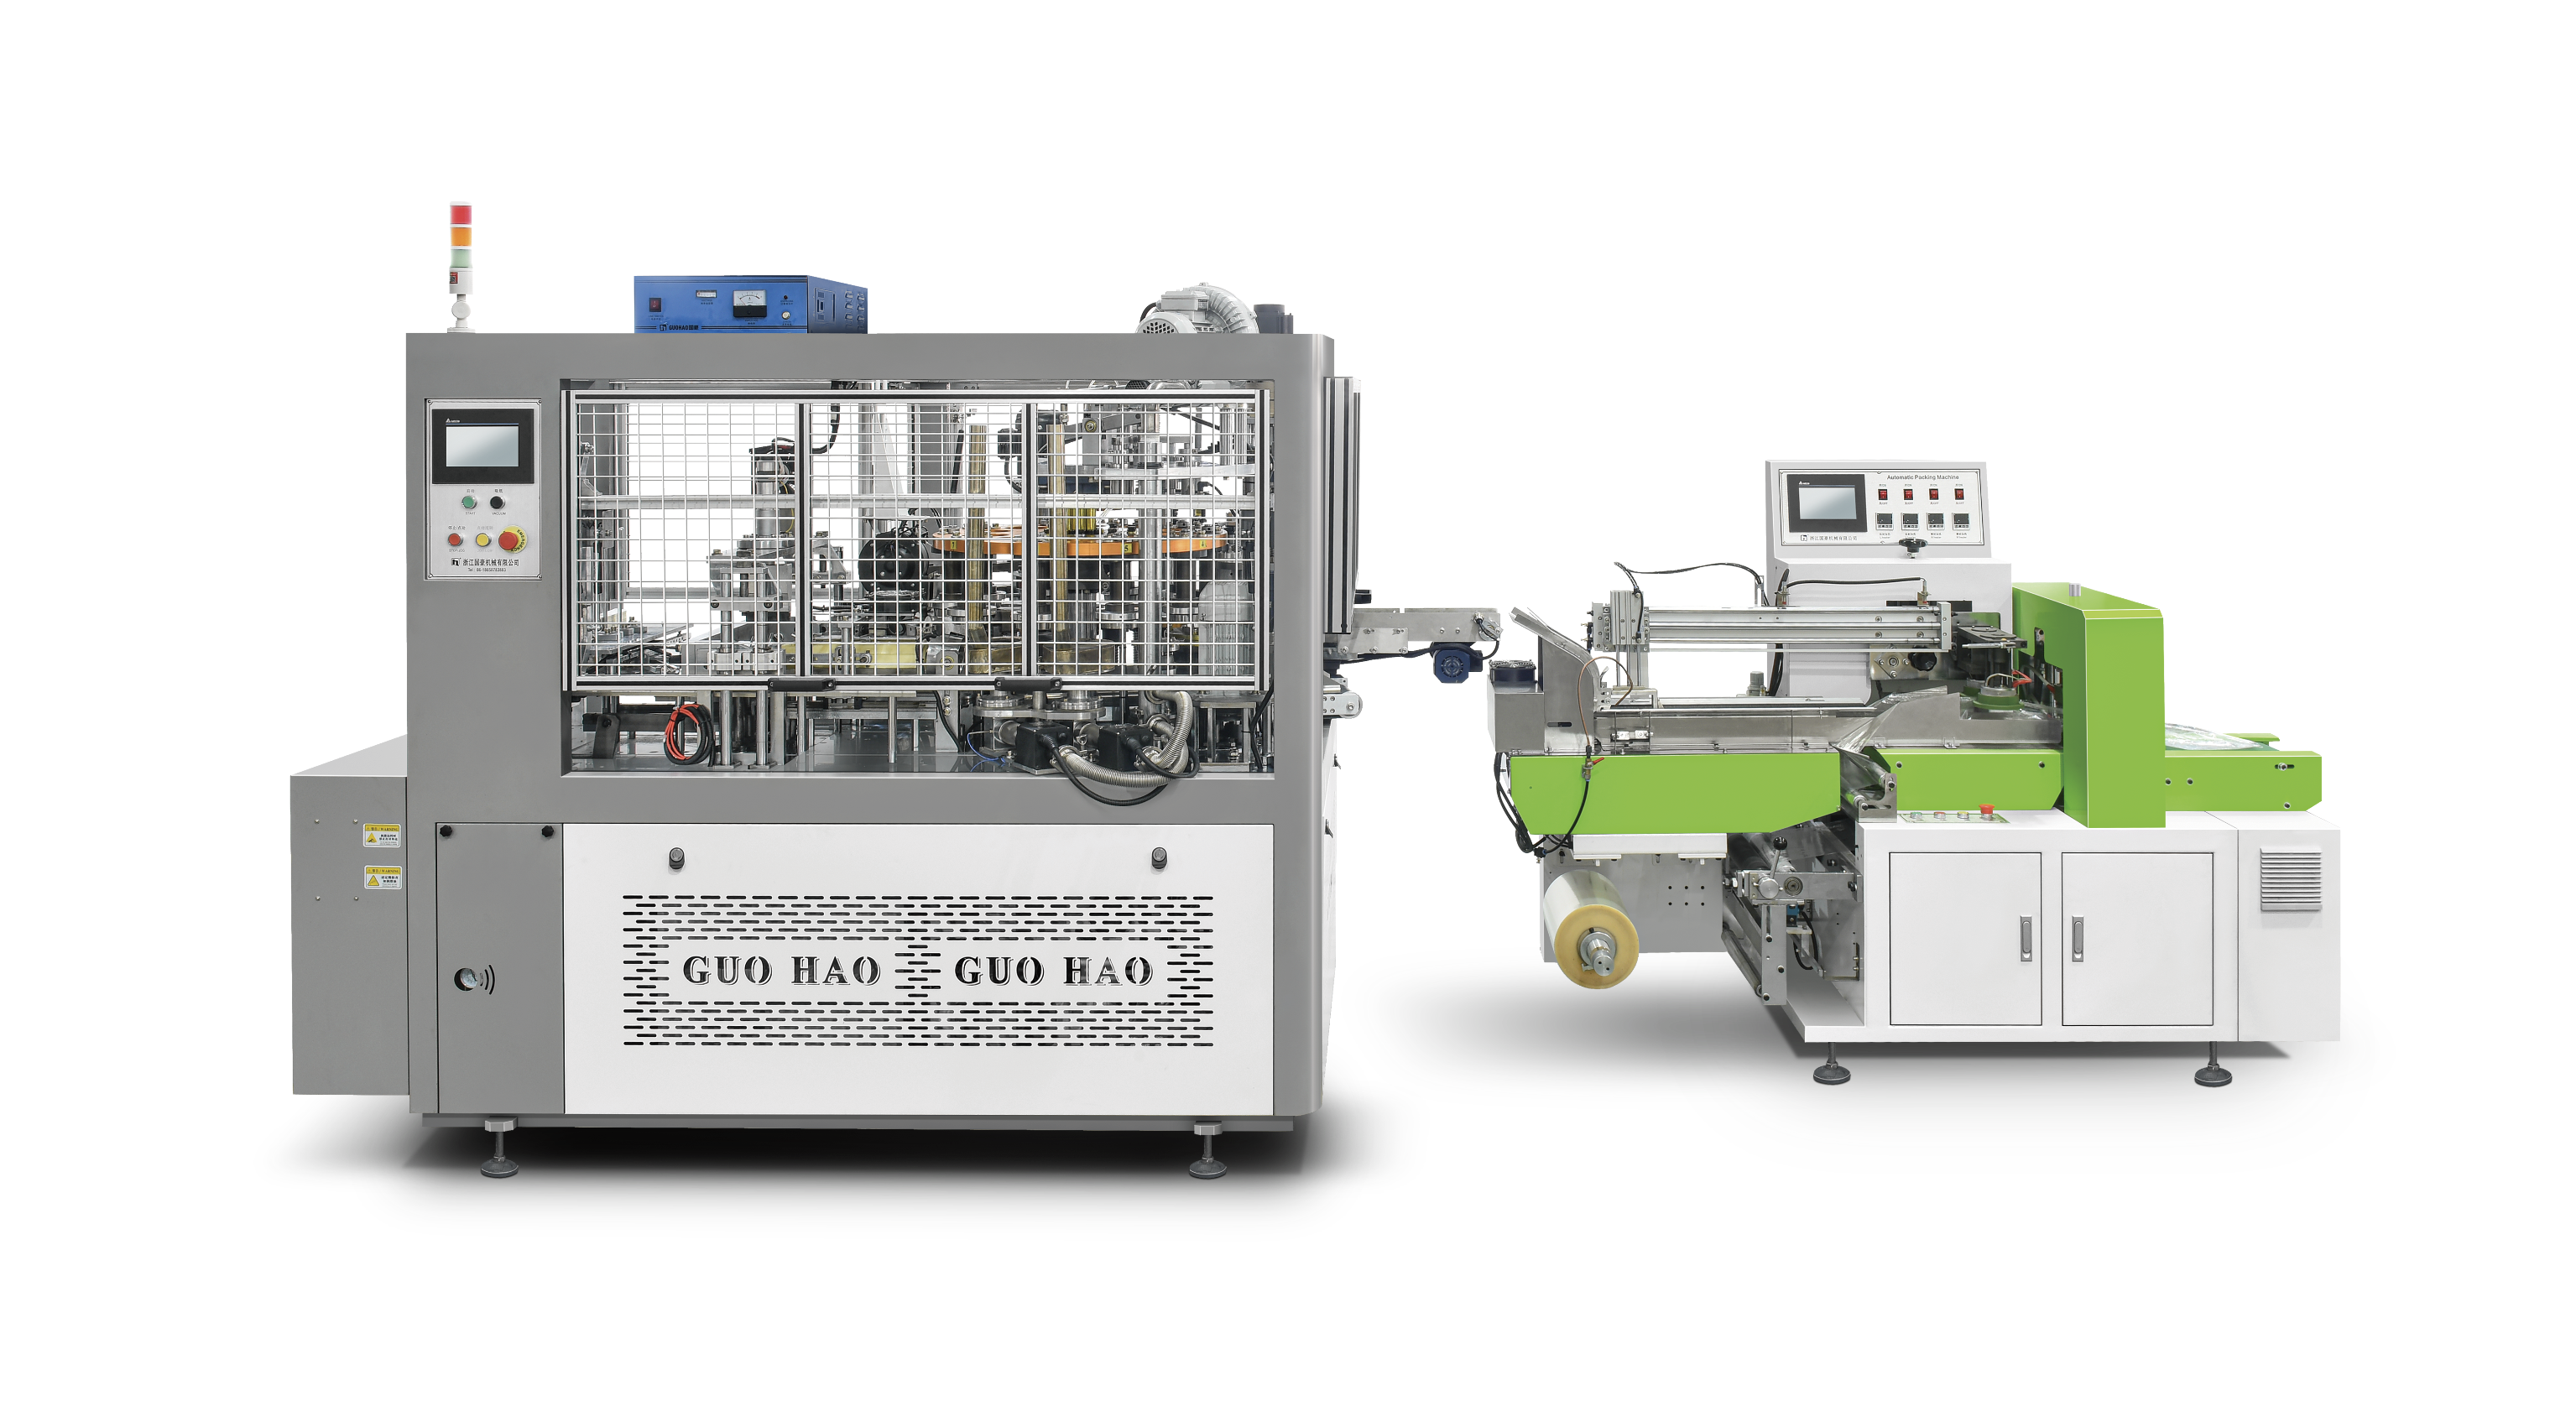
فهم طريقة اتصال آلة أغطية الورق مع أنظمة صب الأكواب في المرحلة السابقة، وأنظمة الترتيب في المرحلة اللاحقة، وأنظمة النقل أمرٌ بالغ الأهمية لتعظيم الإنتاجية وتقليل فترات التوقف. ويشمل عملية التكامل تصميم الواجهة الميكانيكية، والمزامنة الكهربائية، وتحسين تدفق المواد، وتدريب المشغلين. ويستعرض هذا الدليل الشامل الجوانب التقنية والتشغيلية لدمج آلة أغطية الورق في تكوين معدات تصنيع الأكواب لديك، بما في ذلك نقاط الواجهة، ومتطلبات المزامنة، وأفضل الممارسات لضمان التشغيل الموثوق.
نقاط الواجهة التقنية بين آلة أغطية الورق ومعدات تصنيع الأكواب
المحاذاة والموضع الميكانيكي
يجب أن تتماشى آلة غطاء الورق بدقة مع تدفقات الأكواب الواردة لضمان وضع الغطاء بشكلٍ متسق. وعادةً ما تتلقّى آلة غطاء الورق الأكواب من المعدات المنصوبة سابقًا أو معدات التشكيل الحراري عبر آليات نقل مثل الناقلات أو الذراعات التي تلتقط وتضع الأشياء أو الطاولات ذات الفهارس. ويقتضي إعداد الواجهة الميكانيكية المناسبة معايرة دقيقة للارتفاع، والموضع الجانبي، وتناسق التوقيت. وينبغي أن يقع محطة استقبال آلة غطاء الورق في نفس المستوى الأفقي لميكانزم نقل الأكواب لتفادي الانسدادات أو انقلاب الأكواب أو سوء المحاذاة، والتي قد تتسبب في تلف المنتجات أو ظهور عيوب في الجودة.
تستخدم معظم مرافق تصنيع الأكواب الحديثة أطر معدات وحدوية تتيح تعديل المسافات والارتفاعات بمرونة. وعند تركيب آلة تغطية الأكواب الورقية، يقوم الفنيون بقياس أبعاد الأكواب الحالية، والتحقق من ثبات الحاويات أثناء النقل، وضبط دلّاكات الإدخال الخاصة بآلة التغطية الورقية لتتوافق مع أقطار وأعماق الأكواب. ويجب أن تكون آلية تغذية آلة التغطية الورقية قادرةً على استيعاب الاختلافات في اتجاه الأكواب والحفاظ على مسافات متسقة بينها لمنع التداخل أو الفراغات التي قد تعرقل عملية تركيب الغطاء.
تنسيق نظام الناقل
آلة تغطية الأكواب الورقية تتكامل مع شبكة الناقلات الأكبر التي تنقل الأكواب عبر محطات المعالجة المتعددة. وتعمل آلة تغطية الأكواب الورقية المصممة تصميماً سليماً بسرعات متزامنة تتماشى مع إنتاج الأكواب في المحطات السابقة ومع معدات الترتيب التراكمي في المحطات اللاحقة. وتتيح المحركات ذات السرعة المتغيرة المُركَّبة على آلة تغطية الأكواب الورقية للمشغلين ضبط معدل الإنتاج دون إيقاف الخط بأكمله، مما يخلق سعة تخزين مؤقتة بين المحطات ويقلل من الاختناقات. أما أقسام الانتقال بين المعدات فتستخدم قضبان التوجيه والتحويلات التي تُفعَّل بواسطة المستشعرات والعناصر المخففة لحماية الحاويات أثناء الحركة.
تتضمن دمج الناقل أيضًا إدارة اتجاه الكؤوس والمسافات بينها أثناء انتقال الحاويات عبر آلة أغطية الورق. وتحتاج بعض أنواع الكؤوس إلى زوايا دخول محددة أو أنماط تباعد معينة لضمان التقاط الغطاء ووضعه بشكلٍ موثوق. ويجب أن يتواصل قسم الناقل الداخل في آلة أغطية الورق مع المعدات العلوية عبر حلقات تغذية استرجاعية من أجهزة الاستشعار للحفاظ على تدفق ثابت للكؤوس ومنع التراكم الذي قد يُفعِّل إنذارات النظام أو يجبر التشغيل على الإيقاف الطارئ.
دمج النظام الكهربائي ونظام التحكم
مزامنة وحدة التحكم المنطقية القابلة للبرمجة وأجهزة الاستشعار
تعتمد معدات تصنيع الأكواب الحديثة على وحدات التحكم المنطقية القابلة للبرمجة (PLCs) لتنسيق التوقيت بين الآلات المنفصلة. وتتكامل آلة تغطية الأكواب الورقية في هذه البنية التحكمية من خلال مجموعة من الإشارات الكهربائية ومدخلات أجهزة الاستشعار وبروتوكولات الاتصال. وتُركَّب أجهزة الاستشعار عند نقاط رئيسية في آلة تغطية الأكواب الورقية لكشف وجود الكوب، والتحقق من نجاح تركيب الغطاء، ورصد حالة التشغيل الخاصة بالآلة. وتُرسل هذه الإشارات إلى وحدة التحكم المنطقية المركزية (PLC)، التي تقوم بتنسيق عمليات آلة تغطية الأكواب الورقية مع المعدات المرتبطة بها في المرحلة السابقة (تشكيل الأكواب) وفي المرحلة اللاحقة (تجميع الأكواب أو تعبئتها).
تتلقى آلة غطاء الأكواب الورقي إشارات التشغيل والإيقاف من وحدة التحكم المنطقية القابلة للبرمجة (PLC) استنادًا إلى توفر الأكواب وجاهزية الحاويات. وتستخدم المرافق المتقدمة بروتوكولات الإيثرنت الصناعية مثل EtherNet/IP أو Profinet لتمكين الاتصال الفوري بين آلة غطاء الأكواب الورقي ومكونات الخط الأخرى. ويسمح هذا النهج القائم على الشبكة للمشغلين بمراقبة خط الإنتاج بالكامل من واجهة واحدة، وتشخيص أعطال المعدات بشكل أسرع، وجمع بيانات الإنتاج لضمان الجودة وتحليل الكفاءة.
تنفيذ قفل السلامة
تُعَدُّ السَّلَامَةُ مَسْأَلَةً جَوْهَرِيَّةً فِي بِيئَاتِ إِنْتَاجِ الأَكْوَابِ، حَيْثُ تُشَكِّلُ المَعَدَّاتُ العَامِلَةُ بِسُرْعَةٍ عَالِيَةٍ نِقَاطَ ضَغْطٍ وَمُكَوِّنَاتٍ دَوَّارَةً. وَيَجِبُ أَنْ يَتَكَامَلَ جِهَازُ تَغْطِيَةِ الأَكْوَابِ الْوَرَقِيَّةِ مَعَ نِظَامِ التَّأْمِينِ التَّوْقُفِيِّ لِلمَنْشَأَةِ لِوَقَايَةِ العَامِلِينَ مِنَ الإِصَابَاتِ وَحِمَايَةِ المَعَدَّاتِ مِنَ التَّلَفِ. وَتُفَعِّلُ حَسَّاسَاتُ الحَرَكَةِ المُرَكَّبَةُ حَوْلَ جِهَازِ تَغْطِيَةِ الأَكْوَابِ الْوَرَقِيَّةِ إِيقَافَ الجِهَازِ تَلْقَائِيًّا عِنْدَ اقْتِرَابِ العَامِلِينَ مِنَ المَنَاطِقِ الخَطِيرَةِ، وَتُمَكِّنُ أَزْرَارُ الإِيقَافِ الطَّارِئِ المَوْضُوعَةُ فِي شَتَّى أَجْزَاءِ الخَطِّ مِنْ قَطْعِ التَّيَارِ الكَهْرَبَائِيِّ بِسُرْعَةٍ فِي حَالِ ظُهُورِ أَيِّ مَخَاطِرَ. وَيَجِبُ أَنْ يَتَوَاصِلَ نِظَامُ التَّحَكُّمِ فِي جِهَازِ تَغْطِيَةِ الأَكْوَابِ الْوَرَقِيَّةِ مَعَ غَيْرِهِ مِنَ المَعَدَّاتِ لِضَمَانِ إِيقَافٍ مُنْسَّقٍ يَمْنَعُ اعْتِلَاقَ الأَكْوَابِ أَوْ تَرَاكُمَ المَوَادِ.
كما تحمي أجهزة التأمين من التشغيل غير المطابق للمواصفات، مثل تشغيل آلة غطاء الورق دون توفر الغطاء المناسب أو محاولة معالجة الأكواب التالفة. وتكتشف خلايا التحميل وأجهزة استشعار الضغط المدمجة في آلة غطاء الورق الحالات غير الطبيعية وتنشّط تنبيهات أو إيقاف الآلة تلقائيًّا قبل وصول المنتجات المعيبة إلى مراحل التعبئة. ويقتضي هذا الهيكل الوقائي أن تتبادل آلة غطاء الورق إشارات الحالة مع نظام التحكم المركزي وأن تستجيب لأوامر أجهزة مراقبة السلامة.
تدفق المواد واستراتيجيات التحسين
معدل تغذية الأكواب وإدارة توريد الأغطية
يعتمد تحسين تدفق المواد عبر آلة أكواب الغطاء الورقي على تحقيق التوازن بين معدلات إدخال الأكواب، وسرعة تركيب الأغطية، وقدرة المعالجة التنازلية. ويجب أن تكون سعة الإنتاج للآلة الخاصة بأغطية الأكواب الورقية أعلى قليلًا من إنتاج الأكواب في المراحل السابقة لضمان استمرارية التدفق دون فرض خفض السرعة الذي يؤدي إلى انخفاض الكفاءة العامة للخط. ويساعد رصد مناطق التخزين المؤقت للأكواب قبل وبعد آلة الأغطية الورقية المشغلين على اكتشاف اختلالات التدفق التي قد تشير إلى مشاكل ميكانيكية أو أعطال في أجهزة الاستشعار أو انحراف في التزامن بين مراحل المعدات.
تحافظ آلة غطاء الورق المدمجة بشكل سليم على توريد الغطاء باستمرار من خلال مخازن أوتوماتيكية، أو أنظمة صناديق تخزين، أو آليات تغذية من لفائف، وذلك حسب شكل الغطاء وحجم الإنتاج. وتُنبِّه أجهزة استشعار التوريد الموجودة في آلة أغطية الورق المشغلين عندما يقترب مخزون الأغطية من الحد الأدنى المسموح، مما يُفعِّل إعادة التعبئة في الوقت المناسب لتفادي أي انقطاع في الإنتاج. وبعض المنشآت تُجهِّز آلات أغطية ورقية ذات صندوقَي تخزين، ما يسمح بالانتقال السلس بين أنواع الأغطية دون إيقاف خط الإنتاج، وبالتالي تمكِّن من تغيير سريع لأنواع الأكواب المختلفة أو التغيرات الموسمية.
منطقة التخفيف الانتقالي
تؤدي مناطق التخزين المؤقت المُركَّبة مباشرةً قبل آلة غطاء الورق وبعدها وظائفٍ حاسمةً في تثبيت تدفق الإنتاج. وتستوعب هذه المناطق التخزينية الوسيطة الاختلالات المؤقتة بين معدلات صب أكواب الورق في المرحلة السابقة ومعدلات الترتيب في المرحلة التالية، مما يقلل الضغط الواقع على آلة غطاء الورق ويطيل عمر مكوناتها. وعادةً ما تكون منطقة التخزين المؤقت المصممة جيدًا لآلة غطاء الورق قادرةً على استيعاب عددٍ كافٍ من الأكواب لتغطية فترات التوقف القصيرة أو عمليات الصيانة دون أن تؤدي إلى إيقاف خط الإنتاج بالكامل.
تستفيد آلة تغطية الأكواب الورقية من تسارع تدريجي للأكواب عند دخولها وخروجها من منطقتها الفعالة. ويتم ضبط المسافات بين الأكواب بشكل تدريجي عبر قسم الإدخال الخاص بآلة التغطية الورقية، مما يتيح إمساك الغطاء بسلاسة دون تشويه الأكواب أو فشل في وضعها. وبالمثل، فإن الإبطاء اللطيف عند خروج الأكواب من آلة التغطية الورقية يمنع انقلابها ويضمن انتقالاً مستقراً إلى نواقل النقل اللاحقة أو معدات التكديس، ما يحافظ على جودة المنتج ويقلل الحاجة إلى تدخل المشغلين.
الأسئلة الشائعة
ما الوصلات الكهربائية المطلوبة لآلة تغطية الأكواب الورقية في خط إنتاج الأكواب؟
تتطلب آلة غطاء الأكواب الورقية عادةً توصيلة طاقة ثلاثية الطور أو أحادية الطور، حسب حجم المحرك، ومدخلات إشارات التحكم من وحدة التحكم المنطقية الرئيسية (PLC)، وكابلات اتصال المستشعرات، ودمج دائرة الإيقاف الطارئ. وتستخدم معظم تركيبات آلات غطاء الأكواب الورقية الحديثة إشارات تحكم تيار مستمر بجهد ٢٤ فولت لتشغيل المستشعرات بشكلٍ أكثر أمانًا واستجابةً أسرع. ويجب توصيل آلة غطاء الأكواب الورقية عبر قاطع دوائر مخصص ووحدة تحكم محرك ذات بدء ناعم لمنع قفزات الجهد التي قد تعطل المعدات الأخرى أو تتلف المكونات.
كيف تتكيف آلة غطاء الأكواب الورقية مع أحجام الأكواب والتنسيقات المختلفة؟
آلة غطاء الورق المرنة تتكيف مع أشكال مختلفة من الأكواب بفضل أدلة قابلة للتعديل للأكواب، ولوحات قابضة قابلة للتغيير، ومواقع وضْع الغطاء القابلة للبرمجة. وتُحدِّد بطاقات الإرشاد الخاصة بالعامل أو الأدلّة الرقمية الخاصة بالإعداد التعديلات الصحيحة ومعايرة الحساسات لكل نوع من الأكواب. وعادةً ما تتطلب المكونات الميكانيكية لآلة غطاء الورق فترة إعداد تتراوح بين ١٥ و٤٥ دقيقة أثناء تغيير المنتج، وبعض المرافق تحتفظ بمجموعات أدوات مُهيَّأة مسبقًا لأحجام الأكواب الأكثر شيوعًا لتقليل وقت التوقف بين دفعات الإنتاج.
ما الجدول الزمني للصيانة الذي يضمن التشغيل الأمثل لآلة غطاء الورق ضمن خط إنتاج الأكواب؟
تتطلب آلة غطاء الأكواب الورقية فحوصات بصرية يومية للبحث عن الحطام، وتنظيف الأسطح المتصلة بالأكواب أسبوعيًّا لمنع التراكم، وفحص معايرة أجهزة الاستشعار والأدلة الميكانيكية شهريًّا. وتتفاوت فترات التشحيم تبعًا لتصميم الآلة المحدَّد وسرعتها التشغيلية، وعادةً ما تتراوح بين مرة واحدة شهريًّا ومرة واحدة كل ثلاثة أشهر. ويجب إجراء الصيانة الوقائية لآلة غطاء الأكواب الورقية أثناء عمليات إيقاف خط الإنتاج المُجدوَلة، مع جدولة استبدال القطع المستهلكة مثل وسائد القابض وأدلة الأكواب وعدسات أجهزة الاستشعار بناءً على عدد ساعات الإنتاج أو بيانات اتجاه العيوب.