
 EN



At integrere en papirlågsmaskine at integrere en papirloksmaskine i en eksisterende produktionslinje til fremstilling af bægre kræver strategisk planlægning, teknisk afstemning og operativ forståelse. Moderne produktionsfaciliteter til fremstilling af bægre er afhængige af problemfri samordning mellem flere stationer, og en papirloksmaskine fungerer som et kritisk knudepunkt, der forbinder bægrefremstillingen, kvalitetskontrollen og de endelige emballeringsfaser. Når den implementeres korrekt, øger en papirloksmaskine kapaciteten, reducerer manuelt arbejde og sikrer konsekvent produktkvalitet gennem hele produktionsomløbene.
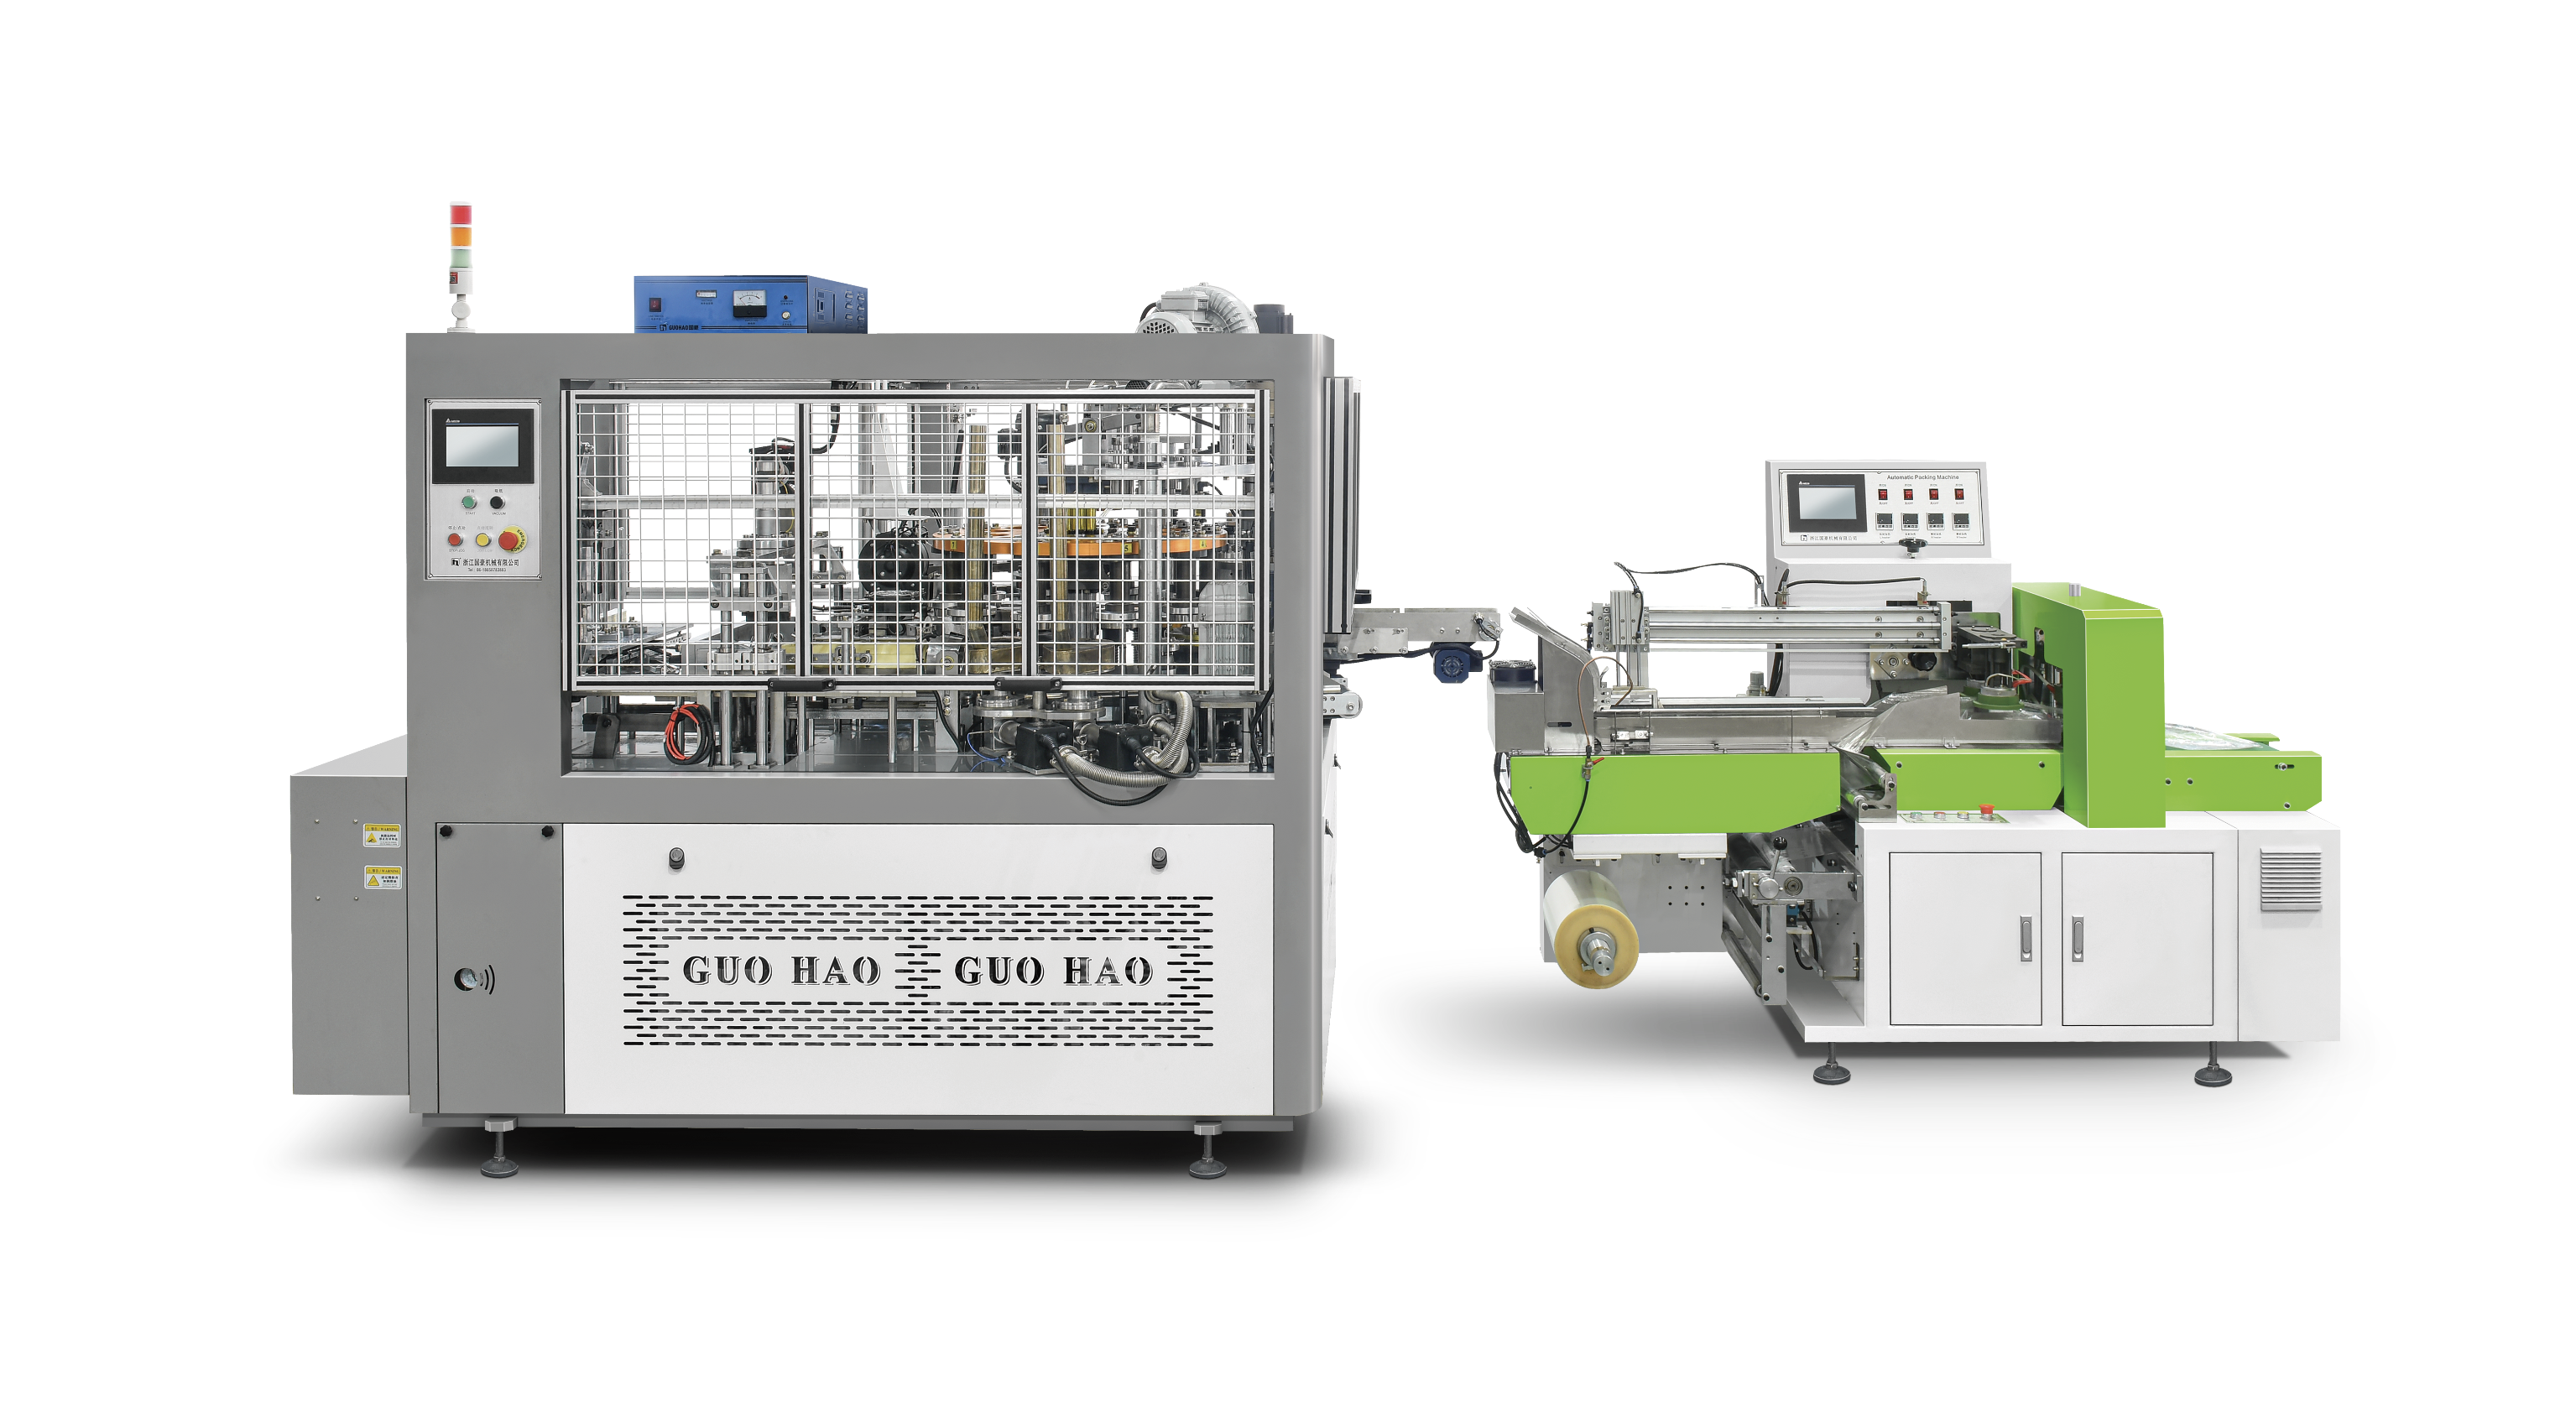
At forstå, hvordan en papir-låg-maskine forbinder sig med den forudgående kop-formemaskine, den efterfølgende stakmaskine og transportbåndsystemerne, er afgørende for at maksimere produktiviteten og minimere standstid. Integrationsprocessen omfatter mekanisk grænsefladedesign, elektrisk synkronisering, optimering af materialestrømmen samt operatørtræning. Denne omfattende vejledning undersøger de tekniske og operative aspekter ved integration af en papir-låg-maskine i din kop-produktionsudstyrskonfiguration, herunder grænsefladepunkter, synkroniseringskrav og bedste praksis for pålidelig drift.
Tekniske grænsefladepunkter mellem papir-låg-maskine og kop-produktionsudstyr
Mekanisk justering og positionering
En papirlokkemaskine skal justeres præcist i forhold til de indkommende kopstrømme for at sikre en konsekvent placering af lokkerne. Papirlokkemaskinen modtager typisk kopper fra opstrøms-formnings- eller termoformningsudstyr via overførselsmekanismer såsom transportbånd, pick-and-place-arme eller indekseringsborde. En korrekt mekanisk grænsefladeopsætning kræver nøjagtig højdekalibrering, tværpositionering og tidsmæssig synkronisering. Modtagerstationen på papirlokkemaskinen skal befinde sig i samme vandrette plan som kopoverførselsmekanismen for at undgå tilstopninger, omfald af kopper eller forkert justering, hvilket kunne beskadige produkterne eller skabe kvalitetsfejl.
De fleste moderne fabrikker, der fremstiller plastikbægre, bruger modulære udstyrsrammer, som giver fleksibel afstand og højdejustering. Ved installation af en maskine til papirlokkere måler teknikere de eksisterende bægrestørrelser, verificerer beholderens stabilitet under transport og justerer indførselsvejlederne på papirlokker-maskinen, så de passer til bægrenes diameter og dybde. Papirlokker-maskinens fødeanordning skal kunne håndtere variationer i bægrenes orientering og opretholde en konstant afstand mellem bægrene for at undgå overlapning eller mellemrum, der forstyrrer påsætningen af lokkerne.
Koordinering af transportbåndsystem
Maskinen til papirlokkere integreres i det større transportbåndnetværk, der transporterer kopper gennem flere forarbejdningsstationer. En korrekt designet papirlokker-maskine kører med synkroniserede hastigheder, der matcher både den øvre strøm-produktion af kopper og den nedstrøms stakkeudstyr. Variabelhastighedsdrev på papirlokker-maskinen giver operatører mulighed for at justere kapaciteten uden at standse hele produktionslinjen, hvilket skaber bufferkapacitet mellem stationerne og reducerer flaskehalse. Overgangsafsnittene mellem udstyret bruger guidebaner, sensoraktiverede overførsler og dæmpende elementer til at beskytte beholdere under transport.
Integration af transportbånd omfatter også styring af koporientering og -afstand, mens beholdere bevæger sig gennem papirlokkemaskinen. Nogle koptyper kræver specifikke indgangsvinkler eller afstandsmønstre for at sikre pålidelig opløftning og placering af lokker. Indgangssektionen af papirlokkemaskinens transportbånd skal kommunikere med udstyr opstrøms via sensorfeedbacksløkker, der sikrer en konstant kopstrøm og forhindrer tilbageholdelse, som kunne udløse systemalarmer eller tvinge en nødstop.
Elektrisk og styringssystemintegration
PLC- og sensorsynkronisering
Moderne kop-produktionsudstyr bruger programmerbare logikstyringer (PLC’er) til at koordinere tidsplanlægningen mellem adskilte maskiner. En papir-låg-maskine integreres i denne styrearkitektur via en kombination af elektriske signaler, følerindgange og kommunikationsprotokoller. Følere placeret på strategiske punkter i papir-låg-maskinen registrerer tilstedeværelsen af kopper, bekræfter korrekt lågplacering og overvåger maskinens status. Disse signaler sendes tilbage til den centrale PLC, som koordinerer papir-låg-maskinens drift sammen med forudgående kop-formningsudstyr og efterfølgende stable- eller emballageudstyr.
Maskinen til papiræggedæksler modtager start- og stopsignal fra PLC'en baseret på tilgængeligheden af bægre og klarhed af beholdere. Avancerede faciliteter bruger industrielle Ethernet-protokoller som EtherNet/IP eller Profinet til at aktivere realtidskommunikation mellem maskinen til papiræggedæksler og andre linjekomponenter. Denne netværksbaserede fremgangsmåde giver operatører mulighed for at overvåge hele produktionslinjen fra en enkelt grænseflade, hurtigere fejlfinde udstyrsproblemer og indsamle produktionsdata til kvalitetssikring og effektivitetsanalyse.
Implementering af sikkerhedsafbryder
Sikkerhed udgør en afgørende bekymring i krusproduktionsmiljøer, hvor udstyr med høj hastighed skaber knusningspunkter og roterende komponenter. En papirlokkemaskine skal integreres med facilitetens sikkerhedsafbrydningssystem for at forhindre operatørskader og beskytte udstyret mod beskadigelse. Bevægelsessensorer omkring papirlokkemaskinen udløser automatisk standsel, når medarbejdere nærmer sig farlige zoner, og nødstopknapper placeret langs hele produktionslinjen gør det muligt at afbryde strømmen hurtigt, hvis der opstår farer. Papirlokkemaskinens styresystem skal kommunikere med andet udstyr for at sikre koordinerede stop, der forhindrer krusklemmer eller materialeopbygning.
Interlocks beskytter også mod drift uden for specifikationen, f.eks. at køre papirlokkemaskinen uden korrekt lokkeforsyning eller forsøge at behandle beskadigede kopper. Belastningsceller og tryksensorer integreret i papirlokkemaskinen registrerer unormale forhold og udløser advarsler eller automatisk maskinstop, inden defekte produkter når frem til emballeringsstadiet. Denne beskyttelsesarkitektur kræver, at papirlokkemaskinen udveksler statussignal med det centrale styresystem og reagerer på kommandoer fra sikkerhedsovervågningsenheder.
Materialestrøm og optimeringsstrategier
Kopfremføringshastighed og lokkeforsyningsstyring
Optimering af materialestrømmen gennem en papirlokkemaskine afhænger af en afbalanceret forhold mellem kopindførselshastighed, lågmonteringshastighed og nedstrømsbehandlingskapacitet. Papirlokkemaskinens kapacitet skal let overstige den opstrømsproducerede kopmængde for at sikre en stabil strøm uden at tvinge en reduktion af hastigheden, hvilket vil mindske den samlede linjekapacitet. Overvågning af kopbufferzoner før og efter papirlokkemaskinen giver operatører mulighed for at identificere ubalancerede strømme, som kan tyde på mekaniske problemer, sensorfejl eller synkroniseringsafvigelse mellem udstyrsstadiernes arbejde.
En korrekt integreret papirlokkemaskine sikrer en konstant levering af lokker via automatiserede beholderanlæg, magasin-systemer eller rullefødede mekanismer, afhængigt af lokkets format og produktionsstørrelsen. Forniklingsfølere på papirlokkemaskinen advarer operatører, når lagerbeholdningen af lokker nærmer sig minimumsgrænserne, hvilket udløser en rettidig genopfyldning, inden der opstår produktionsafbrydelser. Nogle produktionsfaciliteter er udstyret med papirlokkemaskiner med dobbeltmagasin-design, hvilket gør det muligt at skifte mellem forskellige lokketyper uden at standse produktionslinjen, således at der kan foretages hurtige omstilling til forskellige bægerprodukter eller sæsonbetingede variationer.
Overgangspufferzoner
Pufferzoner placeret umiddelbart før og efter papirlokkemaskinen udfører afgørende funktioner for at stabilisere produktionsstrømmen. Disse mellemoplagringsområder kan håndtere midlertidige ubalancer mellem opstrøms kopformningshastigheder og nedstrøms stableshastigheder, hvilket reducerer belastningen på papirlokkemaskinen og forlænger komponenternes levetid. En veludformet pufferzone til papirlokkemaskinen indeholder typisk tilstrækkeligt mange kopper til at dække korte stop eller vedligeholdelsesindgreb uden at forårsage kaskadeformede linjestop.
Maskinen til papiræggedæksler drager fordel af trinvis kopacceleration, når beholdere kommer ind i og forlader dens aktive zone. Afstanden mellem kopper justeres gradvist gennem maskinens indgangssektion, hvilket muliggør en jævn grebning af dæksler uden deformation af kopperne eller misplaceringer. På samme måde undgår den blide deceleration, når kopperne forlader maskinen, væltning og sikrer en stabil overgang til nedstrøms transportbånd eller stableudstyr, hvilket opretholder produktkvaliteten og reducerer behovet for operatørindgreb.
Ofte stillede spørgsmål
Hvilke elektriske tilslutninger kræver en maskine til papiræggedæksler i en kopperfremstillingslinje?
En papir-lågmaskine kræver typisk en trefaset eller enfaset strømtilslutning, afhængigt af motorstørrelsen, styresignaltilinputs fra den centrale PLC, sensor-kommunikationskabler og integration af nødstopkredsløb. De fleste moderne papir-lågmaskineinstallationer bruger 24 V DC-styresignaler til sikkerere sensorfunktion og hurtigere respons. Papir-lågmaskinen skal tilsluttes via en dedikeret afbryder og en blød-start-motorstyring for at forhindre spændingsudsving, der kunne forstyrre anden udstyr eller beskadige komponenter.
Hvordan tilpasser en papir-lågmaskine sig forskellige kopstørrelser og formater?
En fleksibel papir-låg-maskine tilpasser sig flere kop-geometrier via justerbare kop-guide, udskiftelige greb-plader og programmerbare låg-placeringspositioner. Operatør-referencekort eller digitale opsætningsvejledninger angiver de korrekte justeringer og sensor-kalibreringer for hver kop-type. De mekaniske komponenter i papir-låg-maskinen kræver typisk 15 til 45 minutters opsætningstid ved produktomstilling, og nogle anlæg opretholder forudkonfigurerede værktøjssæt til de mest almindelige kop-størrelser for at minimere udfaldstid mellem produktionskørsler.
Hvilken vedligeholdelsesplan sikrer optimal funktion af en papir-låg-maskine i en kop-produktionslinje?
En papir-låg-maskine kræver daglige visuelle inspektioner for snavs, ugentlig rengøring af overflader, der kommer i kontakt med kopper, for at forhindre opbygning, samt månedlige kalibreringskontroller af sensorer og mekaniske guider. Smøringens interval afhænger af den specifikke maskinedesign og driftshastighed og ligger typisk mellem én gang om måneden og én gang kvartalsvis. Papir-låg-maskinen skal gennemgå forebyggende vedligeholdelse under planlagte produktionsstop, og udskiftning af sliddele såsom grebepuder, kopguider og sensorlinser skal planlægges ud fra antallet af producerede timer eller fejludviklingsdata.