
 EN



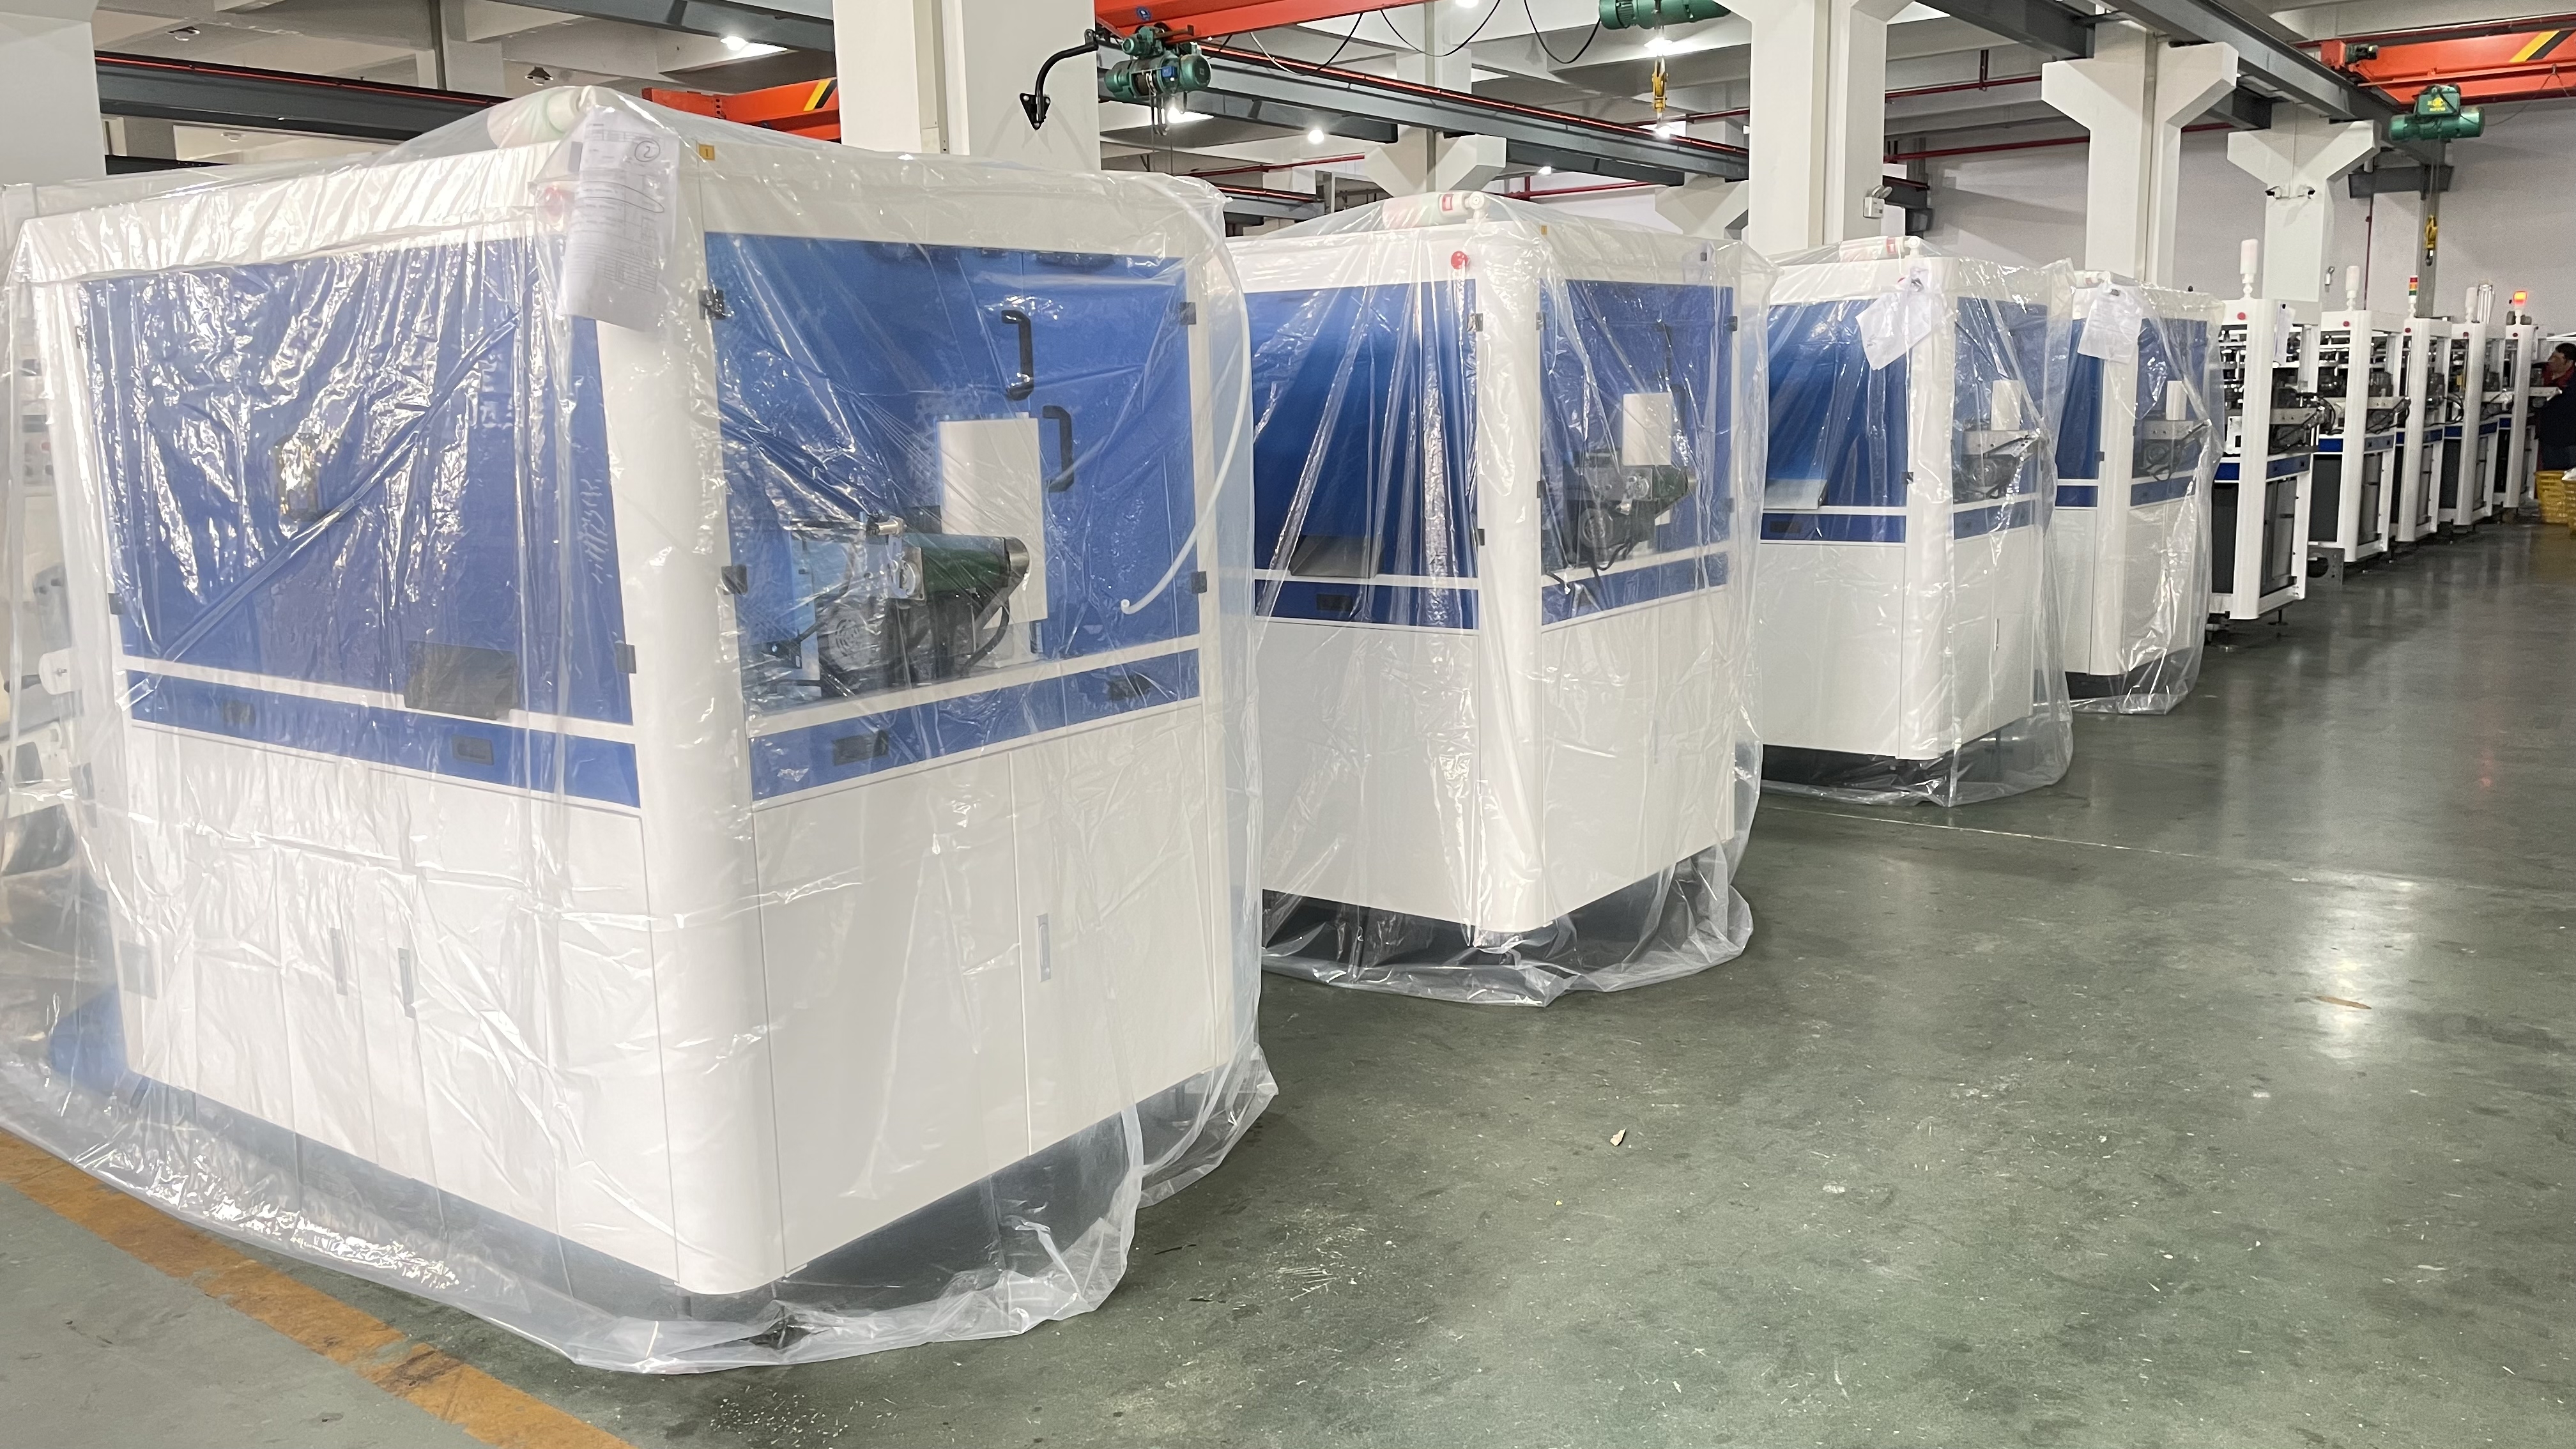
Integreren van papier deksel machine de integratie in een bestaande productielijn voor bekers vereist strategische planning, technische afstemming en operationeel inzicht. Moderne productiefaciliteiten voor bekers zijn afhankelijk van naadloze coördinatie tussen meerdere stations, en een papieren dekselmachine vormt een cruciaal koppelpunt dat de bekvorming, kwaliteitscontrole en eindverpakking verbindt. Bij juiste implementatie verhoogt een papieren dekselmachine de doorvoer, vermindert deze de handmatige arbeid en waarborgt ze consistente productkwaliteit gedurende gehele productieruns.
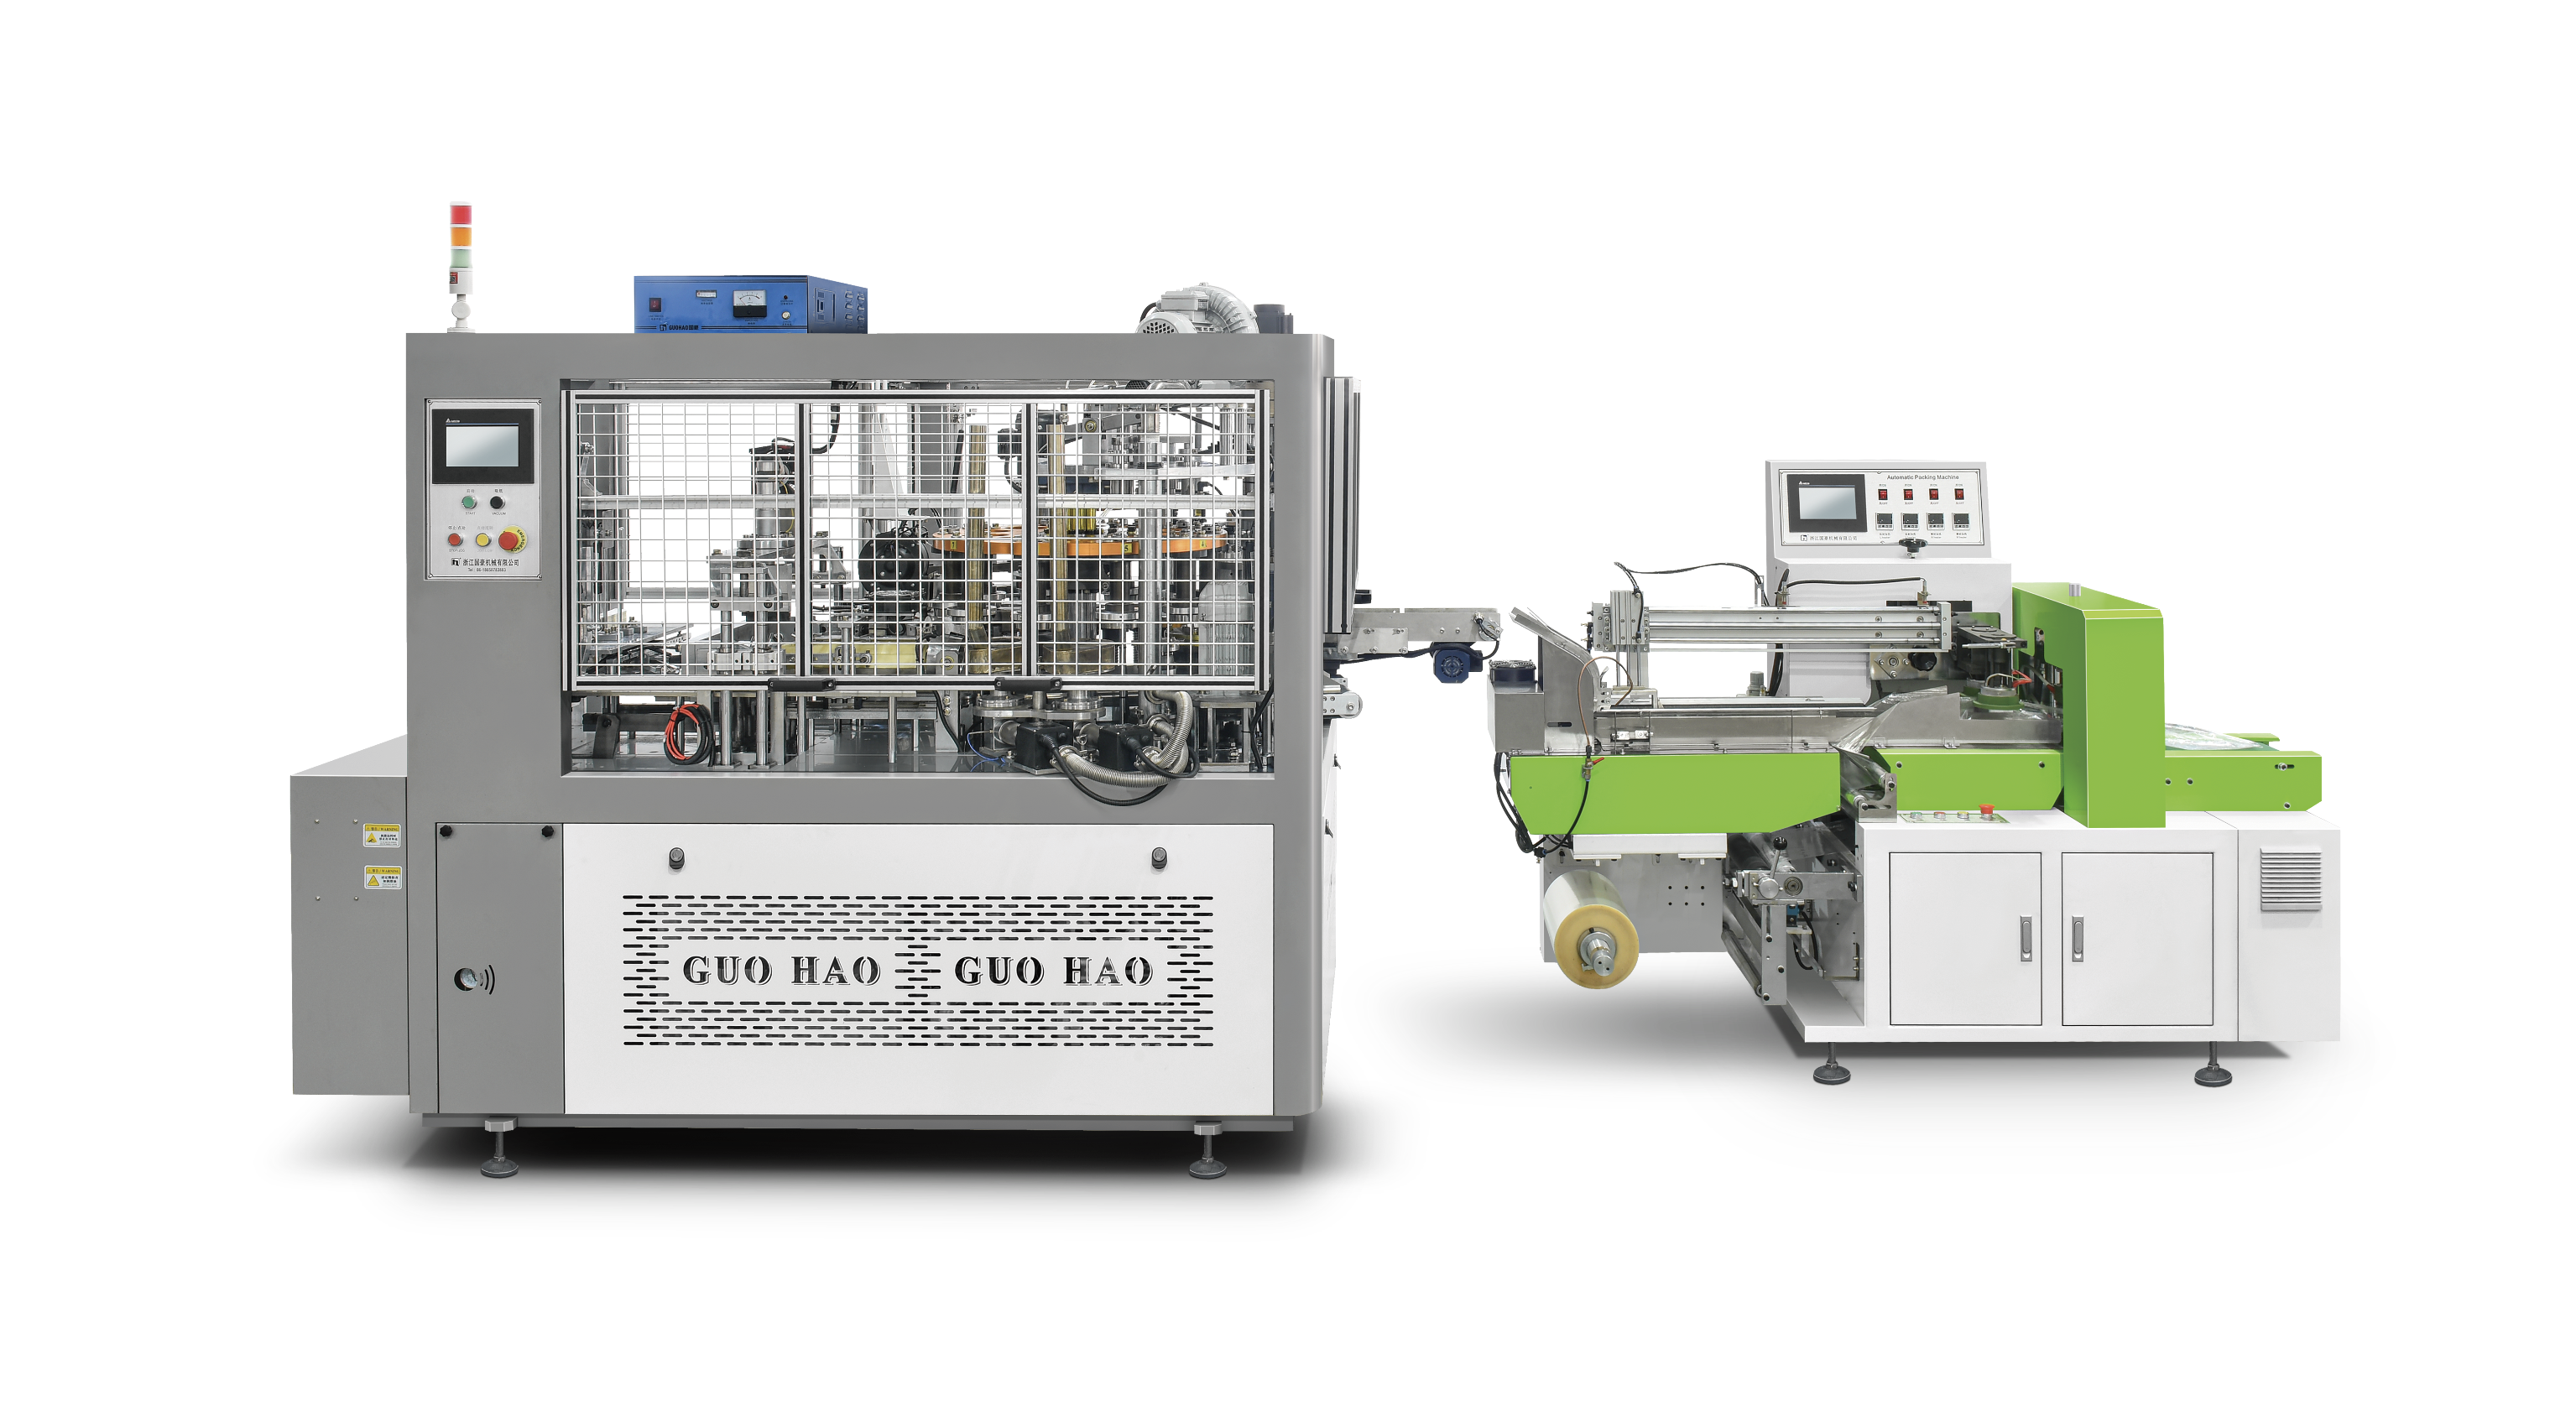
Begrijpen hoe een papieren dekselmachine is verbonden met de stroomopwaartse beker-vormmachine, de stroomafwaartse stapel- en transportbandsystemen, is essentieel om de productiviteit te maximaliseren en stilstandtijd tot een minimum te beperken. Het integratieproces omvat mechanisch interfaceontwerp, elektrische synchronisatie, optimalisatie van de materiaalstroom en opleiding van operators. Deze uitgebreide gids behandelt de technische en operationele aspecten van het integreren van een papieren dekselmachine in uw configuratie van bekerproductieapparatuur, inclusief interfacepunten, synchronisatievereisten en beste praktijken voor betrouwbare werking.
Technische interfacepunten tussen papieren dekselmachine en bekerproductieapparatuur
Mechanische uitlijning en positionering
Een papieren dekselmachine moet nauwkeurig uitgelijnd zijn met de binnenkomende bekerstromen om consistente plaatsing van de deksels te garanderen. De papieren dekselmachine ontvangt doorgaans de bekertjes van stroomopwaartse vormgevende of thermoformingsapparatuur via overdrachtsmechanismen zoals transportbanden, pick-and-place-armen of indexeertafels. Een juiste mechanische koppeling vereist nauwkeurige hoogte-instelling, zijdelingse positionering en tijdsynchronisatie. Het ontvangststation van de papieren dekselmachine moet zich op hetzelfde horizontale vlak bevinden als het bekeroverdrachtsmechanisme om vastlopen, omkantelen van bekertjes of uitlijningsfouten te voorkomen, die productbeschadiging of kwaliteitsgebreken zouden kunnen veroorzaken.
De meeste moderne fabrieken voor het vervaardigen van bekertjes maken gebruik van modulaire apparatuurframes die flexibele afstand en hoogteaanpassing mogelijk maken. Bij de installatie van een papieren dekselmachine meten technici de bestaande afmetingen van de bekertjes, controleren ze de stabiliteit van de containers tijdens transport en stellen ze de invoerleidingen van de papieren dekselmachine in op de diameter en diepte van de bekertjes. Het voermechanisme van de papieren dekselmachine moet rekening kunnen houden met variaties in de oriëntatie van de bekertjes en een consistente onderlinge afstand tussen de bekertjes handhaven om overlapping of gaten te voorkomen die het aanbrengen van de deksels verstoren.
Coördinatie van het transportsysteem
De papieren dekselmachine is geïntegreerd in het grotere transportsysteem dat bekers door meerdere verwerkingsstations beweegt. Een goed ontworpen papieren dekselmachine werkt met gesynchroniseerde snelheden die overeenkomen met de productiesnelheid van de bekers stroomopwaarts en de stapelapparatuur stroomafwaarts. Variabele snelheidsaandrijvingen op de papieren dekselmachine stellen operators in staat om de doorvoer te wijzigen zonder de gehele lijn stil te zetten, waardoor buffercapaciteit tussen stations ontstaat en knelpunten worden verminderd. Overgangssecties tussen apparatuur maken gebruik van geleidingsrails, sensorgestuurde overdrachten en dempingsonderdelen om de containers tijdens het transport te beschermen.
De integratie van de transportband omvat ook het beheren van de oriëntatie en onderlinge afstand van de bekertjes terwijl deze door de papieren-dekselmachine lopen. Sommige bekertjesoorten vereisen specifieke instaphoeken of afstandspatronen om een betrouwbare opname en plaatsing van de deksels te garanderen. Het inkomende transportbandgedeelte van de papieren-dekselmachine moet via sensorgebaseerde terugkoppelingssystemen met de bovenstroomse apparatuur communiceren, om een constante stroming van bekertjes te handhaven en opstoppingen te voorkomen die systeemalarmen kunnen activeren of een noodstop kunnen forceren.
Elektrische en bedieningssysteemintegratie
PLC- en sensorafstemming
Moderne bekersproductieapparatuur maakt gebruik van programmeerbare logische besturingen (PLC’s) om de timing tussen afzonderlijke machines te coördineren. Een papieren dekselmachine wordt in deze besturingsarchitectuur geïntegreerd via een combinatie van elektrische signalen, sensorinvoer en communicatieprotocollen. Sensoren op strategische punten in de papieren dekselmachine detecteren het aanwezigheid van bekers, verifiëren een succesvolle dekselplaatsing en bewaken de machinestatus. Deze signalen worden teruggestuurd naar de centrale PLC, die de werking van de papieren dekselmachine coördineert met de upstream bekerformatie en de downstream stapel- of verpakkingsapparatuur.
De papiersluitmachines ontvangt start- en stopsignalen van de PLC op basis van de beschikbaarheid van bekers en de gereedheid van de containers. Geavanceerde installaties gebruiken industriële Ethernet-protocollen zoals EtherNet/IP of Profinet om realtime communicatie tussen de papiersluitmachine en andere lijncomponenten mogelijk te maken. Deze netwerkgebaseerde aanpak stelt operators in staat om de gehele productielijn vanaf een enkele interface te bewaken, apparatuurproblemen sneller op te lossen en productiegegevens te verzamelen voor kwaliteitsborging en efficiëntieanalyse.
Implementatie van veiligheidsvergrendeling
Veiligheid is een uiterst belangrijke kwestie in omgevingen waar koptjes worden vervaardigd, aangezien de hoge-snelheidsapparatuur knijppunten en roterende onderdelen creëert. Een papieren dekselmachine moet worden geïntegreerd met het veiligheidsinterlock-systeem van de installatie om letsel aan operators te voorkomen en apparatuur te beschermen tegen schade. Bewegingssensoren rond de papieren dekselmachine activeren automatische stilstanden zodra werknemers gevaarlijke zones naderen, en noodstopknoppen die op verschillende plaatsen langs de productielijn zijn geplaatst, maken een snelle stroomonderbreking mogelijk indien gevaren ontstaan. Het besturingssysteem van de papieren dekselmachine moet communiceren met andere apparatuur om gecoördineerde stilstanden te garanderen, waardoor het vastlopen van koptjes of het ophopen van materiaal wordt voorkomen.
Interlocks beschermen ook tegen bedrijf buiten de specificaties, zoals het draaien van de papieren dekselmachine zonder juiste voorraad deksels of het proberen om beschadigde bekers te verwerken. Krachtsensoren en druktransducers die in de papieren dekselmachine zijn geïntegreerd, detecteren afwijkende omstandigheden en activeren waarschuwingen of automatische machine-stops voordat defecte producten de verpakkingsfase bereiken. Deze beschermende architectuur vereist dat de papieren dekselmachine statussignalen uitwisselt met het centrale besturingssysteem en reageert op commando’s van veiligheidsbewakingsapparatuur.
Materiaalstroom en optimalisatiestrategieën
Bekersvoedingsfrequentie en beheer van dekselvoorraad
Het optimaliseren van de materiaalstroom via een papieren dekselmachine hangt af van het in evenwicht brengen van de inkomstsnelheid van bekers, de snelheid waarmee deksels worden aangebracht en de capaciteit van de downstreamverwerking. De doorvoercapaciteit van de papieren dekselmachine dient licht hoger te zijn dan de productiesnelheid van bekers stroomopwaarts, om een constante stroom te behouden zonder dat de lijn moet worden afgeremd, wat de algehele efficiëntie zou verlagen. Het bewaken van bufferzones voor en na de papieren dekselmachine stelt operators in staat om stroomonbalansen te detecteren die op mechanische problemen, sensorstoringen of synchronisatieverschuivingen tussen de verschillende machines kunnen wijzen.
Een goed geïntegreerde papieren-dekselmachine zorgt voor een constante dekselvoorziening via geautomatiseerde hoppers, magazijnsystemen of rolgevoerde mechanismen, afhankelijk van het dekselformaat en de productieschaal. Voorraadsensoren op de papieren-dekselmachine waarschuwen operators wanneer de dekselvoorraad de minimumdrempels nadert, waardoor tijdig bijvullen wordt geactiveerd voordat productiestoringen optreden. Sommige installaties zijn uitgerust met tweevoudige-magazijn papieren-dekselmachines die naadloos overgangen tussen verschillende dekseltypen mogelijk maken zonder de productielijn stil te leggen, wat snelle wisselingen ondersteunt voor verschillende bekerproducten of seizoensgebonden variaties.
Overgangspufferzones
Pufferzones die direct vóór en na de papieren dekselmachine zijn geplaatst, vervullen essentiële functies bij het stabiliseren van de productiestroom. Deze tussentijdse opslaggebieden compenseren tijdelijke onevenwichtigheden tussen de bovenstroomse bekerspuitgietcapaciteit en de benedenstroomse stapelsnelheid, waardoor de belasting op de papieren dekselmachine wordt verminderd en de levensduur van onderdelen wordt verlengd. Een goed ontworpen pufferzone voor de papieren dekselmachine bevat doorgaans voldoende bekers om korte stilstanden of onderhoudsinterventies te overbruggen zonder dat de hele lijn stilvalt.
De papieren dekselmachine profiteert van geleidelijke bekersversnelling wanneer containers zijn actieve zone binnengaan en verlaten. De afstand tussen de bekers wordt geleidelijk aangepast in het invoersegment van de papieren dekselmachine, waardoor een soepele grip op de deksels mogelijk is zonder vervorming van de bekers of foutieve plaatsing. Evenzo voorkomt een zachte vertraging bij het verlaten van de papieren dekselmachine omkanteling en zorgt voor een stabiele overgang naar downstream transportbanden of stapelapparatuur, wat de productkwaliteit behoudt en de noodzaak tot ingrijpen door operators vermindert.
Veelgestelde vragen
Welke elektrische aansluitingen vereist een papieren dekselmachine in een bekerproductielijn?
Een papieren dekselmachine vereist doorgaans een driefasige of enkelfasige stroomaansluiting, afhankelijk van de motoromvang, besturingssignaal-ingangen van de hoofd-PLC, sensorkabels voor communicatie en integratie van de noodstopkring. De meeste moderne installaties van papieren dekselmachines gebruiken 24 V DC-besturingssignalen voor veiliger sensorbedrijf en snellere reactietijden. De papieren dekselmachine moet via een afzonderlijke automatische zekering en een zachte-start-motorregelaar worden aangesloten om spanningspieken te voorkomen die andere apparatuur kunnen verstoren of componenten kunnen beschadigen.
Hoe past een papieren dekselmachine zich aan verschillende bekerformaten en -maten aan?
Een flexibele papieren dekselmachine kan meerdere bekergeometrieën verwerken dankzij verstelbare bekergeleiders, verwisselbare greperplaten en programmeerbare dekselplaatsingsposities. Bedieningskaarten of digitale instelgidsen geven de juiste aanpassingen en sensorcalibraties aan voor elk bekertype. De mechanische onderdelen van de papieren dekselmachine vereisen doorgaans 15 tot 45 minuten insteltijd bij productwisselingen, en sommige installaties houden vooraf geconfigureerde gereedschapssets bij voor de meest gebruikte bekerformaten om de stilstandtijd tussen productieruns te minimaliseren.
Welk onderhoudsplan zorgt ervoor dat een papieren dekselmachine optimaal blijft functioneren binnen een bekerproductielijn?
Een papieren dekselmachine vereist dagelijkse visuele inspecties op vuil, wekelijkse reiniging van de oppervlakken die in contact komen met de bekers om aanslag te voorkomen, en maandelijkse kalibratiecontroles van sensoren en mechanische geleiders. De smeringsintervallen hangen af van het specifieke machinedesign en de bedrijfssnelheid, meestal met een frequentie van maandelijks tot driemaandelijks. De papieren dekselmachine moet preventief onderhoud ondergaan tijdens geplande lijnstoppen; vervanging van slijtageonderdelen zoals greperstukken, bekergeleiders en sensorlenzen vindt plaats op basis van productie-uren of gegevens over defectentrends.
Inhoudsopgave
- Technische interfacepunten tussen papieren dekselmachine en bekerproductieapparatuur
- Elektrische en bedieningssysteemintegratie
- Materiaalstroom en optimalisatiestrategieën
-
Veelgestelde vragen
- Welke elektrische aansluitingen vereist een papieren dekselmachine in een bekerproductielijn?
- Hoe past een papieren dekselmachine zich aan verschillende bekerformaten en -maten aan?
- Welk onderhoudsplan zorgt ervoor dat een papieren dekselmachine optimaal blijft functioneren binnen een bekerproductielijn?