
 EN



Интегрирање машина за папирне поклопе У постојећу линију опреме за производњу чаша потребно је стратешко планирање, техничко усклађивање и оперативно разумевање. Модерне производње чаша зависи од беспрекорног координирања између више станица, а машина за папирни поклоп служи као критична тачка за прелазак која прелазује формирање чаша, контролу квалитета и завршне фазе паковања. Када се правилно примењује, машина за папирни поклоп повећава проток, смањује ручни рад и осигурава доследан квалитет производа током читаве производње.
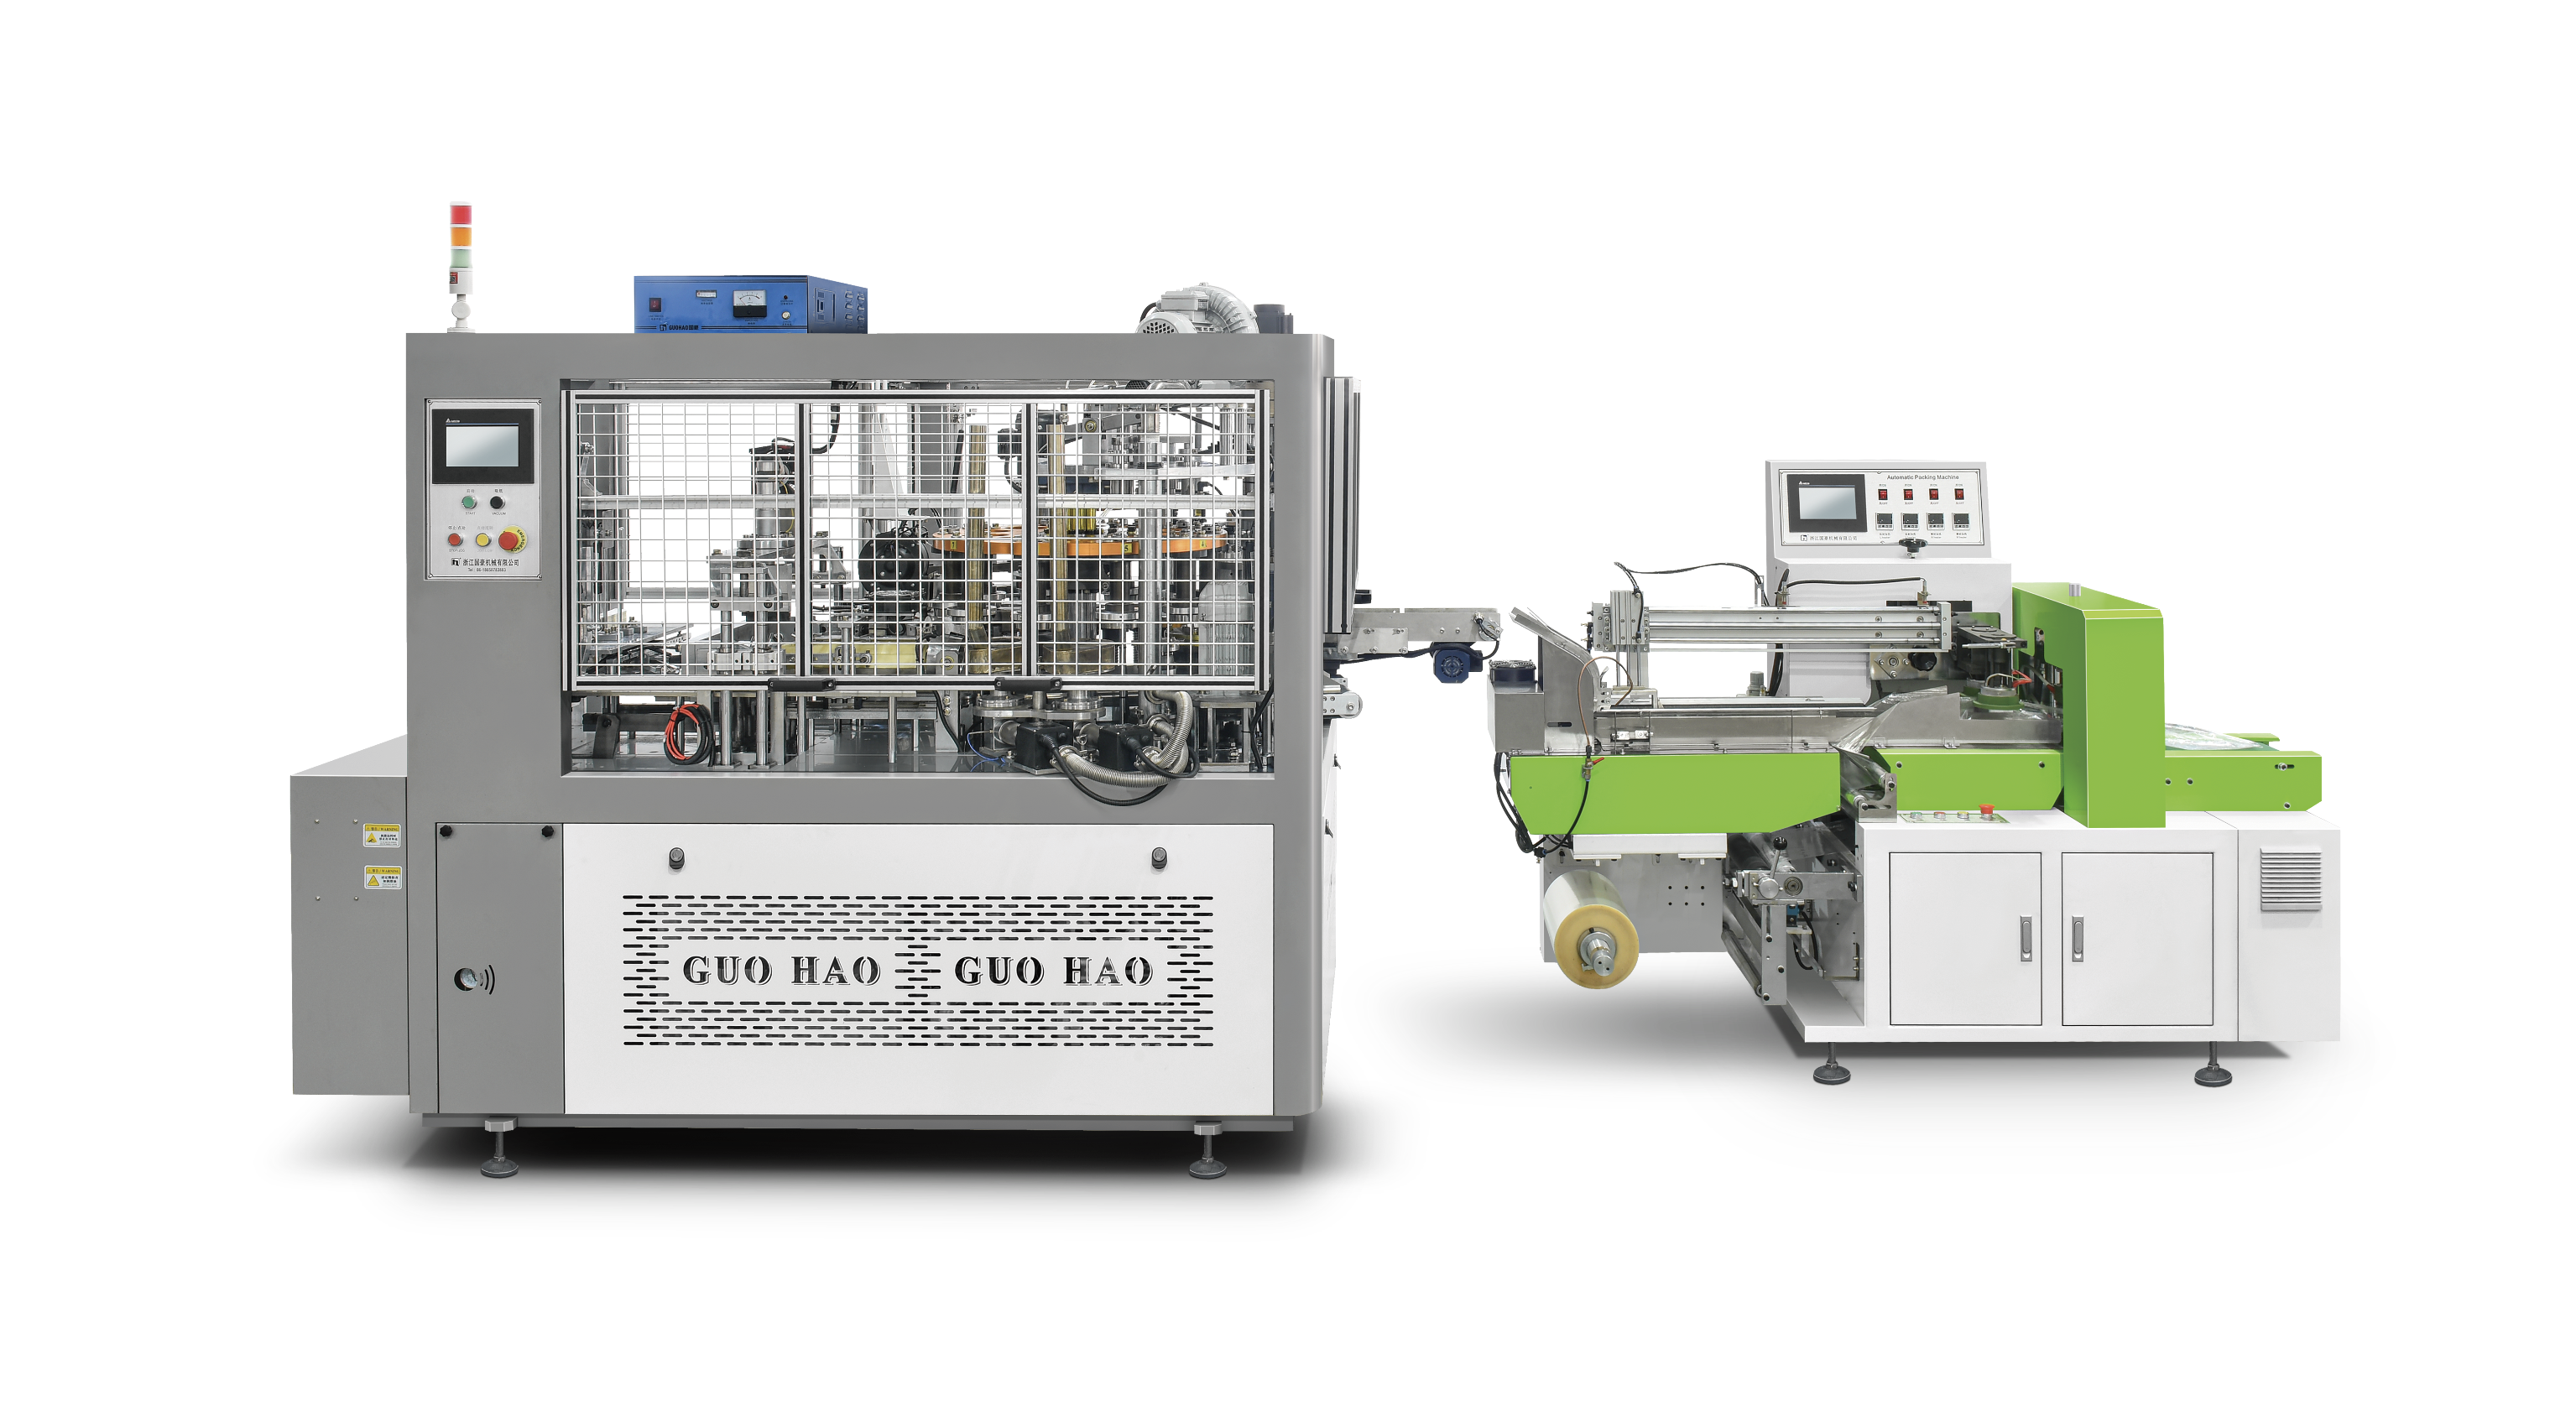
Разумевање како се машина за папирне поклопе повезује са обликом чаша горе, слојењем доле и конвејерским системима је од суштинског значаја за максимизацију продуктивности и минимизацију времена одстајања. Интеграциони процес укључује дизајн механичког интерфејса, електричну синхронизацију, оптимизацију протока материјала и обуку оператера. Овај свеобухватни водич истражује техничке и оперативне аспекте интеграције машине за папирне поклопе у конфигурацију опреме за производњу чаша, укључујући интерфејс тачке, захтеве синхронизације и најбоље праксе за поуздани рад.
Техничке интерфејс тачке између машине за папирну поклопцу и опреме за производњу чаша
Механичко усклађивање и позиционирање
Машина за папирни поклоп мора се прецизно услиједити са улазним струјама чаше како би се осигурало доследно постављање поклопца. Машина за папирни поклоп обично прима чаше од опреме за лијечење горе или термоформирање кроз механизме преноса као што су конвејвери, руке за узимање и постављање или табеле за индексирање. Правилна механичка интерфејс поставка захтева тачну калибрацију висине, бочно позиционирање и синхронизацију времена. Пријемна станица машине за папирни поклоп треба да буде на истој хоризонталној равни као механизам преноса чаше како би се спречило заглавање, преклопање чаше или неправилно усклађивање које би могло оштетити производе или створити дефекте квалитета.
Већина модерних фабрика за производњу чаша користи модуларне оквире опреме које омогућавају флексибилно размачење и подешавање висине. Када инсталирају машину са папирним капијем, техничари мере постојеће димензије чаше, проверавају стабилност контејнера током транзита и конфигуришу улазне водиче машине са папирним капијем да одговарају дијаметру и дубини чаше. Механизам за подавање машине за папирни поклопник мора да прихвата варијације оријентације чаше и одржава конзистентно размачење чаше како би се спречило преклапање или празнине које нарушавају процес наношења поклопца.
Координација конвејерског система
Машина за папирни поклоп се интегрише у већу мрежу конвејера која креће шоље кроз више станица за обраду. Машина за папирни поклоп правилно дизајнирана ради на синхронизованим брзинама које одговарају производњи чаша горе и опреми за складиштење доле. Променљиви брзини на машине за папирни поклоп дозвољавају оператерима да прилагоде проток без заустављања целе линије, стварајући буферски капацитет између станица и смањујући уплитна угла. Прелазни сектори између опреме користе вођске шине, преносе који се покрећу сензорима и амортизационе елементе како би заштитили контејнере током кретања.
Интеграција конвејера такође укључује управљање оријентацијом шоље и размаком док се контејнери крећу кроз машину за папирни поклоп. Неке врсте чаша захтевају одређене угле уласка или обрасце размакавања како би се осигурало поуздано одабирање и постављање поклопака. Улазни конвејерски део машине за папирни поклоп мора комуницирати са опремом горе кроз сензорске повратне петље које одржавају конзистентан проток чаше и спречавају резервне резервне копије које би могле изазвати аларме система или приморати ванредне искључења.
Интеграција електричних и контролних система
ПЛЦ и сензор синхронизација
Модерна опрема за производњу чаша ослања се на програмиране логичке контролере (ПЛЦ) за координисање времена између одвојених машина. Машина са папиром се интегрише у ову контролну архитектуру путем комбинације електричних сигнала, сензорских улаза и комуникационих протокола. Сензори постављени у кључним тачкама у машини за папирни поклоп, откривају присуство чаше, потврђују успешно постављање поклопца и прате стање машине. Ови сигнали се враћају централном ПЛЦ-у, који координише операције машине за папирни поклоп и опрему за формирање чаша и складиштење или паковање.
Машина за папирни поклоп прима сигнале за покретање и заустављање од ПЛЦ-а на основу доступности шоље и спремности контејнера. Напређене објекте користе индустријске Етернет протоколе као што су Етернет / ИП или Профинет како би омогућили комуникацију у реалном времену између машине за папирни поклоп и других компоненти линије. Овај мрежни приступ омогућава оператерима да надгледају целу производњу са једног интерфејса, брже решавају проблеме са опремом и прикупљају производне податке за осигурање квалитета и анализу ефикасности.
Увеђење безбедносне блокирања
Безбедност представља врхунац забринутости у окружењу за производњу чаша где високобрза опрема ствара тачке за зачињење и ротирајуће компоненте. Машина са папирним поклопачем мора бити интегрисана са безбедносним системом за закључавање објекта како би се спречила повреда оператера и заштитила опрема од оштећења. Сензори покрета око машине са папирним поклопачем покрећу аутоматско искључивање када се радници приближе опасним зонама, а дугме за хитно заустављање постављене широм линије омогућавају брзо искључивање струје у случају појаве опасности. Контролни систем машине за папирни поклопник мора комуницирати са осталом опремом како би се осигурало координирано заустављање које спречава заглављење чаша или повлачење материјала.
Интерлокови такође штите од операције изван спецификације, као што је покретање машине за папирни поклоп без одговарајуће залихе поклопца или покушај обраде оштећених шоља. Каметерије за оптерећење и сензори притиска интегрисани у машину за папирни поклоп и детекцију аномалних услова и покреће упозорења или аутоматске заустављања машине пре него што дефектни производи стигну до фазе паковања. Ова заштитна архитектура захтева да машина за папирни поклоп за размену сигнала статуса са централним системом за контролу и да реагује на команде уређаја за надзор безбедности.
Стратегије проток материјала и оптимизације
Управа за стопу хране за касу и снабдевање поклопацима
Оптимизација протока материјала кроз машину за папирне поклопаче зависи од балансирања стопа улаза чаше, брзине наношења поклопаца и капацитета за обраду дотока. Пропускни капацитет машине за папирни поклоп треба да мало прелази производњу чаша горе по поток како би се одржао стабилан проток без присиљавања засиљавања које смањује укупну ефикасност линије. Мониторинг буферских зона чаше пре и после машине за папирни поклоп, омогућава оператерима да идентификују неравнотежу проток који би могао указивати на механичке проблеме, неуспјехе сензора или одлазак синхронизације између фаза опреме.
Правилно интегрисана машина за папирни поклоп за чување одржава конзистентно снабдевање поклопцима путем аутоматизованих хопер, система магазина или механизма за нахрање рула у зависности од формата поклопца и производне мере. Сензори за снабдевање на машини за папирне поклопаче упозоравају операторе када се инвентар поклопаца приближи минималним праговима, изазивајући благовремено поновно снабдевање пре него што се деси прекид производње. Неке објекте конфигуришу конструкције машина са папиром са двојним маџажем који омогућавају непрекидан прелаз између типова поклопа без заустављања линије, омогућавајући брзу промену за различите производе за шоље или сезонске варијације.
Транзиционе буферске зоне
Буферске зоне постављене непосредно пре и после машине за папирни поклоп служи критичне функције у стабилизовању производње. Ове промењене просторе складиштења прилагођавају привремене дисбалансе између стопа формирања чаша и брзине складиштења доле, смањујући оптерећење на машине за папирни поклоп и продужујући трајање живота компоненти. Добро дизајнирана буфер зона за машину за папирни поклоп обично садржи довољно чаша за премоштавање кратких заустављања или интервенција одржавања без каскадних прекида линије.
Машина за папирни поклоп користи се од постепеног убрзавања чаше док контејнери улазе и излазе из његове активне зоне. Растојање у капи се постепено прилагођава кроз улазни део машине за папирни поклоп, омогућавајући глатко држење поклопца без искривљења капи или пропуштеног постављања. Слично томе, нежно успоравање када чаше изађу из машине за папирни поклоп пречекање и осигурава стабилан прелаз на конвејтере доле по поток или опрему за складиштење, одржавајући квалитет производа и смањујући потребе за интервенцијом оператера.
Често постављене питања
Које електричне везе машина за папирне поклопаче захтева на производњој линији за чаше?
Машина са папирним поклопачем обично захтева трофазно или једнофазно напајање у зависности од величине мотора, улаза контролног сигнала из главног ПЛЦ-а, комуникационих кабела сензора и интеграције аваријског прекида. Већина модерних инсталација машина за папирне поклопаче користе 24В ЦЦ контролне сигнале за сигурније функционисање сензора и брже време одговора. Машина са папиром треба да се повеже преко специјалног прекидача и контролера мотора за меко покретање како би се спречили широви напона који би могли пореметити другу опрему или оштетити компоненте.
Како се машина за папирни поклоп прилагођава различитим величинама и форматима чаша?
Флексибилна машина за папирни поклоп може да прилагоди више геометрија чаша кроз подесиве водиче чаша, мењајуће плоче за држење и програмиране позиције постављања поклопца. У референцијским картицама оператера или у дигиталним упутствима за поставку се одређују исправна подешавања и калибрације сензора за сваки тип чаше. Механичке компоненте машине за папирни поклопци обично захтевају 15 до 45 минута времена поставке током промене производа, а неке објекте одржавају унапред конфигуриране алатне комплети за најчешће величине шоља како би се смањило време простора између производних серија.
Који распоред одржавања чини да машина за папирни поклоп оптимално функционише у оквиру линије за капију?
Машина са папиром за капот захтева да се свакодневно визуелно прегледају остаци, недељно чишће површине које су у контакту са чашом како би се спречило наглог скупљање и месечна калибрацијска проверка сензора и механичких водича. Интервали смазања зависе од специфичне конструкције машине и брзине рада, обично у распону од месечне до кварталне фреквенције. Машина за папирни поклоп треба да се подвргне превентивном одржавању током планираних прекида линије, са заменом делова знојања као што су перде за заграб, водичи за чаше и сензорске сочиве планирани на основу производних сати или података о трендовима дефеката.