
 EN



I dagens snabbt växande livsmedelservice- och förpackningsbransch har efterfrågan på pappersskålar aldrig varit större. Fabriker som vill öka sin produktion behöver utrustning som kan möta krävande produktionskrav utan att offra konsekvens eller materialutnyttjning. En högpresterande pappersskåls maskin definieras inte längre enbart av att den formar pappersskålar — den definieras av en exakt kombination av tekniska specifikationer som avgör om den verkligen är lämplig för industriella fabriksdrift.
Att förstå vad som gör att en papperskoppmaskin presterar bättre än en annan kräver att man går längre än marknadsföringsspråket och istället undersöker de faktiska tekniska referensvärdena som är avgörande på fabriksgolvet. Från hastighetsbeteckningar och formningsnoggrannhet till styrsystem och materialkompatibilitet spelar varje specifikation en direkt roll för en fabriks produktionskapacitet, driftkostnader och produktkvalitet. Den här artikeln undersöker de grundläggande specifikationerna som definierar en verkligt högpresterande papperskoppmaskin för fabriksmiljöer.
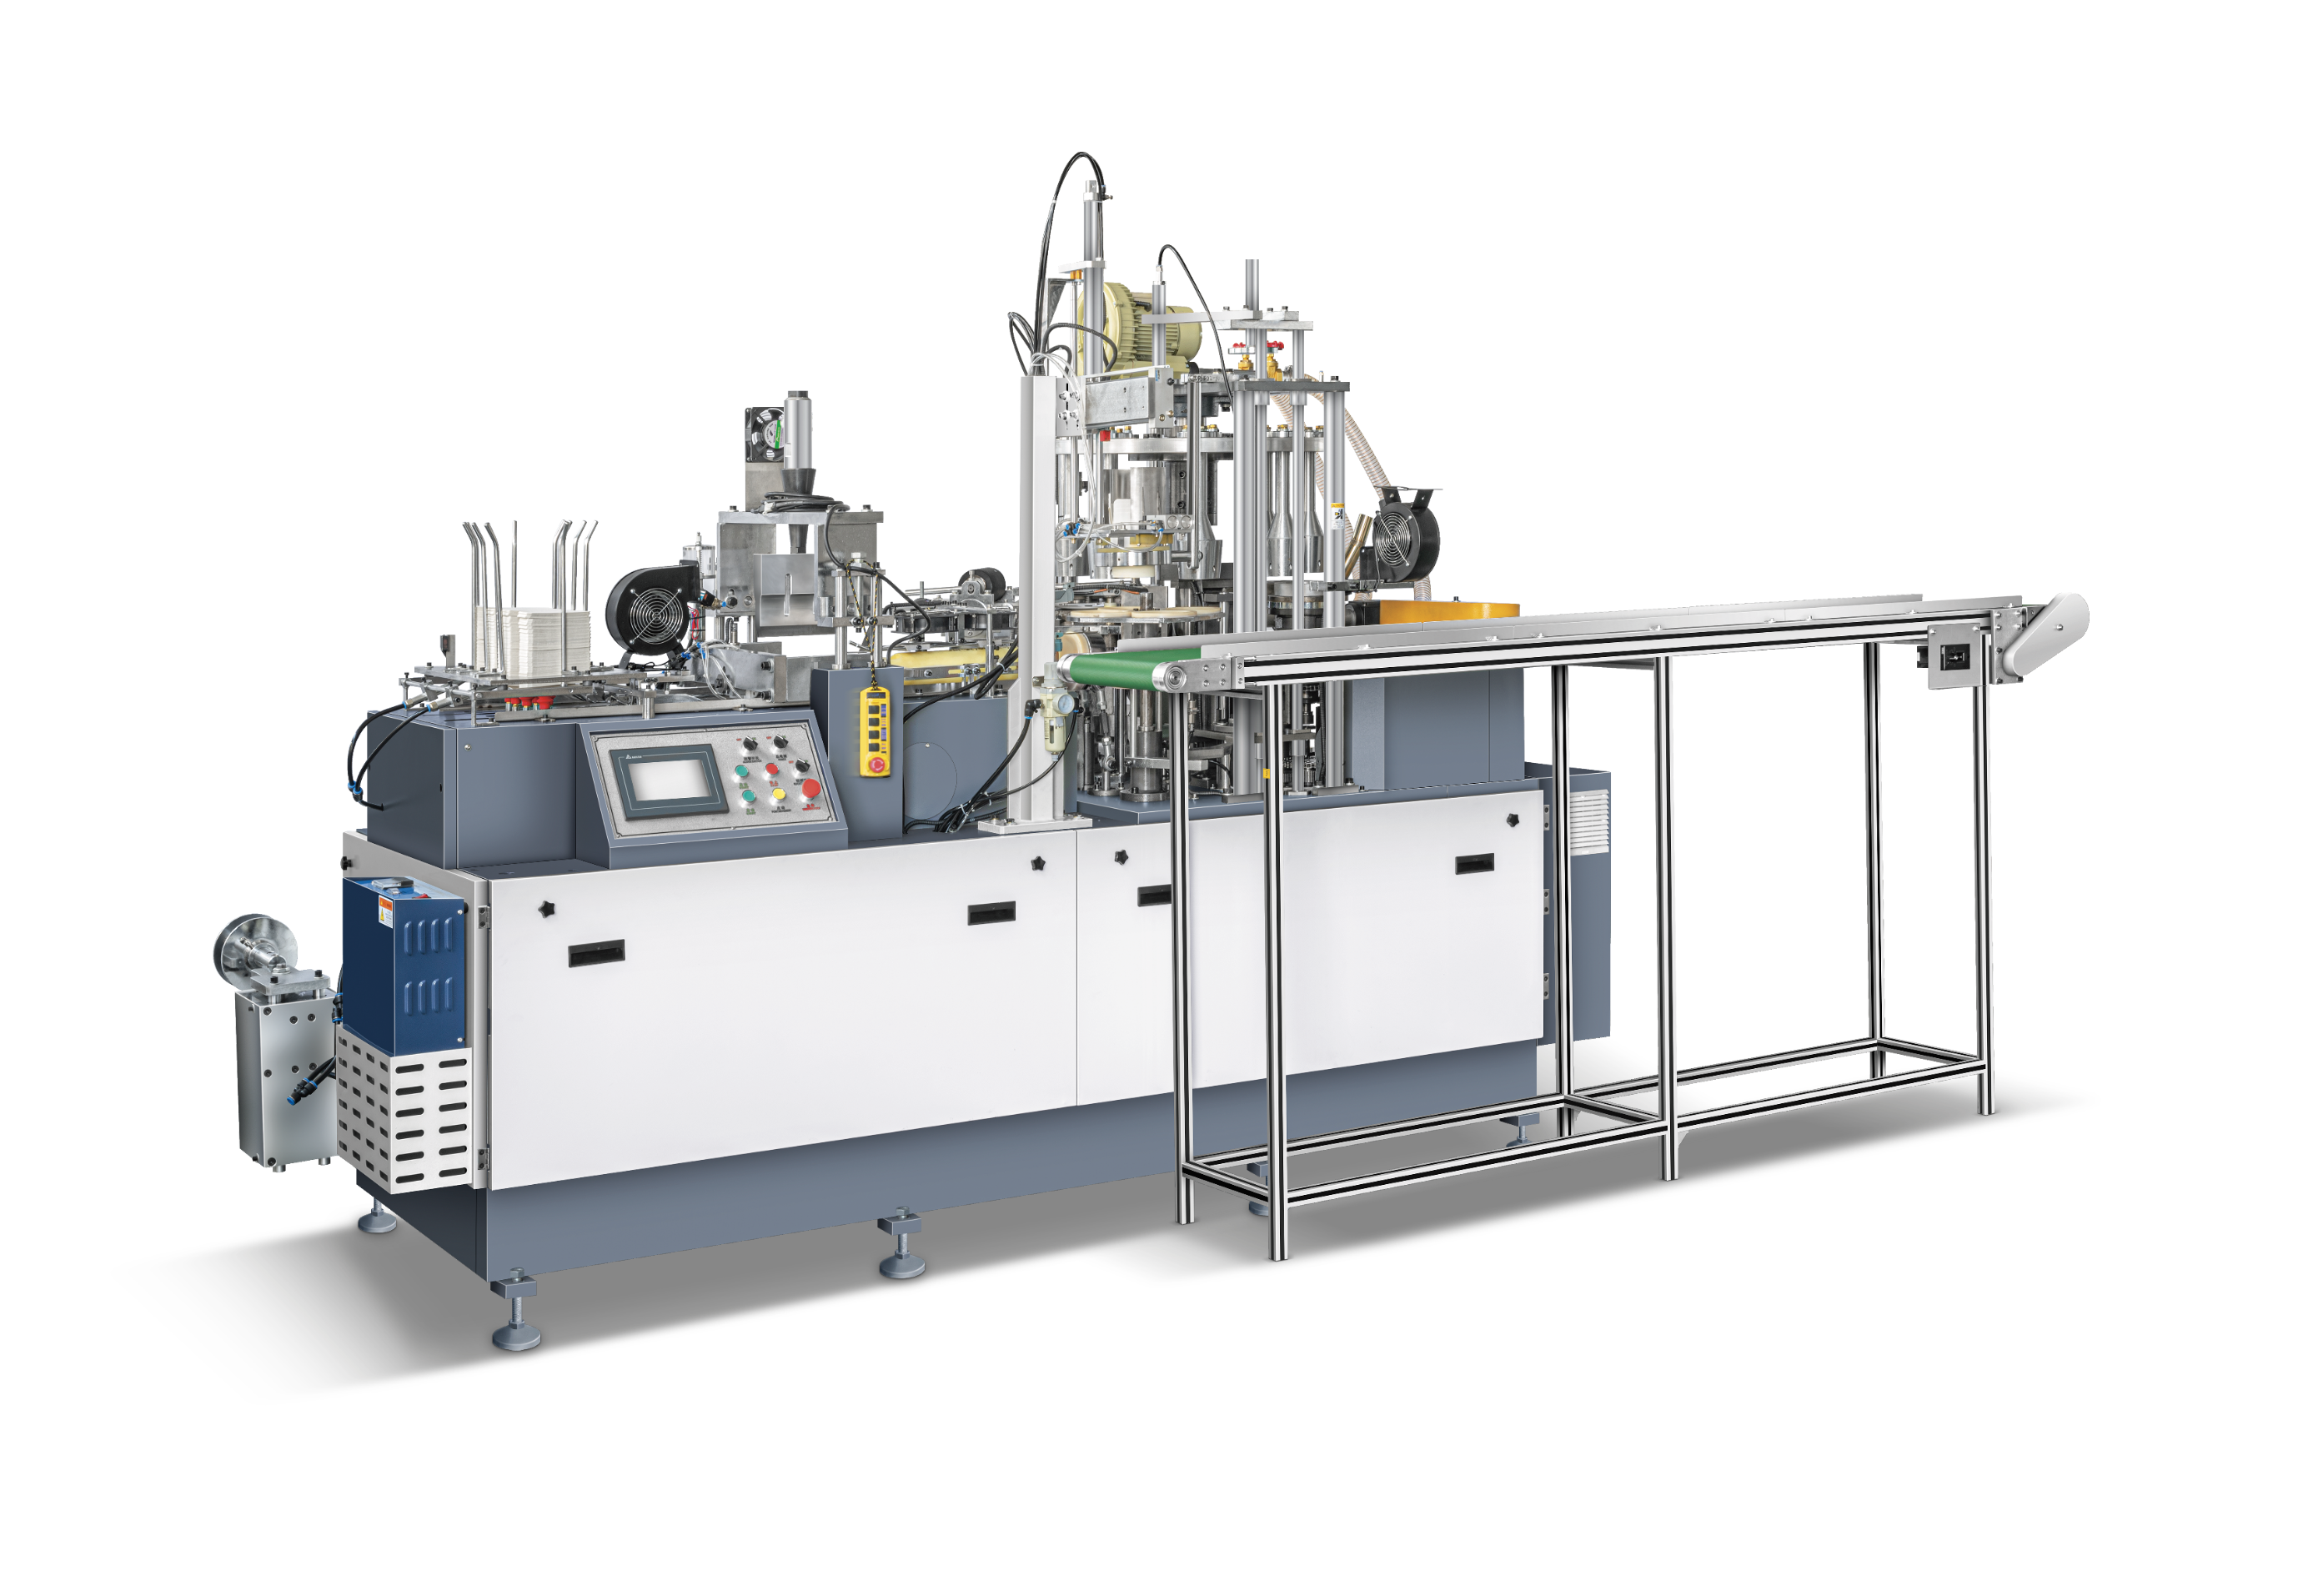
Produktionshastighet och produktionskapacitet
Hastighetsbeteckningar som en primär prestandaindikator
Produktionshastighet är en av de första och mest kritiska specifikationerna som köpare utvärderar när de bedömer en papperskoppmaskin för fabriksanvändning. Hastigheten mäts vanligtvis i antal stycken per minut (PPM) eller antal stycken per timme (PPH), och för att en maskin ska anses ha hög prestanda i ett industriellt sammanhang måste den leverera konsekvent output vid hastigheter som motiverar kapitalinvesteringen. En papperskoppmaskin med mellanhög till hög hastighet kommer vanligtvis att arbeta inom intervallet 45–80 stycken per minut, beroende på kopps storlek och väggtjocklek.
Dock ger endast den angivna hastigheten inte en fullständig bild. Likaså viktigt är maskinens förmåga att bibehålla denna hastighet kontinuerligt under längre produktionsperioder utan stopp, blockeringar eller minskad kvalitet. En papperskoppmaskin som endast nått topphastigheten ibland ger liten verklig nytta för en fabriks produktionsplanering. Höga prestanda definieras därför inte bara av maximal hastighet, utan av stabil, upprätthållen hastighet under en produktionscykel på 8–16 timmar.
Fabriker bör också undersöka hur hastigheten förändras vid byte mellan olika skålstorlekar eller materialtjocklekar. Maskiner som kräver långa omkalibreringsperioder eller betydande hastighetsminskningar under produktomställning minskar den totala linjeffektiviteten. En välkonstruerad pappersskålmaskin bör kunna bibehålla en produktion nära den angivna effekten även när den anpassas till rimliga variationer i arbetsuppgifter.
Cykelffektivitet och drifttidsmått
Utöver råhastighet måste fabrikschefer ta hänsyn till cykelffektivitet – dvs. förhållandet mellan produktiv drifttid och total schemalagd tid. En högpresterande pappersskålmaskin måste ha en hög mekanisk drifttid, vanligtvis över 95 % under en standardproduktionsskift. Detta kräver robusta mekaniska komponenter, exakta toleranser samt ett välkonstruerat fördelning- och formningssystem som minimerar materialspill och avbrott.
Effektiv cykelförbrukning beror också på hur snabbt maskinen återhämtar sig från mindre stopp eller pappersklistringar. Maskiner med intelligent automatisk identifiering och självkorrigering kan återuppta produktionen inom sekunder istället för att kräva manuell ingripande av operatören, vilket avsevärt förbättrar den verkliga produktionen per skift. För fabriker som kör flera skift innebär även en liten förbättring av driftstiden direkt tusentals ytterligare enheter producerade per vecka.
Formningsprecision och kvalitetskrav för produkten
Målnoggrannhet vid kantformning och bottenförsegling
En papperskålsmaskin måste producera kålar med konsekvent dimensionell noggrannhet för varje enskild enhet. Detta inkluderar kålens öppningsdiameter, kroppens djup, rullade kanten integritet samt bottenförseglingens kvalitet. I industriell produktion kan även små dimensionella avvikelser orsaka problem i efterföljande processer – dåligt förseglade bottenytor leder till läckage, och ojämna kanter påverkar staplingsbarheten och konsumenternas uppfattning.
Specifikationer för en högpresterande papperskålsmaskin bör tydligt definiera toleranser. För kantdiametern förväntas toleranser på ±0,3 mm eller strängare i premium industriell utrustning. Bottenstruktureringen (knurling) och värmeförseglingssystemen måste applicera jämn tryck- och temperaturfördelning över hela förseglingszonen för att säkerställa en vattentät fog utan att överkomprimera materialet och därmed försvaga kålens struktur.
Fabriker som tillverkar skålar för varma matapplikationer ställer särskilt strikta krav, eftersom termisk expansion under användning kan belasta dåligt bildade förseglingar. En högpresterande pappersskålsmaskin måste vara konstruerad för att forma skålbottnar och randar som förblir strukturellt stabila vid de temperaturer som förekommer vid användning för soppa, nudlar och heta drycker.
Konsistens under långa produktionslöp
Måttkonsekvensen måste bibehållas inte bara inom en enda batch utan även över tusentals påföljande produktionscykler. Detta kräver att pappersskålsmaskinen bibehåller stabila dies-temperaturer, konsekventa mekaniska slaglängder och pålitlig pappersspänning under hela en produktionskörning. Varje avvikelse i dessa parametrar över tid leder till gradvis kvalitetsförslämning, vilket ofta inte upptäcks förrän en kvalitetsgranskning avslöjar omfattande fel.
Avancerade modeller av papperskoppmaskiner integrerar slutna reglersystem som övervakar formningsparametrar i realtid och gör mikrojusteringar för att upprätthålla målspecifikationerna utan att stanna produktionslinjen. Denna nivå av teknisk sofistikering är en tydlig skillnad mellan grundläggande kommersiella modeller och verkliga fabriksklassens högpresterande utrustning.
Materialkompatibilitet och formningsområde
Kompatibilitet med pappersvikt och beläggning
En högpresterande papperskoppmaskin måste kunna hantera ett brett spektrum av råmaterialspecifikationer. Maskiner av industriell klass förväntas kunna bearbeta papper med enkel-PE-beläggning, dubbel-PE-beläggning samt PLA-beläggning, med basisvikt som vanligtvis ligger mellan 180 g/m² och 350 g/m². Möjligheten att arbeta med biologiskt nedbrytbara och komposterbarta beläggningsmaterial har blivit allt viktigare, eftersom regleringsmiljön driver tillverkare mot hållbara förpackningslösningar.
Maskiner med justerbara förvärmningszoner och programmerbara temperaturprofiler kan hantera flera olika beläggningsarter utan att kräva hårdvaruändringar mellan körningar. Denna flexibilitet minskar verktygskostnaderna och gör det möjligt for fabriker att snabbt anpassa sig till kunders krav på olika materialspecifikationer med samma papperskuls-maskinplattform. Den förenklar även lagerhanteringen genom att en enda maskin kan användas för flera produktlinjer.
Materialkompatibilitet omfattar också hur maskinen hanterar variationer i pappersfukthalt och rullens enhetlighet. Avancerade papperskuls-maskinkonstruktioner inkluderar spännkontrollsystem och fuktbeständiga matningssystem för att säkerställa stabil drift även när inkommande materialkvalitet varierar inom godkända gränser.
Formstorleksområde och möjlighet att byta produkt
Industriella fabriker tillverkar ofta skålar i flera storlekskategorier – från små 8-unce-sopp-skålar till stora 32-unce-nudelskålar. En pappersskålsmaskin som definieras som högpresterande måste erbjuda ett meningsfullt variationsområde av produktsstorlekar och en praktisk omställningsprocess. Typiska industriella maskiner kan hantera skåldiametrar från cirka 90 mm till 220 mm och höjder från 40 mm till 120 mm, beroende på vilken formuppsättning som är monterad.
Den avgörande specifikationen här är omställningstiden. Om det tar mer än 30–45 minuter att byta ut formar och kalibrera om pappersskålsmaskinen begränsar detta fabrikens förmåga att effektivt driva flera SKU:er. Högpresterande konstruktioner minimerar omställningstiden genom standardiserade monteringsgränssnitt för formar, förprogrammerade parameteruppsättningar som lagras i styrsystemet och tydligt markerade justeringspunkter som minskar risken för operatörsfel vid installation.
Styrsystem, automatisering och operatörsgränssnitt
PLC-baserat styrsystem och parameterlagring
Moderna högpresterande maskinplattformar för papperskärl byggs kring programmerbara logikstyrningar (PLC) snarare än reläbaserade elektriska paneler. PLC-styrning erbjuder långt större precision, återproducibilitet och diagnostikförmåga än äldre styrarkitekturer. Operatörer kan lagra fullständiga produktionsförslag — inklusive temperaturprofiler, formtryck, cykeltider och matningshastighet — och återkalla dem omedelbart när de återgår till en tidigare tillverkad produkt.
Möjligheten att lagra och återkalla produktionsparametrar eliminerar den variabilitet som introduceras genom manuell justering från skift till skift eller operatör till operatör. För fabriker som kör flera skift med olika personalgrupper kan denna funktion ensam avsevärt minska utsläppsraterna och antalet avvisade produkter. En maskin för papperskärl som kräver ny manuell kalibrering vid varje start introducerar onödig risk i produktionsprocessen.
PLC-system även stödjer fjärrövervakning och dataloggning, vilket blir allt viktigare för fabriker som arbetar enligt ISO:s kvalitetsledningssystem. Möjligheten att samla in produktionsdata per skift, spåra maskinens prestandamått och generera efterlevnadsdokument lägger till verkligt värde utöver den mekaniska formningsfunktionen i själva papperskoppmaskinen.
Touchscreengränssnitt och felanalys
En högpresterande papperskoppmaskin bör vara utrustad med ett intuitivt touchscreen-människa-maskin-gränssnitt (HMI) som gör det möjligt for operatörer att övervaka alla kritiska parametrar i realtid. Skärmen bör tydligt visa aktuell hastighet, formningstemperatur, räknardata samt eventuella aktiva larm eller felkoder, utan att operatören behöver konsultera en separat manual eller tolka kryptiska indikatorlampor.
Funktionen för felanalys är en betydande specifikationsdifferentierare. Maskiner som identifierar den exakta platsen och arten av ett fel – till exempel ett papperskard i matningsenheten, en temperaturavvikelse i förseglingszonen eller ett fel i formens position – möjliggör snabbare felsökning och kortare driftstopp. För fabriker med hög volym motsvarar varje extra minut driftstopp på en papperskoppmaskin en mätbar produktionsförlust.
Byggnadskvalitet, säkerhet och underhållsdesign
Ramkonstruktion och komponenters hållbarhet
Den fysiska konstruktionen av en papperskålsmaskin avslöjar mycket om dess avsedda prestandanivå. Industriella maskiner med hög prestanda är utrustade med tunga, svetsade stålramar som absorberar vibrationer och mekanisk påverkan vid kontinuerlig drift i hög hastighet utan att böja sig eller tröttna med tiden. Lätta eller dåligt förstärkta ramar leder till gradvis feljustering av kritiska formningskomponenter, vilket resulterar i ökande kvalitetsproblem ju äldre maskinen blir.
Viktiga mekaniska komponenter — inklusive huvudnockaxeln, formningsdies, rullningsstationen och pappersmatningsrullarna — bör tillverkas av härdad legerad stål eller rostfritt stål där det finns kontakt med livsmedel. Ytbehandlingar såsom kromplätering eller nitridering på slitageytor förlänger komponenternas livslängd avsevärt och minskar frekvensen av utbyten av reservdelar. Fabriker som bedömer en papperskoppmaskin bör begära detaljerade specifikationer om materialklasserna som används för de primära mekaniska komponenterna, inte bara för ramen.
Underhållstilgång och servicearkitektur
En papperskålsmaskin som är svår att underhålla skapar dolda driftkostnader som ackumuleras under dess livstid. Högpresterande fabriksklassmaskiner är utformade med underhållsåtkomst som en avsiktlig ingenjörsaspekt. Inspektionspaneler bör vara tydligt placerade, lätt att ta bort och tillräckligt stora för att möjliggöra visuell åtkomst till alla smörjningspunkter, drivkomponenter och justeringsmekanismer utan att maskinen behöver demonteras.
Smörjsystem på högpresterande modeller av papperskålsmaskiner inkluderar ofta centraliserade fettmunnstycksgrupper eller automatiserade smörjkretsar som minskar tiden för rutinunderhåll och säkerställer konsekvent smörjning även vid höghastighetsdrift. Elektriska paneler bör vara tydligt märkta och logiskt ordnade så att fälttekniker kan spåra kretsar effektivt utan omfattande dokumentation.
Säkerhetsspecifikationer är lika viktiga, särskilt i fabriksmiljöer som omfattas av arbetsmiljöbestämmelser. Maskinen för tillverkning av pappersbägare bör uppfylla tillämpliga CE- eller motsvarande säkerhetsstandarder, med korrekt interlockade säkerhetsskydd på alla rörliga delar, nödstoppkretsar som är tillgängliga från flera positioner samt tydligt dokumenterade spärr- och märkningsrutiner (lockout/tagout) för underhållsarbete.
Vanliga frågor
Vilken produktionshastighet bör en fabriksklassad maskin för tillverkning av pappersbägare uppnå?
En fabriksklassad maskin för tillverkning av pappersbägare bör uppnå en varaktig produktionshastighet på minst 45 stycken per minut vid kontinuerlig drift, där högpresterande modeller kan nå 70–80 stycken per minut. Viktigare än topphastigheten är maskinens förmåga att bibehålla en stabil produktion under hela skiftet utan betydande kvalitetsavvikelser eller oplanerade stopp.
Vilka pappersmaterial är en högpresterande maskin för tillverkning av pappersbägare utformad för att hantera?
En högpresterande maskin för tillverkning av papperskärl är vanligtvis utformad för att hantera enkla och dubbla PE-beklädda pappersmaterial samt PLA-beklädda och andra bionedbrytbara beläggningsmaterial. Det kompatibla pappersviktsområdet sträcker sig i allmänhet från 180 g/m² till 350 g/m². Maskiner med programmerbara temperaturprofiler erbjuder den bredaste materialkompatibiliteten och gör det möjligt för fabriker att växla mellan olika typer av beläggning utan hårdvarumodifikationer.
Hur förbättrar PLC-styrning prestandan hos en maskin för tillverkning av papperskärl i fabriksmiljöer?
PLC-styrning gör det möjligt för en maskin för tillverkning av papperskärl att lagra fullständiga produktionsjobb-recept, vilket möjliggör omedelbar återhämtning av alla kritiska formningsparametrar, inklusive temperatur, tryck och tidsinställningar. Detta eliminerar variationer i manuell omkalibrering mellan skift och operatörer, minskar utslängningsgraden och stödjer datalogging för efterlevnad av krav på kvalitetsstyrning. PLC-system möjliggör också snabbare felsökning, vilket minskar driftstopp när problem uppstår under produktionen.
Vilka underhållsfunktioner skiljer en högpresterande papperskoppmaskin från en standardmodell?
Högpresterande modeller av papperskoppmaskiner är utrustade med centrala eller automatiserade smörjsystem, tydligt tillgängliga inspektionspaneler, slitagekomponenter i härdad legerad stål samt logiskt ordnade elektriska paneler. Dessa designval minskar tiden för rutinunderhåll, förlänger serviceintervallen och gör felsökning snabbare för fabrikstekniker. Maskiner som är konstruerade med underhållstillgänglighet som en designprioritet har en lägre total ägarkostnad under sin driftslivslängd jämfört med modeller där service kräver omfattande demontering.
Innehållsförteckning
- Produktionshastighet och produktionskapacitet
- Formningsprecision och kvalitetskrav för produkten
- Materialkompatibilitet och formningsområde
- Styrsystem, automatisering och operatörsgränssnitt
- Byggnadskvalitet, säkerhet och underhållsdesign
-
Vanliga frågor
- Vilken produktionshastighet bör en fabriksklassad maskin för tillverkning av pappersbägare uppnå?
- Vilka pappersmaterial är en högpresterande maskin för tillverkning av pappersbägare utformad för att hantera?
- Hur förbättrar PLC-styrning prestandan hos en maskin för tillverkning av papperskärl i fabriksmiljöer?
- Vilka underhållsfunktioner skiljer en högpresterande papperskoppmaskin från en standardmodell?