
 EN



今日、急速に成長しているフードサービスおよびパッケージング業界において、紙製ボウルの需要はかつてなく高まっています。生産規模を拡大しようとする工場では、一貫性や材料効率を損なうことなく、厳しい生産量要件を満たすことができる設備が必要とされています。高性能な 紙碗機 紙製ボウル成形機とは、単に紙製ボウルを成形できるという事実だけで定義されるものではなく、それが真に産業規模の工場運営に適合するかどうかを決定づける、精密なエンジニアリング仕様の組み合わせによって定義されるものです。
ある紙製ボウル製造機が他の機種よりも優れた性能を発揮する理由を理解するには、単なるマーケティング用語を超えて、工場現場で実際に重要となる技術的ベンチマークに注目する必要があります。生産速度や成形精度から制御システム、使用材料の互換性に至るまで、各仕様は工場の生産能力、運用コスト、および製品品質に直接影響を与えます。本稿では、工場環境向けに真に高性能な紙製ボウル製造機を定義する主要な仕様について検討します。
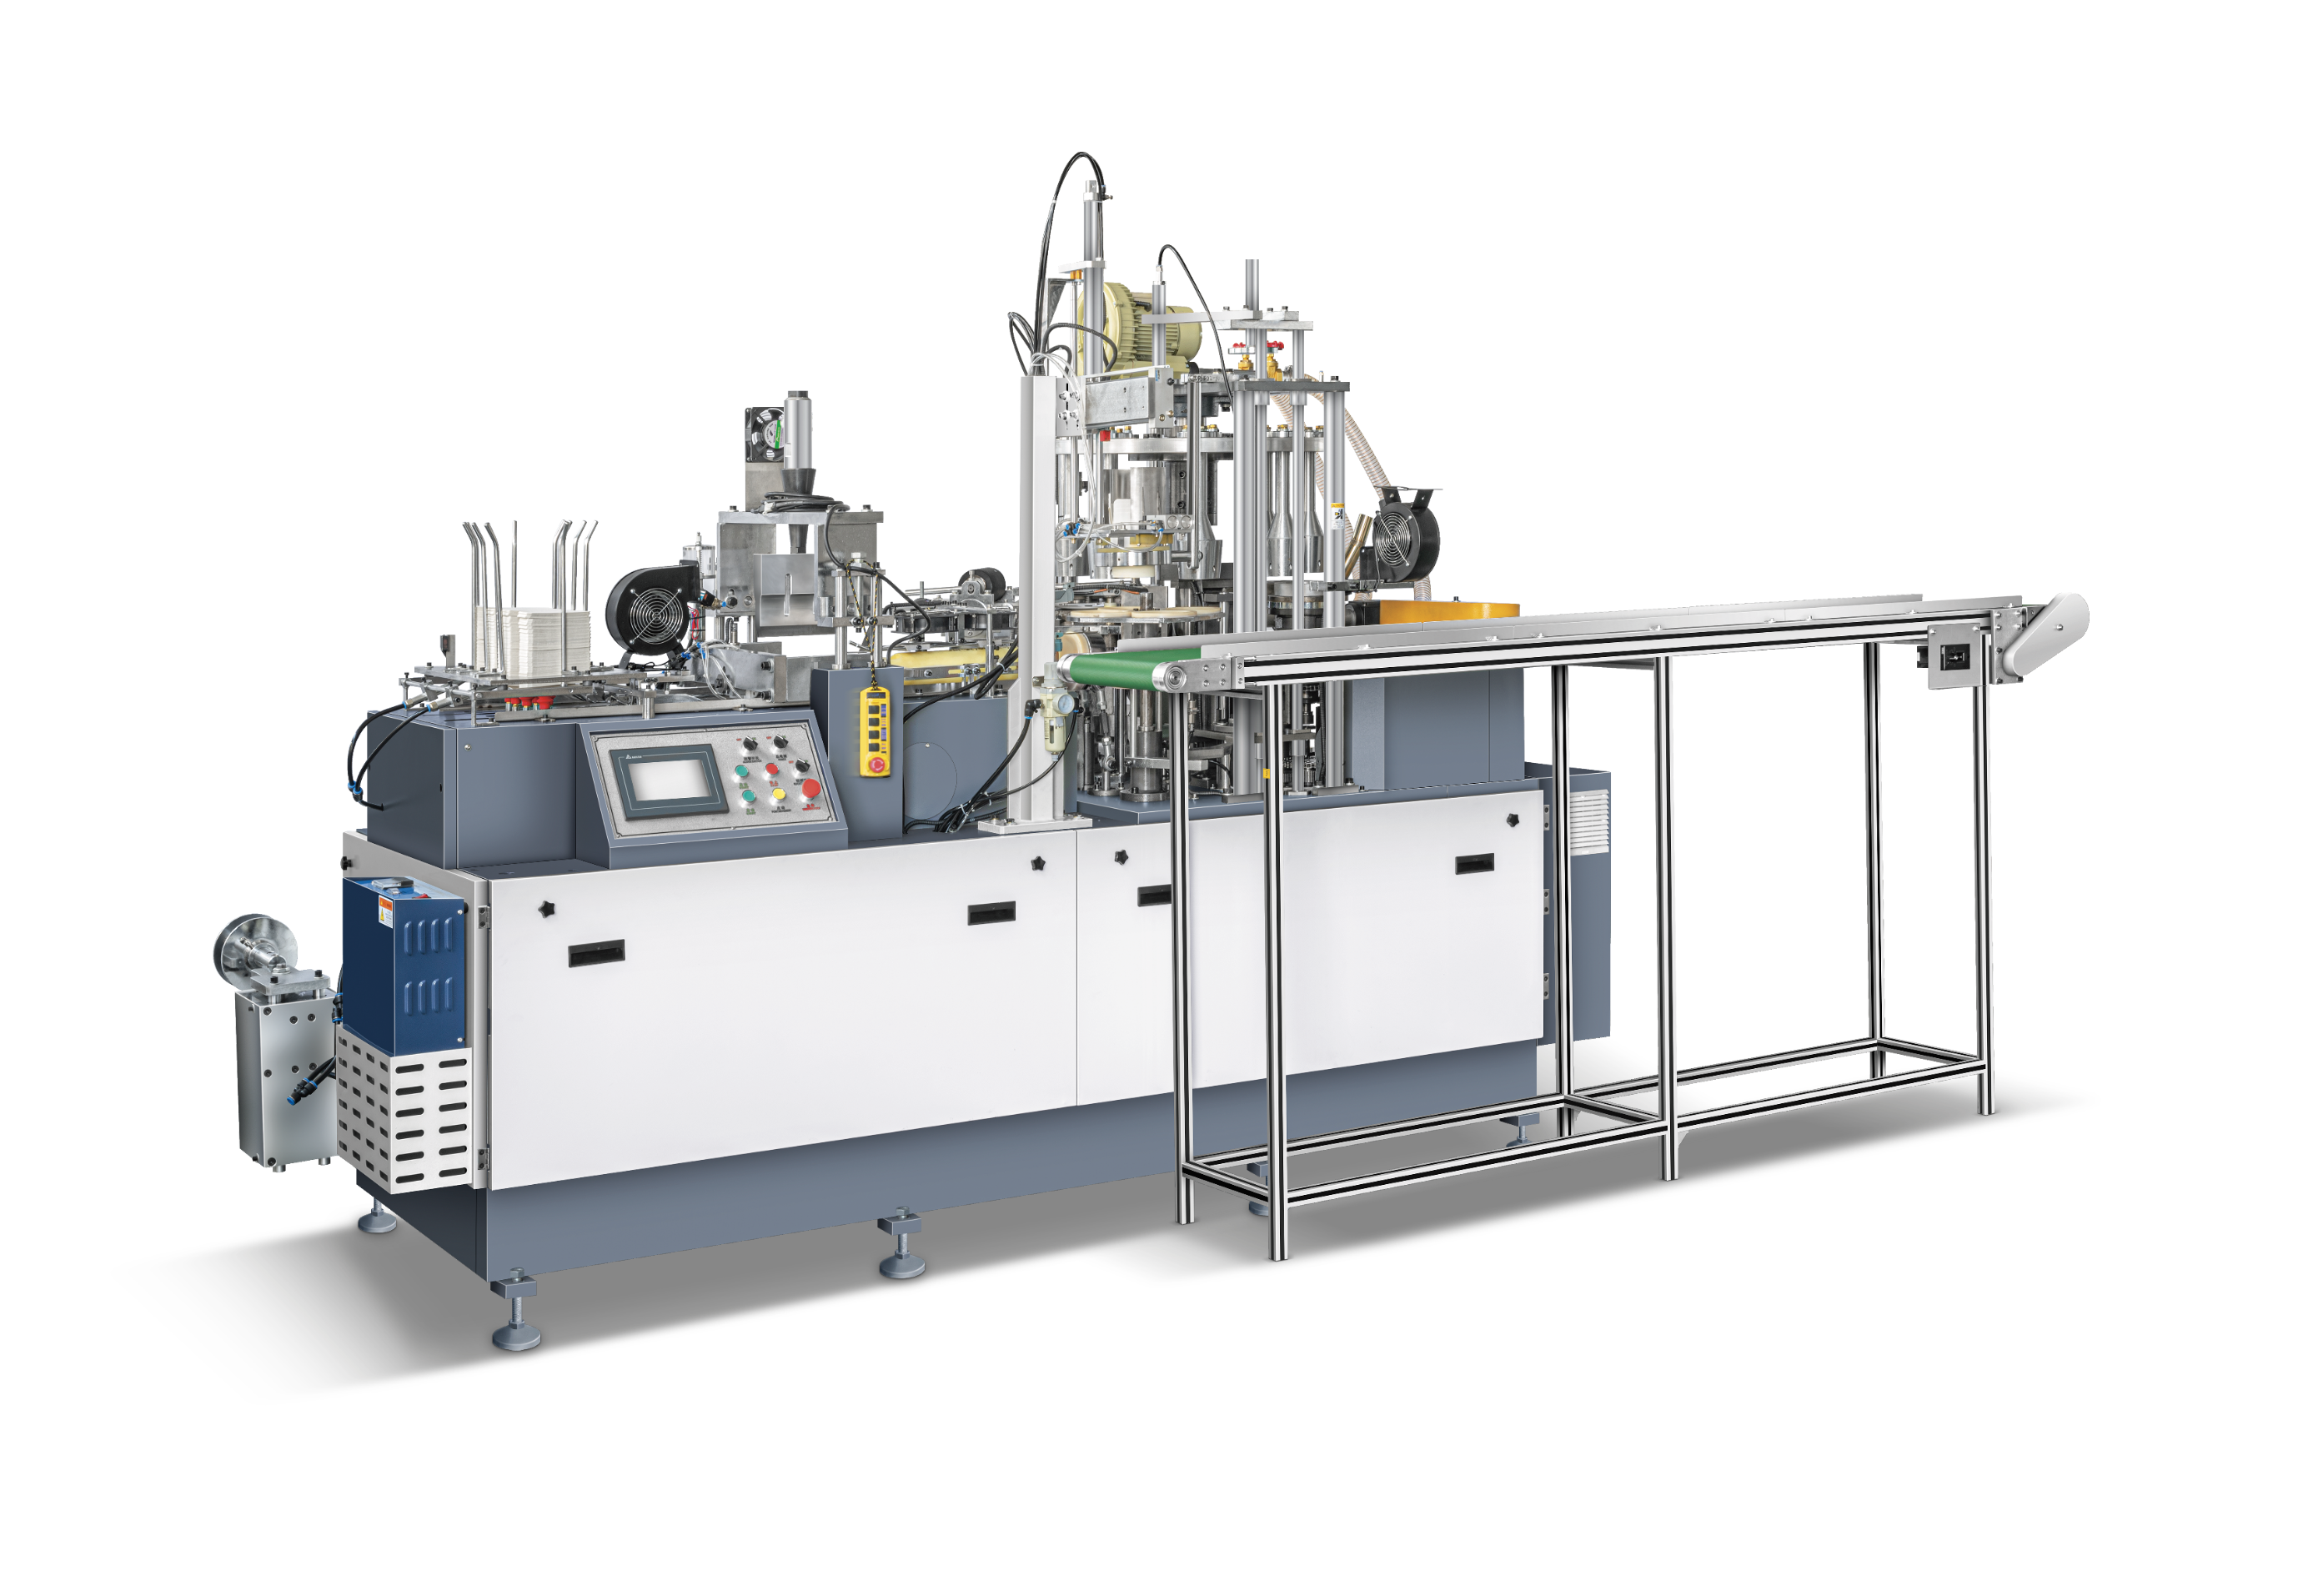
生産速度および出力能力
速度評価値を主要な性能指標として
生産速度は、工場向け紙製ボウル成形機を評価する際に、購入者が最初に検討する最も重要な仕様の一つです。速度は通常、分間生産個数(PPM)または時間あたり生産個数(PPH)で測定され、産業用の文脈において「高性能」と認められるには、設備投資を正当化できる十分な生産能力を継続的に発揮する必要があります。中~高速タイプの紙製ボウル成形機は、ボウルのサイズや壁厚に応じて、通常分間45~80個の範囲で運転します。
ただし、公称速度のみでは実態を十分に把握できません。同様に重要なのは、長時間の連続生産において、故障・詰まり・品質低下を引き起こさずに、その速度を継続的に維持できる能力です。ピーク速度を断続的にしか達成できない紙製ボウル成形機は、工場の生産計画にとって実質的な価値をほとんど提供しません。したがって、「高性能」とは、単に最大速度が高いことを意味するのではなく、8~16時間の生産サイクルにおいて安定して継続可能な速度を実現できることを指します。
工場では、ボウルのサイズや材料の厚さを変更した際の速度変化についても検討する必要があります。製品の切替時に長時間の再キャリブレーションを要したり、著しい速度低下が生じる機械は、ライン全体の効率を低下させます。優れた設計の紙製ボウル成形機は、仕様の変更(例えばボウルサイズや材料厚さの合理的な範囲内での変更)に対応しても、定格出力に近い性能を維持できる必要があります。
サイクル効率および稼働率指標
単なる最高速度だけでなく、工場管理者は「サイクル効率」——すなわち、計画運転時間に対する実際の有効稼働時間の比率——も考慮する必要があります。高性能な紙製ボウル成形機は、標準的な生産シフトにおいて通常95%を超える高い機械的稼働率を達成しなければなりません。これは、頑健な機械部品、高精度な公差管理、および材料ロスや工程中断を最小限に抑えるよう設計された給紙・成形システムを必要とします。
有効なサイクル効率は、機械が小規模な停止や紙詰まりからどの程度迅速に回復できるかにも左右されます。インテリジェントな自動検出および自己修正機能を備えた機械では、手動によるオペレーターの介入を要することなく数秒で生産を再開できます。これにより、実際のシフトあたりの生産量が大幅に向上します。複数シフトで稼働する工場においては、わずかな稼働率の向上でも、週あたり数千個もの追加生産単位に直結します。
成形精度および製品品質基準
リム成形および底部シールにおける寸法精度
紙製ボウル製造機は、すべての単一ユニットにおいて、寸法精度を一貫して確保してボウルを生産する必要があります。これには、ボウル開口部の直径、本体の深さ、ロールリム(縁)の完全性、および底部シールの品質が含まれます。産業用生産においては、わずかな寸法ばらつきであっても、後工程で問題を引き起こす可能性があります。つまり、不十分にシールされた底部は漏れを招き、不均一なリムは積み重ね性や消費者の印象に悪影響を及ぼします。
高性能紙製ボウル製造機の仕様では、公差を明確に定義する必要があります。リム直径については、高級産業用装置では±0.3mmまたはそれより厳しい公差が期待されます。底部のノッキング(凹凸加工)および熱シール機構は、シール領域全体にわたって均一な圧力および温度を印加し、素材を過度に圧縮してボウル構造を弱めることなく、完全な防水性を備えた接合部を確実に形成しなければなりません。
温かい食品用のボウルを製造する工場では、使用時の熱膨張によって成形が不十分なシール部に応力が集中するため、特に厳しい要求が課されます。高性能紙製ボウル成形機は、スープ、麺類、ホットドリンクなどの用途で発生する高温環境下でも構造的に安定したボウル底面および縁部を形成できるよう設計されている必要があります。
長時間の連続生産における一貫性
寸法の一貫性は、単一ロット内のみならず、数千回に及ぶ連続生産サイクル全体にわたって維持されなければなりません。これは、紙製ボウル成形機がフル生産運転中にダイ温度の安定性、機械的ストローク長の一貫性、および紙の張力の信頼性を継続的に確保することを意味します。これらのパラメーターが時間とともにわずかにずれることで、品質の徐々なる劣化が生じ、その多くは品質監査を実施するまで広範囲に及ぶ欠陥として検出されないままになります。
高度な紙製ボウル成形機のモデルでは、閉ループ制御システムを採用しており、成形パラメータをリアルタイムで監視し、生産ラインを停止することなく目標仕様を維持するために微調整を行います。このような高度なエンジニアリング技術は、基本的な商用モデルと、本格的な工場向け高性能設備との明確な差別化要因です。
材料対応性および成形範囲
紙の基重およびコーティング対応性
高性能紙製ボウル成形機は、幅広い原材料仕様に対応できる必要があります。産業用グレードの機械では、単層PEコーティング紙、二層PEコーティング紙、およびPLAコーティング紙を処理できることが求められており、基重は通常180 gsm~350 gsmの範囲です。また、規制環境がメーカーに持続可能な包装ソリューションへの移行を促す中で、生分解性・堆肥化可能コーティング材への対応能力がますます重要になっています。
予熱ゾーンの調整と温度プロファイルのプログラムが可能な機械は、運転ごとのハードウェア変更を必要とせずに、複数のコーティングタイプに対応できます。この柔軟性により、金型コストが削減され、工場は同一の紙製ボウル成形機プラットフォームを用いて、顧客が求める異なる材質仕様への対応が可能になります。また、単一の機械で複数の製品ラインをカバーできるため、在庫管理も簡素化されます。
材質対応性は、機械が紙の水分含有量やロールの一貫性のばらつきをいかに処理するかにも及びます。高性能な紙製ボウル成形機の設計には、張力制御システムおよび湿度に強い供給機構が含まれており、入荷材料の品質が許容範囲内で変動しても安定した運転を維持できます。
金型サイズ範囲および製品切替能力
産業用工場では、通常、8オンスのスープボウルから32オンスの大容量ヌードル容器まで、複数のサイズカテゴリにわたってボウルを製造します。高性能と定義される紙製ボウル成形機は、実用的な製品サイズ範囲と効率的な金型交換プロセスを提供する必要があります。典型的な産業用機械では、装着された金型セットに応じて、ボウルの直径が約90mm~220mm、高さが40mm~120mmまで対応可能です。
ここで最も重要な仕様は金型交換時間です。金型の交換および紙製ボウル成形機の再キャリブレーションに30~45分以上かかる場合、工場が複数のSKUを効率的に生産する能力が制限されます。高性能設計では、標準化された金型取付インターフェース、制御システム内に事前にプログラム済みで保存されたパラメータセット、およびセットアップ時のオペレーター誤りを低減するため明確にラベル付けされた調整ポイントを採用することで、金型交換時間を最小限に抑えます。
制御システム、自動化、およびオペレーターインターフェース
PLCベースの制御およびパラメータ保存
現代の高性能紙製ボウル成形機プラットフォームは、リレー式電気制御盤ではなく、プログラマブル・ロジック・コントローラ(PLC)システムを中心に構築されています。PLC制御は、従来の制御アーキテクチャと比較して、はるかに高い精度、再現性、および診断機能を提供します。オペレーターは、温度プロファイル、成形圧力、サイクル時間、供給速度など、完全なジョブレシピを保存し、以前に生産した製品へ再び切り替える際に即座に呼び出すことができます。
生産パラメータを保存・呼び出し可能であるという機能により、シフト間やオペレーター間で手動調整によって生じるばらつきが解消されます。複数のシフトを異なるスタッフで運用する工場において、この機能のみでも廃棄率および製品不合格率を大幅に低減できます。起動時に毎回新たな手動キャリブレーションを必要とする紙製ボウル成形機は、生産プロセスに不必要なリスクをもたらします。
PLCシステムは、ISO品質管理基準に準拠して運営される工場にとってますます重要となるリモート監視およびデータ記録機能もサポートしています。シフト単位での生産データの取得、機械のパフォーマンス指標の追跡、およびコンプライアンス記録の自動生成といった機能は、紙製ボウル成形機本体の機械的成形機能を超えた実質的な価値を提供します。
タッチスクリーンインターフェースおよび故障診断機能
高性能な紙製ボウル成形機には、直感的なタッチスクリーン式ヒューマンマシンインターフェース(HMI)を備える必要があります。これにより、オペレーターはすべての重要なパラメーターをリアルタイムで監視できます。画面には、現在の運転速度、成形温度、カウンター値、および発生中のアラームや故障コードが明確に表示されるべきであり、別途マニュアルを参照したり、意味不明なインジケーターライトの解釈に頼る必要がないようにする必要があります。
故障診断機能は、重要な仕様上の差別化要因です。給紙ユニットにおける紙詰まり、シール領域における温度偏差、金型の位置ずれなど、特定の故障箇所およびその性質を特定できる機械は、迅速なトラブルシューティングとダウンタイムの短縮を可能にします。大量生産を行う工場においては、紙製ボウル成形機のダウンタイムが1分延長するごとに、測定可能な生産損失が発生します。
製造品質、安全性、および保守設計
フレーム構造および部品の耐久性
紙製ボウル製造機の物理的構造は、その意図された性能レベルについて多くの情報を示しています。高性能産業用機械は、連続的な高速運転に伴う振動および機械的応力を吸収するための厚板溶接鋼製フレームを採用しており、長期間にわたって変形や疲労が生じません。一方、軽量または不十分な補強が施されたフレームでは、重要な成形部品が徐々にずれていき、機械の経年劣化とともに品質問題が増加します。
主要な機械部品(カムシャフト、成形ダイス、巻き取りステーション、紙供給ローラーなど)は、食品との接触がある場合に限り、焼入合金鋼またはステンレス鋼で製造する必要があります。摩耗面へのクロムめっきや窒化処理などの表面処理により、部品の寿命が大幅に延長され、交換部品の交換頻度が低減されます。紙製ボウル成形機を評価する工場では、フレームだけでなく、主要な機械部品に使用される材料の規格について、詳細な仕様書を要求する必要があります。
保守アクセスおよびサービス構成
保守が困難な紙製ボウル製造機は、運用寿命を通じて蓄積される隠れた運用コストを生み出します。高性能な工場向け機械は、メンテナンス時のアクセス性を意図的に設計上の要件として考慮して開発されています。点検パネルは明確な位置に配置され、容易に取り外しが可能で、機械の分解を必要とせずに、すべての潤滑ポイント、駆動部品、および調整機構を視認できる十分な大きさである必要があります。
高性能紙製ボウル製造機の潤滑システムには、多くの場合、集中式グリースニップル配列または自動潤滑回路が採用されており、これにより定期メンテナンスに要する時間を短縮し、高速運転条件下においても一貫した潤滑を確保できます。電気制御盤は明確にラベル付けされ、論理的に整理されているべきであり、現場の技術者が膨大な文書資料を参照することなく、効率的に回路を追跡できるようにする必要があります。
安全仕様は、労働安全規制が適用される工場環境において特に重要です。紙コップ製造機は、該当するCE規格またはこれと同等の安全基準を満たす必要があり、すべての可動部には適切にインタロックされた安全ガードを備え、複数の位置からアクセス可能な非常停止回路を装備し、保守作業用のロッカウト/タグアウト手順を明確に文書化しておく必要があります。
よくある質問
工場向け紙コップ製造機の生産速度はどの程度であるべきですか?
工場向け紙コップ製造機は、連続運転中に少なくとも毎分45個の持続的な生産速度を達成する必要があります。高性能モデルでは、毎分70~80個に達することも可能です。ピーク速度以上に重要なのは、品質のばらつきや予期せぬ停止がほとんど発生しない状態で、フル生産シフトを通じて安定した出力を維持できる機械の能力です。
高性能紙コップ製造機は、どのような紙素材を処理するように設計されていますか?
高性能の紙製ボウル製造機は、通常、単層および二層のPEコーティング紙材およびPLAコーティング紙材をはじめとするその他の生分解性コーティング材料に対応するよう設計されています。対応可能な紙の基重範囲は、一般的に180 gsmから350 gsmまでです。プログラム可能な温度プロファイルを備えた機械は、最も広範な材料互換性を提供し、工場がハードウェアの改造を伴わずにコーティング種別を切り替えることを可能にします。
PLC制御は、工場環境における紙製ボウル製造機の性能をどのように向上させますか?
PLC制御により、紙製ボウル製造機は完全な生産ジョブレシピを保存できるため、温度、圧力、タイミングを含むすべての重要な成形パラメーターを即座に呼び出すことができます。これにより、交代勤務やオペレーター間で発生する手動再キャリブレーションによるばらつきが解消され、ロス率が低減するとともに、品質管理のコンプライアンスを支えるデータ記録が可能になります。また、PLCシステムは障害診断を迅速化し、生産中に問題が発生した際のダウンタイムを短縮します。
高性能紙製ボウル製造機と標準モデルを区別するメンテナンス機能は何ですか?
高性能紙製ボウル製造機は、集中式または自動潤滑システム、明確にアクセス可能な点検パネル、高硬度合金鋼製摩耗部品、および論理的に配置された電気制御盤を特徴としています。これらの設計上の工夫により、日常的なメンテナンス時間の短縮、保守間隔の延長、および工場技術者による故障原因の特定速度の向上が実現されます。メンテナンス作業の容易性を設計上の最優先事項として開発された機械は、保守時に大幅な分解作業を要するモデルと比較して、運用寿命全体における総所有コスト(TCO)が低くなります。