
 EN



Att förstå produktionshastigheten i en anläggning med maskin för dubbelväggade papperskärl är avgörande för dryckestillverkare och förpackningsanläggningar som vill optimera sin operativa effektivitet och möta den växande marknadens efterfrågan. Maskinen för dubbelväggade papperskärl utgör en betydande investering i produktionsinfrastrukturen, och att känna till hur dess hastighet jämförs mellan olika konfigurationer, modeller och driftsförhållanden påverkar direkt genomströmningen, kostnaden per enhet och konkurrenspositionen. Produktionshastigheten är inte bara en enskild måttstock – den beror på maskinens konstruktion, materialspecifikationer, operatörens kompetens, underhållsprotokoll och integration i den bredare produktionsprocessen. Den här omfattande guiden undersöker prestandaegenskaperna hos system för dubbelväggade papperskärl och analyserar vilka faktorer som orsakar variationer i hastigheten samt hur anläggningar kan maximera sin produktion utan att offra kvalitet eller tillförlitlighet.
En modern maskin för tillverkning av papperskärl med dubbel vägg fungerar genom en högt samordnad mekanisk process som omvandlar råpapper till färdiga kärvar i imponerande takt. Hastigheten vid vilken en maskin för tillverkning av papperskärl med dubbel vägg slutför varje produktionscykel – från pappersförsörjning och formning till limning, kyling och slutlig utmatning – avgör det totala antalet kärvar som produceras per timme. Högeffektiva modeller kan producera mellan 60 och 120 kärvar per minut under optimala förhållanden, vilket motsvarar 3 600 till 7 200 kärvar per timme beroende på kärvars storlek, väggkonfiguration och maskininställning. Att förstå dessa grundläggande hastigheter och de variabler som påverkar dem gör det möjligt for tillverkare att prognosticera produktionskapacitet, planera skiftschema och fatta välgrundade investeringsbeslut angående utrustning.
Grundläggande produktionskapacitet och hastighetsspecifikationer
Standardutdatahastigheter för maskiner för tillverkning av papperskärl med dubbel vägg
Produktionshastigheten för en maskin för dubbelväggade papperskaffekoppar varierar kraftigt beroende på kopparns diameter, höjd och den specifika konfigurationen av väggtjocklek. En standardmaskin för dubbelväggade papperskaffekoppar, utformad för koppar i medelstorlek (8–12 uns), fungerar vanligtvis med en hastighet av 70–90 koppar per minut under normala produktionsförhållanden. Större koppar storlekar ger i allmänhet lägre hastigheter – koppar på 16 och 20 uns kan tillverkas med en hastighet av 50–70 koppar per minut – eftersom formningsprocessen kräver mer tid och större precision. Omvänt kan mindre specialkoppar tillverkas snabbare, även om maskinen för dubbelväggade papperskaffekoppar fortfarande måste upprätthålla strikta toleranser för att säkerställa strukturell integritet och täthetskvalitet. Tillverkare anger dessa hastigheter under idealiska förhållanden: konsekvent råmaterialkvalitet, korrekt kalibrerad utrustning, minimal driftstopp och erfarna operatörer som hanterar maskinen för dubbelväggade papperskaffekoppar under hela skiftet.
Maskinen för dubbelväggade papperskärl uppnår sin nominella hastighet genom en kombination av automatiserade processer som fungerar i synkroniserade cykler. Varje fullständig produktionscykel omfattar pappersmatning, aktivering av uppvärmningselement, applicering av lim för sidoväggen, bildning av dubbelvägg, bottenförsegling, kylning och utkastning av kärlen. Moderna design av maskiner för dubbelväggade papperskärl inkluderar positionsstyrda servosystem och precisionsstyrda pneumatiska rörelser som minimerar cykeltiden samtidigt som de säkerställer konsekvent avstånd mellan väggarna och jämn fördelning av lim. Att förstå att en maskins grundhastighet för dubbelväggade papperskärl bygger på dessa synkroniserade operationer hjälper tillverkare att identifiera var flaskhalsar uppstår och hur man bibehåller bästa möjliga prestanda.
Påverkan av kärlstorlek och väggkonfiguration
Måtten på en mugg påverkar direkt hur snabbt en maskin för dubbelväggade pappersmuggar kan slutföra sin produktionscykel. En maskin för dubbelväggade pappersmuggar som hanterar 6-unce-espressomuggar arbetar med högre hastigheter – ofta över 100 muggar per minut – eftersom formnings-, limtillsättnings- och kylningscyklerna är komprimerade. Samma maskin för dubbelväggade pappersmuggar, inställd för 24-unce-termomuggar, kan sakta ner till 45–60 muggar per minut, eftersom den större formningsytan och den förlängda kylningskravet kräver mer tid för processen. Avståndet mellan den inre och den yttre väggen, som definierar isoleringskammaren, påverkar också hastigheten: ett smalare avstånd mellan väggarna möjliggör snabbare limhärdning och kylning, medan bredare dubbelväggskonfigurationer i specialapplikationer kan kräva längre kylningsperioder, vilket minskar den totala hastigheten.
Val av materialtjocklek förstärker dessa effekter. En maskin för dubbelväggade papperskärl som arbetar med premiumpapp (0,30–0,35 mm) kan forma och försega väggarna pålitligt vid standardhastigheter, medan tunnare eller specialmaterial kan kräva långsammare bearbetning för att undvika veck, limgenomsläpp eller strukturella defekter. Operatörer som hanterar en maskin för dubbelväggade papperskärl måste därför balansera produktionshastighetsmål mot materialens egenskaper och kvalitetskrav, och acceptera att maximal hastighet endast är möjlig inom ett specifikt intervall av material- och konfigurationsparametrar.
Driftsfaktorer som påverkar hastigheten hos maskiner för dubbelväggade kaffekärl
Underhåll, maskintillstånd och driftstopp
Den verkliga produktionshastigheten för en maskin för dubbelväggiga papperskärl är betydligt lägre än dess teoretiska maximum på grund av planerad och oplanerad driftstopp. En maskin för dubbelväggiga papperskärl som genomgår rutinunderhåll – t.ex. rengöring av limsystemet, inspektion av uppvärmningselement eller utbyte av förseglingsskjutdöd – förlorar 15 till 30 minuter per skift. Oväntade mekaniska problem, såsom feljusterade formningsdöd eller fel på pneumatiska ventiler, kan leda till att maskinen för dubbelväggiga papperskärl stannar i 1–4 timmar, vilket drabbar skiftets produktion allvarligt. Progressiv slitage på formningsytorna minskar gradvis den hastighet vid vilken en maskin för dubbelväggiga papperskärl kan arbeta samtidigt som god kvalitet bibehålls: slitna död kan kräva långsammare cykling för att uppnå korrekt väggadhäsion, eller limflödet kan bli oregelbundet, vilket tvingar ned hastigheten för att undvika kvalitetsbrister. Väl underhållna system för maskiner till dubbelväggiga papperskärl uppnår 85–95 procent av den teoretiska kapaciteten, medan dåligt underhållna enheter kanske endast fungerar vid 60–70 procent av den angivna hastigheten.
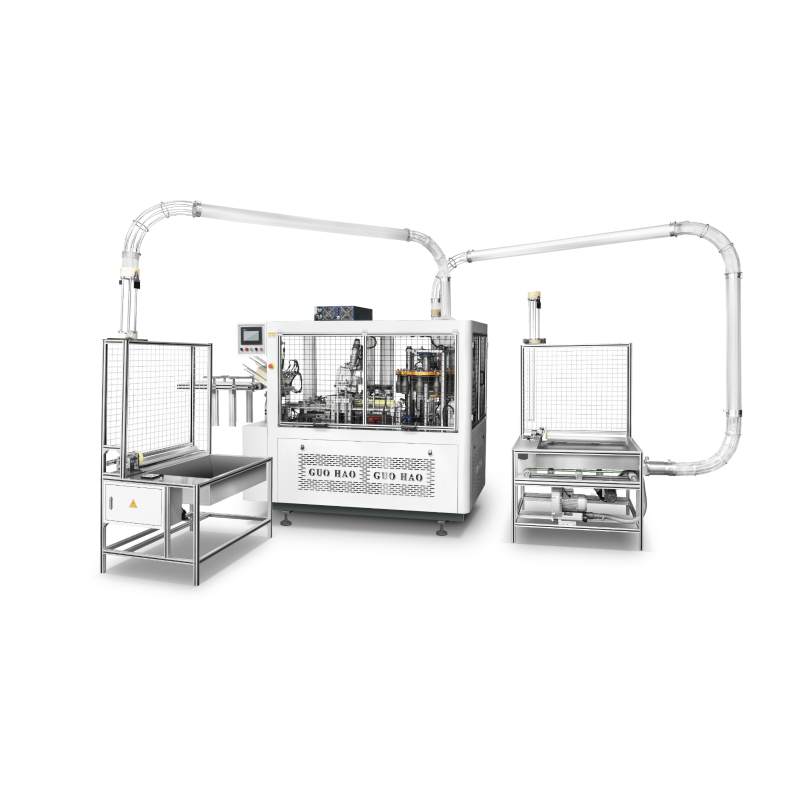
Preventiva underhållsplaner korrelerar direkt med den upprätthållna hastigheten för en maskin för dubbelväggade papperskärl. Anläggningar som utför daglig rengöring, veckovisa kalibreringskontroller och månatliga komponentinspektioner kan hålla en maskin för dubbelväggade papperskärl på högre genomsnittshastigheter jämfört med reaktiva underhållsstrategier. Kostnaden för schemalagd driftstopp vägs upp av färre akutreparationer och färre kvalitetsbrister som annars skulle kräva att färdiga kärn kasseras eller att produktionen stoppas.
Kvalitet på råmaterial och installationskrav
Olika kvaliteter på pappersrullar tvingar operatörer att sänka hastigheten på en maskin för dubbelväggade papperskärl för att bibehålla kvaliteten. Papper med ojämn tjocklek, ojämnt fukthalt eller ytdirt orsakar matningsfel, felaktig justering och brister i limningen. När en operatör för en maskin för dubbelväggade papperskärl upptäcker en försämrad kvalitet – veckade väggar, svaga sömmar eller varierande avstånd mellan väggarna – sänker de hastigheten för att kompensera, ibland från 80 kärvar per minut till 60 kärvar per minut. Premiumpappersleverantörer tillhandahåller konsekvent material som möjliggör att en maskin för dubbelväggade papperskärl kan köras vid maximal säker hastighet, medan lägre kvalitetsmaterial kräver långsammare produktion och ökad utskottsnivå. Installations- och omställningstid påverkar också den effektiva produktionshastigheten: att byta från en kärvestorlek till en annan på en maskin för dubbelväggade papperskärl kräver 20–40 minuters byte av stansverktyg, kalibrering och provkörningar, under vilka ingen säljbar produktion sker.
Hastighetsjämförelse mellan olika modeller och teknologier för dubbelväggade papperskoppmaskiner
Inledande nivå jämfört med avancerad automatisering
Modeller av entry-level-dubbelväggade papperskoppmaskiner, vanligtvis mekaniska eller grundläggande servostyrda design, som producerar 40–60 koppar per minut och är mest lämpliga för mindre verksamheter eller specialproducerade serier. Dessa dubbelväggade papperskoppmaskinsystem kräver en lägre startinvestering men kräver mer manuell operatörsinblandning och tolererar smalare materialspecifikationer. Dubbelväggade papperskoppmaskiner i mellanklass arbetar med 70–90 koppar per minut och är utrustade med förbättrad servopositionering, bättre värmekontroll och mer pålitliga limapplikationssystem. Högeffektiva dubbelväggade papperskoppmaskinplattformar, med avancerad PLC-styrning, precisionslimmätning och optimerad termisk cykling, uppnår 100–120+ koppar per minut och kan köras under längre skift med minimal justering av operatören. Investeringen i en höghastighetsdubbelväggad papperskoppmaskin är motiverad när den årliga produktionsvolymen överstiger 5 miljoner enheter, eftersom kostnaden per kopp då blir betydligt lägre.
Övergången från mekanisk till servostyrd teknik utgör den mest betydelsefulla hastighetsförbättringen inom modern design av maskiner för dubbelväggade papperskaffekoppar. Servosystem möjliggör exakt och snabb positionering av formningsdies och limapplikatorer, vilket minskar cykeltiden från 2–3 sekunder till 0,5–1 sekund. Denna teknologiska utveckling innebär att en modern automatiserad maskin för dubbelväggade papperskaffekoppar kan matcha eller överträffa produktionen från tre till fem äldre mekaniska enheter, vilket motiverar utrustningsuppdateringar för högvolymsproducenter.
Integration och arbetsflödesgenomströmning
Den offentliggjorda hastigheten för en maskin för dubbelväggade papperskaffekoppar är endast meningsfull om den betraktas som en del av hela förpackningsarbetsflödet. En maskin för dubbelväggade papperskaffekoppar som producerar 80 koppar per minut matar in i staplings-, räknings- och förpackningssteg som måste kunna hantera denna kapacitet. Om utrustning nedströms – till exempel automatiska förpackningsmaskiner eller krympförpackningssystem – inte kan hålla jämna steg med maskinens produktionshastighet för dubbelväggade papperskaffekoppar, samlas koppar upp och produktionslinjen blir en flaskhals. Erfarna anläggningar utformar sin produktionslayout så att varje steg, från rulluppspänning till slutlig förpackning i kartonger, är anpassat till hastigheten hos maskinen för dubbelväggade papperskaffekoppar. Denna integrerade ansats säkerställer att den angivna hastigheten för maskinen för dubbelväggade papperskaffekoppar överförs till faktiskt färdiga produkter som levereras till lagret.
När man utvärderar en maskin för Dubbelväggade Pappersmuggar för din verksamhet bör du inte bara jämföra maskinens högsta hastighet, utan också hur den hastigheten stämmer överens med din hjälputrustning och dina produktionsmål. En snabbare dubbelväggad papperskoppmaskin som överträffar din etiketterings-, räknings- eller förpackningskapacitet kommer att stå oanvänd, vilket slösar bort investeringen och tvingar dig att använda manuella lösningar som tar bort dess effektivitetsvinster.
Vanliga frågor
Vilken produktionshastighet kan jag förvänta mig från en modern dubbelväggad papperskoppmaskin?
De flesta moderna maskinsystem för dubbelväggade papperskärl producerar mellan 60 och 120 kärvar per minut, beroende på kärvars storlek, materialspecifikationer och maskinkonfiguration. Mindre kärvar (6–8 uns) går snabbare – ofta över 100 kärvar per minut – medan större termokärvar (16–24 uns) vanligtvis fungerar med en hastighet på 50–80 kärvar per minut. Dessa hastigheter förutsätter optimala förhållanden: konsekvent råmaterial, korrekt underhåll och erfaren drift. I praktiken är produktionshastigheterna vanligtvis 10–20 procent lägre än de teoretiska maxhastigheterna på grund av inställningsändringar, kvalitetskontroller och regelbundna underhållspausor.
Hur påverkar underhåll hastigheten hos en maskin för dubbelväggade papperskärl?
Välunderhållen utrustning för dubbelväggade papperskärl fungerar vid 85–95 procent av sin nominella hastighet, medan försummade enheter sjunker till 60–70 procent effektivitet. Daglig rengöring, veckovis kalibrering och månatliga inspektioner av komponenter förhindrar slitage som tvingar ned hastigheten och orsakar kvalitetsbrister. En maskin för dubbelväggade papperskärl som förlorar formningsprecision på grund av slitna stansverktyg måste sänka hastigheten för att bibehålla acceptabel vädjhäftning och täthet i förseglingen, vilket direkt minskar timproduktionen. Att schemalägga preventiv underhåll under planerad driftstopp, snarare än att reagera på nödrepairs, maximerar en konstant produktionshastighet och minimerar skrot.
Kan jag öka hastigheten på min befintliga maskin för dubbelväggade papperskärl?
Begränsade ökningar av hastigheten för maskiner för dubbelväggiga papperskaffekoppar är möjliga genom optimering: uppgradering till premiumpapper med konsekventa egenskaper, förbättring av limapplikationen och säkerställande av exakt kalibrering av stansverktygen kan öka produktionshastigheten med 5–10 procent. Att dock driva en maskin för dubbelväggiga papperskaffekoppar betydligt över dess konstruerade hastighet innebär risk för försämrad kvalitet, ökad skrotproduktion och mekanisk påfrestning som förkortar utrustningens livslängd. Om dina produktionskrav överstiger maskinens kapacitet är det kostnadseffektivare att uppgradera till en snabbare modell eller lägga till en andra enhet än att försöka tvinga fram hastighetsökningar som påverkar driftsäkerheten negativt.