
 EN



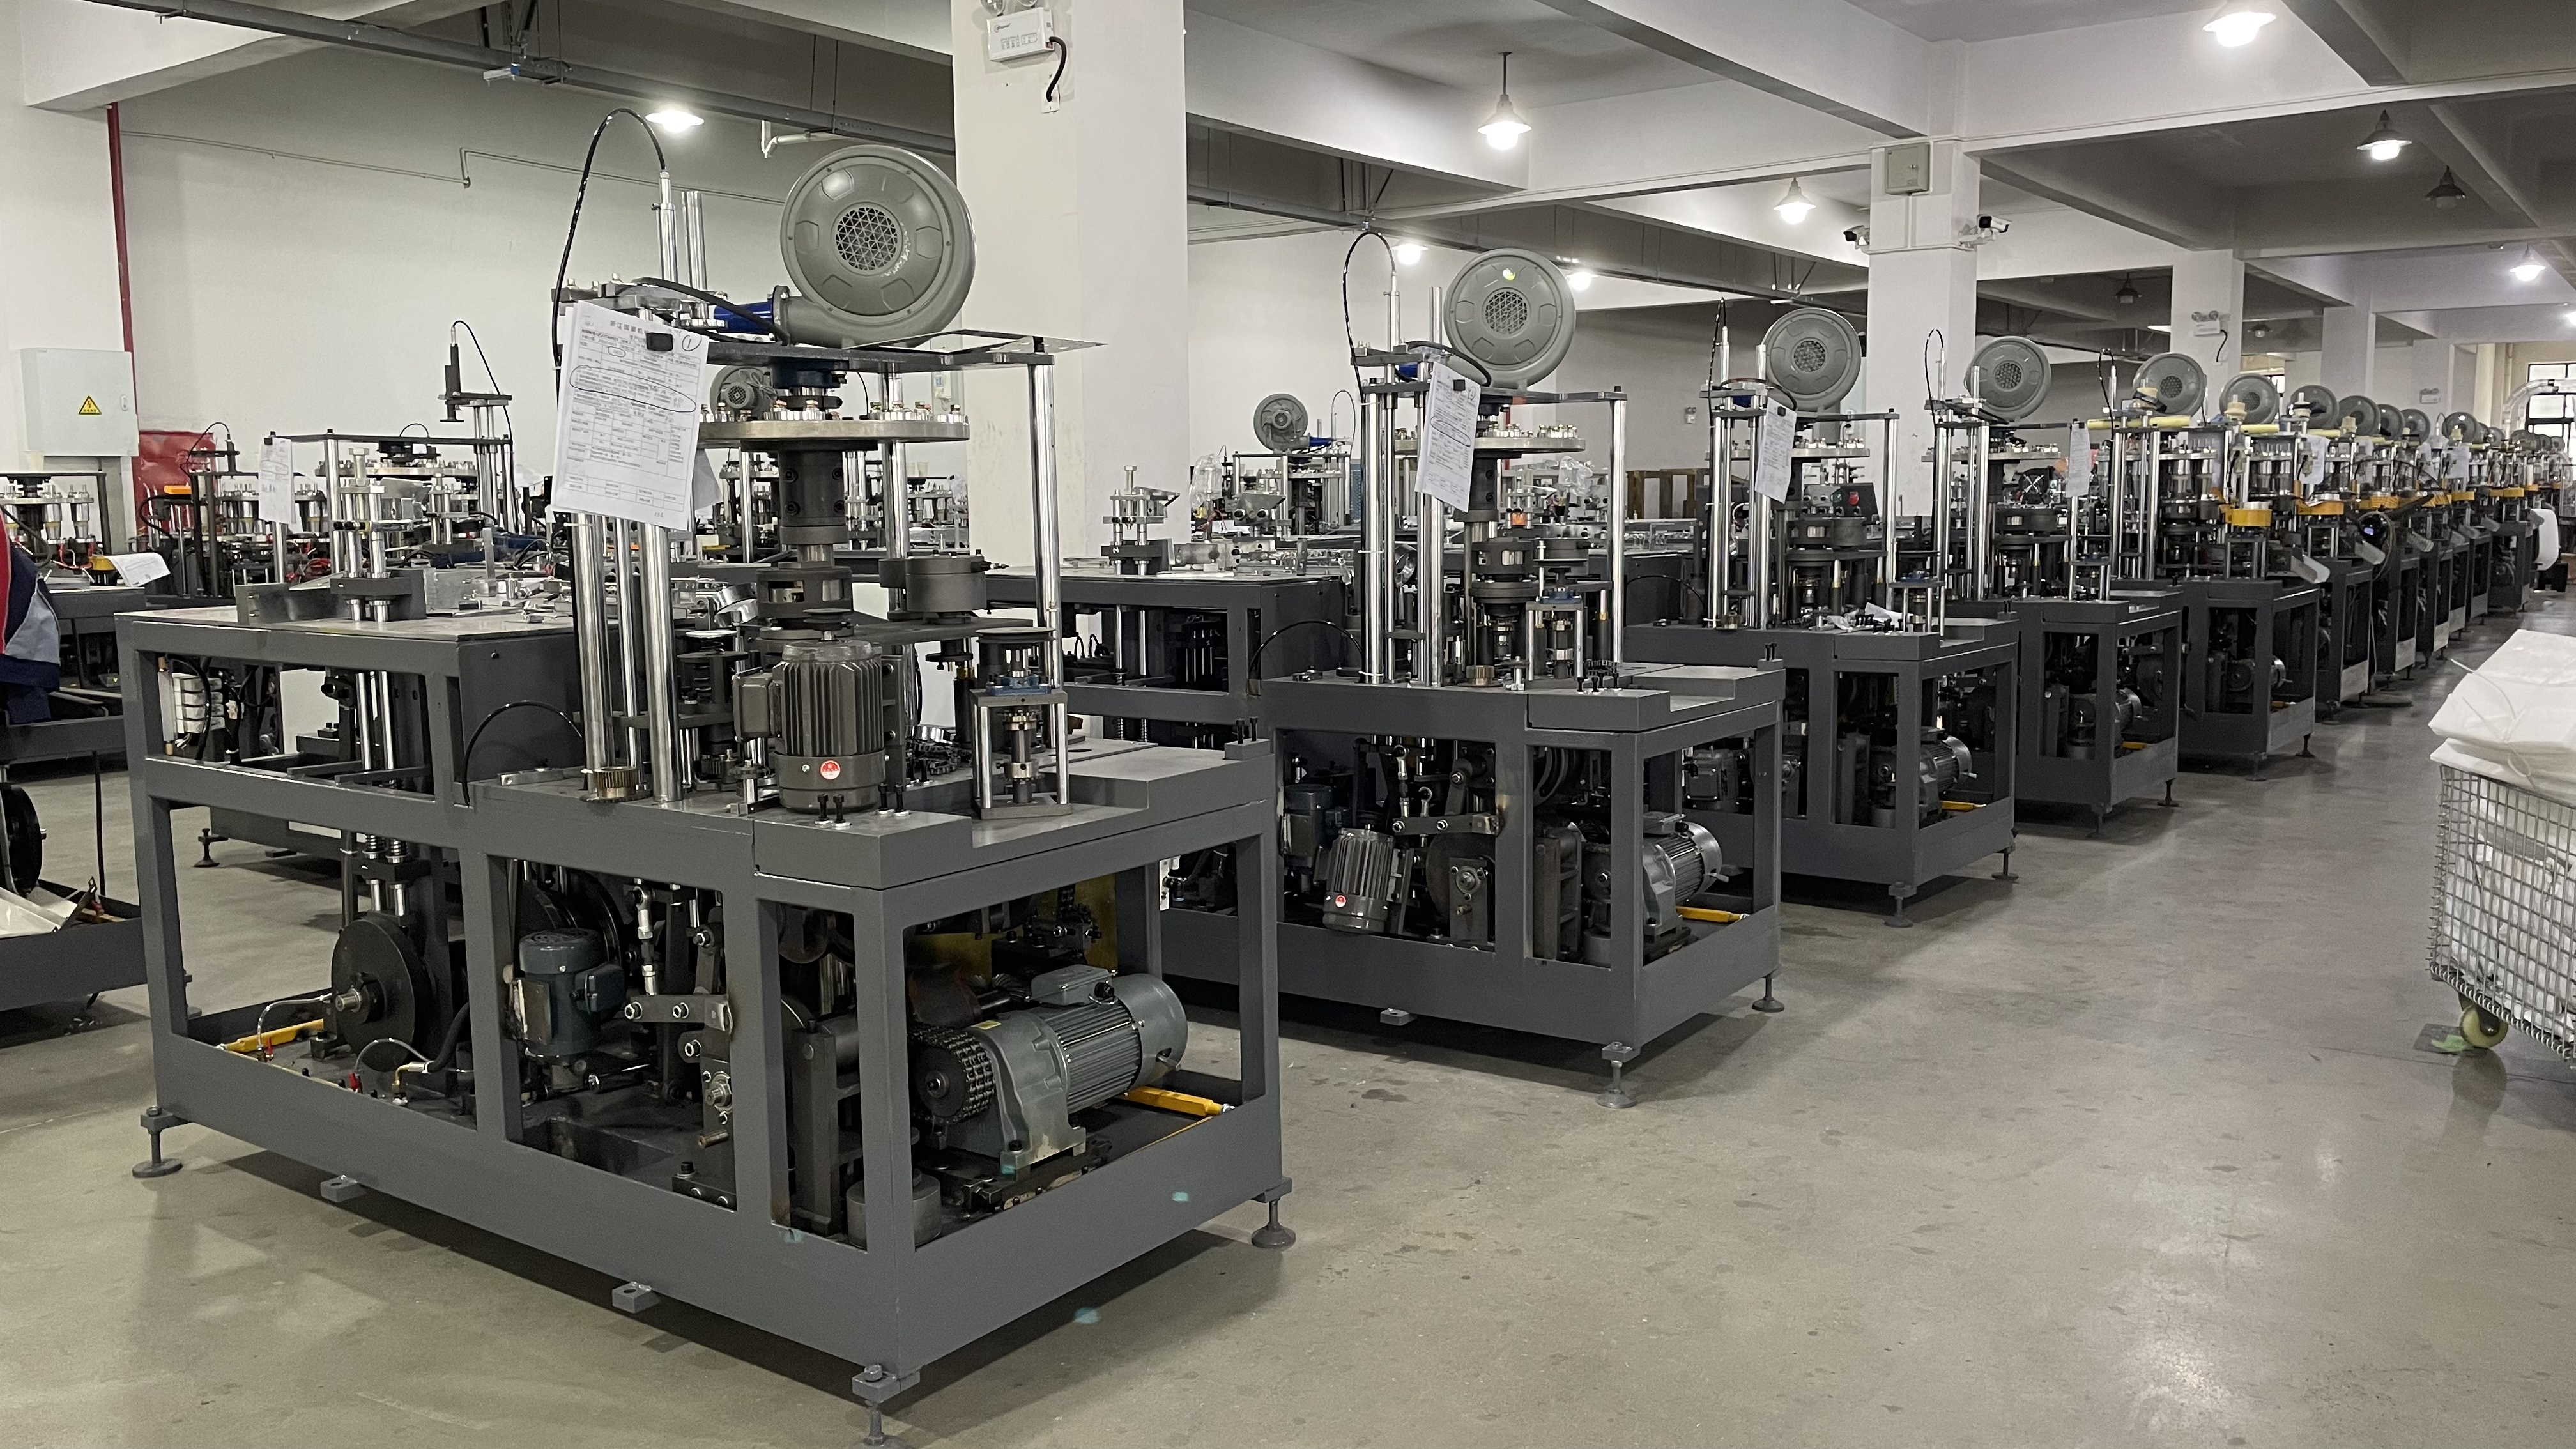
二重壁紙コップ製造機のセットアップにおける生産速度を理解することは、飲料メーカーおよび包装施設が運用効率を最適化し、拡大する市場需要に対応するために極めて重要です。二重壁紙コップ製造機は、生産インフラへの多額の投資を意味しており、その速度が異なる構成、モデル、および運用条件においてどのように比較されるかを把握することは、生産量、単位あたりコスト、および競争力に直接影響します。生産速度は単一の指標ではなく、機械の設計、材料仕様、オペレーターの熟練度、保守手順、および全体の生産フロー内での統合状況など、さまざまな要因に依存します。本包括的ガイドでは、二重壁紙コップ製造機システムの性能特性について詳しく解説し、速度変動の要因を明らかにするとともに、品質や信頼性を損なうことなく生産量を最大化するための実践的な方法を示します。
現代の二重壁紙コップ製造機は、原料の紙を驚異的な速度で完成品のコップに変換する、高度に連携した機械的プロセスによって動作します。二重壁紙コップ製造機が1サイクル(紙の供給・成形から接着・冷却、最終出力まで)を完了する速度は、1時間あたりの生産個数を決定します。高性能モデルでは、最適な条件下で1分間に60〜120個のコップを生産可能であり、これはコップのサイズ、壁構造、および機械の調整状況に応じて、1時間あたり3,600〜7,200個に相当します。こうした基準となる生産速度およびその速度に影響を与える要因を理解することで、メーカーは生産能力の予測、シフト勤務計画の立案、ならびに設備投資に関する合理的な意思決定を行うことができます。
基準生産能力および速度仕様
二重壁紙コップ製造機の標準生産速度
二重壁紙コップ製造機の生産速度は、コップの直径、高さ、および特定の壁厚構成によって大きく異なります。一般的に、中サイズ(8〜12オンス)のコップを対象とした標準的な二重壁紙コップ製造機は、通常の生産条件下で1分間に70〜90個の速度で稼働します。一方、より大きなサイズのコップ(16オンスおよび20オンス)では、成形工程に追加の時間と精度が求められるため、生産速度は低下し、1分間に50〜70個程度となります。逆に、小型の特殊仕様コップではより高速での運転が可能ですが、二重壁紙コップ製造機は依然として構造的強度およびシール品質を確保するため、厳密な公差管理を維持する必要があります。メーカーが提示するこれらの生産速度は、理想的な条件(原材料の品質が一定であること、機械が適切にキャリブレーションされていること、ダウンタイムが極めて少ないこと、および熟練したオペレーターがシフト中に二重壁紙コップ製造機を常時管理していること)を前提としています。
二重壁紙コップ製造機は、同期して動作する自動化プロセスを組み合わせることで、定格速度を達成します。1回の完全な生産サイクルには、紙の供給、加熱部品の作動、側面壁への接着剤塗布、二重壁の形成、底面のシール、冷却、およびコップの排出が含まれます。最新の二重壁紙コップ製造機では、サーボ制御による位置決めシステムと、精密にタイミング調整された空気圧駆動機構が採用されており、サイクルタイムを最小限に抑えながら、壁間隔と接着剤の分布を一貫して保つことができます。二重壁紙コップ製造機の基本速度がこうした同期動作に基づいていることを理解すれば、製造業者はボトルネックが発生する箇所を特定し、最適なパフォーマンスを維持する方法を把握できます。
コップのサイズおよび壁構成への影響
カップの寸法は、二重壁紙コップ製造機の生産サイクル完了速度に直接影響します。6オンスのエスプレッソ用カップを製造する二重壁紙コップ製造機は、成形・接着剤塗布・冷却工程が短縮されるため、通常毎分100個を超える高速で稼働します。一方、同じ二重壁紙コップ製造機を24オンスのサーマルカップ向けに設定した場合、成形面積が大きくなり冷却時間も延長されるため、速度は毎分45~60個程度まで低下します。また、断熱 chamber を形成する内壁と外壁の間隔(ギャップ)も速度に影響します。すなわち、壁間隔が狭いほど接着剤の硬化および冷却が速く進みますが、特殊用途向けに壁間隔を広く設定した二重壁構造では、冷却時間をさらに延長する必要があり、結果として全体の生産速度が低下します。
素材の厚さ選択が、これらの影響をさらに複合的にします。高品質な板紙(0.30mm~0.35mm)を用いて動作する二重壁紙コップ製造機は、標準的な速度で確実に壁部を成形・密封できますが、より薄い素材や特殊素材では、しわの発生、接着剤の滲み出し、構造上の欠陥などを防ぐため、処理速度を落とす必要があります。したがって、二重壁紙コップ製造機を操作する作業者は、生産速度目標と素材特性および品質基準とのバランスを取る必要があります。つまり、最大速度は、特定の素材と機械設定パラメーターの範囲内でのみ達成可能であることを認識しなければなりません。
二重壁紙コップ製造機の速度に影響を与える運用要因
保守・機械状態・ダウンタイム
二重壁紙コップ製造機の実際の生産速度は、計画的および非計画的なダウンタイムにより、その理論上の最大速度よりも大幅に低下します。日常的な保守作業(接着剤システムの清掃、加熱素子の点検、シールダイの交換など)が行われる場合、二重壁紙コップ製造機は1シフトあたり15~30分の稼働時間を失います。また、成形ダイの位置ずれや空気圧制御バルブの故障などの予期せぬ機械的トラブルが発生すると、二重壁紙コップ製造機は1~4時間にわたり停止し、シフト全体の生産量に深刻な打撃を与えます。成形面の徐々に進行する摩耗は、許容範囲内の品質を維持しながら運転可能な速度を段階的に低下させます。例えば、摩耗したダイでは適切な壁面接着を確保するためにサイクル速度を落とす必要があり、あるいは接着剤の供給流量が不安定になるため、品質不良を防ぐために速度を抑制せざるを得ません。適切に保守管理された二重壁紙コップ製造機システムでは、理論上の能力の85~95%を達成できますが、保守状態が不良な装置では、定格速度のわずか60~70%しか発揮できない場合があります。
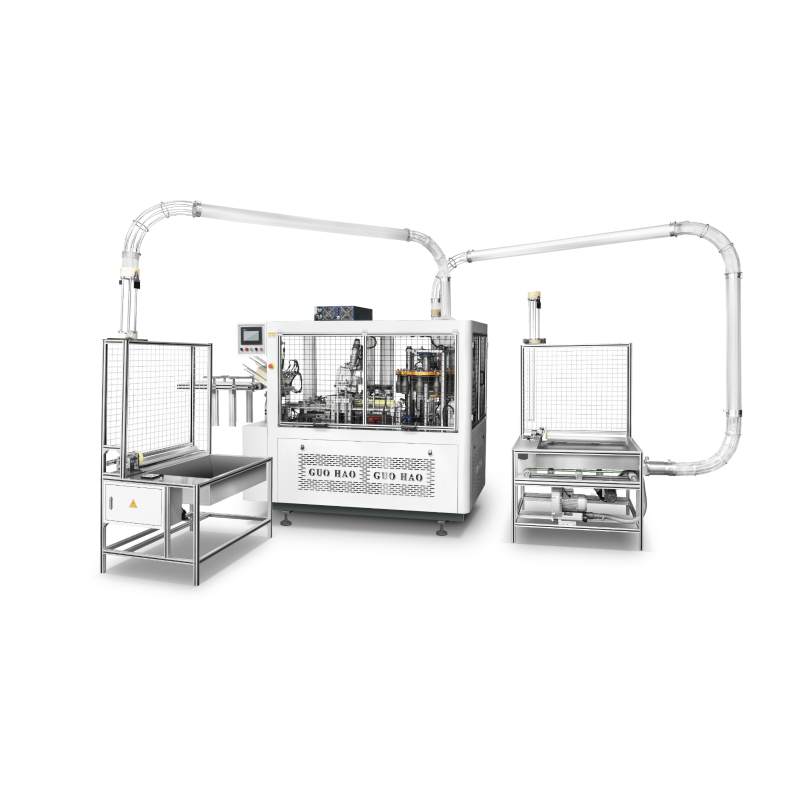
予防保全のスケジュールは、二重壁紙コップ製造機の持続的な生産速度と直接的に相関します。毎日の清掃、週次のキャリブレーション点検、および月次の部品点検を実施する工場では、対応型保全(事後保全)を採用する場合と比較して、二重壁紙コップ製造機をより高い平均速度で維持できます。計画停機によるコストは、緊急修理の削減および不良品(完成コップの廃棄や生産停止を招く品質欠陥)の減少によって相殺されます。
原材料の品質およびセットアップ要件
紙ロールの品質が不均一であるため、ダブルウォール紙コップ製造機のオペレーターは品質を維持するために生産速度を低下させる必要があります。厚みが不均一な紙、水分含有量がばらつく紙、または表面に汚染物質が付着した紙は、給紙エラー、位置ずれ、接着不良などの原因となります。ダブルウォール紙コップ製造機のオペレーターが品質劣化(壁面のしわ、接合部の強度不足、壁間隔のばらつきなど)を検知すると、補償のために速度を落とします。その結果、1分間に80個から60個へと生産速度が低下することもあります。高品質な紙を供給するサプライヤーは、安定した素材を提供することで、ダブルウォール紙コップ製造機が安全上の上限に近い最大速度で稼働できるようにします。一方、品質の低い素材では生産速度を落とさざるを得ず、不良品率も上昇します。また、セットアップ時間も実効的な生産速度に影響を与えます。ダブルウォール紙コップ製造機で一つのサイズから別のサイズへ切り替える際には、金型の交換、キャリブレーション、試運転などに20~40分が必要であり、この間は販売可能な製品は一切生産されません。
異なる二重壁紙コップ製造機モデルおよび技術における速度比較
エントリーレベルと高度な自動化の比較
エントリーレベルの二重壁紙コップ製造機は、通常、機械式または基本的なサーボ制御方式で、1分間に40~60個のコップを生産します。小規模な操業や特殊仕様の少量生産に最適です。これらの二重壁紙コップ製造機システムは初期投資が比較的低く抑えられますが、オペレーターによる手動介入が多く必要となり、使用可能な原材料の仕様範囲が狭くなります。中級クラスの二重壁紙コップ製造機は、1分間に70~90個の生産能力を持ち、改良されたサーボ位置決め機能、より精密な加熱制御、および信頼性の高い接着剤塗布システムを備えています。高性能の二重壁紙コップ製造機プラットフォームは、高度なPLC制御、高精度の接着剤計量機能、最適化された熱サイクル制御を特長とし、1分間に100~120個以上(+)の生産能力を実現します。また、長時間の連続運転にも対応でき、オペレーターによる調整は最小限で済みます。高速二重壁紙コップ製造機への投資は、年間生産量が500万個を超える場合に正当化されます。この規模になると、1個あたりの生産コスト削減効果が非常に大きくなるためです。
機械式からサーボ制御技術への移行は、現代の二重壁紙コップ製造機の設計において、最も顕著な速度向上をもたらしました。サーボシステムにより、成形ダイおよび接着剤塗布装置の位置決めが高精度かつ高速で可能となり、サイクルタイムを従来の2~3秒から0.5~1秒へと短縮します。この技術的進歩により、最新の自動化二重壁紙コップ製造機は、旧式の機械式装置3~5台分に相当する、あるいはそれを上回る生産能力を実現しており、大量生産を行うメーカーにとって設備更新の正当化が可能です。
統合とワークフロー処理能力
二重壁紙コップ製造機の公称速度は、完成包装工程全体の一環として捉えた場合にのみ意味を持ちます。1分間に80個のコップを生産する二重壁紙コップ製造機は、スタッキング、カウント、ボックス詰めといった後工程にその生産能力を供給します。しかし、自動パッキング機やシュリンクラッピング装置などの下流設備が、この二重壁紙コップ製造機の出力に追いつかなければ、コップが滞留し、ライン全体がボトルネック状態に陥ります。経験豊富な工場では、ロール展開から最終ケースパッキングに至るまでのすべての工程の処理能力を、二重壁紙コップ製造機の速度と整合させるよう生産レイアウトを設計しています。このような統合的なアプローチにより、二重壁紙コップ製造機の定格速度が、実際の完成品として倉庫へ納入されるまでを確実に実現します。
評価する際には 二重壁紙コップ製造機 ご使用の運用においては、単に機械の最高速度だけでなく、その速度が付帯設備および生産目標とどの程度整合しているかも比較検討してください。ラベリング、カウント、パッキングなどの工程の能力を上回るほど高速な二重壁紙コップ製造機は、稼働せずに待機状態となり、投資が無駄になるばかりか、効率性向上の恩恵を相殺する手作業による対応を余儀なくされます。
よくある質問
最新式の二重壁紙コップ製造機では、どの程度の生産速度が期待できますか?
最新の二重壁紙コップ製造機の多くは、コップのサイズ、素材仕様、および機械の構成に応じて、1分間に60~120個のコップを生産します。小容量(6~8オンス)のコップはより高速で運転でき、通常は1分間に100個以上を生産しますが、大容量の断熱コップ(16~24オンス)では、1分間に50~80個程度が一般的です。これらの生産速度は、原材料の安定供給、適切な保守管理、熟練したオペレーターによる運用といった最適条件を前提としています。実際の生産速度は、セットアップの変更、品質検査、定期的な保守作業などの影響により、理論上の最大値よりも通常10~20%ほど低くなります。
保守管理は二重壁紙コップ製造機の生産速度にどのような影響を与えますか?
適切に保守管理された二重壁紙コップ製造機は、定格速度の85~95%で運転しますが、放置された機器では効率が60~70%まで低下します。毎日の清掃、週1回のキャリブレーション、および月1回の部品点検を実施することで、速度低下や品質不良を引き起こす摩耗を防ぐことができます。金型の摩耗により成形精度が低下した二重壁紙コップ製造機は、許容範囲内の壁面接着性およびシール強度を維持するために運転速度を落とさざるを得ず、結果として1時間あたりの生産量が直接減少します。計画停機中に予防保全を実施し、緊急修理への対応を待つ代わりに事前に手配することで、生産速度の持続的な最大化と不良品の最小化を実現できます。
既存の二重壁紙コップ製造機の運転速度を上げることは可能ですか?
二重壁紙コップ製造機の速度をわずかに向上させるには、最適化が有効です。具体的には、品質が安定した高級紙への切り替え、接着剤塗布工程の改善、および金型の精密なキャリブレーション調整により、生産能力を5~10%程度向上させることができます。ただし、設計上の上限速度を大幅に超えて運転すると、製品品質の低下、不良品の増加、および機械への過度な負荷による寿命短縮といったリスクが生じます。生産需要が現行の二重壁紙コップ製造機の処理能力を上回る場合、速度を無理に上げるよりも、より高速な新型機への更新または追加導入の方が、信頼性を損なうことなくコスト効率の良い選択となります。