
 EN



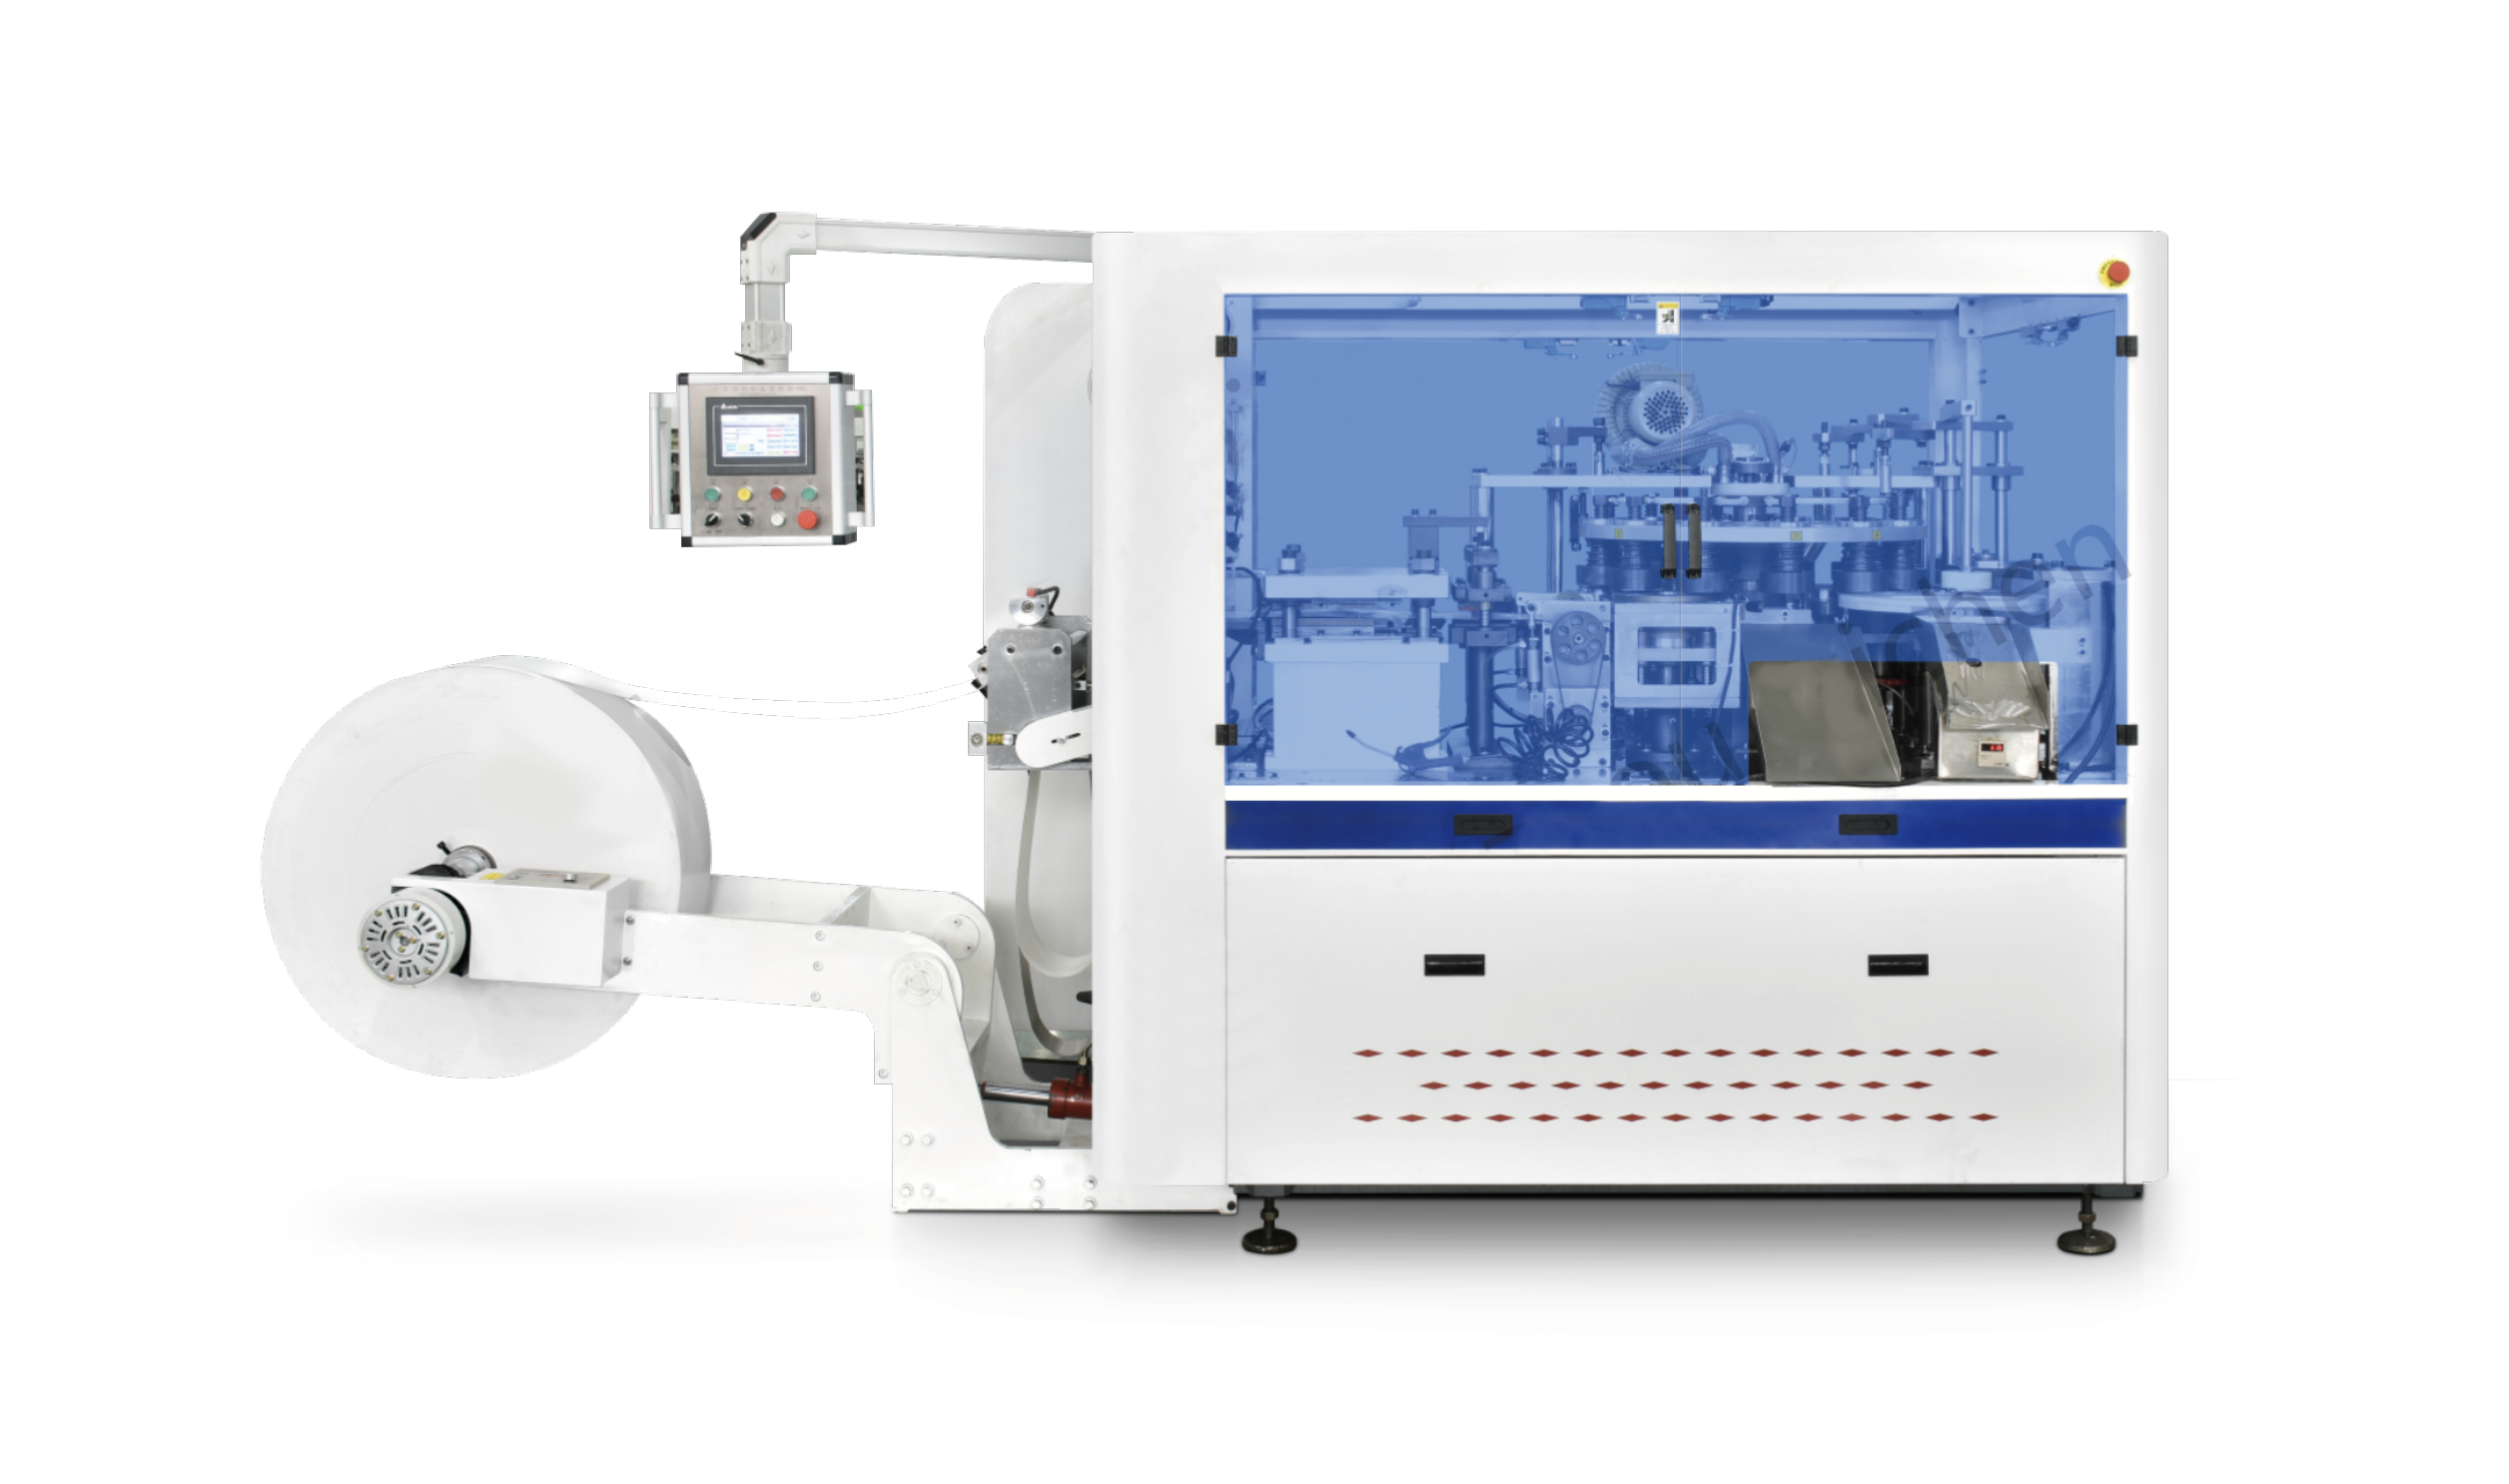
تصنيع أغطية الورق الإنتاج على نطاق واسع يتطلّب الدقة والموثوقية ومعايير الجودة الثابتة. وقد صُمّمت آلة تغليف الورق خصيصًا لتوفير نتائج متسقة عبر آلاف الوحدات، مما يضمن أن كل منتجٍ يحقّق المواصفات المحددة بدقة، بغضّ النظر عن حجم الإنتاج. وفي القطاعات ذات الطلب المرتفع مثل تغليف المواد الغذائية وتوزيع المشروبات وتصنيع المنتجات الواقية، يؤدي أي تفاوتٍ في الجودة مباشرةً إلى الهدر وانعدام رضا العملاء وخسارة الإيرادات. ولذلك، فإن فهم الطريقة التي تحافظ بها آلة تغليف الورق على هذه الثباتية أمرٌ جوهريٌّ لمديري العمليات ومديري الجودة ومختصّي المشتريات الذين يعتمدون على هذه الأنظمة لضمان سير خطوط الإنتاج بسلاسةٍ وربحية.
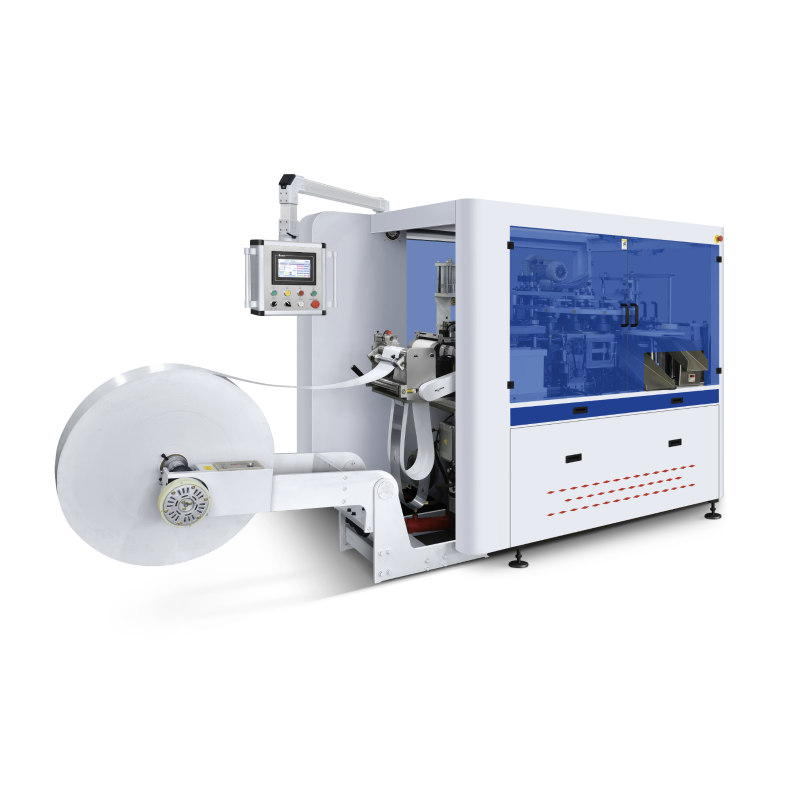
تجمع آلة تغليف الورق الحديثة بين الدقة الميكانيكية وأنظمة التحكم الرقمي وضمانات الجودة التنبؤية لتحقيق تكرارٍ لا تستطيع الأنظمة اليدوية أو شبه الآلية مطابقته أبدًا. ولَيس هذا الاتساق ناتجًا عن صدفة؛ بل هو ثمرة عقود من التحسين الهندسي الذي ركّز على القضاء على العوامل التي تسبب العيوب والانحرافات البُعدية وعيوب السطح. وعندما تستثمر في آلة تغليف ورق عالية الجودة، فإنك تكتسب نظامًا مصمَّمًا للتعامل مع متطلبات الإنتاج العالي المستمر مع الحفاظ بدقة على المواصفات المحددة التي يتوقعها عملاؤك والتي يعتمد عليها سلسلة التوريد الخاصة بك.
الدقة الميكانيكية والمعايرة الآلية
أنظمة تحديد المواقع المُدارة بمحركات مؤازرة
في قلب كل آلة تغليف ورقية موثوقة تكمن تقنية التموضع المُدارة بواسطة المحركات المؤازرة. وتتلقى هذه المحركات الكهربائية إشارات تغذية راجعة مستمرة عبر أجهزة التشفير التي تقيس الموضع الفعلي مقابل الموضع المستهدف آلاف المرات في الثانية. وعلى عكس الأنظمة الهوائية أو الميكانيكية البحتة التي تعتمد على نقاط توقف ثابتة وتوتر نابضي، فإن آلة تغليف الورق المزودة بالتحكم المؤازر تتكيف فورياً مع التغيرات. فإذا اختلف سمك المادة قليلاً أو تغيرت درجة الحرارة بسبب ظروف البيئة المحيطة، فإن النظام المؤازر يُجري التعويض تلقائياً، مما يضمن أن تُشكَّل كل غطاء ورقي أو تُقطَع أو تُطوى في الموضع نفسه بدقة متناهية. وهذه الحلقة النشطة للتغذية الراجعة هي السبب الرئيسي الذي يجعل آلة تغليف الورق قادرةً على الحفاظ على الثبات حتى عند تغيُّر دفعات المواد أو تأثُّر ظروف الإنتاج بالعوامل الموسمية.
هندسة الأداة القابلة للتكرار وإدارة البلى
يتم تصنيع القوالب وشفرات القطع وأسطوانات التشكيل الموجودة داخل آلة تغليف الورق وفقًا لتسامحاتٍ تقاس بالأجزاء العشرية من المليمتر. ومع ذلك، فإن حتى الأدوات الدقيقة تتآكل مع مرور الوقت. وتتضمن تصاميم آلات تغليف الورق الرائدة خوارزمياتٍ للتعويض عن التآكل، والتي تُراقب تدهور الأدوات وتنظم ضغط التغذية أو عمق السكتة للحفاظ على اتساق المخرجات. وبعض الأنظمة تضم تعديلًا تلقائيًّا لإزاحة الأداة، بينما تُنبِّه أنظمة أخرى عند الحاجة إلى الاستبدال استنادًا إلى إجمالي عدد الدورات. ويضمن هذا الإدارة الاستباقية للتآكل ألا تنجرّ آلة تغليف الورق تدريجيًّا نحو إنتاج قطع غير مطابقة للمواصفات أثناء سير خط الإنتاج. وبمجرد أن يلاحظ المشغل أي تغيُّر بصري، تكون آلة تغليف الورق قد صحَّحت نفسها تلقائيًّا أو أرسلت إنذارًا للفريق الفني قبل أن تتأثر الجودة.
التعامل المتقدم مع المواد والتحكم في التغذية
فك لفائف الورق بتوتر ثابت
يبدأ الاتساق في آلة تغليف الورق من طريقة دخول المادة الخام إلى النظام. فتُحافظ بكرات الرقصان ذات التوتر الثابت على توتر متجانس للشريط طوال عملية الفك، ما يمنع الترخّي الذي يؤدي إلى التجعّد أو سوء المحاذاة. وتُنظِّم محركات التردد المتغير سرعة المحرك لتتماشى مع إيقاع الإنتاج في المراحل اللاحقة، مما يضمن تدفّقاً سلساً للمادة. وعندما تُغذّي آلة تغليف الورق المادةَ تحت توتر غير متسق، تنتشر أنماط الموجات والاختلافات البُعدية عبر كامل دفعة الإنتاج. أما في المقابل، فإن أنظمة آلات تغليف الورق المزودة بالتحكم المغلق في التوتر تقوم تلقائياً بضبط سرعة فك اللفافة لتطابق معدل الاستهلاك الدقيق لمحطة التشكيل، ما يلغي السلوك المتقطّع (البدء والإيقاف) الذي يُضعف الاتساق. ويكتسب هذا التدفق السلس للمادة أهميةً بالغةً عند معالجة ركائز ورقية رقيقة أو حساسة، والتي تميل إلى التمدد أو التمزّق تحت أحمال غير متجانسة.
التسجيل والمحاذاة متعدد النقاط
يجب أن تتتبع آلة تغليف الورق موقع كل قطعة من المواد بالنسبة إلى أدوات التشكيل والقطع. وتقوم أنظمة التسجيل القائمة على الرؤية بفحص سطح المادة وكشف العلامات المرجعية، ما يسمح لآلة تغليف الورق بإجراء تعديلات دقيقة جدًّا لموضع القطع أو التشكيل قبل كل ضربة. وحتى لو انحرفت شريط الورق مسافة مقدارها مليمترين بسبب عدم انتظام طفيف في محور الأسطوانة أو خروج المادة عن المحاذاة، فإن آلة تغليف الورق تقوم بتصحيح هذا الانحراف خلال دورة واحدة فقط. ويضمن هذا التماثل المستمر أن تكون التصاميم مركزية بشكل ثابت، وأن تكون حواف القطع متجانسة، وأن تتماشى السمات المشكَّلة بدقة مع سطح المادة. وبغياب هذه القدرة على التسجيل، ستتراكم أخطاء صغيرة في تحديد المواقع لدى آلة تغليف الورق عبر آلاف الوحدات، مما يؤدي إلى عيوب بصرية وينتهي الأمر بمنتجات غير مطابقة للمواصفات.
أنظمة مراقبة الجودة والتحكم التكيفي
دمج أجهزة الاستشعار في الوقت الفعلي وحلقات التغذية الراجعة
تدمج تكنولوجيا آلة تغليف الورق الحديثة أجهزة استشعار مدمجة تراقب الضغط والموضع ودرجة الحرارة وسُمك المادة عند عدة نقاط في دورة الإنتاج. وتُرسل هذه الأجهزة البيانات باستمرار إلى وحدة تحكم منطقية قابلة للبرمجة، التي تقارن القياسات الفعلية بالقيم المستهدفة المخزَّنة. وإذا خرج أيٌّ من المعاملات عن حدود التسامح المسموح بها، فإن آلة تغليف الورق تفعِّل تلقائيًّا إجراءً تصحيحيًّا: مثل زيادة الضغط الهوائي إذا كان الضغط غير كافٍ، أو خفض السرعة إذا انزلقت المادة، أو تعديل درجة حرارة التسخين إذا تغيَّرت لزوجة لاصق التصفيح. ويضمن هذا التحكم التكيُّفي أن تحافظ آلة تغليف الورق على الاتساق ليس عبر إعدادات ثابتة جامدة، بل عبر تعديلات ذكية ومستجيبة. والنتيجة هي أن آلة تغليف الورق تستطيع الحفاظ على إنتاجٍ ثابت حتى في ظل عوامل خارجية مثل الرطوبة ودرجة الحرارة أو التباينات الطفيفة بين دفعات المواد الأولية.
القدرة على اكتشاف العيوب ورفضها
جهاز تغليف الورق المزوَّد بأنظمة رؤية آلية أو قياس بالليزر قادرٌ على فحص كل وحدة مباشرةً بعد الإنتاج. فإذا خرجت أبعاد التغليف عن الحدود المسموح بها، أو إذا اكتُشفت عيوب سطحية، أو إذا تأثرت سلامة هيكل التغليف، فإن النظام يحوِّل تلك الوحدة تلقائيًّا إلى حاوية الرفض أو يُشار إليها للفحص اليدوي. وتمنع هذه البوابة النوعية المتصلة في خط الإنتاج وصول منتجات تغليف ورقية معيبة إلى مراحل التجميع أو التعبئة اللاحقة، حيث يكون اكتشاف المشكلات في تلك المراحل أكثر تكلفةً بكثير. وبما أن جهاز تغليف الورق يكتشف العيوب في الوقت الفعلي، يستطيع المشغلون التحقيق في السبب الجذري — مثل تغيير دفعة المادة، أو اهتراء الأداة، أو خلل معايرة المستشعرات — وإدخال التصويبات قبل أن تتراكم كميات كبيرة من المنتجات الخارجة عن المواصفات. وهذه الدورة النوعية المغلقة تشكِّل أساسًا جوهريًّا لاستمرار ثبات أداء عمليات أجهزة تغليف الورق عالية الإنتاجية عبر دورات إنتاج مستمرة تمتد لساعات أو أيام أو أسابيع.
واجهة المشغل وبروتوكولات الصيانة الوقائية
إجراءات الإعداد والتبديل البديهية
يُعَدُّ الخطأ البشري أثناء الإعداد مصدرًا شائعًا لعدم الاتساق في أنظمة الإنتاج، لكن آلة تغليف الورق المزودة بإجراءات تغيير مُرشَدة تقلِّل من هذا الخطر إلى أدنى حدٍّ ممكن. وتعرض واجهات آلات تغليف الورق الحديثة تعليمات إعداد خطوةً بخطوة مع إشارات بصرية، وتأكيد استشعاري في كل مرحلة، والتحقق التلقائي بعد تأكيد جميع المعايير. وعندما يُحمِّل المشغل مجموعة أدوات جديدة أو ينتقل إلى مواصفات تغليف مختلفة، تقوده آلة تغليف الورق خلال العملية بأكملها، وتمنع التشغيل حتى يكتمل الإعداد ويتم التحقق منه. ويضمن هذا النهج المنظم تنفيذ كل عملية تغيير بشكلٍ متطابق، ما يلغي التباين الناتج عن تفسير المشغلين المختلفين للتعليمات المكتوبة بتفسيرات متباينة. وبتوحيد العناصر البشرية في عمليات الإعداد والتغيير، تحافظ آلة تغليف الورق على الاتساق عبر جميع نوبات الإنتاج ومستويات كفاءة المشغلين.
الصيانة المجدولة وتتبع المكونات
تتراجع الاتساقية عندما تصل المكونات إلى نهاية عمرها الافتراضي دون استبدالها. وتتعقب أنظمة آلات تغليف الورق الرائدة استخدام المكونات وتولِّد تنبيهات الصيانة تلقائيًا استنادًا إلى عدد الساعات التشغيلية أو عدد الدورات. ويتم تحديد الأسطوانات والخواتم وشفرات القطع والعناصر الأخرى التي تتآكل قبل حدوث العطل، مما يمنع التراجع المفاجئ في الاتساقية أو توقف التشغيل فجأة. وتضمن بروتوكولات الصيانة التنبؤية خضوع آلة تغليف الورق للصيانة خلال فترات التوقف المُخطَّط لها، بدلًا من عطلها غير المتوقع أثناء الإنتاج. ويُبلغ المصنعون الذين يطبِّقون جداول الصيانة هذه بأن آلات تغليف الورق الخاصة بهم تتفوَّق باستمرار على منافسيهم الذين يعتمدون على إصلاحات رد الفعل، لأن آلة تغليف الورق لا تتدهور أبدًا لدرجة تؤثِّر سلبًا في الجودة.
الأسئلة الشائعة
ما الميزات المحددة التي تميِّز آلة تغليف ورق عالية الاتساقية عن المعدات الأساسية؟
تتضمن آلة تغليف الورق الممتازة تحكّمًا خطيًّا مغلقَ الدورة بواسطة محركات مؤازرة، ومراقبة استشعارية في الوقت الفعلي، وتسجيل بصري، وضبط تلقائي للمعايير. أما المعدات الأساسية فتعتمد على الضبط اليدوي والإعدادات الميكانيكية الثابتة، التي تنجرّ تدريجيًّا خارج الحدود المسموح بها. وتضمن آلة تغليف الورق المزوَّدة بأنظمة تغذية راجعة نشطة اتساقًا ضمن ٠٫٥ ملم أو أدق، بينما تسمح المعدات الأساسية عادةً بانحرافٍ قدره ±٢–٣ ملم. وفي الإنتاج عالي الحجم الذي يُنتج آلاف الوحدات يوميًّا، يُترجم هذا الفرق في الدقة إلى انخفاضٍ كبيرٍ في معدلات الهدر وارتفاعٍ ملحوظٍ في رضا العملاء.
كيف تؤثر درجة الحرارة والرطوبة في اتساق آلة تغليف الورق؟
تتمدد الورق وتتقلص مع تغيرات الرطوبة، وتختلف سلوكيات المواد اللاصقة والطلاءات عند درجات حرارة مختلفة. وتشمل آلة تغليف الكتب بالورق المتطورة خوارزميات للتعويض عن العوامل البيئية التي تُعدِّل سرعة التغذية وضغط التشكيل وعناصر التسخين استنادًا إلى قراءات فورية لدرجة الحرارة والرطوبة. وهذا يعني أن آلة تغليف الكتب بالورق تحافظ على إنتاجٍ متسقٍ حتى في ظل تغير الظروف الموسمية أو عند تشغيلها في مرافق إنتاجٍ غير مزودة بأنظمة تحكُّم مناخي. وبغياب هذا التعويض، ستُنتج آلة تغليف كتب بسيطة نتائجَ مختلفةً بشكلٍ ملحوظٍ في الصيف مقارنةً بالشتاء، ما يؤدي إلى شكاوى العملاء وتبايُنٍ في الجودة.
هل يمكن لآلة تغليف الكتب بالورق التكيُّف مع أنواع مختلفة من المواد دون فقدان الثبات في الأداء؟
نعم، صُمِمت آلة تغليف الورق الحديثة للتعامل مع عدة أنواع من المواد الأساسية وأوزان مختلفة عبر ملفات معايير قابلة للبرمجة. وعند التحويل من ورق الكرافت القياسي إلى الورق المقوى المطلي، تقوم آلة تغليف الورق تلقائيًّا بتحميل إعدادات الضغط والسرعة ودرجة الحرارة المقابلة. وتتحقق أجهزة الاستشعار من أن المادة الجديدة تُغذَّى بشكل صحيح وتتشكل على النحو المطلوب، وتُنبِّه المشغل في حال احتاج الأمر إلى تعديلات. وهذه المرونة تعني أن آلة تغليف الورق يمكنها خدمة خطوط إنتاج متنوعة مع الحفاظ على الاتساق داخل كل نوع مادة، ما يجعلها استثمارًا ذا قيمةٍ كبيرةٍ للمصنِّعين الذين يمتلكون مجموعات إنتاج متغيرة.